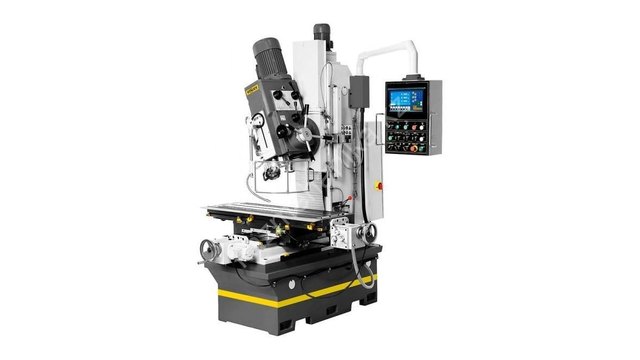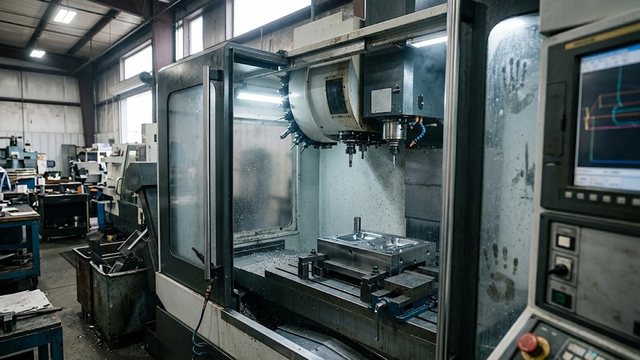
Традиционное изготовление сложных литьевых пресс-форм требует разделения маршрута между фрезерными станками, электроэрозией и операциями химического травления. Каждая смена агрегата сопровождается погрешностями базирования. Производственный цикл удлиняется на недели. Гибридные обрабатывающие центры объединяют скоростной фрезерный шпиндель и ультракороткоимпульсную оптическую головку в едином пространстве ЧПУ. Это позволяет фрезеровать геометрию и наносить текстуру за один технологический установ.
Концепция объединения шпинделя и лазерной головки
Кинематическая компоновка гибридного центра включает фрезерный шпиндель на поворотной оси B и прецизионную оптическую головку с 3D-гальваносканатором. Смена инструмента и переход к оптической микрообработке происходят автоматически по команде ЧПУ без участия оператора. Механическое резание удаляет основной объем припуска и формирует точную трехмерную геометрию детали, после чего световой пучок выполняет финишное структурирование поверхности.
Расчет энергии лазерного импульса для абляции заданного объема металла выполняется по формуле флюенса:
E_pulse = F_fluence * S_spot = (P_laser / f_rep)где параметр F_fluence обозначает плотность энергии лазерного излучения на поверхности, S_spot задает площадь фокального пятна, P_laser и f_rep выражают среднюю мощность и частоту импульсов.
Лазерная абляция металла без термического влияния
Применение фемтосекундных и пикосекундных волоконных источников обеспечивает механизм холодной абляции материала. Длительность импульса составляет менее десяти пикосекунд, что существенно короче времени электронной теплопроводности решетки металла. Металл мгновенно испаряется в виде плазмы без плавления прилегающих слоев. Полное отсутствие зоны термического влияния исключает образование микротрещин и внутренних остаточных напряжений в формообразующих вставках штампов.
Фемтосекундная абляция позволяет создавать на закаленной стали твердостью 62 HRC элементы рельефа размером менее трех микрометров с абсолютной резкостью кромок.
Преимущества гибридной фрезерно-оптической технологии включают следующие факторы:
- Стопроцентное совпадение технологических баз механической обработки и текстурирования.
- Нанесение сложнейших геометрических и органических текстур на 3D-поверхности.
- Полное исключение вредных для экологии химических процессов кислотного фототравления.
- Нанесение защитных скрытых микрокодов и меток подлинности непосредственно в теле матрицы.
Подобрать оборудование под вашу задачу
Формирование функциональных гидрофобных микротекстур
Оптический сканатор с высокой скоростью наносит на поверхности матриц периодические структуры в виде ячеек с шагом от пяти до двадцати микрометров. Данные текстуры придают отливаемым пластиковым деталям гидрофобные, антибликовые или тактильные свойства кожи и дерева. Высокая повторяемость микроструктуры гарантирует идеальную однородность матового эффекта по всей площади сложной криволинейной детали.
- Чистовое пятиосевое фрезерование формообразующей матрицы концевыми монолитными фрезами.
- Автоматическое контактное или оптическое сканирование фактической геометрии поверхности щупом.
- Проецирование цифровой карты 3D-текстуры на реальный геометрический профиль в CAM-модуле.
- Послойная гравировка текстуры гальваносканатором с синхронным поворотом осей станка.
| Параметр лазерного источника | Наносекундный лазер | Фемтосекундный лазер | Технологический результат |
|---|---|---|---|
| Длительность импульса | 20 - 100 нс | 300 - 800 фс | Холодная абляция без расплава |
| Зона термического влияния (ЗТВ) | 5 - 15 мкм | Менее 0.1 мкм | Отсутствие микротрещин в стали |
| Минимальный размер элемента | 30 мкм | 2 мкм | Нанотекстурирование оптики |
Автоматическая юстировка оптического фокуса
Непрерывное структурирование наклонных поверхностей требует автоматического удержания фокального пятна на поверхности детали при перемещении осей. Динамическая система с автофокусом Z-shifter непрерывно корректирует положение линзы с частотой до пятисот герц, компенсируя кривизну заготовки. Это обеспечивает постоянство плотности энергии светового луча и гарантирует одинаковую глубину микрорельефа на всех участках матрицы.
Синхронизация гальваносканатора с осями станка обеспечивает непрерывную пятиосевую микрообработку.
Сокращение цикла изготовления литьевых пресс-форм
Внедрение гибридных обрабатывающих центров трансформирует технологию производства литьевой оснастки для автомобильной и электронной промышленности. Суммарный срок изготовления комплексной текстурированной пресс-формы сокращается с четырех недель до трех дней. Предприятие полностью отказывается от услуг субподрядчиков по химическому травлению, обеспечивая полную конфиденциальность дизайна новых изделий.
Прямая передача 3D-модели в управляющую программу ускоряет подготовку производства. Технология открывает широкие перспективы для дизайна премиальных пластиковых корпусов.