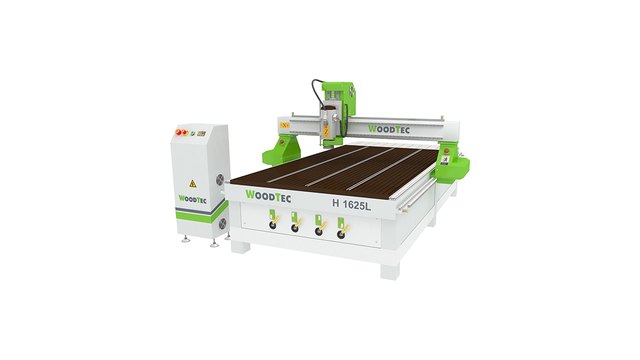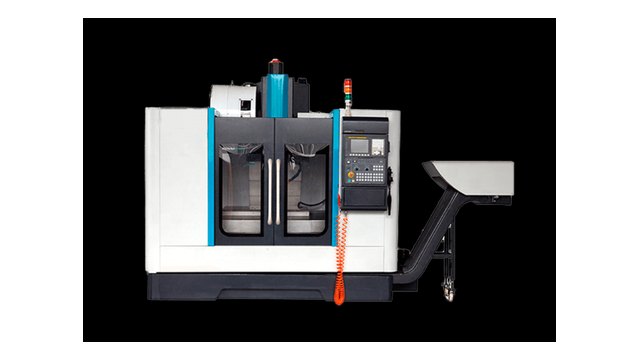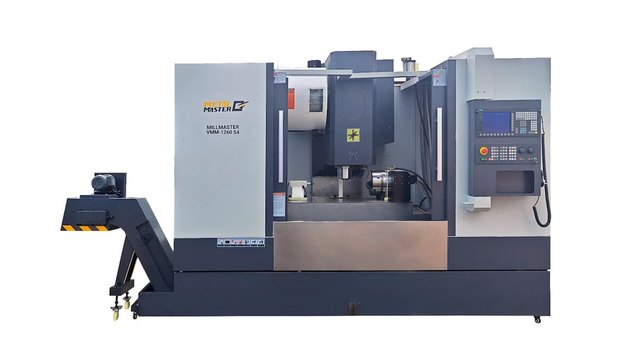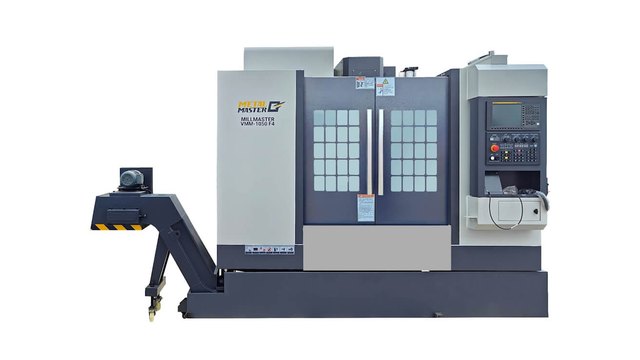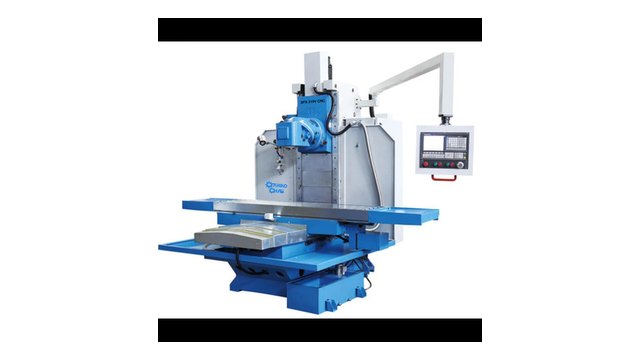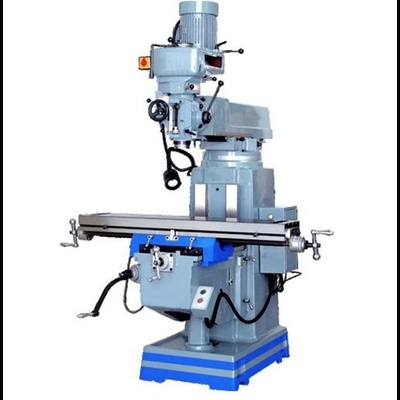
Фрезерный станок объединяет несущую чугунную станину, шпиндельный узел, механизмы подач и систему ЧПУ в замкнутый силовой комплекс. Вращающийся многолезвийный инструмент снимает припуск с заготовки. Точность взаимного позиционирования стола и шпинделя определяет геометрические параметры деталей. Мы сервисные инженеры ежедневно убеждаемся в этом на практике. Грамотная кинематика исключает брак.
Классификация, конструктивные схемы и стандарты ГОСТ, DIN, ISO
Конструктивные схемы фрезерных агрегатов классифицируют по пространственной ориентации шпинделя и компоновке остова. Стандарт ГОСТ 8-82 устанавливает пять классов точности оборудования. В международной практике тесты обрабатывающих центров регламентирует норматив ISO 10791-2. При этом жесткость станины определяет предельную точность резания. Это базовый инженерный критерий.
По компоновке основных подвижных узлов станки разделяют на две базовые категории:
- Консольные станки: стол перемещается в продольном и поперечном направлениях по направляющим массивной консоли, поднимающейся по вертикальным направляющим станины.
- Бесконсольные станки и обрабатывающие центры: стол установлен на неподвижной станине и совершает только продольно-поперечные перемещения, а вертикальная подача передается шпиндельной бабке.
В универсальных консольных станках стол перемещается по направляющим консоли. Консоль опирается на телескопический винтовой домкрат. Бесконсольные станки с крестовым столом лишены этого узла. В них стол движется по основанию, а шпиндельная бабка совершает вертикальные ходы по стойке. Такая схема исключает прогибы под весом заготовок массой свыше 1500 кг.
Несущая система: чугунные станины СЧ25 и Meehanite
Основой жесткости станка служит литая станина. Ее отливают из серого чугуна марки СЧ25 по ГОСТ 1412-85 либо чугуна Meehanite. Пластинчатый графит в структуре сплава эффективно рассеивает до 35% энергии механических микроколебаний. И это свойство надежно подавляет автоколебания при силовой обработке. Стойкость инструмента заметно возрастает.
Внутреннюю полость станины усиливают диагональными перегородками коробчатого сечения. Отливки подвергают термическому отжигу при температуре 550–600 °C. Это снимает литейные напряжения. Направляющие закаливают токами высокой частоты до твердости 48–54 HRC. На станках с ЧПУ часто монтируют роликовые направляющие качения THK или Hiwin.
Привод главного движения: коробка скоростей и мотор-шпиндель
В универсальных станках привод главного движения включает трехфазный асинхронный электродвигатель и зубчатую коробку скоростей. Шестерни изготавливают из легированной стали 40Х с закалкой до 58–62 HRC. Ступени частот образуют стандартный ряд со знаменателем 1,26 по ГОСТ 8032-84. А зубчатые передачи обеспечивают высокий крутящий момент на низких скоростях от 31,5 до 1600 об/мин.
В современных центрах с ЧПУ применяют синхронные мотор-шпиндели прямого привода. Ротор с постоянными магнитами закреплен прямо на шпиндельном валу. Рубашка жидкостного охлаждения подключена к чиллеру. Векторное управление регулирует частоту от 0 до 24000 об/мин. Шпиндель оснащают керамическими подшипниками ISO P2 и зажимом оправок BT40 или HSK-A63.
Механизмы подач: ходовые винты и преднатянутые ШВП
Механизм подач преобразует вращение привода в прямолинейное движение стола. В ручных станках используют ходовые винты с трапецеидальной резьбой Тр по ГОСТ 24737-81. Бронзовые разрезные гайки БрО10Ф1 выбирают боковой зазор. Трение скольжения дает низкий КПД на уровне 30–40%. Это вызывает неравномерность хода на малых скоростях.
Станки с ЧПУ комплектуют шлифованными шарико-винтовыми передачами с КПД 92–95%. Винты ШВП делают из стали ШХ15 с закалкой до 60–64 HRC. Двойная гайка с преднатягом полностью устраняет осевой люфт. Серводвигатели переменного тока соединяются с винтом через безлюфтовые муфты. Шаг координатного перемещения достигает 0,001 мм.
Автоматизация: инструментальные магазины ATC и оптические линейки
Автоматическая смена инструмента сокращает время наладки и цикла обработки. На станках ставят барабанные магазины на 12–20 позиций либо цепные накопители на 24–60 инструментов. Двухплечевой манипулятор типа «рука-рука» меняет оправку за 2,5–4,5 секунды. Перед сменой шпиндель ориентируется датчиком абсолютного угла по коду M19.
Для исключения тепловых деформаций остова станки оснащают линейными оптическими энкодерами Heidenhain. Стеклянная шкала Zerodur сохраняет стабильность при нагреве. Оптическая головка передает координаты по протоколу EnDat 2.2 в контроллер ЧПУ. И этот замкнутый контур измерения полностью исключает погрешности винтовой пары. Высокая повторяемость гарантирована.
Эргономика и кабинетная защита рабочей зоны
Нормативы безопасности ISO 23125 требуют полного ограждения зоны резания. Герметичный кабинет удерживает стружку и туман СОЖ под давлением 20–70 бар. Окна кабины выполняют из ударопрочного стеклопакета. Внешнее закаленное стекло защищает от абразива. Внутренний поликарбонат толщиной 8–10 мм улавливает осколки инструмента при аварии.
Двери кабины блокируют замками безопасности с принудительным размыканием цепи. При открывании створок привод шпинделя мгновенно отключается. Вдоль рабочей зоны монтируют оптические световые барьеры. В поддоне станины устанавливают автоматический шнековый или скребковый транспортер стружки с баком СОЖ.
Инженерные расчеты, формулы и физические принципы работы
Расчет параметров фрезерования опирается на фундаментальные законы теории резания металлов. Вычисление сил резания и мощности привода предотвращает перегрузку шпинделя и поломку инструмента. Мы приводим базовые формулы для подбора режимов обработки. Они проверены на практике.
Главную тангенциальную силу резания $P_z$ (Н) определяют по степенной формуле ГОСТ 25762-83:
$$P_z = \frac{10 \cdot C_p \cdot t^{x_p} \cdot s_z^{y_p} \cdot B^{u_p} \cdot z}{D^{q_p}} \cdot K_p$$В формуле $t$ задает глубину резания (мм), $s_z$ определяет подачу на зуб (мм/зуб), параметр $B$ равен ширине обработки (мм), $z$ задает число зубьев фрезы, а $D$ обозначает диаметр фрезы (мм). Коэффициент $C_p$ и показатели степеней берут по справочнику для конкретного сплава. Множитель $K_p$ корректирует расчет по твердости заготовки.
Зная тангенциальную силу резания и скорость инструмента $v$ (м/мин), находят эффективную мощность резания на шпинделе $N_e$ (кВт):
$$N_e = \frac{P_z \cdot v}{60 \cdot 1020 \cdot \eta}$$Коэффициент полезного действия $\eta$ учитывает механические потери в передачах. Для зубчатых коробок скоростей $\eta$ равен 0,75–0,82, а для мотор-шпинделей ЧПУ достигает 0,92–0,95. Мощность электродвигателя выбирают с запасом 15–20% для компенсации пиковых нагрузок при врезании.
Для защиты винта ШВП от резонансных биений на быстрых ходах вычисляют критическую частоту вращения $n_{cr}$ (об/мин) по ISO 3408-3:
$$n_{cr} = 1{,}2 \cdot 10^8 \cdot \frac{f_1 \cdot d_2}{L^2}$$В расчетной формуле $d_2$ равен диаметру тела винта по впадинам резьбы (мм), $L$ задает свободный пролет между опорами (мм), а $f_1$ обозначает коэффициент схемы опор вала. Для схемы с жесткой заделкой обоих концов $f_1 = 3{,}40$, а для плавающих опор $f_1 = 1{,}57$. Рабочая скорость перемещения не должна превышать $0{,}8 \cdot n_{cr}$.
Статическую жесткость станка $j$ (кН/мм) находят как отношение силы резания к смещению шпинделя относительно стола:
$$j = \frac{P_z}{\Delta y}$$Для станков нормальной точности по ГОСТ 8-82 жесткость шпиндельного узла составляет не менее 25–35 кН/мм. В прецизионных обрабатывающих центрах жесткость превышает 50–70 кН/мм. Это сохраняет допуски деталей и продлевает стойкость инструмента.
Подобрать оборудование под вашу задачу
Пошаговые регламенты настройки, монтажа и эксплуатации
Монтаж фрезерного станка выполняют на армированный фундамент с виброизоляцией по контуру. Толщина бетонной плиты составляет 300–400 мм. После застывания раствора станок выставляют на регулируемые клиновые башмаки. Точная юстировка геометрии гарантирует паспортные параметры обработки. Процесс требует строгого соблюдения последовательности шагов.
Порядок геометрической выверки станка
- Горизонтирование станины: установка брускового уровня 0,02 мм/1000 мм на направляющие. Винтами башмаков выставляют плоскость с допуском 0,02 мм на длине 1000 мм.
- Контроль плоскостности стола: проверка прямолинейности рабочей поверхности поверочной линейкой и щупами по ГОСТ 8-82.
- Выверка перпендикулярности осей: установка гранитного угольника 00 на стол. Обкатка граней индикатором ИЧ-10 с допуском 0,01 мм на 300 мм хода.
- Замер биения шпинделя: установка контрольной оправки в конус. Радиальное биение на вылете 300 мм не должно превышать 0,005 мм.
- Регулировка зазоров: затяжка клиньев направляющих скольжения динамометрическим ключом с проверкой усилия сдвига каретки.
При ежедневной работе операторы проверяют давление пневмосистемы зажима инструмента на уровне 6,0–6,5 бар. Также контролируют запас масла в станции смазки. Недостаток масла Mobil Vactra 2 приводит к задирам направляющих уже через две смены.
Сравнительные таблицы параметров и рабочих режимов
Инженерный анализ конструктивных различий помогает подобрать оборудование под конкретные производственные задачи. Сравнение параметров универсальных станков и центров с ЧПУ наглядно демонстрирует технологический разрыв между поколениями техники. Ниже приведены сводные данные по ключевым узлам, кинематическим характеристикам и стандартам точности.
| Параметр узла | Универсальный станок (6Р12, 6Т13) | Фрезерный центр с ЧПУ (3/5 осей) | Стандарт регламентации |
|---|---|---|---|
| Несущая станина | Чугун СЧ25, консольная компоновка | Чугун Meehanite, C-образная станина | ГОСТ 1412-85, ISO 10791-2 |
| Главный привод | Асинхронный мотор и редуктор | Прямой синхронный мотор-шпиндель | ГОСТ 8032-84, DIN 69893 |
| Частота вращения | 31,5–1600 об/мин | 50–24000 об/мин | Паспортные нормы |
| Конус шпинделя | Конус Морзе 4/5 или ISO 50 | BT40, BT50, HSK-A63 | ГОСТ 25557-82, DIN 69871 |
| Привод подач | Трапецеидальный винт с разрезной гайкой | Прецизионная ШВП C3/C5 и сервомотор | ГОСТ 24737-81, ISO 3408 |
| Скорость подачи | Рабочая: 12–1200 мм/мин; Холостая: 2400 мм/мин | Рабочая: до 15000 мм/мин; G00: до 48000 мм/мин | ISO 230-2 |
| Датчики положения | Лимбы, оптические линейки УЦИ | Абсолютные энкодеры, линейки Heidenhain | EnDat 2.2, Fanuc Serial |
| Точность позиционирования | 0,02–0,05 мм | 0,003–0,005 мм | ГОСТ 8-82, ISO 230-2 |
Тип направляющих задает демпфирующие свойства и максимальную скорость подач станка. Трение в парах скольжения снижает динамику, но эффективно гасит вибрации. В таблице сопоставлены направляющие скольжения и качения.
| Характеристика направляющих | Направляющие скольжения (чугун / Turcite-B) | Роликовые направляющие качения | Шариковые направляющие качения |
|---|---|---|---|
| Трение покоя | 0,08–0,12 | 0,003–0,005 | 0,002–0,003 |
| Гашение вибраций | Максимальное за счет масляного слоя | Высокое за счет контакта роликов | Умеренное за счет точечного контакта |
| Скорость подачи | 10–15 м/мин | 36–48 м/мин | 48–60 м/мин |
| Статическая жесткость | Высокая при тяжелой черновой резке | Высокая по всем направлениям | Средняя |
| Ремонтопригодность | Ручное шабрение и замена накладок | Модульная замена кареток и рельсов | Модульная замена кареток и рельсов |
Типичные ошибки, аварийные ситуации и методы диагностики
Ошибки эксплуатации приводят к ускоренному износу подшипников и потере точности станка. Главной неполадкой шпинделя выступают автоколебания при резании. Ослабление преднатяга подшипников порождает микровибрации. Диагностику проводят установкой вибродатчика на корпус бабки с частотным анализом спектра. Повышенная амплитуда указывает на износ подшипников или дисбаланс оправки.
В станках с ЧПУ критичен тепловой дрейф шпинделя по оси Z. При долгой работе на высоких оборотах вал нагревается до 50–60 °C, удлиняясь на 0,02–0,04 мм. Без термокомпенсации в ЧПУ это дает брак по глубине. Наш опыт показывает, что регулярный замер силы зажима оправки динамометром (не менее 8–12 кН для BT40) исключает выскальзывание инструмента.
Инженерное правило безопасности при автосмене инструмента: падение оправки из лапы манипулятора вызвано падением давления пневмомагистрали ниже 5 бар или налипанием стружки на цангу Ott-Jakob. Продувка конуса сжатым воздухом при каждой смене обязательна.
Чек-лист производственного цеха и регламент обслуживания
Регулярное техническое обслуживание сохраняет паспортную точность оборудования и предотвращает производственные простои. Планово-предупредительный ремонт позволяет своевременно выявить износ направляющих, шпиндельных опор и винтовых пар качения. Производственный регламент включает ежедневные и периодические сервисные операции цеховой службы механика.
График сервисного обслуживания узлов станка
- Перед началом смены: проверка уровня масла в баке смазки, контроль давления воздуха (6,0–7,0 бар), очистка стола и конуса шпинделя от стружки.
- Контроль охлаждения: проверка температуры антифриза в контуре чиллера (норма 20–22 °C без колебаний).
- Еженедельно: инспекция телескопических кожухов по осям X, Y, Z, удаление шлама с направляющих, проверка плавности хода.
- Ежемесячно: протяжка контактов в шкафу ЧПУ, замер усилия зажима оправок гидродинамометром, замена фильтров СОЖ.
- Каждые 6 месяцев: контроль геометрической точности по ГОСТ 8-82 угольником и оправкой, юстировка оптических линеек.
- Ежегодно: лазерная калибровка шага винтов ШВП интерферометром Renishaw XL-80 с внесением поправок в память ЧПУ.
Соблюдение регламентов монтажа и своевременная диагностика узлов продлевают ресурс фрезерного станка. Стабильная работа кинематики гарантирует высокое качество обработки деталей на долгие годы.