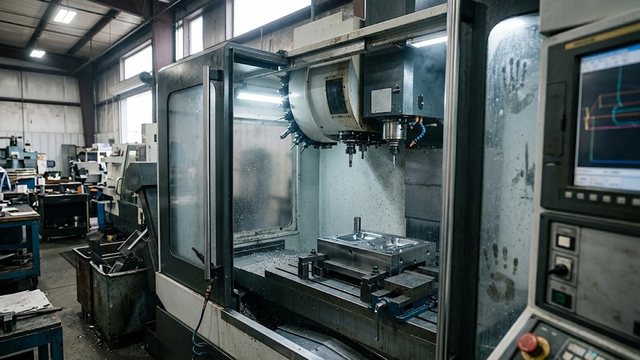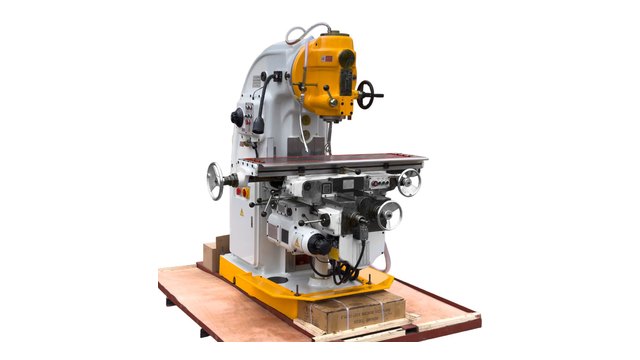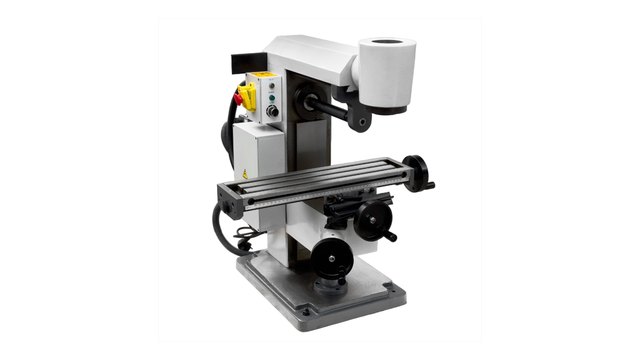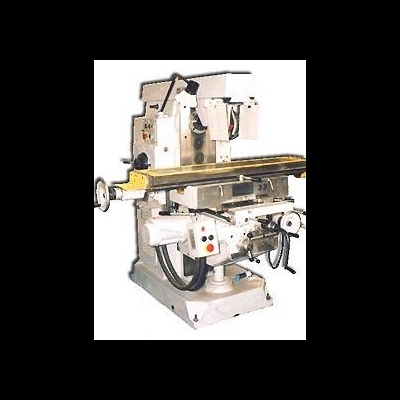
В промышленном машиностроении горизонтальный обрабатывающий центр с ЧПУ (Horizontal Machining Center, HMC) занимает ведущие позиции. Горизонтальное положение оси шпинделя позволяет вести непрерывное резание тяжелых корпусов. Заготовка обрабатывается с четырех сторон за один технологический установ. Жесткая Т-образная станина из модифицированного чугуна марки Meehanite FC300 надежно гасит вибрации. Участок работает стабильно.
На практике мы наблюдаем резкий рост выработки цеха после внедрения четырехкоординатных горизонтальных станков. Оборудование легко заменяет несколько вертикальных фрезеров. Центр HMC быстро выполняет черновую обдирку литья, контурное профилирование, скоростное сверление отверстий и чистовую расточку соосных постелей подшипников без повторного перебазирования заготовок.
Кинематическая архитектура HMC и гравитационный сброс стружки
По компоновочной схеме современные станки HMC строятся на тяжелой Т-образной станине. По направляющим станины перемещаются массивная подвижная колонна и координатный стол. Продольное перемещение X задает каретка стола, вертикальная ось Y обеспечивается ходом шпиндельного узла, а поперечная подача Z отвечает за врезание фрезы. В стол интегрирована поворотная координата B. Жесткость направляющих исключает перекосы.
Благодаря вертикальному расположению обрабатываемой стенки стружка отделяется от заготовки и под действием силы тяжести мгновенно падает на дно станины. В вертикальных центрах стружка лежит в глубоких полостях детали. Вращающаяся фреза неизбежно перетирает скопившиеся частицы металла. Этот разрушительный процесс называют повторным резанием (chip re-cutting). Кромки пластин быстро крошатся от термоударов. В горизонтальном станке стружка удаляется свободно. Стойкость инструмента вырастает на 40%.
┌────────────────────────────────────────────────────────┐
│  ВЕРТИКАЛЬНЫЙ ЦЕНТР (VMC)   │ ГОРИЗОНТАЛЬНЫЙ ЦЕНТР (HMC)│
│                             │                          │
│   Шпиндель                  │   Заготовка (на паллете) │
│      ▼                      │      │                   │
│   ┌──────┐  Стружка на дне  │   ┌──┴──┐  Шпиндель ◄─── │
│   │Карман│  Повторный рез!  │   │Стенка│  (горизонталь)│
│   └──────┘  Скол пластин    │   └──┬──┘                │
│                             │      │ Гравитационный    │
│   Накопление стружки и брак │      ▼ сброс в конвейер  │
└────────────────────────────────────────────────────────┘
По бокам рабочей зоны расположены шнековые конвейеры с крутым углом лотков до 60°. Они непрерывно транспортируют стружку к центральному скребковому транспортеру. Горячие отходы не задерживаются на телескопических кожухах. Тепловая деформация базовых направляющих станины полностью исключена.
Механика поворотного стола оси B: муфта Хирта и прямой привод
Поворотный стол координаты B обеспечивает автоматическое позиционирование заготовки вокруг вертикальной оси. В станках HMC применяются два конструктивных типа привода. Первый вариант использует дискретный механизм с зубчатой муфтой Хирта (Hirth coupling). Второй вариант строится на прецизионном сервоприводе прямого действия Direct Drive. Каждый узел решает конкретные производственные задачи цеха.
В силовых операциях муфта Хирта гарантирует эталонную механическую жесткость за счет сцепления трех зубчатых венцов с радиальными шлицами. При индексации гидроцилиндр приподнимает планшайбу на 4 мм. Серводвигатель разворачивает стол с шагом 1° либо 0.001°. Затем мощный гидрозажим с усилием 50 кН стягивает зубчатые венцы. Тормоз развивает момент удержания 3000–4500 Н·м. Стол выдерживает тяжелое фрезерование чугуна торцевыми фрезами диаметром 250 мм.
В скоростных центрах поворотный стол оснащается моментным мотором Direct Drive без механического расцепления. Ротор двигателя жестко связан с планшайбой. Угловое положение отслеживает оптический круговой энкодер с шагом 0.0001°. Прямой привод выполняет непрерывную 4-осевую интерполяцию. Станок обрабатывает крыльчатки, шнеки и лопатки турбин при скорости вращения стола до 80 об/мин.
| Технический параметр | Поворотный стол с муфтой Хирта | Стол с прямым приводом Direct Drive |
|---|---|---|
| Дискретность позиционирования | 1° (опционально 0.001°) | 0.0001° непрерывно |
| Время поворота на угол 90° | 1.8–2.4 с (включая гидрозажим) | 0.5–0.7 с |
| Удерживающий момент фиксации | 3000–4500 Н·м | 1600–2400 Н·м |
| Режим 4-осевой интерполяции | Отсутствует (только позиционирование) | Полноценная непрерывная обработка |
| Стойкость к ударным нагрузкам | Предельная (жесткий зубчатый замок) | Средняя (требует электронного демпфирования) |
Для серийного изготовления корпусной гидравлики мы рекомендуем компоновку с муфтой Хирта из-за долговечности зубьев. Если технологическая программа требует обработки спиральных поверхностей, выбирайте прямой привод Direct Drive.
Подобрать оборудование под вашу задачу
Двухпаллетные чейнджеры APC и автоматизированные FMS-линии
Автоматическая смена паллет (Automatic Pallet Changer, APC) сводит к минимуму время технологического простоя шпинделя. В стандартный комплект центра HMC входит двухпаллетный поворотный сменщик с углом вращения 180°. В то время как шпиндель режет металл на первой паллете внутри рабочей зоны, оператор снимает деталь и фиксирует новую заготовку на внешней станции загрузки. Станок не ждет наладчика.
Смена паллет занимает от 6 до 10 секунд. Перегрузку выполняет поворотный рычажный гидромеханизм. Паллета садится на четыре базирующих конуса с продувкой сжатым воздухом. Если на опору попадает частица стружки крупнее 0.01 мм, пневматический датчик давления блокирует цикл и подает сигнал на ЧПУ.
По результатам цехового хронометража, ручная установка тяжелой отливки на вертикальном станке отнимает до 20 минут. Автоматический сменщик паллет APC маскирует время загрузки, поднимая общую эффективность оборудования OEE с 45% до 90%.
При переходе к гибким системам FMS станки объединяются в автоматизированные комплексы с накопителем на 12–36 паллет. Рельсовый штабелер подает оснастку по единому расписанию цеха, обеспечивая надежную работу в безлюдную ночную смену.
Инструментальные накопители, конусы BT50 и подача СОЖ CTS
Длительные циклы обработки корпусов требуют большого запаса фрез, сверл и расточных головок. Горизонтальные обрабатывающие центры комплектуются вместительными цепными или матричными накопителями на 60–240 позиций. Двухзахватный манипулятор меняет оправку за 1.5 секунды. Время цикла от стружки до стружки составляет 4.0 секунды.
Конструктивные узлы инструментальной подсистемы HMC включают следующие ключевые элементы:
- Шпиндельный конус стандарта BT50 или HSK-A100 для передачи крутящего момента до 1200 Н·м;
- Систему одновременного контакта Big-Plus по конусу 7:24 и торцу фланца оправки;
- Пневматическую станцию импульсного обдува посадочного конуса при каждой смене инструмента;
- Насосный агрегат высокого давления CTS для подачи охлаждающей эмульсии сквозь шпиндель.
┌────────────────────────────────────────────────────────┐
│  ВНУТРЕННЯЯ ПОДАЧА СОЖ СКВОЗЬ ШПИНДЕЛЬ (CTS 30–70 БАР) │
│                                                        │
│   Шпиндель      Оправка BT50     Сверло с каналами     │
│   ┌────────┐    ┌────────┐      ┌────────────┬───► СОЖ │
│═══╡Насос   ├───►│Канал   ├─────►│Внутренние  │         │
│   │высокого│    │оправки │      │каналы      ├───► 70  │
│   │давления│    │Big-Plus│      │            │     бар │
│   └────────┘    └────────┘      └────────────┴───►     │
│                                                        │
│   Эвакуация стружки из глубоких каналов без остановок  │
└────────────────────────────────────────────────────────┘
Подача смазочно-охлаждающей жидкости сквозь шпиндель под давлением 30–70 бар гарантирует охлаждение режущих кромок. Мощная струя СОЖ вымывает стружку из глубоких каналов. Сверление чугуна с отношением длины к диаметру L/D до 30 выполняется за один проход без возвратно-поступательного вывода сверла.
Соосность оппозитной расточки и геометрическая точность по ГОСТ
Главным преимуществом горизонтального центра является прецизионная расточка соосных отверстий поворотом стола оси B на 180°. Обработка постелей подшипников в картерах коробок передач на вертикальном станке требует кантования детали. Это неизбежно порождает угловые погрешности базирования до 0.04 мм. Точность теряется.
На станке HMC шпиндель сначала растачивает переднее отверстие. Затем стол разворачивается ровно на 180.000°. Инструмент сразу растачивает противоположное соосное гнездо. Погрешность соосности не превышает 0.005–0.007 мм на межосевом расстоянии 700 мм. Точность оборудования полностью соответствует нормам ГОСТ 27843-88, ГОСТ 30544-97 и ISO 10791-2.
Для предотвращения тепловых перекосов шпиндельная бабка центрируется по термосимметричной схеме. Масляный охладитель стабилизирует температуру подшипников. Шарико-винтовые пары линейных осей имеют принудительное жидкостное охлаждение полых винтов при скоростных подачах до 40 м/мин.
Инженерный расчет режимов резания и производительности
При технологической подготовке операций на станках HMC инженеры вычисляют минутный объем снимаемой стружки Q (см³/мин) и эффективную мощность резания на шпинделе Pc (кВт). Точный расчет гарантирует выбор оптимальной подачи без риска перегрузки привода. Расчет выполняют по классическим формулам теории резания металлов:
$$Q = \frac{a_p \cdot a_e \cdot v_f}{1000}$$
$$P_c = \frac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta}$$
В приведенных уравнениях параметр ap задает глубину резания в миллиметрах, величина ae выражает ширину фрезерования, параметр vf определяет минутную подачу стола в мм/мин, коэффициент kc обозначает удельную силу резания материала в Н/мм², а величина η задает КПД привода шпинделя (обычно принимают η = 0.82–0.86). В таблице представлены базовые режимы фрезерования для силового шпинделя мощностью 22 кВт:
| Обрабатываемый материал | Удельная сила kc, Н/мм² | Тип инструмента / Диаметр | Скорость резания vc, м/мин | Подача на зуб fz, мм/зуб | Глубина ap × ae, мм | Минутный съем Q, см³/мин |
|---|---|---|---|---|---|---|
| Серый чугун СЧ25 (HB 210) | 1350 | Торцевая фреза Ø125 (8 зубьев) | 180 | 0.22 | 4.0 × 90 | 326 |
| Конструкционная сталь 40Х (HB 240) | 1900 | Торцевая фреза Ø100 (6 зубьев) | 140 | 0.18 | 3.5 × 75 | 204 |
| Нержавеющая сталь 12Х18Н10Т | 2250 | Концевая монолитная Ø20 (4 зуба) | 90 | 0.08 | 20.0 × 8 | 73 |
| Алюминиевый сплав АМг6 | 700 | Торцевая фреза Ø80 (4 зуба) | 950 | 0.25 | 6.0 × 60 | 1360 |
При резании чугуна СЧ25 естественный сброс сыпучей стружки предотвращает износ твердого сплава. При скоростной обработке алюминия на частоте 12 000 об/мин стружка непрерывно смывается обильным потоком СОЖ под давлением 40 бар.
Диагностика неисправностей и регламент обслуживания HMC
Надежная эксплуатация многоосевого обрабатывающего комплекса требует регулярного контроля гидравлических узлов и геометрической точности направляющих. Своевременный сервисный регламент предотвращает аварийные отказы шпинделя и приводов стола. Служба главного механика строго отслеживает параметры гидравлики и точность позиционирования осей.
| Характерный признак неполадки | Вероятная причина | Техническое решение |
|---|---|---|
| Потеря точности угловой фиксации оси B | Загрязнение шлицев муфты Хирта или падение давления в гидросистеме | Промывка и продувка зубчатых венцов, регулировка редукционного клапана до 6.0 МПа |
| Дробление и вибрация при торцевом фрезеровании | Ослабление пакета тарельчатых пружин шомпола шпинделя | Контрольный замер силы затяга оправки гидродинамометром (норма BT50: 18–22 кН) |
| Сбой базирования паллеты APC на конусные опоры | Засорение воздушного канала продувки либо налипание стружки | Очистка конических гнезд, ревизия реле контроля давления пневмосистемы |
| Снижение давления подачи СОЖ сквозь шпиндель ниже 20 бар | Засорение фильтра тонкой очистки (номинал 25 мкм) | Замена фильтрующего картриджа, проверка кавитационного клапана станции CTS |
Для сохранения паспортной кинематической точности по ГОСТ 27843 и ГОСТ 30544 техническая служба завода выполняет регламентные процедуры:
- Ежесменно: контроль уровня гидравлического масла в баке, проверка давления централизованной смазки направляющих и очистка фильтра стружечного транспортера.
- Еженедельно: удаление чугунного шлама из резервуара СОЖ и контроль давления пневмосистемы обдува посадочного конуса шпинделя (не менее 0.6 МПа).
- Ежемесячно: лазерная интерферометрия прямолинейности осей X, Y, Z и замер люфта поворотного стола оси B.
- Раз в полугодие: проверка усилия зажима инструментального шомпола и калибровка соосности посадочных мест сменщика паллет APC.
Внедрение горизонтального обрабатывающего центра с ЧПУ коренным образом повышает культуру производства и сокращает трудоемкость сложных корпусных деталей. Грамотный выбор кинематики оси B, емкости инструментального накопителя и насосной станции CTS гарантирует возврат инвестиций за 14–18 месяцев при многосменном графике работы цеха.