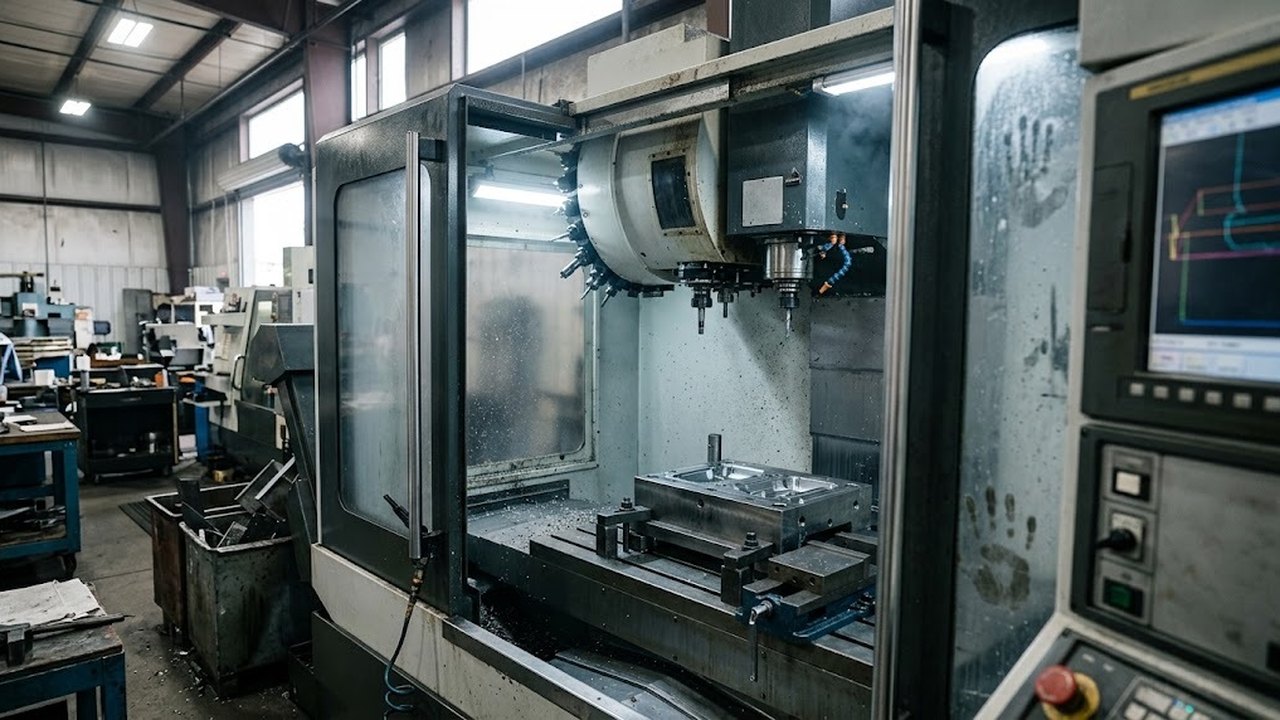
Обрабатывающий центр с ЧПУ — фрезерный станок с числовым программным управлением, к которому добавили магазин инструмента и автоматическую смену. За один установ деталь проходит фрезерование, сверление, зенкерование, растачивание и нарезание резьбы. Разница с одиночным станком не в мощности. Разница в том, сколько раз оператор подходит к ней за смену.
Чем обрабатывающий центр отличается от фрезерного станка с ЧПУ
Отличие одно, и оно конструктивное: у обрабатывающего центра с ЧПУ есть магазин инструмента и механизм автосмены, у одиночной фрезерной машины их нет. Так эту машину описывает международный стандарт ISO 10791: числовое управление, несколько видов обработки, автоматическая смена инструмента из магазина. Жесткость станины, шпиндель, направляющие бывают любыми у обеих машин, поэтому по паспорту их и путают.
Из этой мелочи вырастает вся экономика. На станке без магазина переход между инструментами делает человек: остановил программу, снял оправку, поставил следующую, выставил вылет. Пятнадцать переходов в детали дают пятнадцать остановок и столько же шансов промахнуться на вылете. Посчитайте свои. Фрезерный обрабатывающий центр с ЧПУ берет инструмент из магазина сам и повторяет это одинаково хоть двести раз подряд.
| Что сравниваем | Обычная машина | Обрабатывающий центр |
|---|---|---|
| Смена инструмента | вручную, оператор у машины | из магазина, по кадру программы |
| Переходов за установ | один-два, дальше переналадка | вся группа подряд |
| Чем занят оператор | ведет одну машину всю смену | ставит деталь и уходит |
| Где выигрывает | разовая работа, ремонтный участок | серия, деталь с десятком переходов |
| Расходы сверх машины | оправки и тиски | комплект оправок под весь магазин |
Отсюда правило подбора. Сравнивайте не паспорта, а число переходов в вашей самой ходовой детали. Два перехода означают, что магазин будет простаивать. Разделы Фрезерные станки с ЧПУ и Обрабатывающие центры вертикально-фрезерные на сайте разведены именно по этому признаку.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Токарные центры: чем отличаются от фрезерных
Разница в том, что именно вращается. В машине для тел вращения крутится сама деталь, а резец подан на суппорте; во фрезерной наоборот. Совмещенные модели существуют: Токарно-фрезерные станки несут вращающийся инструмент и снимают металл фрезой прямо на валу. Форма изделия и решает выбор: вал или корпус с плоскостями и отверстиями.
Токарно-фрезерные станки
Весь раздел →


Какой магазин инструмента выбрать: зонтичный, карусельный или цепной
Емкость магазина считают по самой насыщенной программе плюс запас на дубли изношенного инструмента. Зонтичные и карусельные магазины держат примерно от восьми до двадцати четырех гнезд и висят рядом с рабочей зоной. Цепные уносят оправки в отдельный короб и берут от тридцати позиций и выше. Разница между схемами не только в числе гнезд.
| Тип магазина | Гнезд | Механизм смены | Где уместен |
|---|---|---|---|
| Зонтичный дисковый | 8–24 | головка поднимается к диску, манипулятора нет | компактные машины, короткие программы |
| Карусельный с рукой | 16–24 | рука перекидывает две оправки за поворот | серийная работа по стали и чугуну |
| Цепной | от 30 | цепь подает оправку в позицию ожидания | тяжелые корпуса, много типоразмеров инструмента |
Зонтичная схема двигает саму головку, поэтому смена идет медленнее, зато механизм простой и дешевый в ремонте. Магазин с манипулятором готовит следующую оправку, пока фреза еще в металле, и меняет обе разом. На детали с двадцатью переходами разница набегает в минуты за цикл, а на партии в двести штук превращается в рабочую смену.
Паспортную цифру смены сравнивайте по одной методике. Часть 9 стандарта ISO 10791 задает условия испытаний и метод измерения времени автосмены инструмента и смены паллет ровно для того, чтобы цифры разных производителей можно было ставить рядом. Продавец называет время «от стружки до стружки» без ссылки на методику: значит, отсчет может идти от разжима оправки, а не от выхода фрезы из металла.
Когда переход на обрабатывающий центр с ЧПУ окупается
Переход оправдан, когда узкое место производственного участка не скорость резания, а переналадка. Считайте не машинное время, а минуты между операциями: сколько станок стоит, пока человек меняет инструмент, ищет оправку, переставляет деталь. Если этих минут набирается больше трети смены, магазин инструмента вернет вложенное быстрее, чем более мощный шпиндель на той же машине. Если меньше десятой части смены, переход подождет.
Четыре признака, что пора:
- В ходовой детали больше восьми переходов, и половина из них отверстия, а не контур.
- Брак ловится не на контуре, а на стыках установов: деталь переставляли, координаты уехали.
- Один оператор не может вести две машины, потому что обе требуют его каждые десять минут.
- Заказы повторяются, и программу можно поднять из архива вместо новой разработки.
Дисквалификаторы, при которых покупка станет дорогим памятником:
- Загрузка меньше половины смены. Простаивающая машина съедает ту же амортизацию, что и работающая.
- Некому писать программы, а в смете нет ни лицензии CAM, ни денег на подготовку технолога.
- Номенклатура каждый раз новая, и время на программирование съест весь выигрыш от автосмены.
- Парк оправок собран под другой конус, и его придется покупать заново целиком.
Обрабатывающий центр покупают не за высокую точность, а за освобожденного оператора. Освобождать некого и занять нечем? Значит, решается не та проблема.
Почему коэффициент загрузки решает окупаемость сильнее скидки
Стоимость часа работы машины делится на реально отработанные часы, и множитель здесь сильнее любой уступки в цене. Машина, которая режет двенадцать часов в сутки, разносит ту же амортизацию на вдвое большее число часов, чем машина на одной смене. Себестоимость детали падает без единого тенге скидки от поставщика.
Главный вор часов не резание, а установка заготовки. Пока оператор снимает готовую деталь и крепит следующую, машина стоит и денег не зарабатывает. Сменные паллеты убирают этот простой. Заготовку крепят на второй паллете снаружи ограждения, пока внутри идет обработка первой, и переход занимает секунды. Время смены паллет измеряют по той же девятой части ISO 10791, что и автосмену инструмента, так что паспортную цифру есть с чем сверить.
Часы добираются и без паллет:
- Второй комплект тисков с настроенными упорами. Заготовку зажимают заранее, а не после остановки программы.
- Дубли инструмента в магазине. Изношенную фрезу стойка заменяет сестрой по счетчику наработки, без похода в инструменталку.
- Простые детали ночью с закрытой дверью и контролем через датчики, если стойка это поддерживает.
- Переналадки, сдвинутые на конец смены. В середине дня каждая из них стоит машинного времени.
Считайте по факту прошлого года: сколько часов ваш нынешний парк реально резал металл, а не стоял под наладкой. Эта цифра предсказывает срок возврата вложений точнее паспортной мощности привода.
Металлообработка, дерево и пластик: две машины под одним названием
Словом «обрабатывающий центр» на рынке Казахстана называют два разных класса оборудования, и путаница стоит дорого. Первый класс — металлорежущая машина с чугунной станиной и конусом BT или HSK на шпинделе, рассчитанная на сталь и чугун. Второй класс: мебельный или гравировальный центр по дереву, с легкой рамой, высокооборотным шпинделем и вакуумным столом. По стали второй не работает.
Разница видна по деньгам. В нашем каталоге фрезерное оборудование с ЧПУ по металлу идет от 1 938 510 до 37 229 000 ₸ при медиане 11 354 130 ₸, гравировально-фрезерные с ЧПУ — от 318 932 до 3 790 204 ₸ при медиане 1 513 770 ₸. Это цены каталога на 02.09.2026, а не средние по рынку. Семикратный разрыв медиан означает другой класс машины, а не скидку.
Как не ошибиться:
- Материал станины. Чугун и полимербетон гасят вибрацию при обработке стали, сварная рама из профиля не гасит.
- Шпиндель. Цанговый высокооборотный означает дерево, пластик и алюминий; конус BT40 означает сталь и чугун.
- Подача СОЖ и стружкоуборка. Их отсутствие говорит, что машина не проектировалась для мокрой резки металла.
- Пластик берут обе, но переплачивать за чугун ради пластика незачем.
Если задача по дереву и МДФ, смотрите Гравировально-фрезерные с ЧПУ: та же автоматика при другой цене входа.
Гравировально-фрезерные с ЧПУ
Весь раздел →
Лазерно-гравировальный станок с ЧПУ WoodTec WL 1616 ECO

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1060

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1390
Вертикальный, горизонтальный или портальный: как выбрать компоновку
Вертикальный обрабатывающий центр закрывает подавляющее большинство корпусных деталей и стоит дешевле остальных компоновок. Горизонтальный удобнее там, где стружка должна падать сама, а к детали нужен доступ с четырех сторон. Портальная схема идет в дело, когда габарит не помещается на стол консольной машины. Компоновку выбирают по детали. Количество координат выбирают отдельно от компоновки.
Обработка 3+2 работает так: поворотные узлы доводят деталь до нужного угла, зажимаются, и резание идет тремя линейными координатами. Непрерывная схема означает, что все пять координат движутся одновременно, а инструмент ведет по кривой. Для обработки сложных поверхностей нужна вторая схема, и она требует функции удержания центра инструмента при повороте. В распространенных системах ЧПУ это отдельная опция стойки, а не бесплатное приложение к железу.
Практический вывод простой. Лопатки, крыльчатки и штампы с поднутрениями требуют одновременной работы по всем координатам, раздел Пятиосевые фрезерные станки. Корпус, к которому надо подобраться с пяти сторон без переустановки, закрывает 5-осевой центр в режиме 3+2, и обходится это заметно дешевле. Крупный габарит уводит выбор в Портальные обрабатывающие центры.
Пятиосевые фрезерные станки
Весь раздел →
Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000 ATC 2+1 ATC (ONE HITECO)

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS ATC
Что покупают вместе с машиной: оснастка, стойка Fanuc, CAM
Комплект оснастки обходится дороже, чем для станка без магазина, ровно во столько раз, сколько гнезд в магазине. Каждому инструменту нужна своя оправка, и она остается в магазине постоянно. Двадцать гнезд означают двадцать оправок плюс патроны и цанги. В каталоге Тиски для фрезерных станков идут от 144 450 до 996 090 ₸ при медиане 466 545 ₸ на 02.09.2026.
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
Здесь прячется дорогая ошибка с конусом. BT40 описан японским стандартом JIS B 6339, SK40 немецким DIN 69871. Конус у обоих одинаковый, 7:24, но фланец и штревель разные, и оправки между машинами не переставляются. HSK по DIN 69893 вообще полый хвостовик с базированием по торцу, третий несовместимый мир. Сверьте обозначение шпинделя с тем, что лежит в вашей инструменталке. Ошибка стоит целого комплекта.
Второй пункт сметы — программа. Формат G-кода задан стандартом ISO 6983, но сам стандарт оговаривает: соответствие ему не гарантирует переносимости управляющей программы между машинами. Код под Fanuc не копируется в Siemens напрямую, нужен постпроцессор CAM под конкретную стойку и человек, который его настраивает. Нет такого человека, значит обучение операторов закладывают в бюджет до счета, а не после.
Подача СОЖ через шпиндель и измерение на станке
Подача СОЖ через шпиндель и измерительные системы в базовую комплектацию попадают редко, а дописать их после поставки дороже, чем заказать сразу. Внутренняя подача требует другого исполнения узла и оправок с каналом, то есть меняет не настройку, а железо. Решение принимают на этапе спецификации.
Глубокие отверстия без внутренней подачи даются тяжело. Наружное сопло льет жидкость на поверхность детали, и до режущей кромки она перестает доходить примерно на трех диаметрах сверла; отраслевая рекомендация ставит внутреннюю подачу желательной от 3D и обязательной от 5D. Без нее программе приходится дробить проход на клевки и выводить сверло, что съедает то самое время, ради которого покупали автосмену. Есть в детали каналы охлаждения или глубокие отверстия под шпильки — опция окупается на первой партии.
Второй пункт спецификации — измерение прямо в рабочей зоне. Датчик длины инструмента на столе меряет вылет каждой новой фрезы и пишет коррекцию в систему ЧПУ сам, вместо того чтобы оператор выставлял ноль по бумажке. Щуп детали стойка берет в работу как обычный инструмент, и он находит базы заготовки и разворот, а высокая точность обработки перестает зависеть от того, насколько ровно тиски прикручены к столу. На детали, которую нельзя переустановить заново, эти два датчика убирают главный источник брака.
Что проверить на площадке до приезда машины
Машина весит несколько тонн и приезжает одним куском. Условия проверяют до заказа. Вернуть многотонное оборудование с площадки, где под него не готовы пол, ворота и питание, стоит дороже, чем один вечер с рулеткой и калькулятором. Ниже шесть пунктов, о которых чаще всего вспоминают в день разгрузки, когда менять что-либо уже поздно.
- Маршрут заноса. Замерьте ширину ворот, высоту проема и несущую способность пола на всем пути, а не в одной точке установки.
- Основание. Производитель дает схему фундамента или требования к плите, и бетон должен успеть набрать прочность.
- Питание. Нужна выделенная линия, сечение кабеля и заземление под паспортную мощность вместе с приводами подач и насосом СОЖ.
- Сжатый воздух. Автосмена и зажим оправки работают от пневматики, воздух должен быть осушен.
- Отвод стружки и место под конвейер. Тонна стружки в месяц это логистика внутри цеха, а не мелочь.
- Температура. Часть 10 стандарта ISO 10791 отдельно описывает испытания на тепловые деформации: у высокоточного оборудования сквозняк и суточный перепад уводят размер.
И один пункт в договор: приемку проводите по обработанному образцу. Часть 7 того же стандарта описывает проверку точности именно по готовой тестовой детали, что честнее протокола геометрии на холодной машине.
Чего не прощает фрезерный обрабатывающий центр с ЧПУ
Первый год показывает, что просчитали на этапе спецификации. Почти все дорогие ошибки появляются до того, как машина приехала в цех, и ремонтом ни одна из них не лечится. Шесть повторяются от участка к участку.
- Магазин взяли «пока хватит», на двенадцать гнезд. Третья же деталь не поместилась в один установ, и автосмена перестала экономить.
- Оправки купили на первое время. Половина гнезд стоит пустой, а под каждую новую операцию комплект ждут неделями.
- Конус выбрали редкий для региона. Инструмент под него везут под заказ, и замена сломанного патрона превращается в остановку участка.
- Технолога не готовили заранее. Стойку осваивают на боевых заказах, и первые месяцы участок получает от машины половину ее возможностей.
- СОЖ развели на глаз. Слабый раствор перестает смазывать и дает налипание на кромке, крепкий разъедает уплотнения и краску.
- Стружку выгребают раз в неделю. Горячая стружка греет стол и станину, размер уходит, а транспортер клинит на длинной сливной стружке.
Отдельно стоит наработка инструмента. Журнал по каждой оправке ведут с первого дня: без него изношенную фрезу ловят по браку на детали, а не по счетчику в стойке.
Частые вопросы
Сколько стоит час работы станка с ЧПУ? Ставка складывается из четырех частей. Это амортизация машины, электроэнергия с расходниками, зарплата оператора и износ инструмента. Считают ее от загрузки: чем меньше часов в году машина реально режет, тем дороже каждый час. Отраслевой ставки по Казахстану в открытых источниках нет. казахстанские подрядчики ставку в прайсы не выносят и считают ее под заказ.
Как проходит установка и запуск после доставки? Разгрузка, установка на подготовленное основание, выверка по уровню, подключение питания и воздуха, заливка СОЖ, прогон холостым ходом и обработка тестового образца. Возим транспортными компаниями и своим транспортом по всему Казахстану. Подготовку площадки делает покупатель, и она должна быть готова к приезду машины.
Какие станки с ЧПУ лучшие? Универсального ответа нет. Лучший тот, у кого есть сервис в вашем регионе и запчасти на складе. В фрезерном направлении нашего каталога представлены STALEX, Metal Master, Woodtec, Wattsan и Filato. Смотрите на срок выезда сервисного инженера и на то, с какой стойкой умеет работать ваш технолог.
Какой уход требуется обрабатывающему центру? Регламент разбит на три интервала. Ежедневно проверяют рабочую зону и уровень СОЖ, еженедельно идут смазка по карте производителя и продувка магазина, раз в сезон меняют жидкость с фильтрами и снимают геометрию. Сервисное обслуживание по графику обходится дешевле ремонта шпинделя, который стоит заметную долю всей машины.
На каком языке пишут программы для станков с ЧПУ? На G-коде: последовательность кадров с перемещениями, оборотами, подачами и командами включения СОЖ. Руками его почти не набирают, а выгружают из CAM-системы через постпроцессор. Диалекты Fanuc и Heidenhain расходятся в циклах и адресах, поэтому учить приходится связку из своей CAM и своей стойки, а не G-код вообще.
Чем 5-осевой обрабатывающий центр отличается от 4-осевого? Числом управляемых поворотных осей. У четырехосевой машины к трем линейным добавлен один поворот, обычно поворотный стол или делительная головка. Заготовка крутится вокруг одной оси, и это закрывает обработку вала или корпуса с четырех сторон. Пятиосевая добавляет наклон и открывает доступ к поверхностям под углом. Разница в цене оснастки и стойки при этом заметная.
Можно ли дооснастить центр автоматической подачей заготовок? Да, если это заложено конструкцией. Сменные паллеты, накопитель или робот-манипулятор ставят на подготовленную машину. Точность позиционирования паллет описана в части 5 стандарта ISO 10791, так что спрашивайте у производителя цифры, а не обещания. Дооснащение машины, не рассчитанной на паллеты, выходит дороже покупки версии с ними сразу.
Есть ли компактные обрабатывающие центры для мастерских? Есть. Настольные и малогабаритные модели с рабочей зоной около полуметра. Автосмену и повторяемость они дают. Жесткость скромная, поэтому по стали такие модели работают на малых глубинах резания. Для электродов, оснастки и мелких корпусов подходят. Для серийной обработки чугунных корпусов не подходят.
Пришлите чертеж детали или хотя бы габариты и материал изделия. Подберем подходящий класс машины, посчитаем комплект оснастки и рассчитаем логистику до вашего цеха.