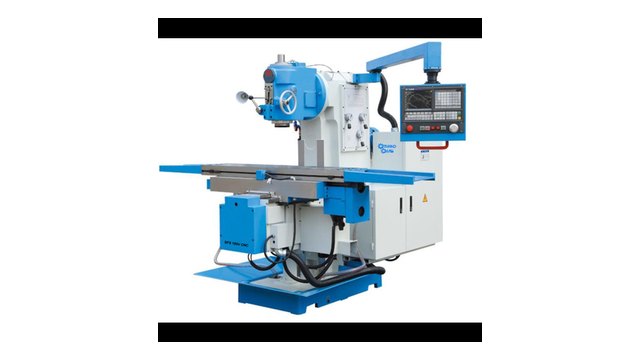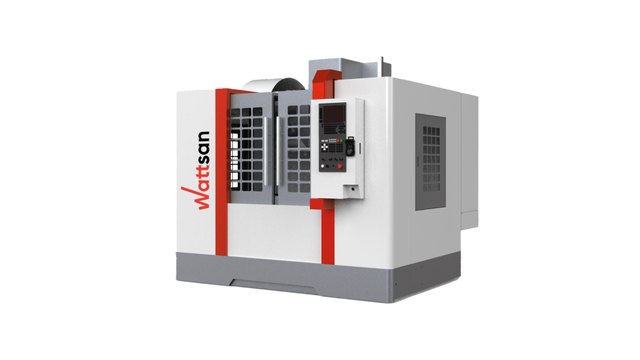
В нашей практике транспортировка и такелаж станков с ЧПУ требуют строгого соблюдения правил строповки и точной фиксации осей. Мы на производстве регулярно перевозим фрезерные центры массой от 4 до 18 тонн. Смещение центра масс создает серьезный риск опрокидывания, а случайные удары быстро разрушают прецизионные линейные направляющие и ШВП. Точный инженерный расчет нагрузок полностью гарантирует сохранность заводской геометрии станка.
Подготовка станка к перевозке и фиксация подвижных узлов кронштейнами
Перед началом погрузочных работ мы всегда выполняем механическую блокировку всех подвижных узлов оборудования. Шпиндельная бабка и рабочий стол фиксируются штатными транспортировочными кронштейнами яркого цвета. Такая жесткая фиксация предотвращает смещение кареток по осям X, Y и Z при дорожных толчках, а противовесы расклиниваются деревянными или полиуретановыми проставками. Мы полностью исключаем передачу динамических ударов на шарико-винтовые передачи.
Мы на производстве сливаем все технические жидкости перед демонтажем коммуникаций. Смазочно-охлаждающая жидкость откачивается из поддона, а масляные резервуары смазки и гидравлики осушаются досуха. Пневмосистема продувается сухим воздухом под давлением 0.6 МПа для полного удаления конденсата. Шлифованные плоскости стола, конус шпинделя и направляющие покрываются антикоррозийным составом по ГОСТ 9.014-78.
Электронные шкафы управления и стойки ЧПУ требуют надежной защиты от дорожной тряски. Кабели серводвигателей и оптических линеек аккуратно маркируются бирками, отключаются от клеммников и сворачиваются в бухты. Двери шкафов закрываются на замки, а корпус стягивается плотной стретч-пленкой. Экран ЧПУ защищается демпфирующим вспененным полиэтиленом толщиной 30 мм для сохранности матрицы.
- Перемещение рабочих органов станка в сервисную позицию с минимальным плечом опрокидывания.
- Монтаж транспортировочных кронштейнов с затяжкой болтов тарированным динамометрическим ключом.
- Полный слив СОЖ, гидравлического масла и продувка пневматических магистралей сухим воздухом.
- Нанесение консервационной смазки на открытые шлифованные базы и упаковка станка ингибиторной пленкой.
- Демонтаж стружечного конвейера, бака охлаждения и фиксация противовесов оси Z балками.
Карты строповки станков, расчет центра тяжести и выбор траверсы
В нашей практике подъем оборудования выполняется строго по заводской карте строповки из паспорта станка. Асимметрия массы из-за тяжелой колонны и инструментального магазина смещает центр тяжести к стойке. Мы применяем пространственные траверсы с регулируемыми ветвями, что исключает сдавливание защитных кожухов кабинетного ограждения. Подъем на прямых стропах без распорок строго запрещен правилами безопасности.
Для безопасного подъема мы рассчитываем натяжение каждой ветви стропа с учетом угла наклона по формуле: $$F_{str} = \frac{m \cdot g}{n \cdot \cos\alpha} \cdot k_{dyn}$$ В этой формуле параметр \(m\) обозначает полную массу станка в килограммах, величина \(g = 9.81\ \text{м/с}^2\) задает ускорение свободного падения, число \(n\) указывает количество рабочих ветвей стропа, а угол \(\alpha\) определяет отклонение ветви от вертикали. Коэффициент \(k_{dyn} = 1.25\) учитывает динамические перегрузки при отрыве оборудования от постамента.
Мы используем текстильные круглопрядные стропы грузоподъемностью до 25 тонн по DIN EN 1492-2 или канатные стропы 4СК по ГОСТ 25573-82. Текстильные петли защищаются полиуретановыми чехлами для предотвращения истирания о кромки станины. Такелажные пальцы заводятся в штатные отверстия станины и надежно фиксируются шплинтами от выскальзывания.
| Масса станка (т) | Тип строповочной оснастки | Рекомендуемая траверса | Угол стропа к вертикали α | Разрывной запас прочности |
|---|---|---|---|---|
| До 5.0 т | Текстильные ленточные стропы 2СТ / 4СТ | Линейная траверса 2.5 м | Не более 30° | Запас SF 7:1 |
| 5.0 – 12.0 т | Круглопрядные кольцевые стропы СТКК | Н-образная пространственная траверса | Не более 20° | Запас SF 7:1 |
| 12.0 – 25.0 т | Канатные стропы 4СК со стальным сердечником | Рамная траверса с регулируемыми узлами | Не более 15° | Запас SF 6:1 |
| Свыше 25.0 т | Цепные стропы 4СЦ 10-го класса прочности (Grade 100) | Модульная портальная траверса под домкраты | Вертикально 0° | Запас SF 5:1 |
«При такелаже современных пятиосевых центров главная опасность кроется в невидимом смещении центра масс. Если зацепить станок типовым четырехветвевым пауком без пространственной траверсы, стропы сожмут кабинетную защиту и сомнут телескопические кожухи осей. Мы всегда монтируем жесткую рамную распорку и проверяем горизонтальность станины по электронному уровню еще до полного отрыва от пола.»
Подобрать оборудование под вашу задачу
Цеховой такелаж оборудования с помощью подкатных роликовых танков
Для горизонтального перемещения станков внутри цеховых пролетов мы используем профессиональные такелажные системы на роликах. Низкоподхватные гидравлические домкраты плавно поднимают станину на минимальную высоту, под которую заводятся управляемая и ведомые тележки. Полиуретановое покрытие катков надежно защищает наливной пол от сколов. При этом стальная рама тележки выдерживает высокие динамические нагрузки при преодолении цеховых стыков.
Мы собираем классическую трехточечную схему опирания оборудования. Спереди заводится поворотная платформа с дышлом, а сзади симметрично ставятся две прямоходные каретки со связующей штангой для исключения перекосов. Нагрузка на один каток тележки вычисляется по формуле: $$P_{roller} = \frac{m \cdot g \cdot k_z}{N_{points} \cdot n_r}$$ В этой формуле множитель \(k_z = 1.25\) задает коэффициент запаса, параметр \(N_{points} = 3\) указывает число опорных узлов, а величина \(n_r\) соответствует числу роликов в платформе.
Для сверхтяжелых портальных станков мы задействуем модульные системы на воздушной подушке Air Casters. Воздушные подушки создают зазор 0.05 мм между полом и плитой, снижая коэффициент трения до 0.001. Это дает потрясающую легкость хода и плавность маневра. Бригада из трех человек легко перемещает многотонный станок с микронной точностью позиционирования.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
| Способ цехового перемещения | Несущая способность | Требования к качеству пола | Радиус разворота | Риск перекоса направляющих |
|---|---|---|---|---|
| Роликовые танки с полиуретановыми катками | От 6 до 36 тонн | Ровный бетон без выбоин и порогов | Минимальный (разворот на месте) | Низкий при 3-точечной схеме |
| Тяжелые катки со стальными роликами | От 20 до 60 тонн | Укладка стальных распределительных листов | Средний (требует маневрирования) | Средний из-за жестких ударов |
| Модульные платформы на воздушной подушке | От 10 до 120 тонн | Герметичный топпинг или полимерный пол | Любой вектор перемещения (360°) | Минимальный благодаря пневмобалансу |
| Гидравлический такелажный портал | От 40 до 500 тонн | Несущие силовые плиты перекрытия | Перемещение по рельсовым направляющим | Нулевой при синхронном подъеме |
Правила перевозки станков тралом, крепление цепями и контроль перегрузок
В нашей практике дальняя транспортировка тяжелых фрезерных и токарных обрабатывающих центров выполняется низкорамными тралами. Пневматическая подвеска трала сглаживает вибрации и эффективно гасит ударные толчки от дорожных выбоин. Станок закрепляется на платформе цепными стяжками десятого класса прочности по стандарту DIN EN 12195-3. А под чугунные лапы станины мы обязательно укладываем плотные резиновые маты с высоким коэффициентом трения.
Расчет крепления цепями ведется на удержание станка от продольного сдвига при торможении. Натяжение стяжных цепей по стандарту DIN EN 12195-1 рассчитывается по формуле: $$F_{lash} = \frac{(c_x - \mu \cdot c_z) \cdot m \cdot g}{2 \cdot (\mu \cdot \cos\beta + \sin\beta \cdot \cos\gamma)}$$ В этом выражении коэффициенты \(c_x = 0.8\) и \(c_z = 1.0\) представляют расчетные ускорения, величина \(\mu = 0.6\) задает трение резины о настил, угол \(\beta\) определяет вертикальный наклон цепи, а угол \(\gamma\) отражает горизонтальный угол ветви относительно оси движения.
Для контроля логистики мы монтируем на станину индикаторы удара ShockWatch и датчики наклона TiltWatch. В электрошкаф устанавливается трехкомпонентный акселерометр для непрерывной фиксации вибраций. При превышении ускорения 2.5g прибор сохраняет точное время перегрузки. Запись ускорений исключает споры со страховщиками при скрытых повреждениях подшипников шпинделя.
Разгрузка, занос в цех и юстировка станка на фундаменте
После доставки на производственную площадку заказчика мы выполняем безопасную выгрузку оборудования автокраном или через монтажные пандусы. Станок завозят на постоянное место и опускают на фундамент с виброопорами. Первичная грубая выверка проводится винтами опорных башмаков. И только после полной температурной стабилизации помещения наши сервисные инженеры приступают к точной юстировке геометрических параметров станка прецизионными уровнями.
Станок выдерживается в цехе не менее 24 часов при постоянной температуре 20 градусов Цельсия перед затяжкой анкеров. Металл станины полностью адаптируется к микроклимату цеха. Мы выставляем плоскостность стола брусковыми и рамными уровнями с ценой деления 0.02 мм на метр по ГОСТ 9392-89. Для прецизионных станков проводится лазерная интерферометрия перемещения осей.
Финальным этапом ввода оборудования в эксплуатацию становится полный метрологический контроль и проверка систем:
- Проверка радиального и осевого биения шпинделя микронным индикатором ИРБ с допуском до 0.003 мм.
- Контроль взаимной перпендикулярности осей X, Y и Z гранитным уголком класса 000 по ISO 230-1.
- Протяжка клеммных соединений и проверка сопротивления заземления по стандарту ГОСТ 12.1.030-81.
- Тестирование работы концевых выключателей, аварийных остановов E-Stop и датчиков давления пневматики.
- Проведение кругового теста интерполяции Ballbar для выявления скрытых люфтов в кинематических парах.