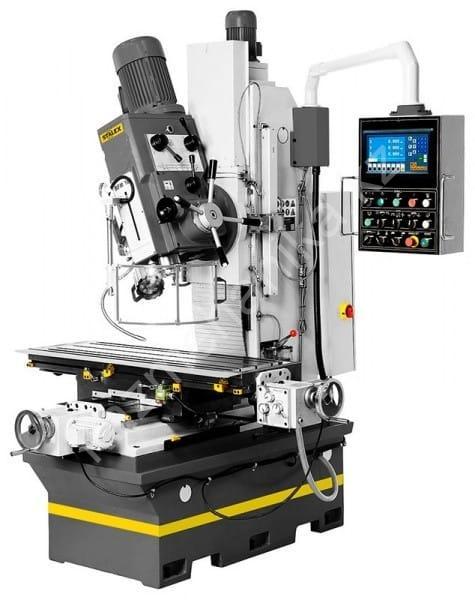
Гибридные фрезерные обрабатывающие центры, совмещающие высокоскоростной фрезерный шпиндель и волоконный импульсный оптический модуль, представляют собой передовую технологию в производстве сложных пресс-форм и штампов. Послойная абляция создает микроструктуры прямо на станке. При этом формирование геометрических текстур кожи выполняется без перебазирования заготовки. В нашей практике световой луч полностью заменяет вредное химическое травление.
Конструктивная интеграция волоконного оптического источника в ЧПУ
В гибридном станке оптическая сканирующая головка (Galvo Scanner) устанавливается либо на отдельном поворотном суппорте, либо загружается в шпиндель из инструментального магазина подобно угловой насадке. Волоконный иттербиевый излучатель генерирует ультракороткие наносекундные или пикосекундные импульсы с регулируемой мощностью от тридцати до ста ватт. А высокоскоростные зеркальные гальванометры отклоняют луч со скоростью до пяти метров в секунду.
Преимущества комбинированной гибридной технологии на одном станке:
- Полная обработка сложной формообразующей матрицы пресс-формы за один установ детали.
- Исключение погрешностей повторного базирования и транспортировки между разными участками.
- Формирование микротекстур на закаленных сталях твердостью свыше 60 HRC без износа инструмента.
Такая интеграция открывает недостижимые ранее возможности промышленного дизайна изделий.
Технология послойной фотонной абляции для формирования 3D-текстур
Формирование трехмерного микрорельефа происходит методом послойного испарения микрообъемов металла под воздействием сфокусированного светового пятна диаметром тридцать микрометров. Каждый проход луча снимает слой толщиной от одного до пяти микрометров по растровой цифровой карте глубины (Bitmap Depth Map). Наш цеховой опыт подтверждает, что оптический модуль формирует четкие ребра с радиусом скругления менее пяти микрон.
Импульсный режим абляции предотвращает перегрев соседних участков закаленной матрицы.
Толщина единичного слоя световой абляции инструментальной стали составляет от 1.5 до 3.0 микрометров.
Подобрать оборудование под вашу задачу
Замена традиционной электроэрозии и химического травления матриц
Традиционное химическое фототравление текстур на наклонных стенках глубоких пресс-форм всегда сопровождается искажениями геометрического рисунка и загрязнением экологии кислотными отходами. При этом пятиосевое оптическое текстурирование автоматически наносит непрерывный микрорельеф с постоянным сохранением перпендикулярности светового луча к обрабатываемой поверхности детали. А бесконтактное испарение минимизирует термическое коробление матриц.
Расчет плотности энергии оптического излучения (флюенса) для абляции стали:
\[F_{pulse} = \frac{4 \cdot E_{pulse}}{\pi \cdot d_{spot}^2} = \frac{4 \cdot P_{avg}}{\pi \cdot d_{spot}^2 \cdot f_{rep}}\]
где рабочий порог абляции закаленной стали \(1.2312\) составляет от \(2.5\) до \(5.0\) Дж/см².
| Технологический метод | Экологичность и безопасность | Точность микротекстуры | Время подготовки процесса |
|---|---|---|---|
| Оптическая 5-осевая абляция | Абсолютно чисто (сухая фильтрация) | Микронная точность по 3D-модели | 10 – 30 минут в CAM-модуле |
| Химическое травление кислотой | Высокая токсичность стоков | Искажение масштаба на уклонах | 3 – 7 дней на ручную маскировку |
| Электроэрозионное прошивание | Образование беленного дефектного слоя | Зависит от износа электрода | 1 – 2 дня на фрезерование графита |
Синхронизация пятиосевых сканирующих систем и программ в CAM
Специализированные программные пакеты CAM (например, Laser Pro 3D) проецируют текстуру на сложную трехмерную CAD-поверхность детали без швов и растяжений в зонах сопряжения граней. ЧПУ станка координирует непрерывное позиционирование поворотных осей стола с микроотклонениями зеркал гальваносканера. А система оптического машинного зрения автоматически привязывает координаты светового поля к отфрезерованным базам. Это полностью устраняет смещение рисунка.
Оптический модуль выполняет тонкую гравировку микрошрифтов высотой от 0.2 мм с идеальной резкостью кромок.
| Параметр оптического модуля | Рабочий диапазон настройки | Технологический эффект |
|---|---|---|
| Длина волны излучения | 1064 нм (ближний ИК диапазон) | Оптимальное поглощение металлами |
| Частота следования импульсов | 20 – 200 кГц | Регулирование скорости съема и чистоты |
| Длительность импульса | 10 – 120 наносекунд | Минимизация зоны термического влияния |
Технические критерии микрогеометрии и устранения термического влияния
Для предотвращения образования микротрещин и оксидного слоя обработка завершается финишным полированием расфокусированным лучом низкой мощности. Готовая текстурированная поверхность пресс-формы не требует ручной доводки и обеспечивает легкое извлечение полимерных отливок без задиров. А строгий контроль параметров излучения гарантирует сохранение расчетной твердости поверхностного слоя штамповой стали.
Практический регламент текстурирования на гибридном центре ЧПУ:
- Чистовое фрезерование формообразующей матрицы монолитной твердосплавной фрезой с Ra 0.4.
- Очистка рабочей зоны от остатков СОЖ и автоматическое позиционирование сканирующей головки.
- Загрузка трехмерной текстурной карты и запуск программы послойной абляции металла.
- Финальная очистка поверхности импульсным световым сканированием на пониженной мощности.
Соблюдение данного регламента выводит инструментальное производство на мировой уровень качества.