Правильный выбор режущей оснастки напрямую задает скорость съема припуска, долговечность подшипников шпинделя и себестоимость выпуска готовой продукции. Обработка конструкционных материалов на станках с числовым программным управлением включает разнообразные технологические переходы. К ним относятся скоростная черновая обдирка поковок, выборка глубоких карманов и финишное профилирование закаленных матриц. В представленном инженерном руководстве мы систематизировали конструктивные схемы фрез, геометрию торцевой части, кинематические формулы и рекомендации по режимам резания.
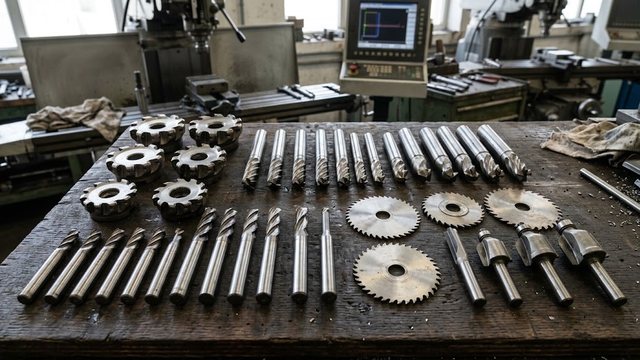
Конструктивные типы фрез: монолитные, сборные СМП и модульные головки
Конструкция фрезы определяет жесткость инструментальной сборки, точность позиционирования режущих кромок и суммарные эксплуатационные расходы станочного парка. Для резания металлов на станках с ЧПУ применяют четыре базовые схемы исполнения. Это цельные монолитные фрезы, насадные корпуса со сменными пластинами, инструмент с напайными пластинами и быстросменные модульные головки. Выбор компоновки зависит от диаметра обработки, глубины выборки и кинематики резания детали.
Монолитные твердосплавные фрезы изготавливают из мелкозернистых вольфрам-кобальтовых композитов. Размер карбидного зерна составляет 0.5–0.8 мкм. Высокий модуль упругости сплава гарантирует жесткость при обработке пазов малого диаметра от 0.5 до 20 мм. Быстрорежущие фрезы из сталей Р6М5 и Р6М5К5 уступают карбиду по красностойкости. Однако они надежно держат ударные нагрузки при нестабильной жесткости технологической системы.
Корпусные сборные фрезы оснащают сменными многогранными пластинами. При износе кромки оператор быстро поворачивает пластину новой рабочей гранью. Процедура не требует переналадки вылета инструмента в шпинделе ЧПУ. В нашей цеховой практике мы переводим черновые операции на диаметры свыше 20 мм исключительно на корпуса с пластинами. Мы сохраняем ресурс прецизионного монолитного инструмента для чистовых проходов.
| Конструктивная группа | Диапазон диаметров, мм | Погрешность радиального биения, мм | Преимущества конструкции | Технологические ограничения |
|---|---|---|---|---|
| Монолитные твердосплавные (VHM) | 0.5 – 25.0 | 0.003 – 0.006 | Предельная жесткость сердцевины, идеальная микрогеометрия режущих кромок | Высокая стоимость при диаметрах корпуса более 20 мм |
| Сборные с пластинами (СМП) | 16.0 – 315.0 | 0.010 – 0.025 | Экономичность, быстрая смена кромок, разнообразие стружколомов | Ограниченная жесткость державки на малых вылетах и диаметрах |
| Сменные головки (Modular Heads) | 10.0 – 42.0 | 0.005 – 0.010 | Высокая жесткость стыка, быстрая замена без выемки оправки из шпинделя | Чувствительность коническо-торцевого стыка к попаданию мелкой стружки |
| Фрезы с напайными пластинами | 12.0 – 100.0 | 0.015 – 0.030 | Низкая цена корпуса, возможность многократной заводской переточки | Термические остаточные напряжения в зоне высокотемпературной пайки |
Модульные системы со сменными твердосплавными головками объединяют достоинства обеих схем. Прецизионная резьба с коническо-торцевым базированием гарантирует осевую повторяемость в пределах 0.01 мм. Поэтому наладчик меняет изношенную головку прямо в рабочей зоне станка. Он не извлекает хвостовик из термозажимного или гидропластового патрона.
Концевые фрезы: геометрия торца и специфика обработки уступов
Концевые фрезы выполняют до 70% операций контурной и карманной выборки металла на фрезерных обрабатывающих центрах с ЧПУ. Геометрическая форма торцевой части инструмента определяет механику распределения контактных напряжений, шероховатость дна кармана и стойкость режущих углов при врезании. Заводы выпускают пять основных модификаций торца. К ним относятся цилиндрические плоские, радиусные тороидальные, сферические, конические и фасочные фрезы.
- Цилиндрические плоские фрезы: формируют прямой угол 90° между стенкой и дном уступа, оснащаются защитной микрофаской 0.05–0.15 мм для предотвращения сколов.
- Радиусные тороидальные фрезы: имеют радиус при вершине от 0.5 до 4.0 мм, плавно распределяют силу резания и допускают увеличение подачи на 30–45%.
- Сферические фрезы: предназначены для 3D-профилирования криволинейных поверхностей пресс-форм и штампов в 3-осевых и 5-осевых станках.
- Конические фрезы: имеют угол наклона боковой стороны от 0.5° до 15° для формирования литейных уклонов в глубоких полостях матриц.
- Фасочные фрезы: с углами 45°, 60° и 90° выполняют быстрое снятие заусенцев и разделку кромок под сварку.
Цилиндрические плоские фрезы формируют прямой угол 90° между стенкой и дном уступа. Острая вершина зуба испытывает пиковые термические нагрузки. Концентрация напряжений приводит к микровыкрашиванию при тяжелом съеме припуска. Для защиты кромки производители наносят микрофаску 0.05–0.15 мм под углом 45°.
Радиусные тороидальные фрезы оснащены закруглением при вершине радиусом от 0.5 до 4.0 мм. Радиус плавно распределяет силу резания по дуге. При черновой обработке штамповых сталей 40Х и Х12МФ радиусная кромка допускает увеличение минутной подачи на 30–45%. Риск выкрашивания периферийных зубьев при этом минимален.
Эффективный рабочий диаметр сферической фрезы при неполном врезании:
При фактической глубине фрезерования a_p меньше радиуса сферы R рабочий диаметр контакта инструмента с металлом рассчитывают по формуле:
D_eff = 2 · √(a_p · (D - a_p))
Параметр D обозначает номинальный диаметр фрезы в миллиметрах, a_p задает глубину резания, а D_eff определяет расчетный диаметр контакта. Расчет частоты вращения шпинделя выполняют строго по значению D_eff. Иначе фактическая скорость резания на вершине сферы упадет до критически малых величин.
Инженерное правило для 5-осевой обработки: на самой оси вращения сферического наконечника окружная скорость резания равна нулю. Чтобы исключить налипание металла и пластическое сминание заготовки, наклоняйте ось шпинделя на 10°–15° относительно нормали поверхности.
Сферические фрезы применяют для 3D-профилирования криволинейных поверхностей пресс-форм, лопаток турбин и штампов. На оси вращения сферического наконечника окружная скорость резания стремится к нулю. Металл в центральной зоне пластически сминается. Чтобы исключить нарост, мы наклоняем ось фрезы на 10°–15° относительно нормали обрабатываемой детали в пятиосевых CAM-траекториях.
Конические фрезы с углом наклона боковой стороны от 0.5° до 15° служат для формирования литейных уклонов в глубоких полостях штампов. Фасочные фрезы с углами 45°, 60° и 90° выполняют быстрое снятие заусенцев, разделку кромок под сварку и подготовку центровочных отверстий.
Подобрать оборудование под вашу задачу
Торцевые и насадные фрезы: влияние главного угла в плане
Торцевые насадные фрезы предназначены для интенсивного снятия припусков с открытых плоскостей заготовок на горизонтальных и вертикальных станках. Главный угол в плане κ_r (Kr) перераспределяет радиальную и осевую составляющие силы резания. Он также управляет фактической толщиной срезаемой стружки при заданной подаче на зуб. Корпуса классифицируют на четыре технологические группы.
Фрезы с главным углом в плане 45° считаются базовым стандартом плоского торцевания. Радиальная и осевая силы резания распределяются поровну. Это надежно разгружает подшипниковые опоры шпинделя. Благодаря эффекту истончения стружки h_ex = f_z · sin(45°) = 0.707 · f_z наладчик повышает минутную подачу в 1.4 раза без термической перегрузки пластины. При выходе зуба из заготовки угол 45° предотвращает выкрашивание кромок детали.
Уступные фрезы с углом в плане 90° незаменимы при одновременной обработке плоскости и прямого уступа. Радиальная составляющая направлена перпендикулярно оси шпинделя. На нежестких станках или при вылете инструмента свыше 3D возникают вибрации. Но для тонкостенных заготовок этот угол выгоден. Минимальная осевая сила не деформирует дно детали.
| Тип торцевой фрезы | Угол в плане (κ_r) | Типовые пластины | Вектор сил резания | Технологическое назначение |
|---|---|---|---|---|
| Универсальная торцевая | 45° | SEHT, SEKN, SNMX | Сбалансированный (F_r ≈ F_a) | Черновое и получистовое торцевание широких открытых плоскостей |
| Прямоугольных уступов | 90° | APMT, APKT, 3PKT | Преимущественно радиальный (F_r) | Фрезерование вертикальных уступов и пазов за один рабочий проход |
| С круглыми пластинами | Переменный (0°–90°) | RDMT, RPMT, R245 | Зависит от глубины a_p | Снятие литейной корки, обработка титана и жаропрочных сплавов |
| Высокоподачная (High Feed) | 10° – 15° | LNMU, WNMU, BLMP | Преимущественно осевой (F_a) | Черновая выборка глубоких карманов с высокой минутной подачей |
Фрезы с круглыми пластинами обладают максимальной механической прочностью режущей кромки. Переменный угол контакта плавно распределяет термическую нагрузку по длине окружности пластины. При обработке аустенитных сталей 12Х18Н10Т и никелевых сплавов круглая пластина служит значительно дольше прямоугольной. На ней отсутствуют концентраторы механических напряжений.
Высокоподачные фрезы используют малый угол в плане 10°–15°. При угле 12° фактическая толщина стружки составляет h_ex = f_z · sin(12°) ≈ 0.208 · f_z. Это позволяет увеличить подачу на зуб до 1.5–2.5 мм/зуб при сохранении расчетной нагрузки на пластину. Осевой вектор сил направлен вдоль оси шпинделя в направлении максимальной жесткости станка. Вибрации подавляются даже при вылетах оправки до 6D–8D.
Пазовые, дисковые и фасонные фрезы для профильной обработки
Обработка закрытых канавок, глубоких пазов, замковых соединений и зубчатых венцов требует применения специализированных дисковых и фасонных инструментов. В отличие от стандартных концевых фрез, пазовый инструмент работает в условиях стесненного стружкоотвода и интенсивного трения боковых поверхностей о стенки заготовки. Для каждой кинематической задачи разработана отдельная геометрия корпуса.
Трехсторонние дисковые фрезы по ГОСТ 28527-90 и DIN 885 оснащены режущими кромками по наружному диаметру и обоим торцам. Инструмент выпускают с прямыми или разнонаправленными зубьями с углом наклона 15°–20°. Разнонаправленный зуб делит стружку пополам. Он исключает заклинивание в глубоких пазах. Знакопеременные осевые силы взаимно компенсируют друг друга, разгружая шпиндельный узел.
Шпоночные двухзаходные фрезы по ГОСТ 9140-78 и DIN 327 имеют торцевой зуб, доходящий до оси вращения. Такая конструкция позволяет фрезе засверливаться в сплошной металл вертикально по оси Z. После заглубления на заданную величину фреза выполняет продольное перемещение по осям X-Y. Она формирует шпоночный паз с полями допусков P9, N9 или H9.
Фрезы для Т-образных пазов по DIN 851 и ГОСТ 7063-72 применяют после предварительной прорезки прямого паза шпоночной фрезой. Корпус инструмента имеет тонкую шейку. Ее диаметр меньше ширины предварительного паза. При обработке легированных сталей на станках ЧПУ мы выбираем Т-образные фрезы с разнонаправленным зубом и внутренним подводом СОЖ под давлением.
Фрезы типа «ласточкин хвост» с углами 45°, 55° и 60° формируют направляющие станин, прецизионные клинья и пазы инструментальных блоков ЧПУ. И модульные дисковые либо червячные фрезы по ГОСТ 9324-80 применяют для нарезания прямозубых и косозубых эвольвентных колес, шлицевых валиков и звездочек методом обкатки.
Матрица выбора инструмента по группам ISO и жесткости наладки
Подбор фрезы под конкретную деталь базируется на физико-механических свойствах обрабатываемого материала по международной классификации ISO 513 и показателе отношения вылета инструмента к его диаметру L/D. Неверно выбранный субстрат твердого сплава или неподходящее покрытие вызывают разрушение кромки в первые минуты резания.
Для конструкционных сталей группы ISO P необходимы мелкозернистые сплавы с многослойными износостойкими покрытиями TiAlN или AlCrN. При обработке вязких нержавеющих сталей группы ISO M решающую роль играет острая позитивная геометрия с углом подъема спирали 38°–42°. Она предотвращает наклеп и наростообразование. Чугуны группы ISO K требуют твердых сплавов с покрытием из оксида алюминия Al2O3, работающих без подачи охлаждающей жидкости.
| Группа ISO | Обрабатываемые материалы | Рекомендуемая геометрия и покрытие | Скорость V_c, м/мин (VHM) | Подача f_z, мм/зуб |
|---|---|---|---|---|
| ISO P (Сталь) | Сталь 20, 45, 40Х, 30ХГСА | Неравномерный шаг зубьев, покрытие AlTiN / AlCrN | 140 – 260 | 0.04 – 0.12 |
| ISO M (Нержавейка) | 12Х18Н10Т, AISI 304, AISI 316 | Острая кромка, угол подъема 40°, покрытие TiAlN | 80 – 160 | 0.03 – 0.08 |
| ISO K (Чугун) | СЧ20, ВЧ50, серый и ковкий чугун | Жесткая отрицательная фаска, покрытие Al2O3 / TiCN | 120 – 240 | 0.05 – 0.15 |
| ISO N (Алюминий) | Д16Т, АМг6, АК7, латунь ЛС59-1 | Полированные стружечные канавки, 2-3 зуба, DLC / без покрытия | 350 – 1200 | 0.06 – 0.25 |
| ISO S (Жаропрочные) | ХН77ТЮР, Inconel 718, титан ВТ6 | Круглые пластины, малый радиус закругления, нанопокрытие TiAlSiN | 35 – 75 | 0.02 – 0.06 |
| ISO H (Твердые стали) | Закаленные стали 45–65 HRC (ШХ15, Х12МФ) | Отрицательный передний угол, субмикронный сплав или CBN | 60 – 140 | 0.02 – 0.05 |
Фактор вылета инструмента L/D определяет склонность технологической системы к автоколебаниям. При вылете до 3D жесткость стандартной оправки достаточна для любых тяжелых черновых режимов. Если отношение вылета возрастает до 4D–5D, мы монтируем монолитные фрезы с усиленной конусной шейкой либо твердосплавные хвостовики модульных головок. При вылетах свыше 6D технологи применяют оправки со встроенным динамическим демпфером и переходят на трохоидальные траектории с малой шириной фрезерования a_e = 0.05 · D.
Экономика резания и расчет себестоимости кромки: монолит против СМП
Экономический расчет затрат на инструмент базируется на сопоставлении совокупной стоимости владения монолитной фрезой и корпусом со сменными пластинами. Простое сравнение цены державки и цельного инструмента не отражает реальных затрат, поскольку корпус СМП эксплуатируют сотни технологических циклов. Для точной оценки технологи вычисляют себестоимость одной режущей кромки с учетом времени переналадки станка.
- Определяют прямые затраты на покупку инструментального корпуса и сменных пластин с учетом числа рабочих кромок.
- Рассчитывают затраты на оплату станко-часа ЧПУ во время переналадки и привязки инструмента оптическим пресеттером.
- Сравнивают удельную себестоимость снятия одного кубического сантиметра металлической стружки для обоих вариантов.
При использовании монолитного инструмента смена затупившейся фрезы требует извлечения оправки из шпинделя станка с ЧПУ, выпрессовки инструмента, зажима новой фрезы и повторного измерения длины на оптическом пресеттере. Простой оборудования составляет от 5 до 12 минут. Корпус с пластинами переналаживают прямо на станке за 60–90 секунд. Поворот пластины ключом Torx сохраняет размерную привязку по осям.
Формула расчета себестоимости единичной режущей кромки (C_edge):
C_edge = (C_body / (N_inserts · K_cycles)) + (C_insert / N_edges) + (t_change / 60) · C_machine
В этой зависимости C_body задает цену корпуса фрезы, N_inserts указывает число пластин в корпусе, а K_cycles определяет ресурс корпуса до выбраковки (от 150 до 300 смен пластин). Параметр C_insert задает стоимость пластины, N_edges обозначает число рабочих кромок, t_change определяет время смены, а C_machine отражает стоимость нормо-часа станка с ЧПУ.
Практическая граница экономической эффективности проходит по диаметру 16–20 мм. На малых диаметрах до 12 мм монолитные твердосплавные фрезы незаменимы благодаря максимальной жесткости монолитной сердцевины и минимальному биению. Однако на диаметрах 25–50 мм сборный корпусной инструмент снижает себестоимость выборки металла в 3.5–5 раз за счет пластин с 4–8 режущими кромками.
Регулярная переточка монолитного инструмента на 5-осевых заточных станках с последующим нанесением защитного PVD-покрытия восстанавливает ресурс до 80–90% от исходного. Но после второй переточки уменьшение диаметра сердцевины снижает допустимую нагрузку. Это требует обязательной корректировки режимов подачи в управляющей программе станка.