Наладчик станков с ЧПУ готовит машину к партии. Он выставляет нулевую точку, привязывает инструмент, вводит корректоры и выдает первую годную деталь, а дальше смену ведет оператор. В Казахстане профессия проходит по классификатору занятий как «наладчик станков и манипуляторов с программным управлением», код 7239-2-029.
Что делает наладчик станков с ЧПУ: наладка в технологическом порядке
Между «программа готова» и «пошла партия» помещается шесть операций наладки. Специалист разбирает техническую документацию, собирает оснастку, привязывает инструмент, проверяет позиционирование и запускает пробный проход. Ошибка на любом шаге вылезает только на первой детали.
- Разбор технической документации: чертеж, операционная карта, режимы резания, классы точности поверхностей.
- Установка приспособления на стол и выверка его положения относительно осей.
- Набор инструмента, замер вылетов и диаметров, ввод значений в таблицу корректоров.
- Привязка нулевой точки детали: проверяются работоспособность и точность позиционирования.
- Наладка и регулировка на холостом ходу и в рабочем режиме с поднятым инструментом.
- Изготовление пробных деталей и сдача оборудования сменному персоналу.
Сколько это займет, решают число инструментов и сложность приспособления. На гравировальной машине с одним шпинделем хватает четверти часа, на пятиосевом центре с поворотным столом тот же процесс обработки готовится смену. Отсюда и разброс требований в вакансиях — под одним названием прячутся две разные работы.
Наладчик, оператор и технолог-программист: обязанности каждого специалиста
В выдаче цех делят на две роли и на этом останавливаются. В механическом цехе ролей три, и путаница начинается с третьей. Управляющие программы пишет технолог-программист в CAM-системе, а не человек у стойки.
| Роль | За что отвечает | Что не входит в зону ответственности |
|---|---|---|
| Технолог-программист | Полный цикл обработки деталей на бумаге: маршрут, выбор инструмента, расчет режимов резания, создание управляющих программ | Физическая подготовка станков для обработки, работа у стойки в смену |
| Наладчик станков | Приемы доводки и установки узлов, привязка инструмента и нуля, корректоры, вывод размера с заданной точностью, диагностика систем станков | Разработка программы с нуля, ремонт электроники стойки |
| Оператор станков с ЧПУ | Установка и снятие заготовок, пуск цикла, контроль размеров, замена изношенной пластины | Изменение управляющей программы, перенастройка на другую деталь |
Границы подвижны. На малом предприятии один человек закрывает все три строки таблицы, на серийном — только свою. Беда в том, что вакансия описывает три роли, а оклад предлагает за одну.
Чего наладчик не делает: три пункта, на которых срывается наем
Часто руководитель участка публикует вакансию, получает отклики и не понимает, почему сильные кандидаты отваливаются после чтения должностной инструкции. В нее собрали работу трех специалистов. Вот пункты, которые в эту профессию не входят.
- Написание управляющих программ с нуля. Подачи и корректоры правятся прямо в стойке, а маршрут обработки металлов в CAM пишет технолог, и эта работа оплачивается отдельно.
- Ремонт электроники и приводов. Приемы выполнения работ по диагностике и ремонту неисправностей всех систем и узлов оборудования профстандарт относит к сервисному инженеру. Наладчик локализует неисправный узел и передает его дальше.
- Приемка партии за контролера ОТК. Пробную деталь он меряет сам, но сплошной контроль размеров по партии — чужая зона.
Проверяйте инструкцию вычеркиванием. Уберите все, за что человек не отвечает деньгами и допуском. Осталось полторы строки — вы искали оператора.
Чем наладчик выверяет станок: измерительный инструмент наладки
Стойка не знает, где на столе стоят тиски и какой длины фреза в шпинделе. Эти величины вносит человек, а берет он их с механики. Индикатор, щуп, кромкоискатель, контрольная оправка. Комплект такого инструмента дешевле одной сломанной фрезы. Без него настройка превращается в подбор на глаз, а первая деталь партии становится не проверкой расчета, а лотереей, в которой ставка равна цене шпинделя.
| Инструмент наладчика | Что им проверяют | Когда без него не обойтись |
|---|---|---|
| Индикатор часового типа с ценой деления 0,01 мм по ГОСТ 577-68 | Параллельность губок тисков осям стола, биение оправки в шпинделе, плоскость приспособления | Установка любого нового приспособления |
| Набор щупов по ГОСТ 882-75, номинальные толщины от 0,02 до 1,0 мм | Прилегание заготовки к базе, зазор под опорой, просадка тонкой стенки | Длинные и тонкостенные заготовки |
| Кромкоискатель | Положение боковой грани заготовки для нуля по осям X и Y | Ручная привязка, когда измерительного щупа на машине нет |
| Контрольная оправка | Соосность и перпендикулярность шпинделя столу | Приемка после перевозки станка, после столкновения |
| Прибор предварительной настройки инструмента | Вылет и диаметр фрезы вне станка, пока идет обработка предыдущей партии | Парк от трех машин с частыми переналадками |
Индикаторы по ГОСТ 577-68 выпускаются с диапазонами измерения 0–2, 0–5, 0–10 и 0–25 мм, и для выверки приспособлений на фрезерном столе хватает первых двух. Щупы делятся на классы точности 1 и 2, поставляются наборами при длине 100 мм и отдельными пластинами при длине 200 мм. В работе важен не класс щупа, а привычка проверять зазор после каждого поджатия, а не один раз в начале.
Прибор предварительной настройки переносит замер со станка на отдельный стол. Пока машина режет, специалист меряет следующий комплект и вносит готовые числа в таблицу корректоров. На одной машине прибор не окупается. А на пяти возвращает шпинделю рабочие часы каждую смену. Фрезы из раздела Фрезы для фрезерных станков меряются одинаково на любой марке стойки, а вносятся по-разному: таблицы корректоров у FANUC, Siemens и HAAS устроены не одинаково.
Фрезы для фрезерных станков
Весь раздел →
Инструментальный фрезерный станок STALEX WFM 850 Servo

Инструментальный фрезерный станок Stalex WFM 800 Servo

Инструментальный фрезерный станок Stalex WFM 750 Servo
Привязка нуля детали и коррекция на инструмент: где рождается брак
Две величины решают, попадет партия в чертеж или в лом. Первая — нулевая точка детали, место на заготовке, от которого стойка считает координаты. Вторая величина: фактические вылет и радиус каждой фрезы. Обе вносит наладчик руками. Система принимает их без возражений и отработает любые числа, которые ей дали, потому что сверять их ей не с чем.
В системе FANUC нулевые точки лежат в таблице рабочих смещений и вызываются кодами G54–G59. Длина инструмента подключается командой G43 с номером H, радиус берется по номеру D. Геометрия и износ хранятся раздельно, и это рабочий прием наладчика: измеренный вылет пишут в геометрию один раз, а размер доводят до чертежа поправкой в графе износа, не трогая исходный замер.
Дальше начинается арифметика, которую никто не проверяет за человеком. Стойка не сравнивает номер инструмента с номером корректора, не знает, сняли приспособление со стола или нет, и не различает радиус с диаметром в графе D. Пробная деталь остается единственным механизмом контроля. Она же объясняет, почему опытный наладчик не жалеет на нее пятнадцати минут.
Пять ошибок наладки и что они стоят участку
- Номер корректора не совпал с номером инструмента. Шпиндель отрабатывает чужую длину. Короткая фреза режет воздух, длинная идет в стол. Счет идет от новой фрезы до ремонта стола и правки направляющих.
- Нуль не переставлен после смены приспособления. Программа отрабатывает точно, деталь выходит смещенной, и смещенной выходит вся партия. Дефект вскрывается на контроле, когда резать уже нечего.
- В графу D внесен диаметр вместо радиуса. Контур уходит ровно на половину диаметра фрезы. На черновом проходе это лишний припуск, на чистовом — брак без исправления.
- Пробный проход запущен на рабочей подаче. Ошибка в кадре доходит до железа быстрее, чем рука дотянется до кнопки. Проверочный прогон делают на пониженной подаче и с поднятым по оси Z инструментом.
- Закрепление не проверено после первого прохода. Тонкая заготовка отжимается усилием резания, тиски ослабевают от вибрации, и второй проход снимает не тот слой, который заложен в программе.
Сколько стоит ошибка наладки в тенге
Цену ошибки удобнее мерить не часами простоя, а стоимостью железа, которое встало. Медиана цены фрезерного станка с ЧПУ в нашем каталоге на сегодня — 11 354 130 ₸ при разбросе от 1 938 510 до 37 229 000 ₸. Врезание инструмента в невыверенное приспособление бьет по шпинделю, а шпиндель едет из-за границы неделями.
Пробная деталь из дюрали дешевле любой диагностики: пятнадцать минут наладчика против месяца ожидания запчасти.
К счету добавляется оснастка. Тиски для фрезерных станков в каталоге идут от 144 450 до 996 090 ₸ при медиане 466 545 ₸, поворотные столы из раздела Столы для фрезерных станков — от 180 004 до 472 000 ₸. Фрезы по металлу начинаются от 99 000 ₸. Это цены нашего каталога на сегодня, а не средние по рынку.
Тиски для фрезерных станков
Весь раздел →
Станок сверлильный профессиональный (750 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND25116PV
Станок сверлильный профессиональный (750 Вт, 25 мм, 5 скоростей, нарезание резьбы, тиски) NORDBERG ND25116P
Станок сверлильный профессиональный (1100 Вт, 25 мм, вариатор скорости, нарезание резьбы, тиски) NORDBERG ND2554PV
Чем отличается наладка станков на стойках FANUC, Siemens и HAAS
Логика наладки одна на всех марках. Нуль детали, размеры инструмента, пробный проход, сдача смене. Различается интерфейс, и спотыкается на нем человек, пришедший с другой марки. Переучивание меряется сменами, а не месяцами, когда базовые приемы у кандидата есть.
| Стойка | Нулевая точка детали | Размеры инструмента | Что тормозит новичка на этой марке |
|---|---|---|---|
| FANUC | Таблица рабочих смещений, вызов кодами G54–G59 | Длина по команде G43 с номером H, радиус по номеру D, геометрия и износ раздельно | Номер корректора задается отдельно от номера инструмента |
| SINUMERIK (Siemens) | Настраиваемое смещение нулевой точки, тот же вызов G54 | Пара T и D: номер инструмента плюс номер набора коррекции, по умолчанию D1 | У одного инструмента бывает несколько наборов коррекции |
| HAAS | Кнопка OFFSET, страница Work Zero Offset, запись значения кнопкой PART ZERO SET | Страница Tool Offsets, значение по каждой оси пишется тем же способом | Наладка идет кнопками панели, а не вводом кодов в кадр |
Практический вывод для найма простой. Вопрос «работали ли вы с ЧПУ» не дает ничего: ответ будет «да» у всех. Спрашивать надо марку стойки и число лет на ней, а проверять руками на своей машине. Человек с многолетней практикой на FANUC разбирается в панели HAAS быстро, потому что механика та же и меняется расположение кнопок. А кандидат без базы не освоит ни одну стойку, сколько бы марок он ни перечислил в резюме.
Где учиться на наладчика станков и манипуляторов с программным управлением
Базовый путь — колледж по специальности 07150100 «Технология машиностроения (по видам)». Профессиональный стандарт «Механообработка, контрольно-измерительные приборы и автоматика в машиностроении» называет ее требованием к образованию по данной профессии. Чтобы стать наладчиком, этого диплома хватает. Второй маршрут короче, через перевод из операторов внутри предприятия с доучиванием на месте.
Квалификационных уровней в стандарте два. Третий уровень ОРК соответствует 3–4 разряду, четвертый отвечает 5–6 разряду. В классификаторе ТиПО квалификации помечаются кодами, где 3W означает квалифицированного рабочего, а 4S — специалиста среднего звена. Повышение разряда идет через сложность парка, с трехосевых машин на многоосевые центры и наладку промышленных манипуляторов. На базе девяти классов обучение по этой специальности идет 3 года 10 месяцев.
Куда растет наладчик: путь в технологи-программисты
Следующая ступень после наладки — CAM-система и постпроцессор. Наладчик приходит в технологи с преимуществом, которого нет у вчерашнего выпускника: он видел, как написанная программа ведет себя на железе, и заранее считает вылеты, подходы и зажимы. Добавить придется чтение трехмерной модели, назначение стратегий обработки деталей, расчет режимов резания под конкретный инструмент и проверку постпроцессора на симуляции.
Второе направление роста ведет в наладку промышленных манипуляторов, она прописана в самом названии профессии по классификатору. Третье ведет в сервис поставщика оборудования, где к наладке добавляется пусконаладка и диагностика систем станков у чужих заказчиков. Обратный путь, из технолога обратно за стойку, встречается редко: у стойки платят за руки, за столом технолога — за голову.
Зарплата наладчика ЧПУ: как читать вилку в вакансиях
В агрегаторах наладчики и операторы идут одной строкой, из-за чего нижняя граница вилки проваливается. Сколько зарабатывает конкретный человек, показывают не средние цифры подборки, а объявления, где названы привязка инструмента, корректоры и пробная деталь. Без этих слов вакансия описывает работу оператора ЧПУ.
За ориентир берите данные Бюро национальной статистики: средняя зарплата по Казахстану в I квартале 2026 года составила 461 486 ₸ в месяц. Предложение ниже этой отметки означает, что предприятие ищет человека на кнопки, а подготовку станков вешает на технолога. Отдельной статистики по профессии в Казахстане не публикуют, но открытые вакансии дают вилку: 350 000 ₸ на заводе в Павлодаре и 700 000 ₸ до вычета налогов в Алматы (hh.kz, сентябрь 2026).
Наладчика нет: что делать руководителю участка
Без выделенного специалиста оборудование простаивает, и это знает каждый, кто закрывал переналадку своими силами. Дальше два вопроса. Первый: как за полчаса отличить наладчика от оператора, который назвался наладчиком. Второй: что делать, когда отбирать не из кого.
Три задачи для собеседования и правильные ответы
Разряд и стаж в резюме проверяются у стойки за пятнадцать минут. Ставить кандидата на боевую деталь незачем. Хватает трех задач. Неверный ответ слышно сразу.
- В геометрии инструмента записан вылет 120,00 мм, фактический вылет 118,50 мм. Что выйдет с деталью? Верный ответ: система считает фрезу длиннее, чем она есть, инструмент не дойдет до поверхности на 1,5 мм, на детали останется припуск. Кандидат, который отвечает «сломается фреза», путает знак поправки и полезет в стол на первой же партии.
- Пробная деталь по контуру больше чертежа на 0,04 мм. Куда внесете поправку? Верный ответ: в графу износа радиуса, и поправка вдвое меньше отклонения по контуру. Геометрию не трогают. Ответ «поправлю управляющую программу» отсеивает сразу: программа принадлежит технологу и уйдет на следующую партию с той же ошибкой.
- Партию из ста деталей повело по одной оси, начиная с четвертого десятка. Где искать? Верный ответ: не в программе. Первые тридцать деталей вышли годными, значит ушло что-то физическое — закрепление, износ инструмента, тепловой уход шпинделя. Кандидат, который лезет в кадры программы, потеряет смену и не найдет причину.
Внимательность здесь проверяется вместе с логикой поиска. Человек, который на третьей задаче спрашивает про замеры первых деталей, ценнее того, кто с ходу называет виновника.
Три сценария по числу станков и сменности
Выбор из трех вариантов решают число обслуживаемых станков вместе со сменностью, а не бюджет.
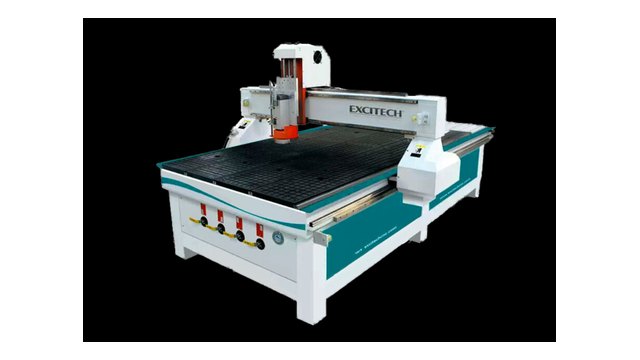
- Один станок, одна смена. Штатная единица не окупается. Обучите оператора базовой настройке на прощающей машине: Гравировально-фрезерные с ЧПУ терпят ошибку привязки, металлорежущие — нет.
Гравировально-фрезерные с ЧПУ
Весь раздел →
Лазерно-гравировальный станок с ЧПУ WoodTec WL 1616 ECO

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1060

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1390
- Три-шесть однотипных станков, две смены. Специалист нужен в штате. Он закрывает переналадки между партиями и ловит уход точности до того, как в брак уйдет вся партия.
- Многоосевая обработка. Требуется четвертый уровень ОРК. Наладка Фрезерные станки с ЧПУ многоосевые требует расчета вылетов в трех плоскостях и понимания кинематики поворотной оси.
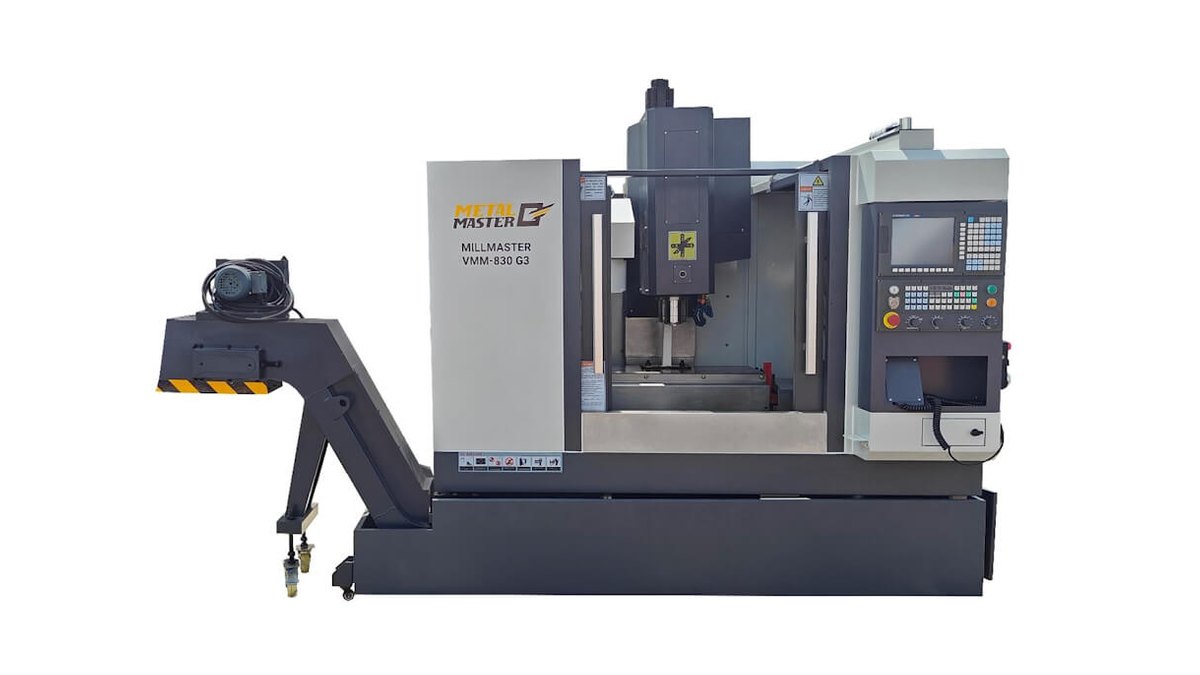
Подбирать оборудование под наличных людей — нормальная стратегия. Если нужных рук в вашем городе нет, простая машина из раздела Фрезерные станки с ЧПУ даст больше выработки, чем пятиосевой центр, который некому настраивать. Обратный порядок тоже работает. Под сложные детали берут Вертикально-фрезерные станки с ЧПУ и сразу закладывают в бюджет обучение.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Частые вопросы
Кто такой оператор-наладчик станков с ЧПУ?
Так называют совмещенную должность, когда человек и настраивает оборудование, и ведет на нем смену. На одной машине схема работает, с трех ломается: пока он стоит у первой, две другие ждут переналадки. Совмещение фиксируйте в инструкции с оговоркой про число машин.
Как работают станки с числовым программным управлением?
Стойка читает управляющую программу — последовательность кадров с координатами, подачами и командами. Приводы отрабатывают перемещения по осям, обратная связь с датчиков контролирует позиционирование. Точку отсчета и фактические размеры инструмента задает человек, иначе программа отработает по чужим координатам.
Можно ли заниматься наладкой станков без диплома?
Формально предприятие вправе допустить работника по внутренней аттестации, но профстандарт РК требует получить образование по специальности 07150100. Без него закрыт путь к четвертому уровню ОРК и к машинам высокой сложности. Записаться на обучение в колледж можно параллельно работе оператором.
Кому подходит профессия наладчика станков с ЧПУ?
Тем, кто спокойно переносит рутину замеров и любит доводить размер до чертежа. Отсеиваются двое: человек без пространственного мышления и тот, кто не выносит ответственности за чужую смену. Большинство вопросов, связанных с наладкой, решается в одиночку у стойки.
Насколько профессия востребована в Казахстане?
Профессия востребована там, где стоит парк станков для обработки металлов — в машиностроении, нефтесервисе и вагоноремонте. Спрос держится на импорте оборудования, ведь закупить центр проще, чем найти человека, который умеет определять классы точности.
Что важнее: внимательность или техническое образование?
Внимательность отсеивает кандидатов быстрее диплома. Тот, кто не сверил вылет инструмента с картой, ломает оснастку в первый день. Но без технического образования человек не поймет, почему уходит размер. Проверяйте обе стороны: способность работать по документации и опыт работы со станками вашей стойки.
Пришлите чертеж детали или габариты заготовки — подберем фрезерное оборудование под ваш парк и квалификацию людей, посчитаем поставку по Казахстану.