Виды фрез различают по четырем признакам, и это конструкция с назначением, материал режущей части, способ крепления и материал детали. Первый отвечает, что фреза умеет. Второй говорит, сколько она проживет. Третий решает, встанет ли режущий инструмент в шпиндель. Ниже ходовые типы и обратное правило от операции к фрезе.
Виды фрез для металлообработки: какой вид фрез что делает
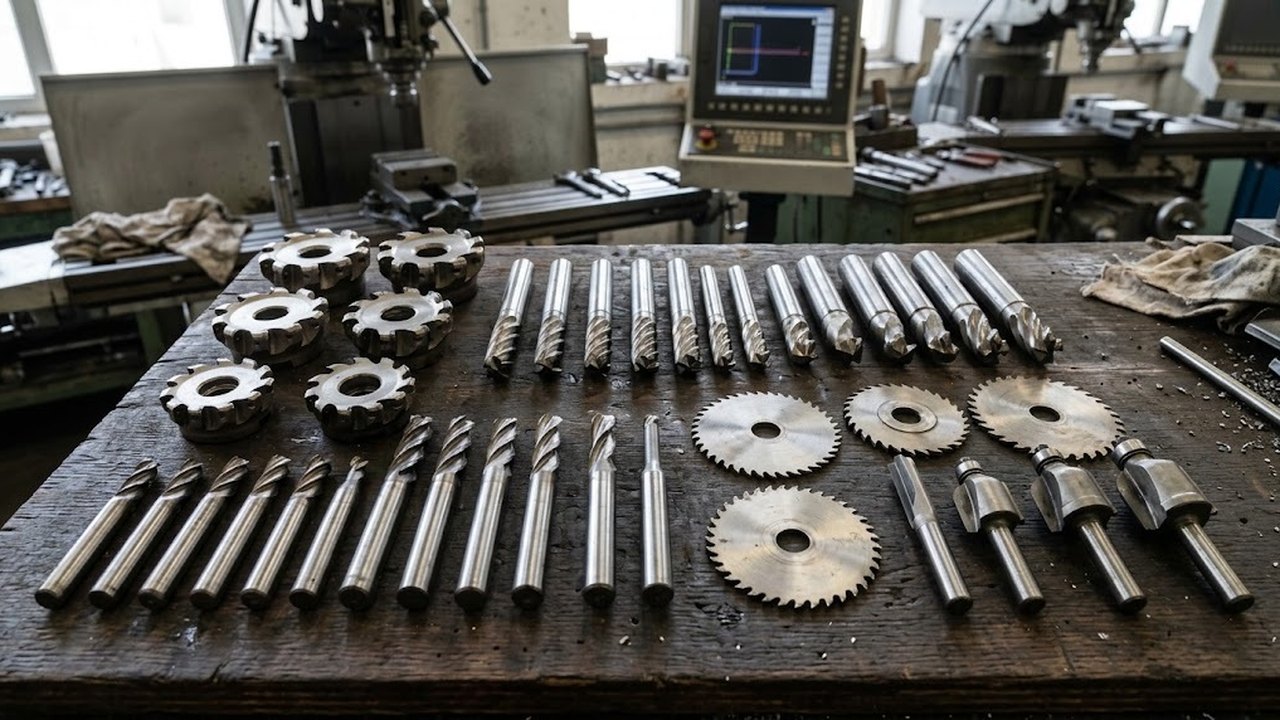
Ходовых типов восемь, каждый закрывает свой класс поверхностей. Цилиндрические и торцевые снимают плоскость, концевые ведут контур, дисковые режут насквозь, шпоночные врезаются по оси, фасонные повторяют профиль, червячные нарезают зуб. Путаницу создает не список, а границы между типами.
| Тип фрезы | Что делает | Где остановится |
|---|---|---|
| Цилиндрические | Плоскость на горизонтальном оборудовании, ширина съема равна длине фрезы | Уступ и торец не возьмет |
| Торцевые | Широкие плоскости и торцы, большой припуск за проход | Узкая прорезь и внутренний угол малого радиуса недоступны |
| Концевые | Уступы, контуры, выборка кармана, открытые пазы | Большую плоскость даст волной и медленно |
| Дисковые (пазовые, трехсторонние, отрезные) | Сквозные прорези, шлицы, разрезка заготовок | Глухой паз не сделает |
| Шпоночные | Шпоночный паз с врезанием по оси за счет двух режущих кромок | На протяженном пазу проигрывает по скорости |
| Угловые | Фаска, ласточкин хвост, стружечная впадина на теле инструмента | Только тот угол, что заточен на конусе |
| Фасонные | Радиусы, галтели, фигурный контур по форме зуба | Один профиль на всю жизнь фрезы |
| Червячные | Зубчатые колеса и шлицы методом обкатки | Вне зубофрезерного оборудования бесполезна |
Концевые фрезы и торцевые: обработка плоскости и контура
Концевой инструмент — самый ходовой в цехе. Им режут контур, уступ, карман, открытый паз. Фреза с торца берет широкую плоскость, где нужен большой съем за проход. А подмена одного другим видна на детали в первую же минуту.
Дисковые фрезы, угловые фрезы и фасонные
На оправке дисковая фреза режет только насквозь, поэтому глухую выемку ей не сделать. Наклонную грань дает угловая фреза: она нужна для фасок и обработки стружечных впадин на теле другого инструмента. Фасонная повторяет профиль, выведенный на зубе, и под другой профиль не переделывается.
Червячная фреза стоит особняком, потому что это расходник под конкретный модуль и оборудование раздела Зубофрезерные станки. Про деньги честно. В разделе Фрезы для фрезерных станков позиции начинаются от 99 000 ₸, верх диапазона занимают комплекты и специнструмент, не цена одной фрезы. Это цены нашего каталога на 02.09.2026, а не средние по рынку.
Зубофрезерные станки
Весь раздел →
Зубофрезерный станок SPITZEN SGH-320

Зубофрезерный станок SPITZEN SGH-320/6

Зубофрезерный станок SPITZEN SGH-500
Какая фреза под какую операцию: обратный порядок выбора
Начинают с чертежа детали, а не со списка типов. Сначала называется операция, потом материал, потом крепление, и лишь затем бренд с ценой. Вывернутый порядок дает типовую ошибку. Инструмент куплен, а шпиндель его не принимает.
- Назовите операцию словами чертежа. Не «фрезеровать деталь», а «снять 3 мм с плоскости 200×300», «прорезать сквозной паз 8 мм», «снять фаску 45°».
- Возьмите материал детали. Прокат из конструкционной и легированной стали, чугун, алюминий, дерево требуют разной геометрии зуба и разной скорости резания.
- Проверьте, что примет шпиндель. Посадочный диаметр цанги, конус, наличие оправки под насадные фрезы. Этот шаг отсекает половину предложений на рынке.
- Сопоставьте с жесткостью оборудования. Фреза на 100 мм для настольной машины даст дребезг, а не производительность.
Дальше работает таблица соответствия. Слева строка чертежа, справа класс инструмента и грабли, на которые при заказе наступают чаще всего.
| Что написано в чертеже | Чем режут | Что проверить до заказа |
|---|---|---|
| Плоскость шире 60 мм, припуск 2–5 мм | Торцевая насадная | Есть ли оправка под конус шпинделя |
| Плоскость на горизонтальном станке | Цилиндрическая | Длина инструмента перекрывает ширину съема |
| Уступ, контур, выборка кармана | Концевая | Вылет и посадочный диаметр цанги |
| Сквозной паз, шлиц, разрезка | Дисковая | Толщина диска равна ширине прорези |
| Шпоночный паз с врезанием | Шпоночная | Способность врезаться по оси, а не идти вбок |
| Фаска 45°, ласточкин хвост | Угловая | Угол заточен на конусе, он не настраивается |
| Галтель, радиус, фигурный профиль | Фасонная | Профиль зуба совпадает с чертежом детали |
| Зуб колеса, шлицевой вал | Червячная | Модуль и наличие зубофрезерного станка |
Операция задает вид фрез, материал детали задает сплав и покрытие, оборудование задает предельный размер и хвостовик. Такой порядок нельзя выворачивать. Выбирать фрезы от прайса — верный способ получить на складе инструмент, который некуда поставить.
Как материал заготовки меняет выбор
Спросите первым делом, из чего сделана деталь. Ответ задает и режущую часть, и число зубьев, и надобность слоя на зубе. Алюминию нужна острая кромка и место под стружку, нержавейке отвод тепла, чугуну стойкость к абразиву, дереву обороты. Универсальной фрезы на все семь строк ниже не существует.
| Материал заготовки | Режущая часть | Зубьев | Что портит работу |
|---|---|---|---|
| Конструкционная сталь | Титановольфрамовая группа ТК, покрытие TiAlN | 4 | Стружка, запертая в глухом пазу |
| Нержавеющая сталь | Мелкозернистый твердосплавный зуб, покрытие AlCrN | 4–5 | Тепло: нержавейка не отдает его в стружку |
| Чугун | Вольфрамокобальтовая группа, сменные пластины | 5–6 | Абразивная литейная корка на первом проходе |
| Алюминий и цветные металлы | Полированная канавка, без покрытия или DLC | 2–3 | Налипание, стружка приваривается к зубу |
| Дерево, фанера, МДФ | Напаянные пластины, на плите — алмазный инструмент | 1–2 | Недостаток оборотов и тупая кромка |
| Пластик, оргстекло | Острый твердосплавный зуб, спиральная канавка | 1–2 | Оплавление кромки от трения |
| Композит, стеклопластик | Твердый сплав с насечкой, встречное направление зубьев | много | Расслоение и обрыв волокна на выходе |
Есть и восьмая строка, которой в таблице нет. Закаленную сталь и высокопрочный чугун режут керамикой и кубическим нитридом бора, обычный зуб на такой детали только тупится.
Сколько зубьев нужно фрезе
За одно и то же место на теле фрезы спорят зубья и стружка. Больше зубьев значит чище поверхность и выше подача за оборот, но мельче канавка, и стружке некуда уходить. Правило короткое. Вязкий материал требует малого числа зубьев, хрупкий терпит большое.
На алюминии стружка сходит длинной лентой, поэтому туда ставят два зуба с глубокой полированной канавкой. Забитая канавка кончается не испорченной поверхностью, а заклиниванием и сломанной фрезой. Чугун крошится в мелкий сегмент, там спокойно работают пять-шесть зубьев. А на черновом съеме по стали число зубьев упирается не в чистоту, а в мощность привода. Каждый зуб входит в металл отдельным ударом.
Виды фрез по дереву: чем они отличаются от металлических
Здесь другая логика. Виды фрез по дереву строятся по типу соединения и обработки кромок, а не по форме поверхности. Металлорежущий инструмент оперирует плоскостями и прорезями, деревообрабатывающий — профилями и стыками. Общее у них только тело вращения с зубьями и посадочная часть.
- Пазовые. Прямые, галтельные, V-образные. Канавка, гравировка, выборка под фурнитуру.
- Кромочные с подшипником. Упорный ролик ведет фрезу по краю щита без линейки.
- Профильные и фигирейные. Профиль филенки, карниза, рамочного фасада.
- Копировальные. Работа по шаблону, ролик сверху или снизу.
- Комбинированные. Ответная пара под шип и паз одним комплектом.
В металлорежущую машину инструмент по дереву не ставят. Дерево режут на 10–24 тысячах оборотов острым зубом с большой стружечной впадиной, металл — на сотнях, притупленным зубом и с подачей СОЖ. Оборудование для дерева собрано в разделе Фрезерные станки по дереву.
Фрезерные станки по дереву
Весь раздел →
SF-40/1500 настольный фрезерный станок

Станок для фрезерования торца черенка WoodTec Milling-40

Станок фрезерный WoodTec FS 120
Из чего сделана режущая часть фрезы
От материала рабочей части зависит стойкость и срок службы инструмента. Быстрорез терпит удар и переточку, твердый сплав держит скорость и температуру, но крошится при биении и на прерывистом резе. Твердосплавные фрезы дороже в разы и живут дольше в разы же.
- Быстрорежущая сталь (HSS, Р6М5). Ремонт, единичные детали, мягкий прокат, цветные металлы. Заточка возможна в любой мастерской.
- Цельный твердосплавный инструмент. Изготовление партий, нержавейка, закаленные стали, высокие обороты. Требует жесткой машины.
- Напаянные пластины. Корпус из цельной инструментальной стали, пластина припаяна намертво. Перетачивается только по задней грани.
- Сменные пластины. Изношенную пластину поворачивают или меняют, корпус остается. Толщина снимаемого слоя задает типоразмер сменной вставки.
Читать марку по буквам дешевле, чем верить продавцу на слово. Быстрорежущие стали собраны в ГОСТ 19265-73, где буква Р означает быстрорез, цифра за ней указывает долю вольфрама, М стоит за молибден, К за кобальт. Отсюда знакомый по каталогам Р6М5. Спеченные твердые сплавы разложены по группам в ГОСТ 3882-74. Вольфрамокобальтовые ВК идут по чугуну, цветным металлам и дереву, титановольфрамовые ТК по стали. Поставщик, который не называет группу сплава, продает вам металл неизвестного назначения.
Отдельная строка — грубый съем. У черновых фрез на боковой грани делается насечка, волнистая конфигурация, которая дробит стружку на короткие сегменты. Нагрузка на шпиндель падает, припуск растет. Но чистовой проход после такой фрезы все равно делают гладким инструментом.
Цельную твердосплавную фрезу выгодно брать туда, где она отработает сотни одинаковых деталей. На разовый рез дешевле поставить быстрорез и не бояться его сломать.
Керамика, кермет и нитрид бора
По температуре твердый сплав сдается раньше, чем по твердости. Там, где он горит, работают режущая керамика и кубический нитрид бора. Их поле — закаленная сталь, отбеленный и серый чугун, скорость резания в разы выше обычной. Платят за это хрупкостью. Керамику ведут всухую, потому что струя СОЖ на раскаленную кромку дает термоудар и трещину, а прерывистый рез и литейная корка выкрашивают зуб за проход. Кермет занят другим. На титановой основе он идет по стали чистовым проходом с тонкой стружкой и оставляет поверхность, которую не шлифуют. В ремонтной мастерской ни то, ни другое не окупится. Это инструмент серийного изготовления деталей.
Что дает покрытие фрезы: TiN, TiAlN, AlCrN и DLC
Дешевую фрезу покрытие в дорогую не превратит. У него другая работа. Слой отодвигает температуру, при которой кромка перестает держать форму, и снижает трение стружки о переднюю грань. Толщина такого слоя — единицы микрон, а весь его смысл живет ровно до паспортной рабочей температуры.
- TiN, нитрид титана. Тот самый золотистый слой. Держит нагрев до 600 °C, коэффициент трения по стали около 0,6. Разумный выбор на быстрорезе и по мягкому прокату; на нержавейке и высоких оборотах прибавка почти незаметна.
- TiAlN и AlTiN. Алюминий в составе выращивает на поверхности оксидную пленку, поэтому заметное окисление начинается примерно с 800 °C — на 300 °C позже, чем у TiN. Твердость слоя 2600–3300 HV. Отсюда область: сухая обработка стали и чугуна на высокой скорости.
- AlCrN. Хром вместо титана. Ставят на черновой рез по нержавеющим и жаропрочным сплавам, где кромка не успевает остыть между проходами.
- DLC, алмазоподобный углерод. Низкое трение и стойкость к налипанию, отсюда алюминий, медь, пластик и композит. Нагрева не любит и по стали проигрывает нитридным слоям.
Живет покрытие ровно столько, сколько цела кромка. После переточки по задней грани слой снят вместе с металлом, и фреза режет как непокрытая, хотя выглядит прежней. По этой причине покрытый инструмент чаще меняют, чем точат.
Как фреза встает в станок: хвостовик и оправка
Совместимость решает хвостовик, а не марка инструмента. Ходовых вариантов четыре. Цилиндрический под цангу, конус Морзе, конус 7:24 под шпиндель, посадочное отверстие под оправку. Цена ошибки здесь равна стоимости инструмента, потому что вернуть его после примерки нельзя.
| Крепление | Где встречается | Стандарт |
|---|---|---|
| Цилиндрический хвостовик | Хвостовые фрезы, зажим в цанге ER или патроне | ГОСТ 17025-71 |
| Конус Морзе, метрический конус | Сверлильно-фрезерные и универсальные машины | ГОСТ 25557-2016 |
| Конус 7:24 (BT, ISO, SK) | Фрезерные станки и обрабатывающие центры, конусы от 30 до 80 | ГОСТ 25827-2014 |
| Посадочное отверстие под оправку | Торцовые насадные фрезы и оправочный инструмент | ГОСТ 9304-69 |
Цанга, Weldon и оправка: чем зажимают хвостовик
Войдет ли инструмент в патрон, решает хвостовик. Удержится ли он там под нагрузкой, решает зажим. Вопросы разные. Гладкий цилиндр обжимает цанга ER, усилие идет по всей окружности, биение минимальное, и поверхность после такого зажима чище. На тяжелом съеме фреза в цанге проворачивается и уходит вниз по оси, а деталь при этом уже испорчена.
Против выдергивания сделан Weldon, то есть лыска на хвостовике под боковой винт, форма B по DIN 1835. Наклонная лыска в том же стандарте обозначена как форма E и известна под именем Whistle Notch. Винт держит намертво, но смещает инструмент с оси и добавляет биение. Поэтому черновой рез отдают Weldon, а чистовой цанге или гидропатрону. Насадная фреза хвостовика не имеет вовсе. Она садится на оправку шпонкой и притягивается винтом с торца.
Одной насадной фрезы мало, потому что насадка садится на оправку, а оправка обязана соответствовать конусу шпинделя. В разделе Патроны и зажимы лежат оправки, цанги и патроны, а прижимы со столами собраны в разделе Фрезерные принадлежности и оснастка.
Патроны и зажимы
Весь раздел →
Цанговый патрон МТ2-ER25/6 PCS с набором цанг (4,6,8,10,12,16 мм)

Патрон цанговый МТ3-ER32 с набором цанг 12 шт.
Какие фрезы нужны станку с ЧПУ
Типы фрез для числового управления те же, но отбор жестче по биению, вылету, допуску на диаметр и количеству зубьев под расчетную подачу. Инструмент с заметным биением на 12 000 оборотов разбивает и себя, и шпиндель, поэтому дешевый твердосплав обходится дороже, чем кажется.
Второе отличие — режим. Ручную машину ведет оператор, который слышит перегруз и сбрасывает подачу. Этого программа не умеет и пройдет карман на заданных цифрах. Подбор под машину из раздела Фрезерные станки с ЧПУ делают вместе с оснасткой, одним комплектом.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Шесть признаков, что взята не та фреза
Смотрите на деталь. Неверный выбор виден по ней раньше, чем по счету за инструмент. Симптом читается за минуту и в четырех случаях из пяти лечится сменой класса, а не марки: поставщик тут ни при чем, разошлась пара «операция и тип фрезы».
- Волна и ступени на плоскости. Работали концевой фрезой там, где нужна торцевая: ширина прохода больше инструмента.
- Пригар и синяя стружка. Скорость резания выше, чем терпит материал зуба: горят торцевой и боковой режущий край.
- Скол зуба на первом проходе. Твердосплавный инструмент на прерывистом резе или на машине с люфтом.
- Прорезь шире номинала. Увод при большом вылете; дисковая фреза дала бы этот срез точнее.
- Черный порошок вместо стружки. Зуб давно не режет, а трет; переточка уже не спасет.
- Дребезг на слух. Не хватает жесткости в связке машины, оправки и фрезы. Помогает уменьшение размера, а не смена производителя.
Частые вопросы о видах фрез
Для чего на фрезах по дереву устанавливают подшипник?
В роли копира работает подшипник, который катится по кромке детали или по шаблону и держит вылет фрезы постоянным, поэтому кромочную фрезу ведут вручную, без линейки и упора. Размер ролика задает глубину съема, и чем крупнее ролик, тем меньше материала уйдет при том же профиле.
Что означает цвет фрезы?
За цвет отвечает покрытие зуба, а не класс качества и не назначение инструмента. Разные составы окрашивают фрезу от золотистого до почти черного, а наносят их ради стойкости. Определять назначение по оттенку нельзя: маркировка и паспорт производителя точнее.
Какие виды фрезерования существуют?
По направлению вращения относительно подачи различают встречное и попутное фрезерование. Встречное щадит машину с люфтом винта, попутное дает чище поверхность и меньше наклеп, но требует беззазорной передачи. По припуску обработку делят на черновую и чистовую, под каждую берут свой инструмент.
Чем алмазная фреза отличается от твердосплавной?
По камню и керамике работает алмазный инструмент, там твердый сплав тупится за минуты. Режет он не зубом, а зернами на связке, и по стали его не ставят: углерод алмаза уходит в железо. Под камень подбирают отдельное оборудование.
Каковы признаки износа фрезы?
Изношенный инструмент перестает резать и начинает тереть. По дереву это видно первым. Кромка пропила темнеет, при обычной подаче появляется запах гари, на выходе фрезы из детали идет ворс и скол. По металлу симптом другой — растет усилие подачи и меняется звук. Напайку и быстрорез перетачивают, пока цела рабочая часть, а алмазный зуб правят только на специальном оборудовании.
Как очищать и хранить фрезы?
Смолу и налипший металл снимают мягким растворителем и латунной щеткой. Абразив тут запрещен, наждак снимает покрытие вместе с грязью. Хранят инструмент раздельно, в кассете или тубусе, чтобы кромки не касались друг друга. Твердосплавный зуб скалывается от удара о соседа в ящике.
Пришлите чертеж детали или габариты заготовки с указанием материала: подберем вид фрез, оснастку и оборудование под вашу операцию и посчитаем поставку по Казахстану.