Фрезерование представляет собой высокопроизводительный метод лезвийной механической обработки материалов многозубым вращающимся инструментом при поступательном перемещении заготовки. В отличие от непрерывного точения, этот процесс носит прерывистый циклический характер. Каждый зуб фрезы контактирует с металлом лишь долю секунды, после чего охлаждается на воздухе. Мы рассчитываем динамику сил, тепловой баланс и жесткость системы СПИД (станок-приспособление-инструмент-деталь), чтобы предотвратить вибрации и поломку фрез на станках с ЧПУ.
Технологическая сущность и кинематика фрезерования
Кинематическая схема процесса базируется на разделении главного движения и движения подачи между узлами оборудования. Главным движением выступает вращение фрезы с заданной частотой вращения шпинделя n. Движением подачи является относительное перемещение заготовки и инструмента вдоль координатных осей. Скорость перемещения задается минутной подачей F. Векторы скорости резания и подачи непрерывно меняют взаимную ориентацию. Поэтому толщина срезаемого слоя непрерывно изменяется от момента врезания до выхода лезвия.
Толщина срезаемого слоя a (мм) не остается постоянной. В отличие от продольного точения, она трансформируется от точки врезания до момента отрыва зуба. Переменность сечения среза формирует нестационарное поле напряжений в металле.
Периодический контакт лезвия с заготовкой разделяет машинный цикл на две термомеханические фазы. В фазе резания кромка испытывает сжатие силами резания. Она нагревается до температур 800–1100 °C. В фазе холостого хода зуб выходит из зоны резания. Кромка резко остывает в воздушной среде или под струей СОЖ. Частота таких циклов на станках с ЧПУ достигает 50–300 Гц. Этот режим требует высокой усталостной прочности твердых сплавов.
Физические основы стружкообразования и коэффициент усадки
В основе механизма отделения стружки при фрезеровании лежит интенсивная упругопластическая деформация срезаемого слоя под действием клина режущего лезвия. Процесс стружкообразования локализуется в первичной зоне сдвига кристаллической решетки, вторичной зоне контактного трения по передней поверхности и третичной зоне упругого контакта задней грани с обработанной заготовкой. Высокое удельное давление вызывает текстурирование зерен металла и преодоление предела текучести материала при сдвиге.
- Первичная зона сдвига: область концентрированной упругопластической деформации, ориентированная под углом сдвига Φ_s к направлению вектора скорости резания. В этой зоне происходит сдвиг кристаллических зерен металла и преодоление предела текучести материала при сдвиге τ_s.
- Вторичная контактная зона: зона интенсивного контактного трения и пластического течения отделенного слоя по передней поверхности фрезы. Давление в привершинной зоне достигает сотен мегапаскалей, вызывая вторичные сдвиговые деформации и нагрев.
- Третичная зона: область упругопластического контакта между задней поверхностью зуба и обработанной поверхностью заготовки. Здесь формируется остаточное напряженное состояние поверхностного слоя детали и параметр шероховатости Ra.
Пластическая деформация сопровождается значительным искажением геометрических размеров срезаемого слоя металла. Снятая стружка всегда короче длины пройденного режущей кромкой пути и толще номинальной толщины срезаемого слоя. Это явление называют усадкой стружки. Количественной мерой пластической деформации служит коэффициент усадки стружки ζ (дзета).
Коэффициент усадки по толщине среза рассчитывается по формуле:
ζ = a_1 / a = l / l_1
Здесь переменная a_1 обозначает фактическую толщину сошедшей стружки в миллиметрах. Символ a выражает номинальную расчетную толщину срезаемого слоя до деформации. Параметр l представляет длину пути резания, а значение l_1 задает физическую длину стружки после схода с передней поверхности.
Связь коэффициента усадки с углом сдвига Φ_s и передним углом инструмента γ описывается тригонометрическим соотношением теории резания:
ζ = cos(Φ_s - γ) / sin(Φ_s)
Чем выше пластичность обрабатываемой стали, тем сильнее проявляется усадка стружки. При обработке пластичных низкоуглеродистых сталей коэффициент ζ достигает значений 2.5–3.5, что сопровождается колоссальным тепловыделением и риском наростообразования. У высокопрочных легированных сталей и чугунов усадка снижается до 1.2–1.8. По величине коэффициента ζ технолог оценивает энергоемкость процесса: уменьшение усадки стружки напрямую снижает удельную работу пластической деформации и разгружает режущую кромку.
Подобрать оборудование под вашу задачу
Сравнение встречного и попутного фрезерования
В зависимости от направления вектора окружной скорости фрезы относительно вектора минутной подачи стола различают два фундаментальных метода: встречное фрезерование (Up-milling) и попутное фрезерование (Climb milling). Выбор кинематической схемы определяет динамику врезания зуба, характер износа инструмента и качество детали. Грамотный выбор способа резания исключает поломку кромок. Он продлевает ресурс твердого сплава.
При встречном фрезеровании векторы скорости резания V_c и минутной подачи F направлены навстречу друг другу. Зуб инструмента начинает врезание в точке с нулевой толщиной среза (h = 0). Он выходит из заготовки при максимальной толщине стружки h_max. В начальный момент врезания резания не происходит. Лезвие упруго отжимается и скользит по поверхности. Возникает интенсивное трение, локальный перегрев и наклёп металла. Зуб начинает срез стружки только после достижения критической глубины. Это провоцирует ускоренный абразивный износ инструмента по задней грани.
При попутном фрезеровании вектор скорости резания совпадает с направлением подачи стола. Зуб фрезы врезается в металл в точке с максимальной толщиной среза h_max. Он выходит из контакта при минимальной толщине стружки. Кромка мгновенно врезается в чистый металл без проскальзывания. Стружка формируется толстой в начале и сходит тонким клином. В результате исключается фрикционный нагрев кромки на входе. Тепловая нагрузка на инструмент уменьшается на 15–25% по сравнению со встречной схемой.
Векторный баланс сил резания также принципиально различается между схемами:
При встречном резании вертикальная сила стремится оторвать заготовку от стола. Это требует жестких прихватов. При попутном резании вертикальная сила прижимает деталь к зеркалу стола. Но горизонтальная сила стремится затянуть стол станка по направлению вращения фрезы. При наличии люфта фреза выберет зазор ходового винта. Стол совершит рывок вперед. Толщина среза превысит допустимую, и зубья инструмента сколются.
Попутное фрезерование требует применения жестких безлюфтовых передач ШВП с предварительным натягом. При наличии зазора в ходовом винте горизонтальная составляющая силы резания затягивает стол под вращающуюся фрезу, что приводит к мгновенной поломке зубьев и аварийной остановке шпинделя.
Поэтому попутное фрезерование применяют исключительно на станках с ЧПУ и современном оборудовании, оснащенном безлюфтовыми шарико-винтовыми передачами (ШВП) с предварительным натягом гаек. На устаревших универсальных фрезерных станках с трапецеидальными ходовыми винтами обработку ведут преимущественно встречным методом.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
| Технологический параметр | Встречное фрезерование (Up-milling) | Попутное фрезерование (Climb milling) |
|---|---|---|
| Толщина стружки на входе в контакт | Минимальная (h = 0), начальное проскальзывание | Максимальная (h = h_max), мгновенное внедрение |
| Толщина стружки на выходе из контакта | Максимальная (h = h_max), резкий сброс нагрузки | Минимальная (h → 0), плавный выход кромки |
| Наклёп и упрочнение поверхности | Высокий наклёп из-за трения перед срезом | Минимальный наклёп, чистый срез металла |
| Стойкость режущих кромок | Снижена на 30–50% из-за износа по задней грани | Максимальная стойкость твердосплавного инструмента |
| Направление вертикальной силы | Вверх (отрывает заготовку от базовой опоры) | Вниз (прижимает деталь к зеркалу стола) |
| Требования к люфту привода подачи | Допускает наличие зазора в винтовой паре | Строго безлюфтовые передачи ШВП с преднатягом |
| Качество обработанной поверхности Ra | Удовлетворительное, возможны риски и наплывы | Высокое качество, шероховатость Ra 0.8–1.6 мкм |
Векторный анализ сил резания и динамическая жесткость
Для корректного проектирования оснастки, расчета мощности шпинделя и обеспечения точности обработки мы раскладываем суммарную силу резания F в декартовой системе координат на три взаимно перпендикулярных вектора по ГОСТ 25761-83 и стандарту ISO 3002. Главная тангенциальная составляющая преодолевает сопротивление сдвигу, радиальная сила изгибает оправку фрезы, а осевая сила нагружает упорные подшипники шпиндельного узла.
Главная тангенциальная сила резания F_c (Н) действует по касательной к траектории движения режущей кромки в направлении вектора скорости V_c. Она преодолевает сопротивление металла сдвиговой деформации и трению. Сила F_c определяет потребный крутящий момент на валу шпинделя и эффективную мощность резания P_c (кВт):
P_c = (F_c · V_c) / (60 · 10³)
Радиальная составляющая силы F_r (Н) направлена перпендикулярно оси инструмента в плоскости резания. Она отжимает фрезу от обрабатываемой поверхности заготовки. Радиальная сила изгибает оправку и корпус инструмента по закону консольной балки. Ее величина напрямую порождает размерные погрешности уступов, волнистость стенок и провоцирует опасные резонансные вибрации в системе СПИД.
Осевая составляющая силы F_a (Н) действует параллельно оси шпинделя станка. Эта сила передается вдоль оправки и нагружает упорные подшипники шпиндельного узла, стремясь сместить инструмент вдоль посадочного конуса или вытащить его из патрона.
Перераспределение усилий между радиальной F_r и осевой F_a составляющими напрямую зависит от главного угла инструмента в плане κ_r (Lead Angle):
- Угол в плане κ_r = 90°: характерен для концевых и уступных фрез. Вся боковая нагрузка трансформируется в радиальную силу (F_r ≈ 0.5–0.7 · F_c), а осевая сила минимальна (F_a ≈ 0). Радиальный отжим максимален, что требует ограничения вылета инструмента.
- Угол в плане κ_r = 45°: стандартное решение для торцевого фрезерования плоскостей. Радиальная и осевая силы выравниваются (F_r ≈ F_a ≈ 0.4–0.5 · F_c). Толщина стружки снижается в 1.41 раза (h_ex = f_z · sin 45° = 0.707 · f_z), что позволяет увеличить минутную подачу стола на 40% без перегрузки кромки.
- Фрезы с круглыми пластинами (κ_r варьируется от 0° до 90°): осевая составляющая F_a доминирует над радиальной F_r. Вектор результирующей силы направлен вдоль оси инструмента в наиболее жесткий узел станка — шпиндель. Это обеспечивает исключительную виброустойчивость при черновой обработке жаропрочных сплавов и закаленных сталей.
Величина упругого прогиба консольной фрезы y (мм) под действием радиальной силы F_r рассчитывается по формуле сопротивления материалов:
y = (F_r · L³) / (3 · E · I)
В приведенной формуле параметр L обозначает свободный вылет инструмента от торца патрона в миллиметрах. Символ E выражает модуль упругости материала (для карбида вольфрама E ≈ 600 ГПа, для инструментальной стали E ≈ 210 ГПа). Параметр I указывает осевой момент инерции сплошного круглого сечения сердцевины инструмента: I = (π · d_c⁴) / 64.
Кубическая зависимость прогиба от вылета фрезы означает, что удлинение инструмента в два раза снижает его жесткость ровно в 8 раз. И это многократно усиливает автоколебания и приводит к мгновенной поломке режущих пластин при возникновении резонанса.
Тепловой баланс зоны резания и режимы охлаждения
Практически вся механическая работа, затрачиваемая на преодоление сил пластического сдвига и контактного трения, необратимо превращается в тепловую энергию. В установившемся режиме фрезерования основная доля тепла уносится сходящей стружкой, а меньшая часть распределяется между телом заготовки, режущей пластиной и окружающей средой. Из-за прерывистого характера резания зубья фрезы испытывают циклический термоудар, приводящий к температурным микротрещинам твердого сплава.
- Сходящая стружка аккумулирует 70–80% тепла: высокая скорость резания способствует тому, что основная масса тепловой энергии уносится из зоны контакта вместе с удаляемым металлом.
- Обрабатываемая деталь поглощает 10–15% тепла: тепловой поток в тело заготовки вызывает температурные деформации, приводящие к геометрическому искажению размеров после остывания детали.
- Корпус и твердосплавные пластины фрезы принимают 5–10% тепла: концентрированный подвод тепла в микроскопический объем режущей кромки разогревает контактную площадку до 900–1200 °C.
- Окружающая среда и технологическая смазочно-охлаждающая среда рассеивают 1–5% тепла.
Особенность фрезерования заключается в циклическом характере нагрева. Режущий зуб мгновенно нагревается при врезании и охлаждается при выходе из материала за доли секунды. В поверхностном слое твердосплавной пластины глубиной 20–50 мкм возникают колоссальные температурные градиенты. Циклическое чередование термического расширения и сжатия порождает напряжения термической усталости. Со временем на передней и задней поверхностях пластины формируется сетка микроскопических поперечных трещин («гребенчатые» термотрещины), приводящая к хрупкому выкрашиванию лезвия.
Для стабилизации теплового состояния и снижения трения применяют три промышленные стратегии охлаждения:
Подача водорастворимой СОЖ под высоким давлением (Through-Spindle Coolant 20–70 бар) через внутренние каналы инструмента гарантирует вымывание стружки из глубоких полостей и стабилизирует температуру пластин. Однако при прерывистом резании обильное наружное охлаждение может усилить термический шок за счет резкого перепада температур на выходе зуба. Поэтому при торцевом фрезеровании конструкционных сталей твердым сплавом часто применяют сухое резание со сдувом стружки сжатым воздухом.
Микродозирование смазки в потоке воздуха (MQL — Minimum Quantity Lubrication) подает масляный туман с расходом масла 10–50 мл/час непосредственно на режущие кромки. Сжатый воздух обеспечивает удаление стружки и охлаждение инструмента, а микрокапли синтетического масла образуют антифрикционную пленку, блокирующую адгезионный износ и наростообразование.
Классификация технологических операций и применяемого инструмента
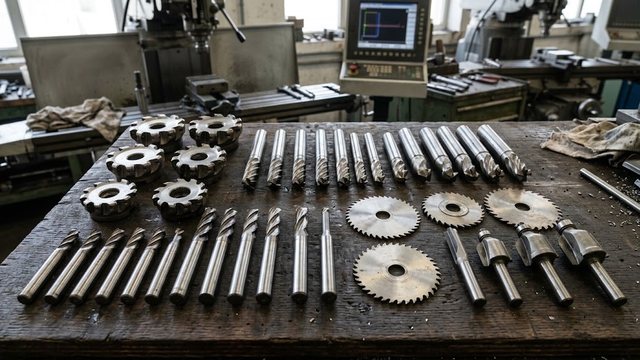
Многообразие геометрических форм и конструктивных элементов современных деталей определяет широкую классификацию фрезерных операций. Обработка разделяется по типу формообразуемой поверхности, пространственной ориентации оси шпинделя станка и конструкции применяемого режущего инструмента. На производстве выделяют плоское торцевое фрезерование, уступную и контурную обработку концевыми фрезами, прорезание пазов, трехмерное профилирование сложных криволинейных поверхностей и высокоскоростные трохоидальные методы выборки металла.
- Торцевое фрезерование плоскостей (Face Milling): обработка открытых базовых плоскостей набором сменных многогранных твердосплавных пластин. Ось шпинделя располагается перпендикулярно обрабатываемой поверхности. Главную работу резания выполняют торцевые и периферийные кромки. Операция обеспечивает высокую производительность и точность плоскостности в пределах 0.01–0.03 мм на длине 1000 мм.
- Концевое уступное и контурное фрезерование (Shoulder & End Milling): формообразование прямоугольных уступов под углом 90°, глубоких пазов, замкнутых карманов и наружных контуров. Выполняется монолитными твердосплавными фрезами или корпусами с пластинами с углом в плане κ_r = 90°.
- Пазование и отрезка (Slotting & Parting): прорезание прямых, Т-образных («ласточкин хвост») и шпоночных пазов по ГОСТ 23360-78. Обработка ведется дисковыми трехсторонними, прорезными или специальными шпоночными фрезами. При пазовании фреза контактирует с металлом по полной дуге 180°, что требует эффективного отвода стружки из замкнутого пространства.
- Фасонное и 3D-профильное фрезерование (3D Profiling & Die Sinking): обработка сложных криволинейных поверхностей пресс-форм, ковочных штампов, лопаток авиационных двигателей и имплантатов. Выполняется на 3-, 4- и 5-осевых станках с ЧПУ сферическими (Ball nose), тороидальными и радиусными фрезами по непрерывным пространственным траекториям.
- Высокопроизводительное трохоидальное фрезерование (Trochoidal Milling): перемещение инструмента по дугообразным круговым траекториям с малой радиальной шириной контакта (a_e = 5–10% D) и максимальной осевой глубиной (a_p = 2–3 D). Малый угол дуги контакта снижает время теплового воздействия на зуб и позволяет поднять скорость резания в 2–3 раза.
- Плунжерное фрезерование (Plunge Milling): выборка глубоких полостей и карманов путем дискретных вертикальных врезаний вдоль оси Z шпинделя. Вся сила резания трансформируется в осевую составляющую, исключая радиальный изгиб инструмента на больших вылетах до 8–10D.
Нормативные стандарты, режимы резания и расчетные формулы
Проектирование технологических процессов фрезерования опирается на систему государственных и международных стандартов. Терминология, геометрические параметры инструмента и кинематика определяются по ГОСТ 25751-83, ГОСТ 25761-83 и стандарту ISO 3002. Нормативы на фрезерный инструмент регламентируются стандартами ГОСТ 2679-93, ГОСТ 17025-71 и DIN 6527. Для математического программирования станков с ЧПУ мы рассчитываем скорость резания, частоту вращения шпинделя, минутную подачу и объем съема материала.
Линейная скорость резания V_c (м/мин) по диаметру инструмента D (мм) и частоте вращения n (об/мин):
V_c = (π · D · n) / 1000
Требуемая частота вращения шпинделя n (об/мин) для поддержания расчетной скорости резания:
n = (1000 · V_c) / (π · D)
Минутная рабочая подача стола F (мм/мин) по подаче на зуб f_z (мм/зуб) и числу режущих зубьев z:
F = f_z · z · n
Минутный объем снимаемой стружки Q (см³/мин) через глубину a_p (мм) и ширину a_e (мм) фрезерования:
Q = (a_p · a_e · F) / 1000
Справочные базовые параметры фрезерования монолитным твердым сплавом с износостойким покрытием (AlTiN / AlCrN) по группам обрабатываемых материалов стандарта ISO 513 систематизированы в таблице:
| Группа ISO 513 | Тип обрабатываемого материала | Скорость резания V_c, м/мин | Подача на зуб f_z, мм/зуб | Осевая глубина a_p | Радиальная ширина a_e |
|---|---|---|---|---|---|
| ISO P | Конструкционные углеродистые и легированные стали (Сталь 45, 40Х) | 140–240 | 0.04–0.12 | 0.5–1.5 · D | 0.2–0.5 · D |
| ISO M | Аустенитные нержавеющие стали (12Х18Н10Т, AISI 304, AISI 316) | 80–140 | 0.03–0.08 | 0.5–1.0 · D | 0.1–0.3 · D |
| ISO K | Серый, высокопрочный и ковкий чугун (СЧ20, ВЧ50) | 130–260 | 0.05–0.15 | 0.5–1.5 · D | 0.3–0.6 · D |
| ISO N | Алюминиевые сплавы и цветные металлы (Д16Т, АМг6, латунь) | 400–1200 | 0.06–0.22 | 1.0–2.0 · D | 0.3–1.0 · D |
| ISO S | Титановые и жаропрочные никелевые сплавы (ВТ6, Inconel 718) | 35–70 | 0.02–0.05 | 0.3–0.8 · D | 0.05–0.2 · D |
| ISO H | Закаленные инструментальные стали твердостью 45–65 HRC | 50–100 | 0.015–0.04 | 0.1–0.3 · D | 0.05–0.15 · D |
Диагностика дефектов обработки, аварийные ситуации и методы устранения
В ходе механической обработки отклонения в параметрах жесткости, износе кромок или режимах резания проявляются характерными дефектами поверхности деталей и инструмента. Мы проводим систематический инженерный анализ внешних признаков, чтобы выявить коренную физическую причину проблемы и оперативно внести технологические корректировки. Своевременное выявление источника вибраций, сколов или перегрева позволяет сохранить точность детали и ресурс фрезерного станка.
| Внешний признак дефекта | Физическая причина возникновения | Технологический метод устранения |
|---|---|---|
| Высокочастотный писк, волнистость и следы вибраций на стенках | Резонанс технологической системы СПИД, избыточный вылет фрезы L/D > 4 или завышенная скорость V_c | Снизить скорость V_c на 15–25%, сократить вылет инструмента, применить фрезы с неравномерным углом наклона спирали |
| Сколы режущих кромок при первом врезании | Динамический удар при прямом погружении по оси Z или превышение допустимой подачи f_z | Заменить врезание на наклонную спираль (Ramping 1.5°–3°) или маятниковое врезание, уменьшить подачу на зуб |
| Термические трещины и выкрашивание твердого сплава | Резкие колебания температуры при наружной подаче СОЖ на высоких скоростях фрезерования | Перейти на сухое фрезерование сжатым воздухом или систему микродозирования MQL, снизить скорость резания |
| Наростообразование и налипание металла в стружечных канавках | Низкая скорость резания при обработке вязких сплавов, вызывающая адгезионное схватывание | Увеличить скорость резания V_c для выхода из зоны нароста, применить инструмент с полированными стружечными канавками |
| Конусность и размерный увод обработанных вертикальных стенок | Упругий консольный отжим фрезы под действием радиальной силы резания F_r | Разделить обработку на черновой и чистовой проходы с малым припуском a_e, применить попутное фрезерование |
| Преждевременный абразивный износ по задней грани инструмента | Трение кромки при заниженной подаче f_z ниже радиуса скругления r_n (радиальное утонение стружки) | Увеличить подачу на зуб f_z с учетом коэффициента компенсации утонения стружки 1 / √(a_e / D) |
Производственный регламент настройки и чек-лист для цеха
Стабильность фрезерной операции в условиях единичного и серийного машиностроительного производства обеспечивается строгим соблюдением регламентной последовательности наладки оборудования. Оператор и наладчик станка с ЧПУ выполняют комплекс обязательных процедур по контролю геометрической точности шпинделя, радиального биения инструмента в патроне, жесткости фиксации заготовки и настройке системы охлаждения. Это исключает аварийные поломки инструмента и брак дорогостоящих корпусных деталей.
- Проверка геометрической точности шпинделя: измерение радиального и торцевого биения конуса шпинделя с помощью стрелочного индикатора ИЧ-10 на оправке. Радиальное биение на контрольном вылете 100 мм не должно превышать 0.005 мм.
- Контроль биения инструмента в патроне: фиксация фрезы в гидропластовом, термозажимном или цанговом патроне типа ER с замером суммарного биения по режущим кромкам (Total Indicated Runout, TIR ≤ 0.003–0.005 мм).
- Минимизация консольного вылета: установка инструмента с минимально возможным отношением вылета к диаметру (рекомендуется L/D ≤ 3). При вынужденной работе с вылетом L/D > 4 в управляющей программе активируют корректоры снижения подачи и радиальной глубины резания.
- Проверка жесткости закрепления заготовки: расчет усилий прижима тисков или гидравлических прихватов с учетом направления действия сил резания F_c и F_r для предотвращения сдвига детали.
- Настройка подачи технологических сред: регулировка сопел подачи СОЖ или воздушных трубок строго в зону контакта режущих кромок с материалом детали.
Контрольный чек-лист параметров системы перед запуском обработки:
- Группа обрабатываемого материала идентифицирована по стандарту ISO 513, базовые режимы V_c и f_z согласованы со справочником.
- Траектория обработки запрограммирована по схеме попутного фрезерования (Climb milling) с наклонным врезанием.
- Фактическое радиальное перекрытие a_e проверено на предмет утонения стружки и скорректировано при необходимости.
- Суммарная потребная мощность резания P_c и крутящий момент шпинделя M сопоставлены с паспортной мощностной диаграммой станка.
- Шестизначные координаты нулевой точки детали (G54–G59) привязаны и верифицированы оптическим или контактным 3D-щупом.
Соблюдение физических законов резания металлов, точный расчет кинематических параметров и систематический контроль состояния системы СПИД гарантируют получение заданной точности геометрических размеров деталей, шероховатости поверхности и максимальную стойкость дорогостоящего режущего инструмента на станках с ЧПУ.