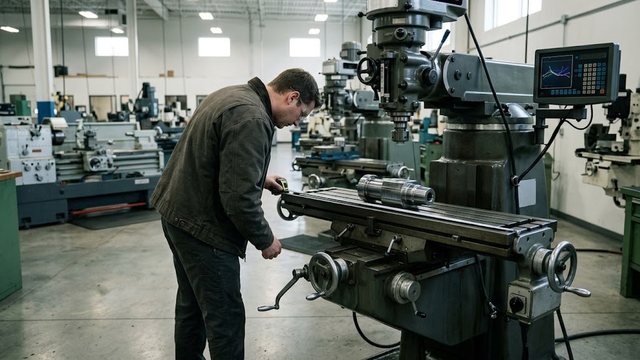
Обработка металлов резанием на станках с ЧПУ требует строгого согласования жесткости станины, кинематики направляющих и силовых характеристик шпинделя. Ошибки вызывают вибрации. При этом резко падает стойкость твердосплавного инструмента и нарушаются квалитеты точности IT6–IT7. В нашей инженерной практике мы регулярно устраняем последствия неверного подбора станочных узлов. Ниже мы разобрали практический базис выбора оборудования под конструкционные стали, сплавы цветных металлов и жаропрочные титановые заготовки.
Базовые компоновки металлообрабатывающих центров
Кинематическая схема определяет жесткость несущей системы, доступность рабочей зоны и способы эвакуации стружки. На производстве применяют три основные компоновки.
Вертикальные фрезерные центры (VMC) оснащены вертикально расположенным шпинделем. Заготовка крепится на крестовом столе, перемещающемся по осям X и Y, либо по оси X при подвижной колонне по Y. Компоновка VMC практична для обработки корпусных плит, штамповой оснастки и плоских деталей с доступом к трем плоскостям за один установ. Это универсальное решение.
Горизонтальные обрабатывающие центры (HMC) направляют ось шпинделя параллельно плоскости стола. Стружка под действием гравитации свободно падает прямо в конвейер. Это исключает повторное резание стружки и снижает термические поводки заготовки. Но станки HMC ощутимо дороже. При этом они комплектуются поворотным столом с осью B и двухпаллетными сменщиками (APC), обеспечивая непрерывную 4-осевую обработку поковок и литых корпусов с четырех сторон.
Портальные станки (Gantry / Bridge) строят на базе замкнутой П-образной рамы. Подвижный портал перемещается над неподвижным столом, либо массивный стол движется между жесткими боковыми колоннами. Такая схема рассчитана на детали длиной от двух до тридцати метров: крупногабаритные авиационные лонжероны, литейные формы и длинные сварные станины.
Сравнение компоновок металлообрабатывающих станков
| Параметр | Вертикальные (VMC) | Горизонтальные (HMC) | Портальные (Gantry) |
|---|---|---|---|
| Ориентация шпинделя | Вертикальная | Горизонтальная | Вертикальная / 5-осевая голова |
| Отвод стружки | Смыв СОЖ со стола | Свободное падение вниз | Шнековые и ленточные транспортеры |
| Стандартное число осей | 3 (опция 3+2 или 4) | 4 (ось B стола в базе) | 3, 4 или 5 осей |
| Габариты заготовок | До 1500×800×700 мм | До 1200×1200×1200 мм | От 2000×1500 до 30000×6000 мм |
| Сменщик паллет (APC) | Опционально | Базовое исполнение (2 паллеты) | Челночный стол (опция) |
| Типовые задачи | Пресс-формы, фланцы, плиты | Блоки двигателей, насосы | Авиапанели, сварные рамы, матрицы |
Станина и виброгашение: чугун СЧ20–СЧ30 против полимербетона
Несущая способность и жесткость станины определяют сопротивление динамическим нагрузкам при прерывистом резании. Выбор материала отливки задает общий срок службы направляющих и геометрическую точность станка.
Серый чугун марок СЧ20, СЧ25 и СЧ30 (международные стандарты Meehanite Class 40, GG25, GG30) содержит пластинчатый графит. Графитовые включения эффективно гасят микровибрации за счет внутреннего трения в металле. Для снятия остаточных механических напряжений после литья чугунные отливки подвергают термическому отжигу при 550–600 °C. Затем следует естественное старение отливок от 6 до 12 месяцев на открытых площадках или контролируемая релаксация в термокамерах.
Минеральное литье (полимербетон на эпоксидной смоле с гранитным заполнителем фракций 0.1–16 мм) превосходит серый чугун по демпфирующей способности в 6–10 раз. И хотя полимербетон дороже, он обладает крайне низкой теплопроводностью. Это сводит к минимуму температурный дрейф нулевой точки станка при суточных колебаниях температуры в цехе. Минералолитые базы мы рекомендуем выбирать для высокоскоростных чистовых центров и оптически точных координатно-фрезерных станков.
Подобрать оборудование под вашу задачу
Направляющие: скольжение с Turcite-B против роликовых рельсов
Конструкция направляющих задает допустимую массу заготовки, демпфирование ударных нагрузок и динамику рабочих подач.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Направляющие скольжения коробчатого типа (Box Way) представляют собой массивные чугунные призмы с поверхностной закалкой ТВЧ до 50–55 HRC. Сопрягаемые поверхности кареток оклеивают антифрикционным полимером Turcite-B или Biplast. Композит содержит дисульфид молибдена и бронзовую пудру, полностью устраняя эффект прерывистого движения (stick-slip) на ультрамалых подачах. Большая площадь физического контакта принимает радиальные силы при черновом силовом фрезеровании конструкционных сталей (40Х, 30ХГСА, 09Г2С) фрезами диаметром 80–125 мм.
Профильные рельсовые направляющие с телами качения в виде роликов (Linear Roller Guides) обеспечивают жесткость, сопоставимую с коробчатыми направляющими. При этом коэффициент трения составляет всего 0.002–0.004. Ролики дают протяженный линейный контакт с дорожкой, превосходя точечный контакт шариков. Станки на роликовых рельсах развивают скорость быстрых ходов до 36–48 м/мин и ускорения до 1g. Это сокращает холостые переходы при высокоскоростной обработке (HSM) сложных пресс-форм.
Шпиндельный узел: крутящий момент, приводы и конусы
Мощность и крутящий момент шпинделя определяют минутный объем снимаемой стружки и доступную глубину фрезерования за один проход.
Редукторный шпиндель с двухступенчатой зубчатой передачей ZF или встроенным планетарным редуктором развивает крутящий момент от 350 до 1200 Нм на оборотах 50–600 об/мин. Высокий момент на низах необходим для тяжелого силового фрезерования. Он незаменим при работе крупными торцевыми фрезами по титановым сплавам (ВТ6, ВТ20) и жаропрочным никелевым сталям (Инконель 718).
Встроенный мотор-шпиндель объединяет ротор двигателя и рабочий вал в едином картридже. Скорость вращения достигает 15 000–30 000 об/мин при моменте 30–90 Нм. Электрошпиндели оснащают керамическими гибридными подшипниками и жидкостной рубашкой охлаждения. Конструкция идеальна для скоростной обработки алюминиевых сплавов (Д16Т, В95, АМг6) монолитными твердосплавными фрезами с высокими скоростями резания.
Оправки и конусы крепления инструмента
Для силового резания применяют конусы 7:24 размера BT40 и BT50 с одновременным контактом по конусу и торцу фланца (BBT / Big Plus). Двойной контакт устраняет затягивание оправки в шпиндель под действием изгибающего момента.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
И при скоростях свыше 15 000 об/мин мы советуем переходить на полые конусы HSK (HSK-A63, HSK-A100 по стандарту DIN 69893). Центробежные силы на высоких оборотах раскрывают тонкостенную юбку HSK, плотно прижимая ее к стенкам гнезда шпинделя. Это стабилизирует радиальную жесткость и осевое положение режущей кромки инструмента.
Термостабилизация и приводы подач
Температурные градиенты в цехе вызывают линейное удлинение ШВП и смещение базовых узлов. Для удержания точности в пределах 5 мкм производители используют активную термостабилизацию.
Шарико-винтовые передачи (ШВП) класса C3 оснащают внутренним охлаждением. Через полый винт прокачивается термостатированное масло с контролем температуры до 0.5 °C. Дополнительно винты монтируют с предварительным механическим натягом. Это полностью компенсирует тепловое удлинение при частых реверсах стола.
Оптические линейки прямого измерения (Heidenhain, Fagor) с дискретностью 0.1 мкм исключают люфты и погрешности винтовых пар из контура ЧПУ. Шкалы с низким коэффициентом температурного расширения защищены избыточным давлением сухого воздуха от масляного тумана и брызг СОЖ.
Система ЧПУ и алгоритмы высокоскоростной обработки
Вычислительная мощность ЧПУ определяет чистоту поверхности при 3D-фрезеровании сложных матриц и штампов.
Функция опережающего просмотра кадров (Look-Ahead на 400–1000 блоков) рассчитывает плавный профиль скорости перед крутыми поворотами траектории. Алгоритмы сглаживания рывков (Jerk Control) исключают микроудары по приводам. Это защищает кромку фрезы от микровыкрашивания.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
А для пятиосевых станков применяют функции удержания точки контакта инструмента (RTCP / TRAORI). ЧПУ непрерывно пересчитывает координаты в реальном времени при наклонах стола или шпиндельной головы. Деталь строго сохраняет расчетный контур без зарезов.
Система охлаждения: подача СОЖ через шпиндель (CTS)
Стандартные наружные трубки не доставляют смазочно-охлаждающую жидкость в зону глубокого резания. Поток отсекается телом быстро вращающейся фрезы.
Подача СОЖ через шпиндель (Coolant Through Spindle, CTS) нагнетает эмульсию под давлением 20, 30 или 70 бар прямо через осевые каналы инструмента. Давление 20–30 бар обеспечивает гарантированное охлаждение при сверлении на глубину 5D–15D и выборке глубоких карманов. А давление 70 бар гидродинамически ломает стружку и вымывает ее при глубоком сверлении до 30D.
Станция CTS включает насос высокого давления, бак-отстойник и станцию тонкой фильтрации до 5–10 мкм. Тонкая очистка защищает керамические кольца вращающегося гидрошарнира (Deublin, Ott-Jakob) от абразивного износа металлическим шламом.
Инженерный алгоритм подбора фрезерного станка
Подбор конфигурации станка под конкретные чертежи деталей наши технологи ведут по четкой последовательности шагов.
- Анализ обрабатываемости материалов заготовок. Для поковок из стали 40Х и титана закладывают станину из чугуна СЧ30, направляющие скольжения Box Way и шпиндель BT50 с моментом от 400 Нм. Для алюминиевых корпусов выбирают роликовые рельсы, конус HSK-A63 и мотор-шпиндель 18 000 об/мин.
- Расчет габаритов рабочего пространства. Ход по осям X, Y, Z должен превышать максимальный размер детали минимум на 150–200 мм. Это гарантирует свободный выход инструмента и безопасную смену оправок.
- Оценка требований к допускам и точности. Для получения квалитетов IT6 станок дооснащают оптическими линейками Heidenhain с замкнутым контуром (Full Closed Loop) и термосимметричной станиной.
- Конфигурация вспомогательных систем. При обработке сталей обязателен ленточный транспортер стружки, станция СОЖ CTS на 30 бар и лазерный датчик контроля инструмента (Renishaw, BLUM).