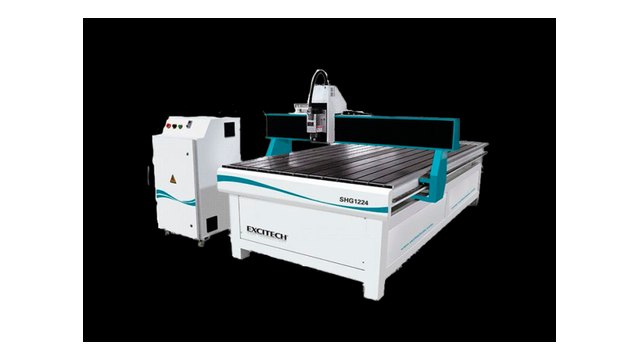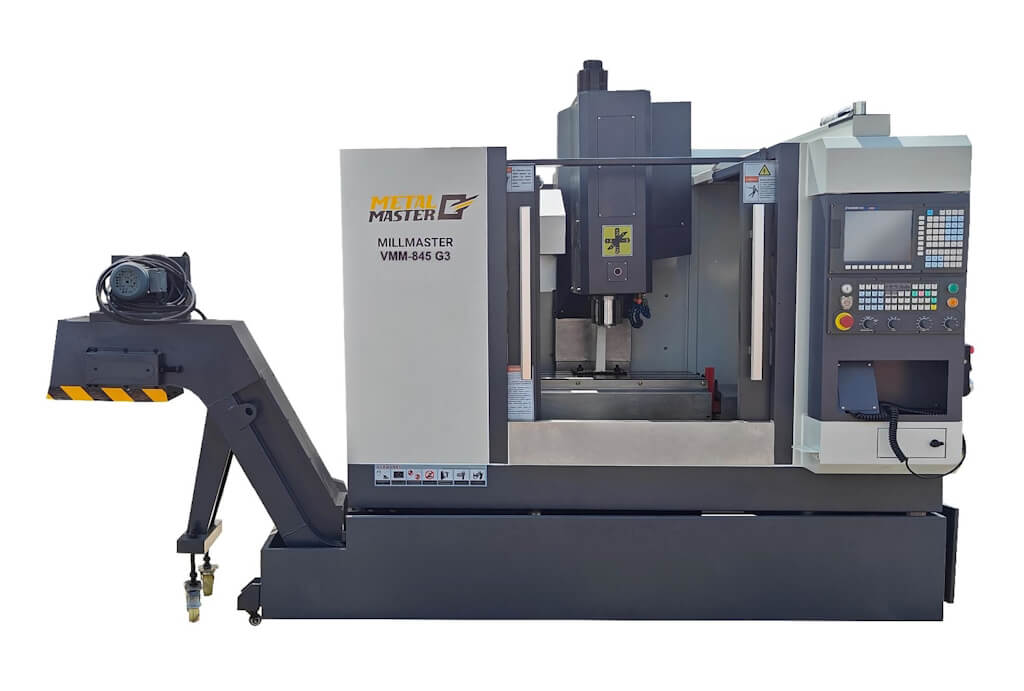
Фрезерование алюминия на станках с числовым программным управлением требует специфического подхода к выбору оборудования. Высокая теплопроводность сплавов сочетается с их склонностью к пластической деформации. Металл мгновенно налипает на режущие кромки при неверно выбранных режимах резания. Это явление разрушает геометрию фрезы за считанные секунды.
Современное производство деталей для авиации, приборостроения и автомобильной отрасли базируется на концепции высокоскоростной обработки (HSM). Внедрение высокооборотных шпинделей снижает силы резания в несколько раз. Однако качественная реализация скоростного резания невозможна без жесткой виброустойчивой станины и прецизионной оснастки.
Введение, назначение и ключевые инженерные требования
Механическая обработка цветных сплавов имеет ряд принципиальных физических отличий от резания конструкционных сталей. Алюминий обладает коэффициентом линейного расширения около 23·10⁻⁶ К⁻¹. Это почти вдвое превышает показатели углеродистых сталей. Быстрый отвод тепла в стружку защищает заготовку от критического перегрева. При этом интенсивный тепловой поток через контактную зону требует постоянного контроля геометрии детали.
Склонность к наростообразованию (BUE — Built-Up Edge) проявляется при низких скоростях резания и недостаточно острой режущей кромке. Частицы пластичного металла под давлением свариваются с передней поверхностью твердосплавной пластины. Нарост искажает геометрию инструмента. Он увеличивает шероховатость поверхности и провоцирует сколы. Для подавления адгезии скорость резания увеличивают до 400–800 м/мин, используя полированный инструмент.
В машиностроении применяют две основные группы алюминиевых сплавов, различающиеся поведением при фрезеровании:
- Термоупрочняемые сплавы (Д16Т, 6061-T6, 7075-T6, В95): отличаются высокой прочностью (предел прочности 310–580 МПа) и твердостью 95–150 HB. Они дают сыпучую сегментированную стружку и обеспечивают зеркальный класс чистоты поверхности. Но они склонны к короблению из-за высвобождения внутренних остаточных напряжений при съеме внешних слоев проката.
- Деформируемые и литейные сплавы (АМг5, АМг6, АД31, АК7ч): содержат повышенное количество магния или кремния. Обладают высокой вязкостью и пределом прочности 180–350 МПа. Стружка выходит сливной, легко забивает канавки фрезы, требуя увеличенного стружечного пространства и принудительного выдува.
Коробление тонкостенных авиационных деталей минимизируют симметричным снятием припусков с противоположных сторон плиты. Технологи применяют предварительную термостабилизацию заготовок перед чистовыми проходами. Кроме того, динамическое фрезерование с постоянным углом контакта инструмента предотвращает локальные температурные всплески.
| Марка сплава | Твердость, HB | Предел прочности, МПа | Теплопроводность, Вт/(м·К) | Характер стружки | Рекомендуемая скорость Vc, м/мин |
|---|---|---|---|---|---|
| Д16Т (2024-T4) | 105–120 | 420–450 | 130–150 | Сегментированная, ломкая | 400–750 |
| 6061-T6 (АД33Т6) | 95–105 | 290–320 | 160–180 | Спиральная, контролируемая | 450–800 |
| 7075-T6 (В95пчТ1) | 140–160 | 540–580 | 130–140 | Короткая, скалывающаяся | 350–650 |
| АМг6 (5083-H111) | 65–80 | 310–340 | 115–130 | Сливная, вязкая | 300–500 |
Конструкция, геометрия и физико-механические основы
Высокоскоростная обработка алюминия (HSM) предъявляет жесткие требования к динамическим характеристикам станка. Колебания инструмента с амплитудой всего 5–10 мкм приводят к появлению волнистости на тонких стенках корпусов. По этой причине базовые элементы станка изготавливают из модифицированного серого чугуна марки СЧ25 либо синтетического полимербетона. Минеральное литье обладает коэффициентом внутреннего демпфирования в 6–8 раз выше чугуна. Оно эффективно гасит высокочастотные микровибрации.
Сварные стальные рамы портальных раскроечных станков подвергают обязательному вибрационному или термическому отжигу для снятия сварочных напряжений. Полости стальных балок заполняют полимерпесчаными смесями. Это устраняет эффект акустического резонатора при работе на оборотах свыше 20000 об/мин.
Кинематическая схема базируется на профильных линейных направляющих качения типоразмеров 25, 30 или 35 мм с четырьмя рядами роликов или шариков. Для скоростной выборки алюминия предпочтительны каретки с легким или средним предварительным натягом (классы ZA или ZB по стандарту DIN 645-1). Преднатяг устраняет осевые и радиальные люфты. Он сохраняет динамическую жесткость узла при боковых нагрузках до 15–25 кН.
Привод подач реализуется на прецизионных шарико-винтовых парах (ШВП) диаметром 32–40 мм с шагом 10–20 мм класса точности C3 или C5 по ISO 3408. Серводвигатели переменного тока соединяются с винтом напрямую через компенсирующие дисковые муфты без промежуточных редукторов. Такое решение обеспечивает ускорения по линейным осям от 0.5G до 1.5G (5–15 м/с²). Скорость холостых перемещений Rapid достигает диапазона 30–48 м/мин.
И на скоростных станках портального типа все чаще применяют линейные синхронные двигатели. Прямой привод без винтовых передач развивает ускорения до 2.5G при скорости позиционирования до 80 м/мин. Он полностью исключает механический износ кинематической цепи.
Подобрать оборудование под вашу задачу
Классификация, подбор оснастки и инструментальные материалы
Главным исполнительным органом станка выступает высокооборотный мотор-шпиндель со встроенным синхронным или асинхронным электродвигателем мощностью 5.5–15 кВт. Рабочий диапазон частот вращения составляет 15000–30000 об/мин. Классические стальные подшипники разрушаются при таких скоростях под воздействием центробежных сил и нагрева. В скоростных узлах применяют гибридные радиально-упорные керамические подшипники с шариками из нитрида кремния (Si₃N₄) класса точности ISO P4 или ABEC7.
Охлаждение шпинделя выполняется замкнутым жидкостным контуром через промышленный чиллер. Температура антифриза поддерживается с точностью ±0.5 °C относительно температуры станины. Это предотвращает тепловой дрейф оси Z, который при интенсивном резании может достигать 0.05 мм.
Для крепления инструмента на скоростях свыше 15000 об/мин конусы ISO/BT30 и BT40 стандартного исполнения непригодны из-за раскрытия конусного гнезда шпинделя под действием центробежных сил. На скоростных станках применяют двухконтактные инструментальные интерфейсы:
- Конусы HSK-E40 и HSK-F63 (DIN 69893): полые короткие конусы с одновременным базированием по конической поверхности 1:10 и плоскому торцу фланца. Центробежная сила при вращении прижимает лепестки зажимного механизма плотнее к стенкам, увеличивая жесткость стыка.
- Конусы BBT30 / BT30 Dual Contact: система с одновременным контактом по конусу 7:24 и торцу шпинделя, предотвращающая затягивание оправки внутрь шпиндельного вала при радиальных нагрузках.
Оправки и термопатроны в сборе с фрезой балансируют по классу динамической неуравновешенности G1.0 или G2.5 согласно ISO 1940-1 при рабочей частоте 24000 об/мин. Остаточный дисбаланс не должен превышать 0.5–1.0 г·мм. Радиальное биение на контрольном вылете 3D обязано находиться в пределах 0.002–0.003 мм. Превышение биения свыше 0.005 мм вызывает ускоренный абразивный износ режущих кромок. Это приводит к выкрашиванию твердого сплава.
При закреплении концевых фрез отдают предпочтение термозажимным патронам (Shrink Fit) и прецизионным гидропластовым патронам. Они обеспечивают концентричность зажима и стабильное усилие удержания инструмента.
Математические расчеты, формулы и технологические режимы
Фрезерование алюминия выполняется монолитными твердосплавными фрезами (VHM) из мелкозернистого карбида вольфрама (WC) с размером зерна 0.5–0.8 мкм и содержанием кобальтовой связки 6–8%. Повышенное содержание кобальта снижает твердость. По этой причине для цветных металлов выбирают субмикронные сплавы с твердостью 1650–1850 HV.
Геометрия инструмента определяет эвакуацию стружки из зоны резания. Для пазования и черновых проходов применяют однозаходные и двухзаходные концевые фрезы с увеличенной канавкой. Угол наклона винтовой канавки составляет 45°–55° (High Helix). Большой угол подъема спирали обеспечивает мягкое безударное врезание зуба. Он снижает осевую составляющую силы резания и интенсивно выталкивает стружку вверх.
Передняя поверхность и стружечные канавки подвергаются зеркальной полировке (Mirror Polish) до шероховатости Ra ≤ 0.05 мкм. Идеально гладкая поверхность исключает адгезионное сцепление разогретого алюминия с телом инструмента. Для увеличения стойкости наносят алмазоподобные углеродные покрытия DLC (Diamond-Like Carbon) твердостью 50–70 ГПа с коэффициентом трения против алюминия менее 0.08.
Расчет технологических режимов опирается на базовые кинематические формулы:
Определение линейной скорости резания \(V_c\) (м/мин) по диаметру фрезы \(D\) и числу оборотов вала \(n\):
\[V_c = \frac{\pi \cdot D \cdot n}{1000}\]
Расчет требуемой частоты вращения шпинделя \(n\) (об/мин) для достижения заданной скорости резания \(V_c\):
\[n = \frac{V_c \cdot 1000}{\pi \cdot D}\]
Вычисление минутной подачи рабочего стола \(V_f\) (мм/мин) по числу зубьев \(z\) и подаче на один зуб \(f_z\):
\[V_f = n \cdot z \cdot f_z\]
Оценка удельной производительности выборки металла (MRR) \(Q\) (см³/мин) при заданных осевой \(a_p\) и радиальной \(a_e\) глубинах:
\[Q = \frac{a_p \cdot a_e \cdot V_f}{1000}\]
Потребная эффективная мощность на шпинделе \(P_c\) (кВт) с учетом коэффициента удельного сопротивления резанию \(k_c\) (для сплавов Д16Т/6061 \(k_c \approx 700–900\) МПа) и коэффициента полезного действия привода \(\eta \approx 0.85\):
\[P_c = \frac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta}\]
Но при расчете режимов для высокоскоростного фрезерования (HSM) глубину резания \(a_p\) часто увеличивают до 1.5D–2.0D при уменьшении радиального перекрытия \(a_e\) до 0.05D–0.15D. Эта стратегия называется трохоидальным фрезерованием. Она обеспечивает равномерный износ инструмента по всей рабочей длине кромки.
| Тип операции | Диаметр фрезы D, мм | Число зубьев z | Скорость Vc, м/мин | Обороты n, об/мин | Подача fz, мм/зуб | Подача Vf, мм/мин | Глубина ap / ae |
|---|---|---|---|---|---|---|---|
| Черновое пазование (6061-T6) | 8.0 | 2 | 500 | 19890 | 0.08 | 3180 | ap=4.0 мм, ae=8.0 мм |
| Трохоидальная выборка кармана (Д16Т) | 10.0 | 3 | 650 | 20690 | 0.12 | 7450 | ap=15.0 мм, ae=1.0 мм |
| Чистовое контурное фрезерование (7075) | 12.0 | 2 | 750 | 19890 | 0.06 | 2380 | ap=12.0 мм, ae=0.2 мм |
| Скоростной раскрой листа (АМг6) | 6.0 | 1 | 450 | 23870 | 0.10 | 2380 | ap=6.0 мм, ae=6.0 мм |
Метрология, диагностика брака и регламент обслуживания
Для предотвращения налипания стружки при скоростной обработке алюминия используют системы микродозированной смазки MQL (Minimum Quantity Lubrication). Через форсунки системы подается воздушно-масляный туман с расходом спирта или синтетического растительного эфира 15–30 мл/час под давлением воздуха 4–6 бар. Спирт испаряется непосредственно в зоне резания. Он интенсивно отбирает теплоту фазового перехода, оставляя деталь сухой и чистой.
При раскрое тонколистового алюминиевого проката (толщиной 0.5–5.0 мм) классические механические прижимы деформируют лист и создают зоны вибрации. На станки устанавливают вакуумные столы с сеткой распределительных канавок и уплотнительным шнуром из микропористой резины EPDM. Вакуумные насосы пластинчато-роторного или вихревого типа создают разрежение −0.85...−0.95 бар. При сквозной резке под заготовку укладывают воздухопроницаемый жертвенный материал типа Vilmill или тонкий MDF. Он надежно удерживает мелкие детали силой вакуума.
Диагностика типичных дефектов фрезерования алюминия сводится к выявлению следующих факторов:
- Налипание стружки на торцевые зубья: вызвано недостаточной скоростью резания, заниженной минутной подачей или отсутствием смазывающего агента в потоке сжатого воздуха.
- Вибрационные следы (гранение стенки): возникают из-за избыточного вылета инструмента, несоответствия собственной частоты колебаний детали частоте прохождения зубьев фрезы либо люфта в каретках направляющих.
- Увод геометрических размеров: свидетельствует о прогрессирующем износе подшипниковых опор шпинделя или температурном удлинении фрезы при отсутствии стабильного охлаждения.
Регламент планового технического обслуживания фрезерного обрабатывающего центра по алюминию включает ежедневную очистку конуса шпинделя от микрочастиц стружки спиртовыми салфетками. Еженедельно оператор контролирует усилие зажима оправки в шпинделе специальным динамометрическим патроном. Усилие для конусов HSK-E40 должно составлять не менее 6.5–8.0 кН. Раз в месяц наладчик проверяет радиальное биение шпиндельного вала стрелочным индикатором с ценой деления 0.001 мм на контрольной оправке. Он также производит доливку масла в централизованную систему импульсной смазки направляющих.