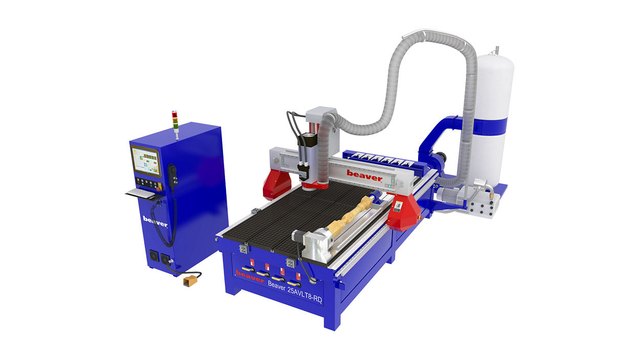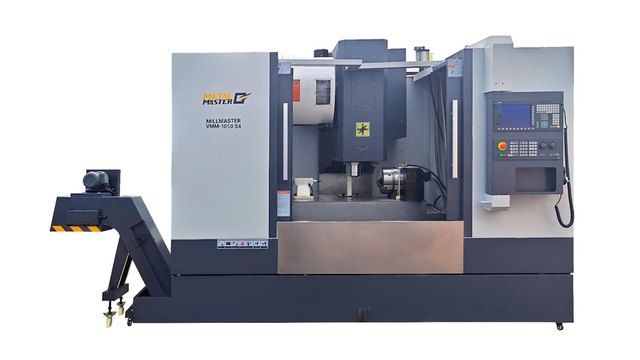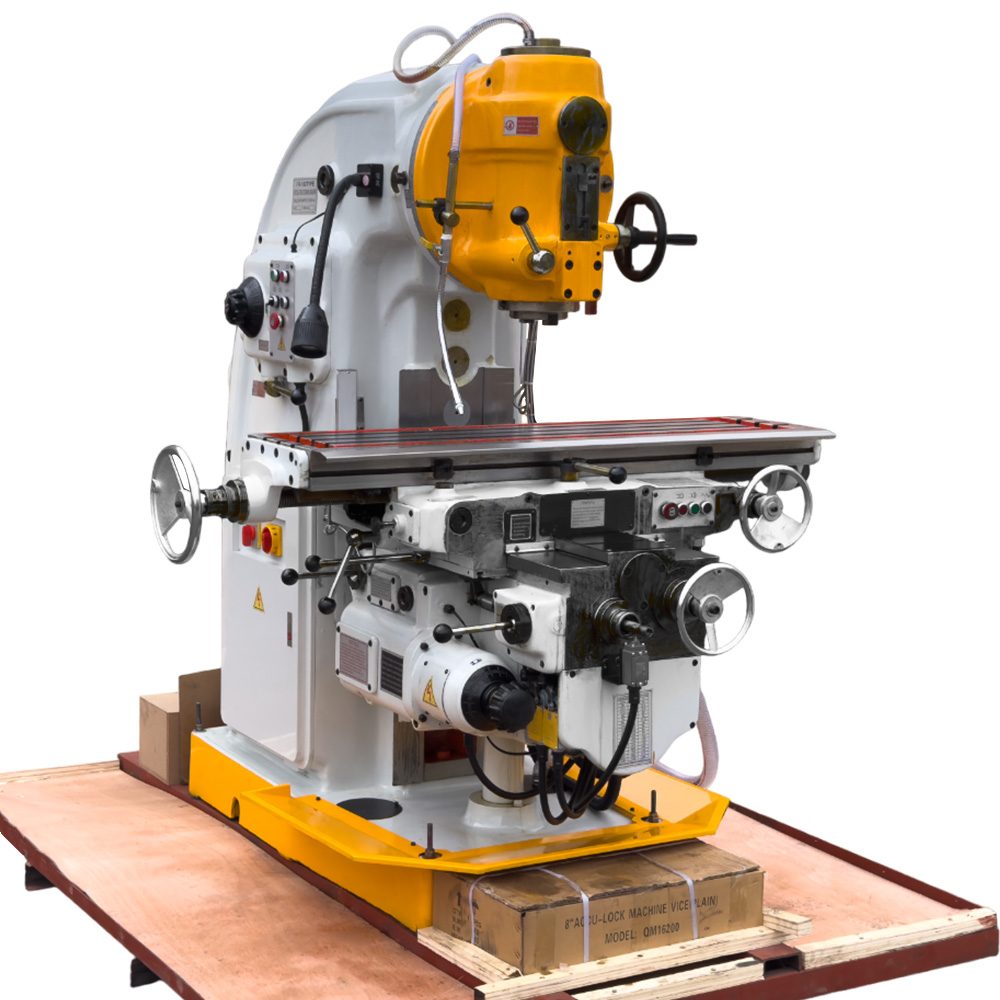
Станок с ЧПУ представляет собой металлорежущее или деревообрабатывающее оборудование с числовым программным управлением. Перемещение рабочих органов и технологические циклы автоматизированы микропроцессорной системой. Международное общепринятое обозначение звучит как CNC (Computer Numerical Control).
В отличие от ручных станков, станок с ЧПУ выполняет формообразование строго по управляющей программе. Оператор не вращает маховики подач. За траекторию, подачу и глубину резания отвечает сервоприводная механика под контролем ЧПУ.
Цифровая цепочка: сквозной путь от CAD к сервоприводам
Обработка заготовки на оборудовании с ЧПУ происходит через сквозную технологическую цепочку. Она переводит трехмерную модель в физические движения суппортов и шпинделя. Этот процесс объединяет CAM-системы, постпроцессоры и контроллеры приводов в единый цикл. В итоге исключаются промежуточные ручные пересчеты координат.
Маршрут подготовки управляющей программы включает пять фаз:
- CAD (Computer-Aided Design): инженер строит 3D-модель детали в системах SolidWorks, Компас-3D или NX.
- CAM (Computer-Aided Manufacturing): технолог выбирает схему фрезерования и режимы резания (скорость Vc, подачу Fz). Система рассчитывает траекторию инструмента CLDATA.
- Постпроцессор: транслятор переводит координаты траектории CLDATA в команды конкретной ЧПУ (Fanuc, Siemens Sinumerik, Heidenhain, Syntec).
- G-код (ISO 6983 / DIN 66025): текстовый файл программы. Он задает команды перемещений (G00, G01, G02), технологические параметры (F, S) и команды станка (M03, M08).
- Интерполятор ЧПУ и приводы: стойка считывает кадры с функцией Look-Ahead. Интерполятор рассчитывает импульсы для синхронного движения серводвигателей осей X, Y, Z.
«Надежность технологического процесса на станке с ЧПУ напрямую зависит от жесткости несущей системы и точности контура позиционирования исполнительных органов».
Контуры обратной связи: энкодеры и оптические линейки
Точность позиционирования рабочих органов оборудования зависит от архитектуры контура управления. Схема обратной связи определяет способность ЧПУ устранять механические погрешности, зазоры в передачах и температурные расширения винтов. От типа датчиков зависит точность обработки сложных деталей. Оптические линейки дают максимальную стабильность размеров.
Разомкнутый контур
Схема характерна для бюджетных станков с шаговыми двигателями. Контроллер посылает шаговые импульсы без контроля реального положения стола. Если фреза встречает избыточную нагрузку и ротор пропускает шаги, система не видит ошибку. В итоге деталь уходит в брак.
Полузамкнутый контур
Типовое решение для базовых промышленных станков. Датчик угла поворота (энкодер) установлен на валу серводвигателя или на конце ШВП. Система точно знает угол поворота винта. При этом она не компенсирует температурный нагрев винта ШВП и люфты в упорных подшипниках.
Замкнутый контур
Стандарт для прецизионных обрабатывающих центров. Фактическое положение стола измеряется оптической линейкой (например, Heidenhain) с дискретностью до 0,1 мкм. Линейка крепится на станине. Контроллер в реальном времени компенсирует деформации и износ механики до 15–20 мкм.
Подобрать оборудование под вашу задачу
Базовая станина: чугун СЧ25/СЧ30 и полимербетон
Станина воспринимает динамические нагрузки при силовом резании металлов. Жесткость и способность несущей базы гасить вибрации определяют стойкость инструмента и шероховатость деталей. От виброустойчивости базы также напрямую зависит эксплуатационный ресурс линейных направляющих станка.
В станкостроении используют два базовых материала:
- Модифицированный серый чугун (СЧ25, СЧ30, Meehanite): традиционный сплав высокой плотности. Отливки проходят искусственное термостарение при 550–600 °C для снятия остаточных напряжений. Чугун обеспечивает высокую жесткость и выдерживает нагрузки на сжатие.
- Полимербетон (минеральное литье): композит из гранитного щебня и эпоксидной смолы (до 8–10% объема). Декремент затухания колебаний у минерального литья в 6–8 раз выше чугуна СЧ25. Низкая теплопроводность защищает направляющие от перепадов температуры в цехе.
Шпиндельные узлы: конусы BT против HSK
Шпиндель передает режущему инструменту крутящий момент от электродвигателя. Конструкция конуса определяет предельную частоту вращения, жесткость на изгиб и радиальное биение инструмента. Правильный выбор оправки исключает вибрации и смещение по оси Z. Это критично при скоростной обработке.
В металлообработке конкурируют две конструкции конусов:
| Тип конуса | Стандарт | Принцип базирования | Частота вращения, об/мин | Область применения |
|---|---|---|---|---|
| BT30 / BT40 / BT50 | MAS 403 / ISO 7388-2 | Конусность 7:24, контакт только по конической поверхности | До 8 000 – 12 000 | Силовое фрезерование стали и чугуна, черновая обработка |
| HSK-A63 / HSK-E40 | ISO 12164 / DIN 69893 | Короткий полый конус 1:10 с контактом по конусу и торцу фланца | До 24 000 – 40 000 | Высокоскоростная обработка (HSM), алюминий, пресс-формы |
На скоростях выше 12 000 об/мин конус шпинделя радиально расширяется от центробежных сил. Оправка BT проваливается внутрь по оси Z, меняя глубину реза. Полый конус HSK лишен этого минуса. Цанговый зажим при вращении сильнее распирает оправку изнутри, прижимая фланец к торцу шпинделя.
Точность станков по ГОСТ 8-82 и ISO 230-2
Точностные параметры станков с ЧПУ регламентируются стандартами ГОСТ 8-82 и ISO 230-2. Они задают допустимые отклонения геометрии осей, позиционирования и биения шпинделя. Нормы проверяются лазерными интерферометрами при заводских испытаниях. Результаты заносятся в паспорт станка.
Классификация станков по нормам точности:
- Н (нормальной точности): базовые универсальные станки (квалитеты деталей IT10–IT12).
- П (повышенной точности): стандартное промышленное оборудование с ЧПУ (квалитеты IT7–IT9).
- В (высокой точности): прецизионные станки со шлифованными ШВП (квалитеты IT6–IT7).
- О (особо высокой точности): координатно-расточные станки для термоконстантных цехов (квалитет IT5).
- С (мастер-станки): оборудование для делительных машин и калибров (квалитет IT4 и точнее).
Главными показателями служат точность позиционирования (A) и повторяемость (R). У станков классов «П» и «В» позиционирование укладывается в ±0,005 мм (5 мкм). Повторяемость составляет ±0,003 мм. Радиальное биение конуса шпинделя на оправке 300 мм не превышает 0,003–0,005 мм.
Станок с ЧПУ и обрабатывающий центр: различия
Понятия фрезерный станок с ЧПУ и обрабатывающий центр отражают разный уровень автоматизации. Обрабатывающий центр оснащен развитой периферией. Это сокращает вспомогательное время и позволяет обрабатывать сложные корпусные детали без участия человека.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Ключевые узлы обрабатывающего центра:
- Автоматическая смена инструмента (ATC): базовый станок требует ручной смены или имеет револьверную головку. Обрабатывающий центр оснащен магазином зонтичного типа на 14–24 инструмента со сменой за 6–9 секунд. Скоростные центры используют двухзахватный манипулятор (Arm-type ATC) со временем Chip-to-Chip 1,5–3 секунды.
- Система смены паллет (APC): центр комплектуется двумя сменными столами. В рабочей зоне идет обработка первой заготовки. В это время оператор закрепляет деталь на внешней паллете. Обмен столов занимает 8–15 секунд.
- Измерительные щупы: станки оснащаются щупами Renishaw или Blum для привязки детали и лазерными датчиками контроля вылета инструмента.
Часто задаваемые вопросы
При подборе станочного парка для цеха технологи и руководители сталкиваются с практическими вопросами. Они касаются разделения обязанностей персонала, ценообразования оборудования и отличий современных систем ЧПУ от ручных аналогов прошлых лет.
Чем отличается станок с ЧПУ от обычного станка?
Обычный станок управляется оператором вручную через рукоятки и маховики. Станок с ЧПУ работает по цифровой программе в кодах ISO. Это исключает влияние человеческого фактора на размеры детали, гарантирует микронную повторяемость партии и позволяет обрабатывать сложные трехмерные поверхности.
Что делает оператор станка с ЧПУ?
Оператор закрепляет заготовку в тисках, выполняет привязку нулевой точки детали кромкоискателем и загружает программу в ЧПУ. Затем он запускает цикл резания и контролирует износ пластин. Разработкой CAM-программ и наладкой технологии занимается инженер-программист или наладчик ЧПУ.
Из чего состоит стоимость станка?
Стоимость станка складывается из массы и жесткости литой станины, а также класса точности направляющих и ШВП. На цену влияют бренд ЧПУ (стойки Fanuc, Siemens дороже азиатских платформ) и тип шпинделя. Дополнительно учитываются опции: оптические линейки, система ATC с манипулятором и подача СОЖ через шпиндель (CTS).