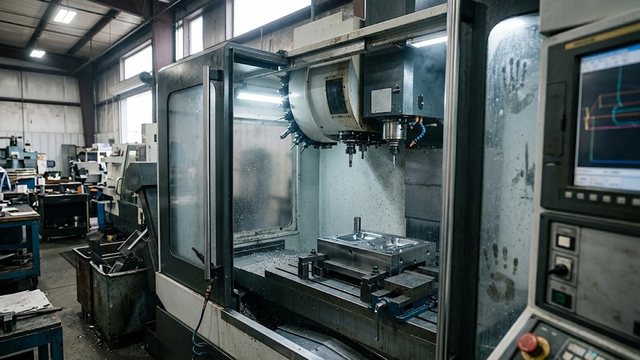
Когда цех выбирает фрезерный обрабатывающий центр, механическая станина определяет жесткость, но именно стойка ЧПУ задает точность и производительность станка. Я неоднократно наблюдал ситуации, когда идентичная механика на разных блоках управления выдавала совершенно разную шероховатость на скоростных чистовых проходах. И дело здесь кроется в алгоритмах интерполяции, тактовой частоте сервоциклов и быстродействии аппаратных шин.
По своей физической сути стойка ЧПУ представляет собой промышленный аппаратно-программный комплекс, управляющий исполнительными сервоприводами в замкнутом контуре реального времени. А для технолога и оператора это главный инструмент взаимодействия со станком. Ниже мы детально разберем аппаратную архитектуру систем, особенности промышленных операционных систем жесткого времени и сопоставим ведущие платформы Fanuc, Siemens, Heidenhain, азиатские и ПК-решения.
Что такое стойка ЧПУ и как устроен замкнутый контур управления
Стойка ЧПУ — это не обычный компьютер с монитором, а сложная трехуровневая система управления замкнутого типа. Она непрерывно сравнивает координаты из управляющей программы с фактическими сигналами датчиков обратной связи. И если возникает малейшее рассогласование, контур регулирования мгновенно корректирует ток на обмотках серводвигателя.
Внутренняя структура современной стойки разделена на три автономных функциональных уровня, каждый из которых выполняет строго определенную задачу:
- Ядро ЧПУ (CNC Kernel / NCK). Центральный вычислительный блок, отвечающий за интерпретацию G-кода по стандартам ISO 6983 (RS-274D) и ГОСТ 20999-83. Ядро рассчитывает траектории геометрической интерполяции, сглаживает кривые NURBS по ISO 14649 (STEP-NC), выполняет опережающий просмотр траектории Look-Ahead на сотни кадров вперед и управляет рывком.
- Программируемый логический контроллер (PLC / PMC). Модуль дискретной автоматики, работающий по стандарту IEC 61131-3. Контроллер управляет сменой инструмента в магазине, гидравликой зажима заготовки, подачей смазочно-охлаждающей жидкости, защитными ограждениями и блокировками безопасности по IEC 61508.
- Человеко-машинный интерфейс (HMI). Операторская панель с монитором, станочным пультом MCP, клавиатурой MDI и ручным генератором импульсов MPG. Через HMI наладчик запускает программы, вводит корректоры инструмента и контролирует состояние станка.
Главный параметр ядра ЧПУ — время цикла интерполяции $T_{ipo}$. Оно определяет частоту пересчета пространственных координат:
$$T_{ipo} = \frac{1}{f_{ipo}} \le 0.5\text{--}1.0\text{ ms}$$
При высокоскоростной обработке критичен контроль рывка (Jerk Control), то есть третьей производной координаты по времени:
$$\text{Jerk} = \frac{d^3 s}{dt^3} = \frac{da}{dt}$$
Ограничение величины рывка сглаживает скачки ускорения при резкой смене направления движения фрезы. В результате снижаются механические вибрации шпиндельной головки, а стойкость режущих кромок возрастает на 20–35%.
Аппаратная архитектура, промышленные RTOS и цифровые шины приводов
Аппаратная база промышленной стойки проектируется в расчете на жесткие цеховые условия. Вычислительные платы строятся на базе многоядерных процессоров x86 или архитектуры ARM/RISC. Причем электронные модули монтируются в экранированных шкафах с пассивным охлаждением на тепловых трубках для защиты от масляного тумана и металлической пыли.
На таких платах функционируют специализированные операционные системы жесткого реального времени (RTOS). В стойках применяются платформы VxWorks, Windows Embedded со встроенным ядром реального времени IntervalZero RTX, а также специализированные сборки Linux с патчем PREEMPT-RT. В этих системах сервоциклы имеют наивысший приоритет исполнения, что гарантирует детерминированное время отклика без зависаний.
Для связи вычислительного ядра с сервоусилителями и энкодерами производители применяют высокоскоростные цифровые протоколы:
- Fanuc FSSB (Fanuc Serial Servo Bus). Оптоволоконная шина с кольцевой топологией. Она полностью защищена от электромагнитных наводок силовых кабелей шпинделя.
- Siemens DRIVE-CLiQ. Цифровой интерфейс со скоростью 100 Мбит/с. Он автоматически считывает электронные шильдики подключенных моторов и энкодеров.
- Heidenhain EnDat 2.2 / EnDat 3. Двунаправленный протокол передачи абсолютных координат с оптических линеек и круговых датчиков с субмикронной точностью.
- Открытые промышленные сети. Протоколы EtherCAT (профиль CiA 402), Profinet IRT, Sercos III и Mechatrolink III, широко используемые в модульных станках.
Разрешение современных измерительных энкодеров достигает 24–32 бит на один оборот вала двигателя:
$$N_{points} = 2^{\text{bits}} = 2^{24} = 16\,777\,216\text{ имп/об}$$
Рассчитаем практическую дискретность перемещения рабочего стола. Возьмем прецизионную шарико-винтовую пару с шагом $P = 10\text{ мм}$ и серводвигатель с 24-битным датчиком. Расчетная дискретность позиционирования $\Delta x$ составляет:
$$\Delta x = \frac{P}{N_{points}} = \frac{10\text{ мм}}{16\,777\,216} \approx 0.000000596\text{ мм} \approx 0.6\text{ нм}$$
Такая субмикронная разрешающая способность позволяет приводу плавно отрабатывать микроперемещения без рывков даже на сверхмалых подачах 1–5 мм/мин.
Подобрать оборудование под вашу задачу
Промышленные лидеры систем ЧПУ: Fanuc, Siemens, Heidenhain и Mitsubishi
Мировой рынок металлообработки сформировал тройку безусловных лидеров, закрывающих свыше 75% потребностей промышленных предприятий. Каждая платформа имеет свою инженерную специфику, сильные стороны и целевой сегмент.
Fanuc (Япония). Системы серий 0i-MF Plus и 31i-Model B заслужили репутацию эталона надежности со средним временем наработки на отказ MTBF более 15–20 лет. Fanuc использует классический структурированный G-код, параметрическое программирование Custom Macro B и современный графический интерфейс iHMI. Это идеальный выбор для крупносерийного 3- и 4-осевого производства деталей.
Siemens (Германия). Платформы Sinumerik 828D, 840D sl и новейшая Sinumerik ONE представляют собой мощнейшие вычислительные комплексы. Диалоговая среда ShopMill ускоряет составление программ прямо у станка. А алгоритмы Top Surface и Advanced Surface обеспечивают безупречную чистоту поверхности при непрерывной 5-осевой обработке штампов и пресс-форм. Симулятор Create MyVirtual Machine позволяет запускать точный цифровой двойник станка на ПК технолога.
Heidenhain (Германия). Серии TNC 620, TNC 640 и флагманская TNC7 доминируют в инструментальном производстве и авиакосмической отрасли. Фирменный диалоговый язык Klartext интуитивно понятен операторам. Функции динамической точности Dynamic Precision и 3D-компенсация радиуса фрезы позволяют обрабатывать сложные криволинейные поверхности с минимальными отклонениями формы.
В премиальном сегменте также успешно работают японская Mitsubishi Electric (серии M80 и M800 с выделенным RISC-процессором обработки траекторий), интеллектуальные стойки Mazak Mazatrol и испанская Fagor Automation (серии 8065/8070).
| Параметр | Fanuc 0i-MF Plus | Siemens Sinumerik ONE | Heidenhain TNC 640 | Mitsubishi M800W | Syntec 220MA |
|---|---|---|---|---|---|
| Макс. число управляемых осей | до 5 осей (3+2) | до 31 оси / 10 каналов | до 24 осей (непрерывные 5D) | до 32 осей / 8 каналов | до 6 осей |
| Минимальный цикл интерполяции $T_{ipo}$ | 1.0 мс | 0.25–0.5 мс | 0.5 мс | 0.25 мс | 1.0 мс |
| Кадров Look-Ahead (макс.) | 400–1000 кадров | 1000–2000 кадров | 1024 кадра | 1350 кадров | 1000 кадров |
| Протокол сервоприводов | Оптика FSSB | DRIVE-CLiQ (100 Мбит/с) | EnDat 2.2 / HSCI | Оптика SSCNET III/H | EtherCAT / Mechatrolink |
| Диалоговое программирование | Manual Guide i | ShopMill / SINUMERIK Operate | Klartext / смарт-циклы | NAVI MILL | Syntec QuickCAM |
| Основное назначение | Серийное фрезерование | Сложные 5-осевые центры | Инструментальное, штампы | Высокоскоростная обработка | Металлообработка, раскрой |
Азиатские решения среднего класса и системы на базе ПК
Для производств с умеренным бюджетом или специфическими задачами раскроя листовых материалов производители предлагают доступные контроллеры и решения на базе персональных компьютеров. Тайваньские стойки Syntec (серии 6MB, 21MA, 220MA) и LNC прочно заняли сегмент деревообрабатывающих, модельных и легкосплавных фрезеров благодаря поддержке шины EtherCAT и стабильному софту.
Китайские разработчики GSK, HNC и Inovance предлагают недорогие промышленные комплекты с цветными дисплеями и стандартным G-кодом. А в сегменте модернизации отечественных станков широко применяются петербургские стойки Балт-Систем серий NC-110, NC-210 и NC-310.
Отдельный класс представляют системы числового управления на базе ПК (PC-based CNC):
- LinuxCNC с платами Mesa FPGA (7i76E, 7i92). Профессиональная связка на базе ядра Linux PREEMPT-RT. Плата Mesa берет на себя аппаратную генерацию импульсов Step/Dir или выдачу аналогового сигнала ±10 В, снижая джиттер до величины менее 5–10 мкс. Это обеспечивает полноценный замкнутый контур по энкодерам при минимальной стоимости.
- Mach3 и Mach4. Популярные программы под Windows. Для надежной работы они требуют внешних контроллеров движения с аппаратным буфером, таких как Ethernet SmoothStepper.
- NcStudio (Weihong) и Purelogic. Удобные платы управления для рекламного производства, раскроя пластика и легкой деревообработки.
| Критерий оценки | Промышленная стойка (Fanuc / Siemens) | ПК-система (LinuxCNC + Mesa FPGA) |
|---|---|---|
| Аппаратная надежность и ресурс | Крайне высокая, MTBF > 100 000 часов | Зависит от комплектующих ПК и блока питания |
| Устойчивость к помехам и вибрациям | Промышленное экранирование, опторазвязка | Требует грамотного заземления и фильтрации |
| Аппаратный джиттер времени цикла | Строго детерминированный (менее 1 мкс) | 5–15 мкс (зависит от материнской платы) |
| Функции безопасности Safety Integrated | Встроены на аппаратном уровне (SIL 2/3) | Реализуются внешней схемотехникой реле |
| Стоимость комплекта с приводами | Высокая (от 6 000–15 000 \$) | Низкая (от 500–1 500 \$ без моторов) |
| Доступность запчастей и ремонт | Через официальных дилеров и сервис | Свободная покупка стандартных плат в рознице |
Критерии выбора стойки ЧПУ, диагностика сбоев и регламент обслуживания
Грамотный выбор системы ЧПУ опирается на три базовых фактора: геометрию обрабатываемых деталей, объем производственной серии и квалификацию персонала. Для серийного изготовления корпусных деталей на 3–4 осях мы рекомендуем выбирать Fanuc 0i-MF Plus из-за предельной надежности и доступности операторов. Если предприятие изготавливает сложные пресс-формы, лопатки турбин или штампы, преимущество дают Siemens Sinumerik ONE и Heidenhain TNC 640 с их алгоритмами высокоскоростной пятиосевой интерполяции.
В процессе эксплуатации станка наладчики регулярно сталкиваются с сервисными сообщениями. Современные стойки регистрируют все события в журналах аварий (Alarm Logs). Для локализации неисправностей концевых датчиков, давления смазки или зажима патрона инженеры используют встроенную трассировку сигналов PLC Ladder непосредственно на экране стойки.
Патроны и зажимы
Весь раздел →
Цанговый патрон МТ2-ER25/6 PCS с набором цанг (4,6,8,10,12,16 мм)

Патрон цанговый МТ3-ER32 с набором цанг 12 шт.
Не пренебрегайте регулярным созданием резервных копий системных файлов. Мы рекомендуем выполнять бэкап каждые 3–6 месяцев и обязательно перед любыми правками параметров станка:
- На стойках Fanuc через системное Boot-меню выгружайте полные образы SRAM Data и Flash-ROM (FROM) на карту памяти CF/SD.
- На системах Siemens создавайте архивные файлы с расширением .ARC через меню ввода в эксплуатацию.
- На стойках Heidenhain выполняйте резервирование системного раздела TNCback и файла конфигурации машинных параметров.
Своевременный бэкап спасает производство от многонедельных простоев при внезапном выходе из строя системной батарейки памяти или микросхемы накопителя.