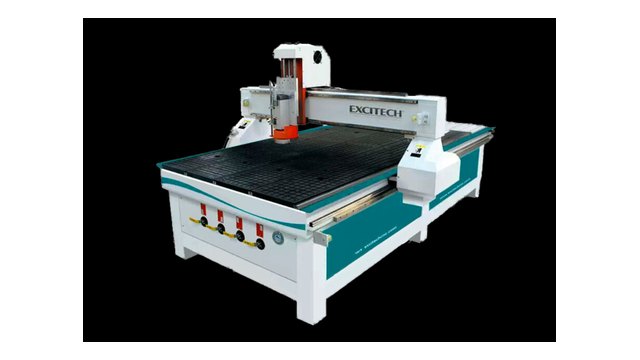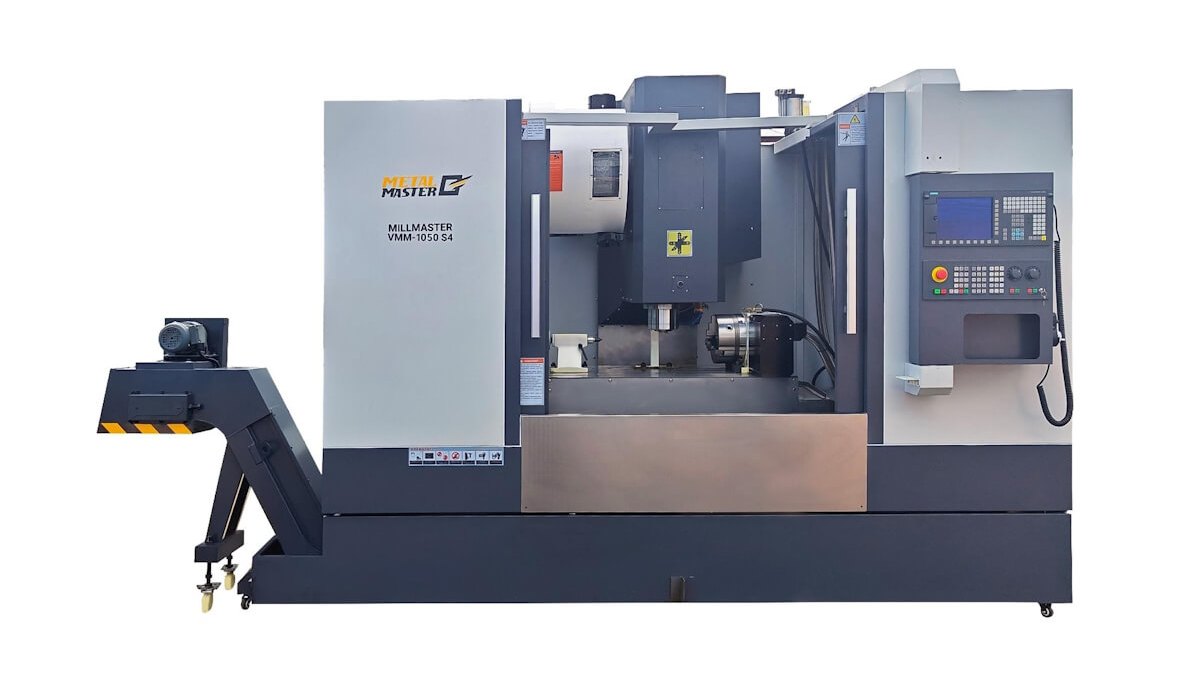
ЧПУ — это числовое программное управление: электроника, которая читает задание в числах и по нему перемещает рабочие органы станка. Расшифровка снимает половину вопросов. Вторую снимает мысль, что ЧПУ не класс оборудования, а надстройка над механикой. Одну и ту же стойку ставят на фрезерный станок, на токарный, на лазерный станок и на гибочный пресс.
Что означает аббревиатура ЧПУ и почему это не класс станка
В англоязычной документации те же три буквы выглядят как CNC, computer numerical control. Термины закреплены ГОСТ 20523-80, стандартом терминов и определений для устройств ЧПУ станками, действующим с 01.07.1981. По сути ЧПУ представляет собой электронного посредника между заданием и механикой. Обработка идет по числам, и маховики с глазомером оператора уходят из цепочки.
Отсюда вывод, который редко проговаривают. Сочетание «станок с ЧПУ» описывает способ управления, а не уровень машины и не достижимую точность. Гравировально-фрезерный станок с ЧПУ и обрабатывающий центр расходятся по цене почти на порядок. В нашем каталоге на 02.09.2026 раздел Гравировально-фрезерные с ЧПУ держится в коридоре 318 932 – 3 790 204 ₸, а Фрезерные станки с ЧПУ идет от 1 938 510 до 37 229 000 ₸. Это цены нашего каталога на сегодня, не средние по рынку. Три буквы в названии одинаковые, весь остальной станок разный.
Гравировально-фрезерные с ЧПУ
Весь раздел →
Лазерно-гравировальный станок с ЧПУ WoodTec WL 1616 ECO

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1060

Лазерно-гравировальный станок с ЧПУ WoodTec LaserStream WL 1390
Принцип работы и программирование станка с ЧПУ
Путь от чертежа до готовой детали укладывается в цепочку из пяти звеньев, и ошибка на любом звене выходит браком на столе. Сначала появляется геометрия изделия, дальше технолог назначает режущий инструмент и режимы, CAM-система считает траектории, постпроцессор переводит их в кадры, стойка исполняет эти кадры по очереди и ведет обработку деталей до последнего перехода.
- Модель или чертеж изделия — источник геометрии.
- Технологическая проработка, где задаются базирование заготовки, порядок переходов и выбор фрез.
- CAM-расчет траекторий с припусками и подходами инструмента.
- Постпроцессор переводит траектории в кадры под конкретную стойку.
- Отработка на станке с промером первой детали.
Стойка не «понимает» деталь. Она получает координаты и команды на перемещение, достраивает промежуточные точки между ними и выдает задание двигателям осей. Автоматизация заканчивается ровно на границе задания: все, что в управляющей программе не описано, станок не обработает. Выполнение операций в обход кадра невозможно, и это первое, что стоит принять при переходе на автоматизированный парк.
Что делают CAD, CAM и постпроцессор
Работу между собой делят три программы, и путать их зоны ответственности дорого. CAD держит геометрию изделия — модель или чертеж без единого слова о резании. CAM берет эту геометрию и считает траектории, подходы и отводы инструмента, припуск под чистовой проход и безопасные высоты между переходами. Кадров на выходе CAM еще нет. Их пишет постпроцессор, отдельный набор настроек под конкретную стойку и кинематику станка.
Отсюда цеховое правило: управляющую программу не правят в текстовом редакторе. Изменили припуск или инструмент — прогнали через CAM и постпроцессор заново. Ручная правка кадра идет мимо симуляции траектории, и проверить ее нечем, кроме самого станка и загубленного металла.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Принцип программирования: как выглядит кадр программы
Программа для станка с ЧПУ — это последовательность кадров, а кадр собран из слов. Слово состоит из адреса-буквы и числа при ней. Вот одна строка целиком:
N40 G01 X120.5 Y-30.0 Z-4.2 F250 S3000 M08
| Слово | Адрес по ГОСТ 20999-83 | Что задает в этом кадре |
|---|---|---|
| N40 | номер кадра | порядковый номер строки |
| G01 | подготовительная функция | перемещение по прямой линии |
| X120.5 Y-30.0 | длина перемещения параллельно осям X и Y | координаты конечной точки |
| Z-4.2 | то же по оси Z | глубина, на которой идет фреза |
| F250 | первая функция подачи | скорость рабочей подачи |
| S3000 | функция главного движения | обороты шпинделя |
| M08 | вспомогательная функция | команда станку, действие закреплено стойкой |
Смысл каждого адреса закреплен таблицей ГОСТ 20999-83, введенного с 01.07.1984. Стандарт описывает общие правила, а конкретное действие за номером вспомогательной функции остается за изготовителем стойки. M08 на одной машине включает подачу СОЖ, на другой означает свое. Часть функций держится до отмены, и заданная подача переходит в следующие кадры, пока ее не переназначили.
Интерполяция: почему инструмент идет по дуге, а не ступеньками
Ступеньками контур не выводят. Дугу на детали дает согласованная работа двух приводов, у каждого из которых своя скорость в каждый момент времени. ГОСТ 20999-83 закрепляет круговую интерполяцию за функциями G02 (движение по часовой стрелке) и G03 (против часовой). Линейное перемещение тот же стандарт описывает как постоянное отношение скоростей по осям, пропорциональное отношению расстояний. Промежуточные точки достраивает сама стойка, поэтому целая дуга занимает в программе один кадр вместо длинного списка коротких отрезков, которые пришлось бы считать и хранить по отдельности.
Чем замкнутая система ЧПУ отличается от разомкнутой
Разница в обратной связи, и она стоит денег. В разомкнутой схеме стойка отправляет на ось команду и считает ее выполненной: шаговый двигатель повернулся на заданное число шагов, проверять некому. В замкнутой на винте или двигателе стоит датчик, он сообщает фактическое положение, и стойка сравнивает его с расчетным значением.
Практическое следствие такое. Разомкнутый контур при перегрузке теряет шаги молча: фреза врезалась в непредвиденный припуск, ось отстала на несколько сотых, а расчет идет дальше по старым координатам. Дефект вылезет на замере готового изделия, иногда через час обработки. А замкнутая схема в той же ситуации отработает рассогласование или встанет по ошибке. Поэтому на гравировке акрила разомкнутый привод терпят, а на обработке стали, где точность оплачена жесткостью, такие станки не берут.
Датчики обратной связи: энкодер на приводе и линейка
Датчик обратной связи ставят в двух разных местах, и места эти неравноценны. Энкодер на валу двигателя или на конце ходового винта сообщает, насколько тот повернулся. Люфт гайки, износ винта и тепловое удлинение он не видит: до стола эти сотые уже потеряны. Линейная шкала вдоль оси меряет положение самого стола и потому ловит и люфт, и уход винта от нагрева.
Второе деление — инкрементные датчики против абсолютных. Инкрементный считает приращения от момента включения, поэтому после снятия питания станок заново выходит в референтные точки и теряет на этом минуты в начале каждой смены. Абсолютный помнит положение. Разница вылезает при аварийном отключении посреди программы.
Позиционная и контурная системы управления: что берут под какую обработку
Технологии ЧПУ делят по характеру движения, которое стойка умеет задавать. Позиционная схема переводит рабочий инструмент из точки в точку, траектория между точками ее не интересует. Контурная ведет инструмент по кривой с согласованием скоростей по осям, и только она дает криволинейный профиль при изготовлении деталей сложной формы.
| Тип системы | Что задает | Типовая машина | Ограничение |
|---|---|---|---|
| Позиционная | координаты точек обработки | сверлильные, координатно-расточные | не построит дугу и наклонную линию |
| Прямоугольная | движение вдоль одной оси за раз | простые переходы по контуру | скругления и спуски по кривой недоступны |
| Контурная | траекторию с интерполяцией по осям | оборудование с ЧПУ на токарных и фрезерных станках | требует дорогой стойки и серводвигателей |
Ошибка при выборе выглядит буднично. Под деталь с криволинейным профилем берут машину с позиционной схемой, потому что в описании стояло «ЧПУ». Формально автоматика есть. Контур она не построит, и обрабатывать такую геометрию придется на другом станке, что рвет производственный цикл на два участка.
Сколько осей нужно станку: 3, 4 или 5
Ось — управляемая координата перемещения. Три оси двигают инструмент по X, Y и Z, четвертая добавляет поворот заготовки, пятая дает второй поворот, обычно наклон шпинделя или стола. Чем больше осей, тем меньше переустановок заготовки, и вот это главное, а не «сложные детали» из рекламных описаний современных станков.
Каждая переустановка вносит свою погрешность базирования. Корпусная деталь с обработкой с четырех сторон на трехосевом станке требует четырех установок, и суммарная точность взаимного расположения поверхностей складывается из четырех ошибок. На пятиосевом та же деталь снимается за одну-две установки, и производительность растет за счет исключенных переустановок. Разделы Фрезерные станки с ЧПУ многоосевые и Пятиосевые фрезерные станки имеют смысл там, где допуск на взаимное расположение жестче, чем повторяемость вашей оснастки.
Фрезерные станки с ЧПУ многоосевые
Весь раздел →
Пятиосевой пятикоординатный фрезерный обрабатывающий центр с ЧПУ 5-осевой фрезерный станок 5AX-AC650F, Stanza, Тайвань

Пятиосевой пятикоординатный фрезерный обрабатывающий центр с ЧПУ 5-осевой фрезерный станок FH60P-C, Stanza, Китай

Пятиосевой пятикоординатный фрезерный обрабатывающий центр с ЧПУ 5-осевой фрезерный станок FH100P, Stanza, Китай
Какие бывают виды станков с ЧПУ, от фрезерных до лазерных
Устройства ЧПУ выпускают для управления станками любой группы, где рабочий орган движется по управляемой координате. Это токарная и фрезерная группы, шлифовальная, электроэрозионная, лазерная и плазменная резка, координатно-измерительные машины, деревообрабатывающие центры. Типы станков с ЧПУ различают по виду обработки и по материалу, а не по марке стойки.
- Фрезерные станки — самая массовая группа, от настольных до портальных.
- Токарный станок с ЧПУ для тел вращения, у части моделей с приводным инструментом в револьверной головке.
- Гравировально-фрезерные для рекламы, клише и обработки пластика и цветных сплавов.
- Портальные для крупногабаритного раскроя листа и плиты, раздел Портальные фрезерные станки с ЧПУ.
- Стоматологические CAD/CAM для коронок и каркасов из циркония.
В нашем каталоге по этому направлению 593 позиции и 529 разделов, и деление внутри идет по группам оборудования и материалу; марка стойки на структуру каталога не влияет. Современный станок с ЧПУ стал нормой промышленного парка, поэтому сам признак наличия автоматики уже ничего не сообщает о классе машины.
Стойки управления и их параметры: чем грозит редкий диалект
Формат кадров описан международным стандартом ISO 6983-1; действующая редакция 2009 года подтверждена в 2025-м. Цель заявлена прямо: сократить разнообразие программ и дать переносимость между станками с программным управлением одного класса. Переносимость эта частичная. Каждая стойка добавляет свои циклы, свой синтаксис параметров и свои экраны наладки, а на газорезательные и судостроительные чертежные машины стандарт вообще не распространяется.
До подписания счета выясняют марку и версию стойки, язык интерфейса, наличие постпроцессора под нее в вашей CAM и того, кто чинит эту стойку в Казахстане. Оператор переходит с одной стойки на другую за несколько смен. Технолог переносит библиотеку постпроцессоров и отлаженных циклов, и это работа на недели. Редкая стойка удлиняет и поиск человека, и ожидание платы при отказе.
Кто такой оператор ЧПУ и чем он отличается от наладчика
Оператор станка с ЧПУ запускает готовую программу, меняет заготовки, следит за состоянием инструмента и снимает размеры. Управляющую программу он не пишет. Наладчик выставляет нули и привязывает инструмент, а дальше правит подачи и обороты по факту резания. Технолог отвечает за маршрут и за программирование обработки в CAM, то есть за все решения до нажатия кнопки «пуск».
На малом производстве все три роли закрывает один человек, и это узкое место, а не экономия на штате. Уход такого специалиста останавливает станок целиком: маршрутов нет, привязок нет, историю настроек никто не вел. Квалификация при переходе на автоматизацию производственного процесса переезжает из рук в голову, но никуда не исчезает.
Ноль детали и коррекция на инструмент: где рождается брак
Ни положения заготовки, ни длины фрезы в шпинделе станок не знает. Обе величины вносит человек. Смещение нулевой точки детали относительно исходной точки станка ГОСТ 20999-83 закрепляет за функциями G54-G59, шестью заданными смещениями по числу приспособлений и установок. Наладчик привязывает базу заготовки и пишет координаты в таблицу смещений, а вылет и радиус каждой фрезы уходят в таблицу инструмента.
Дальше начинается арифметика брака. Фреза короче той, под которую считалась траектория, и программа поднимается по Z на разницу вылета: деталь остается недорезанной. Длиннее — инструмент уходит в стол или в тиски. Ломается фреза, гибнет деталь. Повторяются четыре сценария:
- смещение записано не в тот номер, и деталь обрабатывается по координатам вчерашней установки;
- нуль привязан к углу заготовки, а траектория считалась от центра;
- в таблицу внесен диаметр фрезы вместо радиуса, и контур уезжает на половину инструмента;
- вызов коррекции забыт, и стойка ведет по контуру детали центр фрезы, а не ее кромку.
Что делает оператор, пока станок обрабатывает деталь
Начинается смена не с кнопки «пуск». Проверяют уровень СОЖ и давление воздуха, чистят конус шпинделя и базовые плоскости тисков, смотрят кромку инструмента после вчерашней партии. Дальше идет цикл. Поставил деталь, запустил, снял, промерил. Замеры внутри партии обязательны, потому что инструмент изнашивается и размер уходит к концу смены. Опытный станочник слышит смену звука резания раньше, чем ее покажет микрометр.
Первый запуск программы: что делают до нажатия «пуск»
На станок новая программа приходит непроверенной, даже если в CAM траектория отрисована красиво. Порядок обкатки такой:
- Прогон на экране стойки без движения: ловятся синтаксис и выход за границы хода.
- Сверка номеров инструмента в программе с тем, что реально стоит в магазине или в патроне.
- Прогон в воздухе с поднятым по Z инструментом — видны подходы и отводы, металл не тронут.
- Первый рабочий проход на сниженной подаче, рука на корректоре и на кнопке аварийного останова.
- Промер детали до снятия со стола: обратно на те же координаты снятая заготовка уже не встанет.
С чего начинают обучение оператора
Программированию станков с ЧПУ учат от станка к программе, а не наоборот. Первые дни уходят на базирование детали в тисках, привязку нуля, чтение таблицы инструмента и ручное вождение осей с пульта. Дальше человек читает чужую готовую программу кадр за кадром и сверяет каждый с траекторией на экране. Стандартные циклы идут после этого. CAM приходит последним. Наладчик, выросший из универсальной машины, осваивает стойку быстрее выпускника курсов, потому что уже знает, как ведет себя материал под фрезой.
Чего автоматизация станков с ЧПУ не делает: точность
ЧПУ дает повторяемость, а точность дает механика. Стойка отработает координату с дискретностью в микроны, но реальный размер изделия определят жесткость станины, состояние винтов и направляющих, биение шпинделя и температура в цехе. И дорогая автоматика на изношенной механике денег не отбивает.
Станок с ЧПУ не делает деталь лучше, чем ее задумал технолог. Он делает ее одинаково — сто раз подряд.
Второе ограничение лежит вокруг станка. Нужны CAM-система и человек, который в ней работает, оснастка под конкретную деталь, режущий инструмент под материал, стабильное питание в цехе. Бюджет программного обеспечения и обучения закладывают вместе со станком. Производительность растет от того, что подготовка производства успевает загружать станки заданиями, а сам факт автоматизации ее не поднимает. Автоматика не компенсирует ни кривую заготовку, ни отсутствующего технолога.
Частые вопросы про ЧПУ
Чем ЧПУ станок отличается от универсального? ЧПУ станок ведет обработку по заданной траектории и повторяет ее с той же геометрией, пока не изношен инструмент и не сбита привязка. Человек за универсальной машиной каждый раз воспроизводит движение заново, и разброс размеров в партии зависит от его усталости. Разница видна не на первой детали, а на пятидесятой.
Что такое стандартные циклы и зачем они оператору? Стандартный цикл — готовая подпрограмма стойки под типовой переход вроде сверления с выводом стружки, нарезания резьбы метчиком или растачивания. Вызывается он одним кадром вместо десятка строк, и в этом весь смысл. Оператору цикл дает читаемую программу. Видно глубину, недобег и шаг вывода, а не поток координат, в котором ошибку глазом не поймать.
Можно ли перенести код с одного станка с ЧПУ на другой? Без правки нельзя. Стандарт задает общие правила, но каждая стойка несет свой диалект и свой набор циклов. ГОСТ 20999-83 к тому же не распространяется на устройства для сварки, наплавки и резки металла, у этих машин кодирование отдельное. Перенос делается сменой постпроцессора в CAM, а не копированием текста.
Мастер ЧПУ — что это за должность? За названием в объявлениях прячутся разные обязанности. Где-то это оператор на подхвате, где-то наладчик, где-то человек, который сам пишет управляющие программы. Читать надо не заголовок вакансии, а список задач. Пишет ли он программы, выставляет ли нули и коррекции, отвечает ли за инструмент. От ответа зависят и требования к опыту, и вилка оплаты.
Что такое УЦИ и это то же самое, что ЧПУ? Нет. УЦИ — устройство цифровой индикации, то есть экран с текущими координатами, пока станком управляет человек маховиками. Задание оно не исполняет и траекторию не считает. В разделе Универсально-фрезерные с УЦИ собраны ручные машины с измерительной электроникой, и путать их со станками с ЧПУ при закупке дорого.
Подходит ли станок с ЧПУ для единичной детали? Подходит, когда геометрия сложная. На простой детали в одном экземпляре универсальная машина часто быстрее, потому что время уйдет на программирование и привязки, тогда как резание займет минуты. Выигрыш начинается там, где партия повторяется или контур руками не выводится, и подготовка программы тут важнее мощности шпинделя.
Пришлите чертеж или габариты детали с требуемым допуском — подберем группу оборудования под вашу задачу и посчитаем поставку по Казахстану.