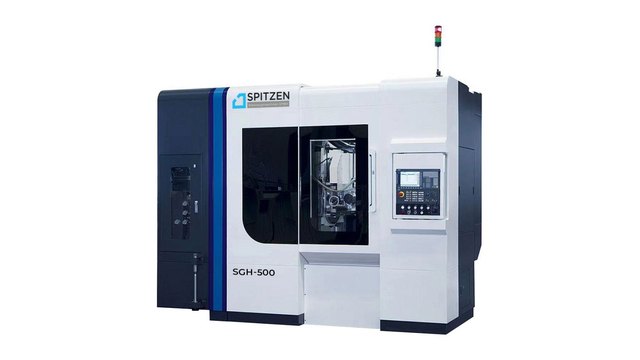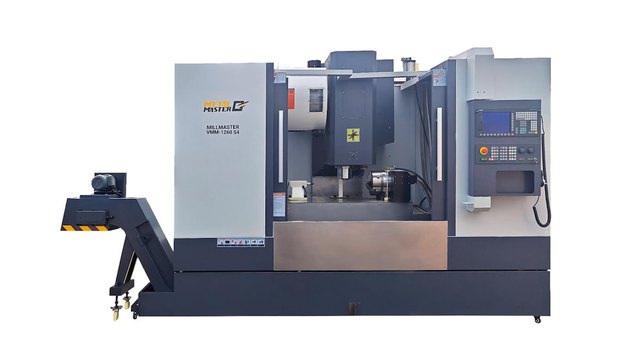
Изготовление зубчатых колес, шлицевых валов и зубчатых муфт на многоосевых фрезерных обрабатывающих центрах с ЧПУ объединяет зубонарезание и общую мехобработку в один технологический установ. Синхронизация вращения поворотного стола со шпинделем позволяет реализовывать как непрерывную обкатку червячными фрезами, так и точное профильное фрезерование. В нашей практике изготовление шестерен на ЧПУ исключает потребность в узкоспециализированных зубофрезерных станках.
Кинематика зубонарезания методом обкатки и единичного деления
Процесс формирования эвольвентного профиля зуба классифицируется на непрерывную обкатку червячным инструментом и пошаговое профильное деление. При обкатке червячная фреза и заготовка зубчатого колеса вращаются как червячная пара со строгим электронным передаточным отношением Electronic Gear Box. Наш цеховой опыт показывает, что метод обкатки обеспечивает наивысшую производительность при нарезании прямозубых и косозубых венцов в серии.
Метод единичного профильного деления базируется на последовательном прорезании каждой впадины колеса с последующим поворотом заготовки на угловой шаг.
- Метод обкатки: идеальная эвольвента, высокая скорость, непрерывный согласованный процесс ЧПУ.
- Метод единичного деления: возможность нарезания шестерен любого модуля стандартной концевой или дисковой фрезой.
- Фрезерование методом Skiving: скоростное нарезание внутренних зубчатых венцов на 5-осевых станках.
Электронная синхронизация осей станка исключает погрешности механических гитар деления зубофрезерных полуавтоматов.
Применение дисковых модульных фрез на многоосевых станках
Дисковые модульные фрезы с затылованными зубьями или сменными твердосплавными пластинами являются универсальным инструментом для нарезания зубьев средних и крупных модулей. Профиль режущих кромок дисковой фрезы строго соответствует теоретической форме впадины между зубьями для конкретного числа зубьев колеса. При этом многоосевой ЧПУ станок позволяет поворачивать фрезу на угол наклона винтовой линии зуба при нарезании косозубых передач.
Точность профиля дисковой фрезы формирует требуемую боковую поверхность зуба за один черновой и один чистовой проход.
Применение 5-осевой обработки позволяет нарезать шестерни нестандартного модуля обычными радиусными сферическими фрезами методом послойного сканирования CAD-модели.
Подобрать оборудование под вашу задачу
Конструкция сборных червячных фрез с тангенциальными пластинами
Для высокопроизводительного зубофрезерования стальных поковок применяются сборные червячные фрезы со сменными многогранными пластинами из износостойкого сплава с покрытием TiAlN. Тангенциальное расположение режущих пластин обеспечивает максимальную прочность посадочного гнезда и выдерживает экстремальные ударные нагрузки при прерывистом резании. В нашей практике сборный инструмент сокращает затраты на переточку червячных фрез на восемьдесят процентов.
Электронное передаточное число синхронизации осей шпинделя фрезы и стола заготовки выражается формулой:
\[i_{gear} = \frac{n_{table}}{n_{spindle}} = \frac{k_{starts}}{Z_{wheel}}\]
где параметр \(k_{starts}\) выражает число заходов червячной фрезы, а \(Z_{wheel}\) указывает число нарезаемых зубьев колеса.
| Тип зуборезного инструмента | Диапазон модулей m | Достижимый класс точности (ГОСТ 1643) | Экономическая целесообразность |
|---|---|---|---|
| Сборная червячная фреза со сменными пластинами | m = 3.0 – 16.0 мм | 7 – 8 класс | Крупносерийное нарезание зубчатых венцов |
| Монолитная червячная быстрорежущая фреза HSS-Co | m = 0.5 – 6.0 мм | 6 – 7 класс | Прецизионные мелкомодульные зубчатые передачи |
| Дисковая модульная фреза со сменными ножами | m = 1.5 – 20.0 мм | 8 – 9 класс | Единичное производство и ремонтные работы |
Расчет параметров эвольвентного зацепления, модуля и шага
Геометрический расчет зубчатого венца базируется на нормативном модуле зацепления \(m\), определяющем масштаб эвольвентной кривой и габариты шестерни. Диаметр делительной окружности, высота головки и ножки зуба строго стандартизированы по ГОСТ и ISO. А расчет смещения исходного контура с коэффициентом коррекции \(x\) исключает подрезание ножки зуба при малом количестве зубьев шестерни менее семнадцати.
Базовые геометрические размеры прямозубого эвольвентного зубчатого колеса рассчитываются по формулам:
\[d = m \cdot Z, \quad d_a = m \cdot (Z + 2), \quad d_f = m \cdot (Z - 2.5)\]
где параметр \(d\) выражает диаметр делительной окружности, \(d_a\) задает диаметр вершин зубьев, а \(d_f\) указывает диаметр впадин.
| Параметр зубчатого венца | Формула расчета | Технологическое значение |
|---|---|---|
| Окружной шаг зубьев \(p\) | \(p = \pi \cdot m\) | Базовое расстояние между одноименными профилями |
| Толщина зуба по делительной дуге \(s\) | \(s = \frac{\pi \cdot m}{2}\) | Определение величины бокового зазора в зацеплении |
| Длина общей нормали \(W\) | По табличным формулам ГОСТ | Основной контрольный параметр толщины зуба штангензубомером |
Технические критерии контроля биения венца и пятна контакта
Приемка готовых зубчатых колес выполняется на специализированных координатно-измерительных машинах с зубоизмерительным модулем Gear Pro или двухпрофильных приборах обкатки. Проверяются радиальное биение зубчатого венца Fr, накопленная погрешность окружного шага Fp и отклонение профиля зуба Ff. А контроль пятна контакта на контрольно-обкатном стенде с контрольной шестерней подтверждает правильность угла наклона зубьев под рабочей нагрузкой.
Технологический регламент контроля зубчатых передач включает следующие этапы:
- Замер длины общей нормали или размера по роликам микрометром зубомером.
- 3D-инспекция эвольвентного профиля зуба на КИМ с определением отклонения формы и угла наклона.
- Проверка радиального биения венца относительно базового отверстия индикатором на оправке.
- Обкатка пары зубчатых колес на стенде под тормозным моментом с оценкой пятна контакта на краску (норма не менее 70% высоты).
Соблюдение этого регламента исключает шум и вибрации в тяжелонагруженных редукторах и трансмиссиях.