Фрезерное оборудование образует основу механической обработки корпусных, фасонных и корпусно-пазовых деталей в машиностроении. Металлорежущие агрегаты этой категории срезают припуск многолезвийным вращающимся инструментом при поступательной или круговой подаче заготовки. Но разнообразие конструктивных решений требует строгой систематизации. Инженерная классификация фрезерных станков опирается на взаимное расположение шпинделя и стола, кинематическую схему перемещений, уровень жесткости несущей системы и класс точности по стандартам. Правильный выбор исключает брак.
Классификация фрезерных станков по ГОСТ и классификатору ЭНИМС
В отечественном станкостроении действует научно обоснованная система классификации металлорежущего оборудования, созданная институтом ЭНИМС. По этому классификатору вся промышленная техника разбита на десять технологических групп. Фрезерные агрегаты формируют шестую группу (группа 6). Внутри этой группы оборудование делится на девять основных подгрупп, обозначаемых второй цифрой в заводском индексе. Каждая подгруппа создавалась под конкретные геометрические формы заготовок, требуемую маневренность и масштабы выпуска деталей в механических цехах завода.
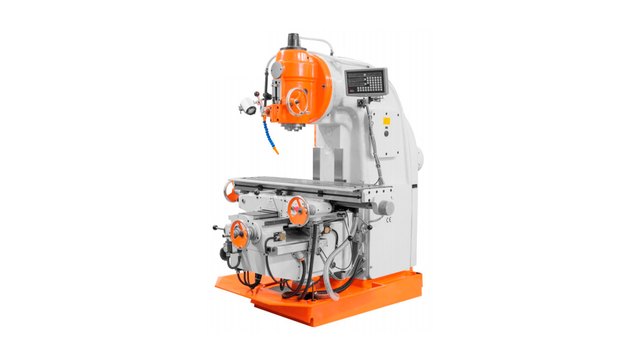
- 61 (Вертикально-консольные агрегаты). Шпиндель ориентирован строго вертикально. Чугунная консоль с координатным столом перемещается по вертикальным направляющим станины (модели 6Р11, 6Р12, 6Р13, 6Т12, 6Т13).
- 62 (Оборудование непрерывного действия). Карусельные и барабанные системы с непрерывным вращением круглого стола для параллельного фрезерования заготовок без остановки рабочего цикла (модели 621М, 623).
- 63 (Продольные и бесконсольные агрегаты). Модели с крестовым столом на массивной неподвижной станине для механической обработки средних и тяжелых корпусных деталей.
- 64 (Копировальные и гравировальные модификации). Техника для объемного и контурного копирования сложных профилей штампов, пресс-форм и калибров по физическому копиру или пантографу (модели 6441Б, 6Н40, ЛР-93).
- 65 (Вертикальные бесконсольные агрегаты). Тяжелое промышленное оборудование с вертикальным шпинделем и крестовым столом на фундаментном основании, выдерживающее заготовки массой свыше двух тонн (модели 6520, 6560, 654).
- 66 (Продольно-фрезерные комплексы). Одностоечные и двухстоечные портальные агрегаты с длинным столом и несколькими поворотными шпиндельными бабками (модели 6605, 6610, 6620, 6640).
- 67 (Широкоуниверсальные и инструментальные модели). Оборудование высокой маневренности с горизонтальным и поворотным вертикальным шпинделями для инструментальных цехов (модели 675, 676, 676П, 6720В).
- 68 (Горизонтально-консольные агрегаты). Базовая техника с горизонтальным шпинделем, поддерживающим хоботом с серьгами и консольным столом (модели 6Р80, 6Р82, 6Р83, 6Т82Г).
- 69 (Разные специализированные модели). Узкоспециализированные агрегаты для фрезерования шлицев, шпоночных пазов, резьбы и торцевания фасонного проката.
В нашей инженерной практике такая систематизация охватывает все базовые виды фрезерных станков. Это дает возможность технологу безошибочно сопоставить конструкцию оборудования с технологическим маршрутом детали.
Фрезерные станки по металлу по моделям
Весь раздел →
Широкоуниверсальный фрезерный станок СФ-676

Фрезерный станок с ЧПУ ГФ2171
| Подгруппа по ГОСТ | Кинематика подач | Ориентация шпинделя | Типовые представители | Основное назначение |
|---|---|---|---|---|
| 61 (Вертикально-консольные) | Стол: X, Y; Консоль: Z | Вертикальная поворотная | 6Р12, 6Р13, 6Т12, FSS400 | Обработка плоскостей, уступов и пазов концевыми и торцевыми фрезами |
| 62 (Непрерывного действия) | Вращение стола + Z бабки | Вертикальная многошпиндельная | 621М, 623, УФ0803 | Массовое скоростное торцевание отливок, шатунов и блоков цилиндров |
| 65 (Вертикальные бесконсольные) | Стол: X, Y; Бабка: Z | Вертикальная жесткая | 6520Ф3, 6560, ФП-17 | Силовая обработка тяжелых плит, корпусов и крупногабаритных штампов |
| 66 (Продольно-фрезерные) | Стол: X; Бабки: Y, Z | Комбинированная (вертикальная и боковая) | 6606, 6610, 6625, УФ5220 | Фрезерование чугунных станин, длинных рам и сварных балок |
| 67 (Широкоуниверсальные) | Стол: X, Z; Бабка: Y | Горизонтальная плюс накладная вертикальная | 675, 676П, 6720В, СФ-676 | Изготовление пресс-форм, штампов, лекал и прецизионных узлов |
| 68 (Горизонтально-консольные) | Стол: X, Y; Консоль: Z | Горизонтальная с хоботом | 6Р82, 6Р82Г, 6Т83, FW400 | Фрезерование плоскостей и канавок цилиндрическими и дисковыми фрезами |
Расшифровка маркировки советских и российских станков
При подготовке технологической документации и подборе оснастки технолог обязан считывать заводской шифр оборудования. Обозначение отечественных агрегатов строится по строгому буквенно-цифровому алгоритму. В нем зашифрованы технологическая группа, серия модернизации, базовый тип кинематики, габариты рабочей поверхности стола, а также класс точности и тип системы управления. Это полный технический паспорт станка.
Стандартная формула расшифровки включает пять последовательных позиций:
- Первая цифра: указывает на технологическую группу оборудования (цифра 6 обозначает фрезерную группу).
- Буква после первой цифры: обозначает серию заводской модернизации базовой конструкции (например, буква Н соответствует серии 1950-х годов, буква Р указывает на модернизацию 1970-х годов, а буква Т маркирует современную серию повышенной жесткости).
- Вторая цифра: задает подгруппу по классификатору ЭНИМС (1: вертикальный; 5: бесконсольный; 7: инструментальный широкоуниверсальный; 8: горизонтальный).
- Третья цифра: указывает на условный типоразмер стола (0: 200×800 мм; 1: 250×1000 мм; 2: 320×1250 мм; 3: 400×1600 мм; 4: 500×2000 мм).
- Буквенные и цифровые суффиксы: определяют класс точности, особенности компоновки (Ш: широкоуниверсальный; Г: горизонтальный без поворотной плиты; Б: быстроходный) и уровень автоматизации (Ф1: УЦИ; Ф2: позиционное ЧПУ; Ф3: контурное ЧПУ; Ф4: многоцелевой центр с автосменой инструмента).
Инженерная заметка: Буква в середине индекса всегда указывает на поколение модернизации узлов станины и привода, тогда как буква в самом конце маркировки определяет класс точности по ГОСТ 8-82 либо наличие поворотной головки на хоботе.
Примеры расшифровки популярных моделей
Рассмотрим конкретные примеры из заводской практики:
- 6Р12: цифра 6 обозначает фрезерную группу; буква Р указывает на серию модернизации; цифра 1 задает вертикально-консольную подгруппу; цифра 2 определяет размер стола 320 × 1250 мм.
- 6Р82Ш: цифра 6 обозначает фрезерную группу; буква Р указывает на модернизацию; цифра 8 задает горизонтально-консольную базу; цифра 2 означает размер стола 320 × 1250 мм; буква Ш определяет широкоуниверсальную модификацию со встроенной поворотной шпиндельной головкой на хоботе.
- 676П: цифра 6 указывает на фрезерную группу; цифра 7 определяет инструментальный широкоуниверсальный тип; цифра 6 задает условный типоразмер стола (250 × 630 мм); буква П указывает на повышенный класс точности.
- 6520Ф3: цифра 6 указывает на фрезерную группу; цифра 5 задает вертикальный бесконсольный тип с крестовым столом; число 20 обозначает типоразмер стола 1000 × 2000 мм; индекс Ф3 указывает на контурную систему ЧПУ.
Подобрать оборудование под вашу задачу
Компоновочные схемы: консольные, бесконсольные и портальные структуры
Архитектура несущей системы определяет жесткость замкнутого контура СПИД. Пространственное разделение линейных и круговых перемещений между инструментом и деталью задает допустимую массу заготовки, точность позиционирования и виброустойчивость при черновом срезании припуска. В зависимости от габаритов обрабатываемых поверхностей конструкторы применяют консольные, бесконсольные или рамные портальные компоновки с разным числом степеней подвижности. Жесткость решает все задачи точности.
Консольная компоновка (Knee-type)
В консольных конструкциях по вертикальным направляющим станины перемещается массивная чугунная консоль (ось Z). По направляющим консоли двигаются поперечные салазки (ось Y), несущие продольный стол (ось X). Кинематика проста. Но консольный узел создает плечо вылета. При смещении тяжелого стола в крайние координаты возникает изгибающий момент. Поэтому масса заготовки ограничена пределом 300–800 кг. Перегрузка ведет к провисанию стола и искажению геометрии пазов.
Бесконсольная компоновка с крестовым столом (Bed-type)
В бесконсольном оборудовании консоль полностью исключена из силовой схемы. Крестовый стол перемещается по направляющим монолитного чугунного основания по координатам X и Y. Шпиндельная бабка совершает вертикальное перемещение подачи по жесткой стойке (ось Z). Опоры стола передают вес детали непосредственно на фундамент без опрокидывающих плеч. Статическая жесткость бесконсольной схемы в 2,5–3 раза превосходит консольные аналоги. Это позволяет без потери точности обрабатывать поковки и отливки массой от 2000 до 5000 кг со съемом стружки глубиной до 12–15 мм за один рабочий ход.
Портальные структуры (Gantry против Bridge)
Для заготовок длиной свыше двух-трех метров используют портальные конструкции, где две жесткие стойки связаны верхней поперечной траверсой:
- Неподвижный портал с подвижным столом (Bridge-type): Портал жестко закреплен на основании. Стол совершает продольный ход по оси X, а шпиндельный суппорт перемещается по траверсе (Y) и пиноли (Z). Схема обеспечивает предельную динамическую жесткость при чистовой доводке штампов, но требует фундамента вдвое длиннее хода стола.
- Подвижный портал (Gantry-type): Рабочий стол неподвижно смонтирован на напольной плите. Портальная рама перемещается вдоль заготовки по рельсовым направляющим (ось X) с помощью синхронизированных сервоприводов. Масса заготовки не нагружает приводы подач. Это экономит до 40% производственной площади цеха при обработке лонжеронов и плит длиной до 30 метров.
Продольно-фрезерные комплексы
Тяжелые продольно-фрезерные агрегаты выпускают в одностоечном и двухстоечном исполнении. Их ключевое преимущество заключается в одновременной работе нескольких независимых шпиндельных бабок. Две вертикальные бабки работают на подвижной траверсе. А одна или две горизонтальные бабки фрезеруют боковые поверхности заготовки по направляющим стоек. Комплекс за один проход стола выполняет черновую и чистовую обработку базовых плоскостей и направляющих крупногабаритных станин.
Карусельно-фрезерные системы непрерывного действия
В крупносерийном производстве высокую эффективность показывают карусельно-фрезерные агрегаты (подгруппа 62). На круглом столе диаметром 1500–3000 мм монтируют зажимные приспособления. Стол непрерывно вращается с рабочей скоростью подачи. Зона резания и зона загрузки заготовок разделены экраном. Оператор или робот устанавливает заготовки и снимает готовые детали прямо во время резания без остановки вращения шпинделей. Время цикла минимально.
Классификация по степеням точности по ГОСТ 8-82
Точность металлорежущего оборудования определяет величину гарантированных отклонений формы, взаимного расположения и шероховатости обработанных поверхностей. Действующий межгосударственный стандарт ГОСТ 8-82 устанавливает пять фундаментальных классов точности для всех технологических групп металлорежущей техники. При переходе к каждому последующему классу требования к биению шпинделя, прямолинейности направляющих и температурной стабильности станины возрастают в геометрической прогрессии. Погрешность падает в разы.
- Класс Н (нормальная точность). Базовое цеховое оборудование для черновой и получистовой обработки проката, поковок и литья в условиях механических цехов.
- Класс П (повышенная точность). Оборудование изготавливается на основе базовых моделей класса Н, но с ужесточенными допусками на геометрическую точность направляющих и подшипников шпинделя. Допуск геометрической погрешности составляет 0,63 от величины допуска класса Н.
- Класс В (высокая точность). Прецизионные агрегаты для чистовых операций. Требуют прецизионных ШВП с предварительным натягом, термосимметричных отливок станин и установки в цехах со стабильной температурой. Допуск погрешности составляет 0,40 от класса Н.
- Класс А (особо высокая точность). Оборудование для нарезания эталонных шестерен, шкал и калибров приборостроения. Эксплуатируется строго в термоконстантных лабораториях при температуре 20 ± 0,5 °C. Допуск составляет 0,25 от класса Н.
- Класс С (сверхточные мастер-станки). Уникальные лабораторные машины для нарезания оптических делительных шкал и лимбов с точностью позиционирования до долей микрометра. Допуск составляет 0,16 от класса Н.
Современные компоновки станков с ЧПУ и обрабатывающих центров
Внедрение микропроцессорных систем числового программного управления, сервоприводов прямого действия и мотор-шпинделей привело к формированию трех доминирующих компоновочных схем современных обрабатывающих центров. Эти компоновки закрывают весь спектр производственных задач: от скоростного фрезерования плоских плит до пятиосевой интерполяционной обработки моноколес газотурбинных двигателей. Конструкция подбирается под характер доступа режущего инструмента к обрабатываемым полостям детали. Эффективность доказана практикой.
Вертикальные обрабатывающие центры (VMC)
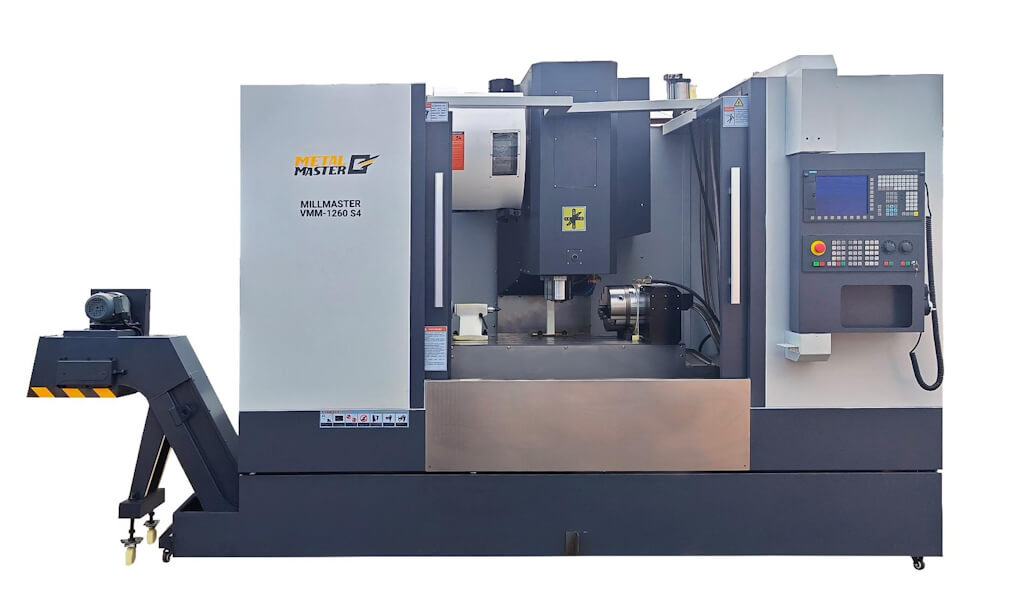
Трехосевые центры VMC (Vertical Machining Center) компонуются на базе жесткой вертикальной колонны и крестового стола по координатам X, Y, Z. Высокооборотный вертикальный шпиндель развивает до 12 000–24 000 об/мин за счет привода Direct Drive. Центры оснащаются инструментальными магазинами на 24–40 позиций со скоростью смены оправки за 1,8–3,5 секунды. VMC идеально подходят для изготовления фланцев, плоских плит, крышек и штамповой оснастки с доступом к заготовке сверху. Скорость обработки впечатляет.
Горизонтальные обрабатывающие центры (HMC)
В центрах HMC (Horizontal Machining Center) шпиндель расположен горизонтально, а координатный стол несет поворотную ось B с дискретностью до 0,001°. Конструкция оснащается двухпозиционным поворотным накопителем паллет (APC). Пока внутри рабочей зоны обрабатывается корпусная деталь на первой паллете, оператор на внешней станции закрепляет новую заготовку на второй паллете. Горизонтальная ориентация шпинделя решает проблему теплоотвода: стружка под действием гравитации свободно ссыпается на шнековый транспортер, исключая повторное резание стружки и перегрев инструментальных пластин.
Пятиосевые обрабатывающие комплексы (5-Axis)
Для изготовления сложных пространственных поверхностей (импеллеров, блисков, турбинных лопаток) применяют пятиосевую непрерывную обработку. Кинематика связывает три декартовы линейные оси (X, Y, Z) и две круговые координаты (A, B или C). По расположению поворотных осей выделяют три инженерных типа:
- Схема «стол-стол» (Trunnion / люлька): Обе поворотные оси встроены в наклонно-поворотный стол. Шпиндель совершает только линейные перемещения. Схема дает предельную жесткость при обработке деталей диаметром до 500–800 мм.
- Схема «головка-головка» (Fork head): Деталь неподвижна, а шпиндельная бабка несет двухосевую поворотную вилку. Схема оптимальна для тяжелых крупногабаритных деталей авиационной промышленности, где поворот стола с заготовкой вызвал бы перегрузку приводов.
- Комбинированная схема «головка-стол»: Одна поворотная ось расположена в шпиндельной головке, а вторая ось выполнена в виде поворотного планшайбового стола.
Выбор компоновочной схемы и режимов под задачи цеха
При подборе металлорежущего оборудования мы рекомендуем технологам комплексно оценивать статическую податливость узлов под силовой нагрузкой. Черновая обработка титановых сплавов ВТ6 и жаропрочных сталей требует жесткой бесконсольной или портальной базы с направляющими скольжения и крутящим моментом шпинделя от 400 до 1200 Нм. Ошибки здесь недопустимы.
Для скоростного фрезерования алюминиевых заготовок (сплавы Д16Т, В95) первостепенную роль играют динамика разгона осей с ускорениями до 1,5 g, наличие прецизионных оптических линеек и шпиндели с конусом HSK-A63. Грамотная компоновка снижает себестоимость фрезерования на 25–40% и гарантирует стабильную повторяемость размеров.
Мы советуем формировать станочный парк под конкретный спектр конструкционных материалов, учитывая тепловую стабильность цеха и требуемую серийность производства.