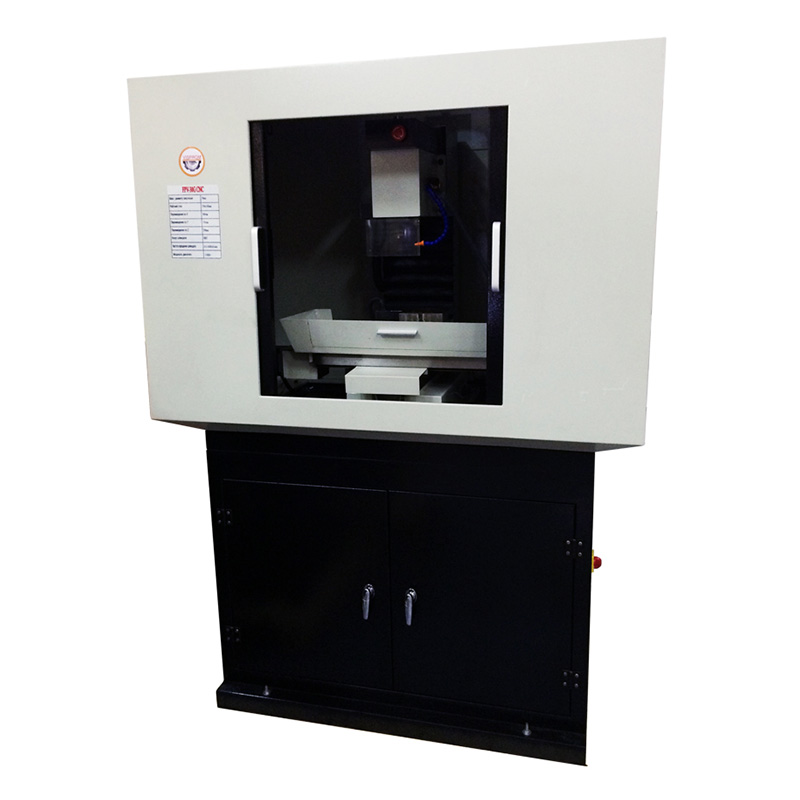
В нашей практике ювелирные фрезерные станки с ЧПУ выступают эталоном сверхпрецизионной механической микрообработки, совмещая непрерывную многоосевую интерполяцию с нанометровой чистотой поверхности. Мы на производстве изготавливаем сложнейшие восковые мастер-модели колец, серег и браслетов под литье по выплавляемым моделям, а также выполняем прямую микрогравировку золота и платины. Использование поворотных осей исключает необходимость переустановки заготовок. А алмазный инструмент формирует зеркальный глянец без ручной полировки.
Многоосевая кинематика ювелирных станков (4 и 5 осей)
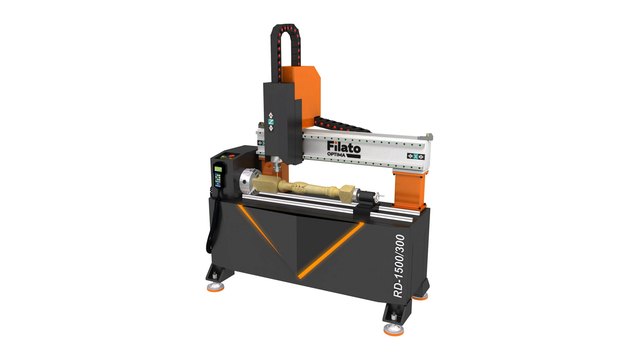
Специфика ювелирных изделий заключается в сложной криволинейной топологии, наличии сквозных ажурных прорезей и посадочных кастов под драгоценные камни (Pave setting). Четырехосевые станки оснащаются непрерывной поворотной осью A (патроном или планшайбой) для круговой бесшовной обработки колец на 360 градусов. Пятиосевые ювелирные центры дополняются наклонной осью B, обеспечивая доступ фрезы к поднутрениям сложной глухой пластики. И позиционирование осей выверяется с точностью до 1 микрона.
Для синхронной интерполяции поворотных осей применяется алгоритм компенсации смещения центра инструмента RTCP (Tool Center Point Control).
Компактная настольная компоновка с литой станиной исключает температурные дрейфы нуля в течение многочасового цикла гравировки.
- Четырехосевая кинематика с непрерывной поворотной осью A для фрезеровки колец и перстней.
- Пятиосевая конфигурация с наклонно-поворотным столом B/C для ажурных серег и подвесок.
- Высокооборотные мотор-шпиндели со скоростью вращения от 40 000 до 80 000 об/мин.
- Замкнутая герметичная рабочая камера с встроенной циклонной системой сбора стружки драгметаллов.
Обработка ювелирного воска и драгоценных сплавов
Мы на производстве разделяем технологические процессы на скоростную фрезеровку модельных восков и прецизионную микрообработку драгоценных металлов. Синтетические ювелирные воски (Ferris File-A-Wax синий, зеленый, фиолетовый) обладают высокой температурой плавления (до 115 градусов) и позволяют получать тончайшие стенки толщиной до 0.15 мм без оплавления. Для прямого фрезерования золота 585/750 пробы и серебра 925 пробы используются монокристаллические алмазные резцы MCD. И чистота поверхности достигает зеркального класса \(Ra \le 0.05\) мкм.
Сбор опилок и стружки драгоценных металлов ведется через абсолютные HEPA-фильтры циклона с эффективностью улавливания 99.9 процента.
При обработке платины 950 пробы применяется микротуман очищенного спирта для исключения налипания вязкого металла на режущую кромку.
| Ювелирный материал | Физические свойства | Тип режущего инструмента | Параметры шероховатости \(Ra\) |
|---|---|---|---|
| Воск Ferris зеленый (Hard) | Твердый, температура плавления 115°C | Конический микрогравер 10° (R0.02 мм) | \(Ra = 0.20 - 0.35\) мкм (под литье) |
| Воск Ferris фиолетовый (Medium) | Пластичный, высокая гибкость тонких лапок | 2-зубая микрофреза D0.5 мм полированная | \(Ra = 0.25 - 0.40\) мкм (под литье) |
| Золото 585 / 750 пробы | Твердость 120–160 HV, средняя вязкость | Монокристаллический алмаз MCD / Ta-C | \(Ra = 0.03 - 0.05\) мкм (зеркальный рез) |
| Серебро 925 пробы (Sterling) | Высокая теплопроводность, склонность к налипанию | Однозаходная полированная фреза DLC | \(Ra = 0.05 - 0.08\) мкм (глянец) |
| Платина 950 пробы | Чрезвычайно вязкий и тягучий металл | Микрофреза ультрамелкозернистая nACo | \(Ra = 0.08 - 0.12\) мкм (чистовой) |
Подобрать оборудование под вашу задачу
Инструмент для микрогравировки и выборки кастов под камни
В нашей практике фрезерование посадочных мест под бриллианты (Micro-prong и Pave setting) требует применения микрограверов с радиусом скругления вершины \(r = 0.01 ext{--}0.03\) мм и углом при вершине 10–20 градусов. Высокоточный инструмент формирует идеальные конические гнезда под рундист камня. Для прямого нанесения алмазных граней на обручальные кольца применяются фасонные алмазные резцы MCD. И это полностью исключает последующую операцию ручной закрепки.
Теоретическая шероховатость при микрострочном сканировании вычисляется по формуле: \(Ra pprox rac{S^2}{8 \cdot r}\), где \(S\) — поперечный шаг строчки.
Использование цанговых систем прямого зажима D4/D6 мм обеспечивает стабильность инструмента при вылете до 15 мм.
При фрезеровании ювелирного воска мы полностью исключаем контакт рук с заготовкой и применяем обдув зоны резания охлажденным до +5 градусов Цельсия воздухом через трубку Ранка-Хилша. Это предотвращает температурное размягчение тончайших восковых перемычек.
Ювелирное CAD/CAM программное обеспечение и циклы
Мы на производстве создаем трехмерные модели ювелирных изделий в специализированных CAD-пакетах MatrixGold, RhinoJewel и 3Design. CAM-модули автоматически генерируют траектории непрерывной 4- и 5-осевой обработки колец с разверткой наружного и внутреннего контура. Программа оптимизирует угол наклона оси инструмента для сохранения постоянной скорости резания на дне кастов. И встроенный верификатор исключает зарезы восковой модели.
Ниже представлены проверенные заводские режимы скоростной 4-осевой обработки ювелирного воска и драгметаллов.
Специализированные постпроцессоры генерируют управляющий код с точностью до четвертого знака после запятой.
| Технологическая операция | Обрабатываемый материал | Частота \(n\), об/мин | Подача \(V_f\), мм/мин | Инструмент |
|---|---|---|---|---|
| Черновая выборка контура кольца | Воск Ferris зеленый | 40 000 – 45 000 | 800 – 1 200 | Фреза цилиндр D1.5 мм (2 зуба) |
| Чистовое 4-осевое сканирование | Воск Ferris зеленый | 50 000 – 60 000 | 400 – 600 | Конический гравер R0.05 мм, \(15^\circ\) |
| Выборка кастов под камни 1.0 мм | Воск Ferris зеленый | 45 000 – 50 000 | 150 – 250 | Микросверло D0.85 мм + гравер |
| Алмазная грань по золоту 585 | Золото красное 585 | 60 000 – 80 000 | 300 – 500 | Монокристаллический резец MCD \(120^\circ\) |
Регламент изготовления прецизионной восковой модели
В нашей практике соблюдение пятишагового регламента гарантирует получение безупречной восковки без деформаций и слома тонких элементов. Начинается цикл с фиксации восковой заготовки на поворотной оправке в патроне оси A. Затем выполняется калибровка нулевой точки по центру вращения оси. Далее станок выполняет черновую выборку и чистовую доводку микрошагом 0.02 мм. И готовая модель аккуратно отделяется от технологической ножки.
После фрезерования восковка проходит визуальный контроль под микроскопом с увеличением 40x для проверки чистоты кромок кастов.
Качественно изготовленная восковая модель отправляется на формовку в ювелирную опоку без дополнительной механической доводки.
- Установка восковой цилиндрической заготовки на прецизионную оправку оси A.
- Автоматическая калибровка центра вращения поворотной оси прецизионным 3D-щупом.
- Черновая выборка основного припуска спиральной фрезой с удалением стружки вакуумом.
- Чистовое непрерывное сканирование коническим микрогравером с шагом 0.015–0.025 мм.
- Финальная отрезка готовой восковки от литниковой ножки тонкой концевой фрезой.