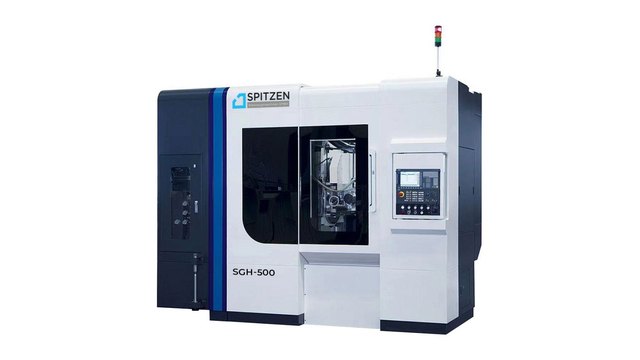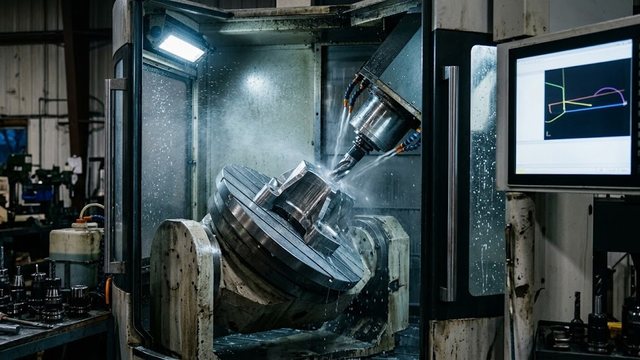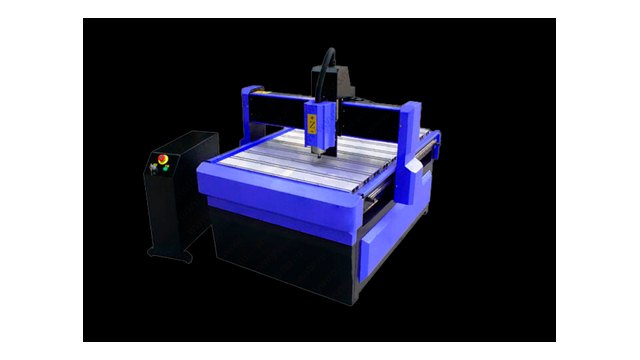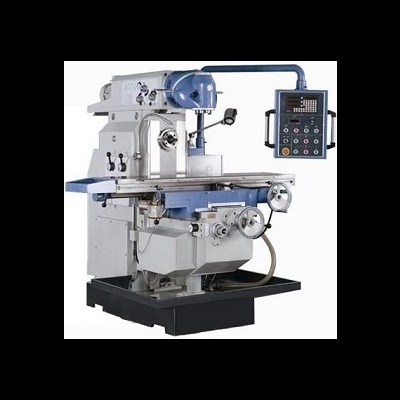
Зубообрабатывающие операции на многокоординатных станках с ЧПУ вытесняют устаревшие механические зуборезные полуавтоматы. Современное фрезерование зубчатых колес на станках с ЧПУ объединяет высокопроизводительную обкатку червячными фрезами, дисковое фасонное копирование и скоростное зуботочение Power Skiving. В нашей практике на пятиосевых обрабатывающих центрах мы формируем прямозубые, косозубые, шевронные и конические венцы любой геометрии. Это сложная инженерная задача. Передовая ЧПУ-технология позволяет изготавливать единичные прецизионные шестерни и крупносерийные партии деталей с гарантированной шестой степенью точности.
Методы зубонарезания и фундаментальные принципы зубофрезерования на ЧПУ
В машиностроении выбор метода нарезания зубьев определяется серийностью производства, твердостью заготовки и доступным станочным парком. На универсальных фрезерных станках с делительными головками традиционно применяют метод копирования дисковыми или пальцевыми модульными фрезами. Здесь есть ограничения по точности. Однако на современных ЧПУ-станках приоритет отдается кинематической обкатке червячным инструментом и непрерывному пятиосевому фрезерованию эвольвенты стандартными концевыми фрезами. В нашей производственной работе мы подбираем стратегию резания под каждый типоразмер зубчатого венца.
Метод копирования основан на полном совпадении профиля режущей кромки фрезы с формой впадины нарезаемого колеса. Зубофрезерование на ЧПУ модульной фрезой дискового типа по ГОСТ 10996-64 осуществляется за один или два рабочих прохода по длине зуба. После каждого прохода заготовка поворачивается шпинделем поворотного стола на угловой шаг 360° / z. Деление выполняется автоматически. И хотя данный метод прост в наладке, нарезка дисковым инструментом уступает обкатке по точности эвольвенты из-за ступенчатого разделения инструмента на номера комплекта.
Метод непрерывной обкатки червячной фрезой по ГОСТ 9324-80 реализует кинематическую пару червячной передачи. Шпиндель инструмента и поворотный стол станка вращаются строго синхронно с передаточным отношением i = z_0 / z. Скорость согласована. Эвольвентная поверхность зуба колеса формируется как огибающая последовательных прямолинейных резов. На токарно-фрезерных обрабатывающих центрах мы используем электронный редуктор EGB для поддержания идеальной связи между осями.
Пятиосевая обработка зубчатых колес концевыми, радиусными и сферическими фрезами открывает свободу формообразования. В CAM-системах мы генерируем пространственные траектории для послойного фрезерования эвольвенты зуба концевой фрезой. Алгоритмы оптимизированы. При этом отпадает необходимость в закупке дорогостоящего зуборезного специнструмента при единичном изготовлении шевронных или конических шестерен со спиральным зубом.
Зуботочение Power Skiving на токарно фрезерном ЧПУ представляет собой технологию скоростного нарезания зубьев. Процесс основан на непрерывном обкатывании со скрещенными под углом 15°–25° осями детали и конического зубодолбяка. Скорость резания формируется за счет относительного осевого скольжения сопряженных профилей. Станки работают стабильно. Скоростное зуботочение заменяет медленное зубодолбление и сокращает машинное время нарезания венца в 4–6 раз.
Инженерное правило: Выбор метода зубонарезания на ЧПУ определяется геометрией венца и объемом серии. Для единичных крупномодульных колес выгоднее пятиосевое профилирование концевыми фрезами без покупки дорогостоящего специнструмента, а для серийных заказов — червячное зубофрезерование или Power Skiving.
| Метод обработки на ЧПУ | Применяемый инструмент | Кинематика станка | Степень точности (ГОСТ 1643-81) | Шероховатость Ra | Область рационального применения |
|---|---|---|---|---|---|
| Копирование (дисковое) | Дисковая модульная фреза (ГОСТ 10996-64) | 3-осевой фрезерный + 4-я поворотная ось (деление) | 8–9 степень | 2.5–3.2 мкм | Ремонтное и единичное производство прямозубых шестерен |
| Обкатка (зубофрезерование) | Червячная модульная фреза (ГОСТ 9324-80) | 4/5-осевой ЧПУ с синхронизацией EGB | 6–7 степень | 1.25–2.0 мкм | Серийное производство цилиндрических и червячных колес |
| 5-осевое профилирование | Концевые, тороидальные, сферические монолитные фрезы | Полноценный 5-осевой одновременный ЧПУ | 6–7 степень | 0.63–1.25 мкм | Крупномодульные, шевронные, конические колеса и прототипы |
| Power Skiving (зуботочение) | Конический многозубый скайвинг-инструмент (СМП/монолит) | Токарно-фрезерный центр со скрещенными осями шпинделей | 5–6 степень | 0.4–0.8 мкм | Высокосерийная нарезка венцов внутреннего и внешнего зацепления |
Инструментальные материалы и физика процесса профилирования эвольвенты
Высокие динамические нагрузки и циклический характер резания предъявляют жесткие требования к режущему инструменту. При зубофрезеровании зуб фрезы испытывает переменные ударные нагрузки при каждом входе в металл заготовки и последующем выходе из впадины. Процесс сопровождается нагревом. В нашей механической лаборатории мы отдаем предпочтение монолитному твердому сплаву с наноструктурированными PVD-покрытиями и быстрорежущим порошковым сталям. Правильный подбор сплава предотвращает термоусталостное выкрашивание кромок и обеспечивает стабильную шероховатость профиля.
Инструментальные быстрорежущие стали Р6М5, Р6М5К5 и Р18 по ГОСТ 19265-73 сохраняют популярность при изготовлении червячных фрез средних модулей. Однако в современном ЧПУ-производстве их вытесняют порошковые стали HSS-PM марок ASP 2030, ASP 2060 и Bohler S390. Структура порошковой стали однородна. Порошковая металлургия обеспечивает мелкодисперсную карбидную структуру без ликвации. Инструмент из HSS-PM демонстрирует повышенную вязкость сердцевины при твердости 66–68 HRC и выдерживает скорость резания до 70–90 м/мин.
Монолитные твердосплавные фрезы из субмикронных сплавов групп ISO K10–K20 и P20–P30 применяются для пятиосевого свободного фрезерования и скоростного зуботочения. Размер зерна карбида вольфрама 0.4–0.8 мкм в сочетании с 8–10% кобальтовой связки создает баланс твердости и трещиностойкости. Твердость достигает 92 HRA. Нанесение многослойных нанопокрытий AlCrN, AlTiN и TiSiN методом дугового PVD-осаждения повышает температурную стойкость кромок до 1100 °C.
Физика стружкообразования при фрезеровании эвольвенты зуба концевой фрезой характеризуется переменной толщиной срезаемого слоя. В процессе пятиосевой послойной обработки боковая кромка фрезы контактирует с криволинейным профилем зуба колеса. Силы резания непрерывно меняются. Для исключения вибраций и зарезов припуск разделяют на черновую трохоидальную выборку впадины и чистовое профилирование боковых сторон зуба с минимальным шагом гребешка h_m ≤ 0.002 мм.
Технологические особенности режущего инструмента для зубообработки на ЧПУ включают следующие конструктивные параметры:
- Положительный передний угол
γ = 8°–12°для легкого резания конструкционных сталей или нулевойγ = 0°для термообработанных заготовок. - Переменный шаг зубьев концевых фрез для эффективного гашения автоколебаний и вибраций во впадине.
- Наличие стружколомающих канавок на черновом модульном инструменте для дробления стружки и снижения сил резания на 30%.
- Радиальное биение режущих кромок на оправке станка не более 0.003 мм по ГОСТ 9324-80 и DIN 3968.
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров венца
Точный расчет геометрических параметров зубчатого венца служит базовым этапом технологической подготовки зубообрабатывающего производства. От правильности вычисления делительного диаметра, высоты головки и ножки зуба зависит корректность построения управляющей программы для станка с ЧПУ. Здесь важна математическая строгость. В наших технологических картах мы обязательно рассчитываем номинальную длину общей нормали для межоперационного и выходного контроля зубчатого колеса. Инженерный расчет исключает брак по толщине зубьев и гарантирует правильный боковой зазор в зацеплении.
Геометрический расчет цилиндрического зубчатого колеса с прямыми или косыми зубьями опирается на нормальный модуль m и число зубьев z по ГОСТ 13755-81. Профиль стандартизирован. Базовые параметры вычисляются по формулам теории зубчатых передач:
Математический расчет геометрии зубчатого венца
Основные геометрические соотношения прямозубого цилиндрического колеса без смещения исходного контура (x = 0):
- Делительный диаметр:
d = m · z - Диаметр вершин зубьев:
d_a = m · (z + 2 · h_a*), гдеh_a* = 1.0 - Диаметр впадин:
d_f = m · (z - 2 · (h_a* + c*)), гдеc* = 0.25 - Основной диаметр эвольвенты:
d_b = d · cos(α), гдеα = 20° - Делительный шаг по дуге:
p = π · m - Номинальная толщина зуба по делительной окружности:
s = (π · m) / 2
Контроль зубчатых колес по длине общей нормали регламентирован стандартом ГОСТ 1643-81. Длина общей нормали W представляет собой расстояние между двумя параллельными плоскостями, касательными к разноименным эвольвентным профилям зубьев. Базирование удобно. Преимущество метода заключается в независимости нормали от биения наружного диаметра заготовки.
Формулы расчета длины общей нормали
Число зубьев z_w, охватываемых губками зубомерного микрометра, вычисляется по выражению:
z_w = z · (α° / 180°) + 0.5Полученное значение z_w округляется до ближайшего целого числа. Номинальная длина общей нормали W определяется по формуле:
W = m · cos(α) · [π · (z_w - 0.5) + z · inv(α)] + 2 · x · m · sin(α)Здесь inv(α) = tg(α) - α_(рад) представляет собой эвольвентную функцию (инволюту). Для угла профиля α = 20° значение inv(20°) ≈ 0.014904.
Разберем прикладной числовой пример определения размеров венца тягового редуктора. Исходные технологические параметры: нормальный модуль m = 4.0 мм, количество зубьев z = 32, заготовка из улучшенной стали марки 40Х твердостью 210 HB, коэффициент коррекции x = 0, базовый угол зацепления α = 20°.
- Делительный диаметр:
d = 4.0 · 32 = 128.00мм. - Диаметр вершин:
d_a = 4.0 · (32 + 2 · 1.0) = 136.00мм. - Диаметр впадин:
d_f = 4.0 · (32 - 2 · 1.25) = 118.00мм. - Основной диаметр:
d_b = 128.00 · cos(20°) = 128.00 · 0.939693 = 120.28мм. - Число охватываемых зубьев:
z_w = 32 · (20 / 180) + 0.5 = 3.55 + 0.5 = 4.05 ≈ 4зуба. - Номинальная длина общей нормали:
W = 4.0 · 0.939693 · [π · (4 - 0.5) + 32 · 0.014904] = 3.75877 · [10.99557 + 0.47693] = 3.75877 · 11.47250 = 43.12мм.
Червячная модульная фреза режимы резания требует подбирать с учетом твердости заготовки и материала инструмента. Скорости согласованы. В следующей таблице приведены выверенные режимы резания для различных методов зубообработки на современных станках с ЧПУ.
| Технологический метод и инструмент | Обрабатываемый материал | Скорость резания Vc, м/мин | Подача (Sz или So) | Глубина резания ap, мм | Смазочно-охлаждающая среда |
|---|---|---|---|---|---|
| Червячная фреза HSS-PM (ГОСТ 9324-80) | Сталь 40Х / 18ХГТ (180–220 HB) | 65–90 | 1.8–2.8 мм/об стола | Полная глубина (2.25 m) | Минеральное масло / Эмульсия 8–10% |
| Червячная фреза твердосплавная (СМП) | Легированная сталь 30ХГСА / 40ХН | 160–220 | 2.0–3.5 мм/об стола | Полная глубина (2.25 m) | Сухое резание / Масляный туман MQL |
| 5-осевое профилирование (концевая монолитная) | Улучшенная сталь 40ХН2МА (32–38 HRC) | 120–180 | 0.06–0.12 мм/зуб | 0.3–0.8 мм (послойно) | Синтетическая эмульсия 10% (40 бар) |
| Power Skiving (скайвинг-фреза TiSiN) | Цементуемая сталь 20ХН3А (200 HB) | 180–260 | 0.15–0.30 мм/об | 0.4–1.2 мм на проход | Масло для тяжелого резания (давление 50 бар) |
Специфика оснастки, охлаждения и траекторий пятиосевой обработки
Качественная зубообработка на станках с ЧПУ невозможна без бескомпромиссной жесткости всей технологической системы станок-приспособление-инструмент-деталь. Любой микролюфт или вибрация оправки моментально приводят к искажению эвольвентного профиля и скачкообразному росту накопленной погрешности шага зацепления. На наших фрезерных центрах мы используем прецизионные гидропластовые оправки, термозажимные патроны и специальные модульные прижимы. Точность базирования критична. При этом постоянный подвод смазочно-охлаждающей жидкости под высоким давлением гарантирует эффективную эвакуацию стружки.
Базирование заготовки зубчатого колеса выполняется по центральному посадочному отверстию и опорному торцу с обязательным контролем торцевого и радиального биения. Биение пояска ступицы не должно превышать 0.005 мм для колес шестой степени точности по ГОСТ 1643-81. Это жесткий допуск. В качестве оснастки мы используем самоцентрирующие гидравлические патроны и прецизионные оправки с разжимными цангами. Крепление детали исключает ее отжим под воздействием радиальной силы резания Py.
При пятиосевом свободном фрезеровании эвольвенты геометрия впадины формируется совокупным перемещением пяти физических осей станка (X, Y, Z, B, C). Программирование траекторий в CAM-модулях включает три перехода:
- Черновая выборка впадин методом трохоидального фрезерования монолитной концевой фрезой с постоянным углом контакта инструмента.
- Получистовая обработка ножки и переходной кривой радиусной фрезой для сглаживания ступеней припуска.
- Чистовое пятиосевое фланговое или точечное обкатывание боковой эвольвентной поверхности с непрерывным контролем угла наклона оси инструмента.
Особое внимание уделяется выбору схемы подачи СОЖ. При зубофрезеровании быстрорежущим инструментом поливание 8–10% эмульсией снижает температуру в зоне контакта и предотвращает налипание стружки. Но при обработке твердосплавными фрезами термоудары от прерывистого охлаждения вызывают микротрещины на пластинах. Это снижает ресурс. Поэтому чистовое профилирование твердым сплавом мы ведем либо всухую с обдувом зоны резания сжатым воздухом, либо с подачей минимального количества смазки MQL.
Типичные производственные дефекты и регламент метрологического контроля
В процессе зубонарезания на станках с ЧПУ дефекты возникают из-за биения технологической оснастки, ошибок кинематической синхронизации осей или температурных деформаций. Контроль геометрии зубчатого венца требует комплексного метрологического подхода на каждом этапе механической обработки. В нашем отделе технического контроля мы применяем зубомерные микрометры, тангенциальные зубомеры и высокоточные координатно-измерительные машины. Мы не допускаем брака. Своевременное обнаружение отклонений позволяет оперативно скорректировать корректоры инструмента в системе ЧПУ.
Стандартизированный метрологический регламент контроля точности зубчатых колес на нашем предприятии состоит из пяти последовательных шагов:
- Визуальный осмотр зубчатого венца на отсутствие забоин, заусенцев и следов прижога металла под увеличением 10x.
- Измерение радиального биения зубчатого венца
F_rна оправке в центрах с помощью наконечника индикатора часового типа ИЧ-10. - Замер длины общей нормали
Wзубомерным микрометром МЗ-50 в трех диаметрально противоположных зонах венца по ГОСТ 6507-90. - Проверка профиля эвольвенты и направления зуба
F_βна зубоизмерительном приборе или координатно-измерительной машине (КИМ) с формированием протокола погрешностей. - Двухпрофильный контроль пятна контакта на контрольно-обкатном станке в паре с эталонным шестерней под легкой тормозной нагрузкой.
Для оперативного устранения производственного брака технологи пользуются диагностической таблицей дефектов зубофрезерования.
| Типовой дефект венца | Первопричина возникновения | Технологический регламент устранения |
|---|---|---|
| Колебание длины общей нормали (ΔW > допуска) | Радиальное биение оправки, заготовки или червячной фрезы на шпинделе | Перебазировать оправку, очистить торцы от стружки, выставить биение оправки не более 0.003 мм |
| Несимметричность профиля зуба | Смещение инструмента относительно оси заготовки или погрешность угла скрещивания осей | Выполнить точную центровку фрезы по оси симметрии впадины, скорректировать угол поворота суппорта |
| Огранка (волнистость) эвольвентной поверхности | Завышенная подача при малом количестве стружечных канавок инструмента | Снизить минутную подачу, уменьшить шаг гребешка в CAM-системе или применить инструмент с большим числом зубьев |
| Погрешность направления зуба по ширине венца | Непараллельность направляющих перемещения стола относительно оси шпинделя детали | Проверить геометрию станка по контрольной оправке, устранить перекос центров задней бабки ЧПУ |
| Прижоги и микротрещины на профиле | Затупление режущих кромок, недостаточный расход смазочно-охлаждающей жидкости | Заменить изношенную фрезу по критерию фаски износа h_z ≥ 0.25 мм, увеличить давление подачи СОЖ |