Червячная модульная фреза представляет собой сложный винтовой реечный инструмент. Ее форму задает исходный червяк, рассеченный продольными канавками для образования передних режущих кромок. Непрерывное зубофрезерование методом обкатки выступает основным высокопроизводительным процессом в современном тяжелом и транспортном машиностроении. На нашем производстве мы применяем эти фрезы на универсальных станках моделей 5К32, 53А50 и пятиосевых обрабатывающих центрах с ЧПУ. Технология позволяет нарезать цилиндрические прямозубые и косозубые зубчатые венцы с безупречной эвольвентой без делительных пауз.
Кинематика зубообработки методом обкатки и исходный контур рейки
В процессе непрерывного зубофрезерования воспроизводится кинематика винтовой червячной передачи. Режущий червяк входит в зацепление с цилиндрической заготовкой колеса при строгой согласованности их угловых скоростей. При непрерывном относительном вращении боковые режущие кромки зубьев фрезы последовательно срезают тонкие слои металла во впадине венца. Рабочая эвольвентная поверхность зуба колеса формируется как огибающая сотен последовательных прямолинейных резов кромок инструмента. Такой механизм обкатки полностью исключает образование неровностей и отклонений геометрии зацепления.
При использовании дисковых модульных фрез наладчик вынужден брать комплект из 8, 15 или 26 номеров на один модуль. Каждая дисковая фреза нарезает лишь узкий диапазон чисел зубьев колеса с неизбежной погрешностью эвольвентной кривой. А метод обкатки универсален. Одной червячной фрезой конкретного модуля m мы нарезаем зубчатые венцы с любым числом зубьев z от 10 до 500 штук при сохранении идеальной формы зацепления. И только при малом числе зубьев z < 17 возникает подрезание ножки, которое мы нейтрализуем смещением исходного контура x·m.
Зубофрезерные станки
Весь раздел →
Зубофрезерный станок SPITZEN SGH-320

Зубофрезерный станок SPITZEN SGH-320/6

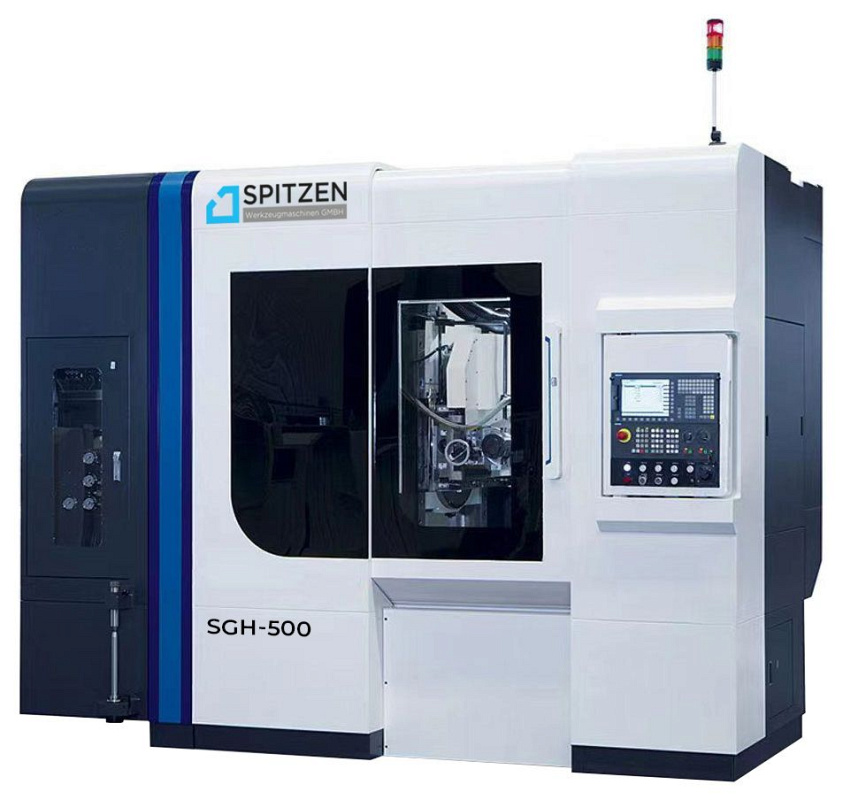
Зубофрезерный станок SPITZEN SGH-500
Инженерное правило: Исходный профиль зубьев червячной фрезы полностью соответствует базовому реечному контуру по ГОСТ 13755-81. Это обеспечивает кинематическую взаимозаменяемость зубчатых колес в промышленных редукторах.
Стандартом жестко зафиксированы геометрические коэффициенты базового реечного контура. В нашей цеховой практике мы строго сверяем параметры инструмента с эталонными значениями при входном метрологическом контроле.
| Параметр исходного контура | Обозначение | Нормированное значение по ГОСТ 13755-81 | Технологическое назначение |
|---|---|---|---|
| Главный угол профиля | alfa | 20° (стандартная эвольвента) | Формирует рабочий угол зацепления и кривизну эвольвенты |
| Коэффициент высоты головки | ha* | 1.0 | Задает высоту делительной головки зуба ha = ha* · m |
| Коэффициент радиального зазора | c* | 0.25 | Обеспечивает зазор во впадине c = 0.25 · m для циркуляции смазки |
| Коэффициент высоты ножки | hf* | 1.25 (сумма ha* + c*) | Определяет полную глубину впадины венца hf = 1.25 · m |
| Коэффициент радиуса скругления | rho_f* | 0.38 | Снижает концентрацию напряжений при изгибе в опасном сечении ножки |
При подготовке венцов под чистовое зубошлифование или шевингование мы используем инструмент с модифицированной формой вершины. На уголках вершин зубьев фрезы выполняются технологические утолщения, называемые протуберанцами. Они формируют поднутрение у самого корня впадины. Это гарантирует свободный выход шлифовального круга и предотвращает образование опасных термических прижогов на переходной кривой.
Геометрия червячной модульной фрезы и расчет винтовой линии
Конструктивные параметры фрезы базируются на размерах исходного червяка. Главным линейным параметром выступает нормальный модуль m, связывающий высоту и толщину зуба. Делительный окружной шаг составляет P = pi · m, а осевой шаг витков равен P_x = pi · m / cos(gamma). Промышленный ряд охватывает диапазон модулей от 0.5 до 25 мм по стандарту ГОСТ 9324-80. Для нарезания мелкомодульных передач мы берем фрезы с цельным хвостовиком, а для средних модулей применяем насадной инструмент.
Наружный делительный диаметр d0 задает жесткость инструментальной системы. При большем диаметре уменьшается угол подъема витка, что снижает огранку боковых поверхностей нарезаемых зубьев. Наружный диаметр корпуса фрезы вычисляют по формуле da = d0 + 2.5 · m. Посадочное отверстие изготавливают по квалитету H6 с чистотой стенок Ra 0.4 мкм для безлюфтовой посадки на оправку станка.
Формула расчета угла подъема витка винтовой линии
Угол подъема витка gamma на делительном цилиндре определяет наклон режущей спирали:
Зубофрезерные станки
Весь раздел →
Зубофрезерный станок SPITZEN SGH-300

Зубофрезерный станок SPITZEN SGH-100

Зубофрезерный станок G150A CNC
gamma = arctg((m · z_0) / d0)В этой формуле m обозначает нормальный модуль в мм, z_0 показывает число заходов фрезы, а d0 задает делительный диаметр в мм.
Число заходов z_0 определяет кинематическую схему зубообработки. Однозаходные фрезы с z_0 = 1 мы берем для чистовых чистовых проходов. Они дают минимальную накопленную погрешность шага колеса, поскольку все впадины венца формируются последовательно одним витком. Многозаходные фрезы с числом заходов 2, 3 или 4 увеличивают минутную производительность в 2–3 раза. Но погрешность шага между заходами инструмента копируется на деталь. Поэтому многозаходные фрезы мы используем исключительно для чернового зубофрезерования.
Стружечные канавки рассекают винтовую нарезку на зубья и отводят стружку из рабочей зоны. При углах подъема витка gamma ≤ 4° канавки выполняют прямыми вдоль продольной оси инструмента. Если угол превышает 4°, мы применяем фрезы с винтовыми стружечными канавками. Их спираль ориентируют перпендикулярно виткам червяка. Это гарантирует строгое равенство углов резания и сил трения на правой и левой боковых режущих кромках.
Поверхности зубьев фрезы затылуют по архимедовой спирали на специальных затыловочных станках. Величина спада затылка K обеспечивает задний угол на вершине зуба alfa_b = 9° - 12° и на боковых сторонах alfa_l = 2°30' - 4°30'. Благодаря затылованию передний угол gamma_0 остается строго равным 0° при всех переточках инструмента по передней грани.
Подобрать оборудование под вашу задачу
Классы точности по ГОСТ 9324-80 и инструментальные материалы
Стандарт ГОСТ 9324-80 разделяет червячные цельные чистовые фрезы на четыре класса точности: AAA, AA, A и B. Класс инструмента регламентирует допуски на шаг стружечных канавок, профиль зуба и биение опорных буртиков. От правильности выбора класса зависит степень точности нарезаемых зубчатых передач по ГОСТ 1643-81. Ошибка в подборе оснастки приводит к чрезмерному шуму зубчатой пары или неоправданным финансовым затратам предприятия.
Зубофрезерные станки
Весь раздел →
Зубофрезерный станок SPITZEN SGH-800, SGH-1250

Зубофрезерный станок SPITZEN SGH-600/6

Зубофрезерный станок SPITZEN SGC-3550
| Класс фрезы (ГОСТ 9324-80) | Степень точности колес (ГОСТ 1643-81) | Радиальное биение буртиков | Допуск на профиль зуба | Область применения |
|---|---|---|---|---|
| AAA | 5 и 6 степень | 0.003–0.005 мм | 0.004–0.006 мм | Прецизионные передачи делительных пар, авиационные приводы, приборостроение |
| AA | 6 и 7 степень | 0.005–0.008 мм | 0.007–0.010 мм | Автомобильные коробки передач, высокоскоростные редукторы станков с ЧПУ |
| A | 7 и 8 степень | 0.008–0.012 мм | 0.011–0.016 мм | Общепромышленные редукторы, подъемно-транспортное оборудование |
| B | 8 и 9 степень | 0.012–0.020 мм | 0.018–0.025 мм | Черновая нарезка зубьев поковок, тихоходные открытые зубчатые передачи |
Инструментальный материал подбирают по твердости и химическому составу заготовок. Монолитные фрезы малых и средних модулей производят из быстрорежущих сталей по ГОСТ 19265-73. Вольфрамомолибденовая сталь Р6М5 пригодна для обработки рядовых конструкционных сталей твердостью до 200 HB. При зубофрезеровании легированных сталей марок 40ХН2МА, 30ХГСА и 18ХГТ мы берем кобальтовую сталь Р6М5К5 и высоковольфрамовую Р18, сохраняющие твердость при нагреве до 630 °C.
Порошковые быстрорежущие стали HSS-PM марок ASP 2030, ASP 2060 и Böhler S390 Microclean выгодно отличаются мелкозернистой структурой без карбидной строчечности. Наш производственный опыт показывает высокую надежность порошковых фрез. Инструмент из ASP 2030 с нанокомпозитным PVD-покрытием AlCrN (Balinit Alcrona Pro) устойчиво работает на скоростях резания 90–115 м/мин. Он увеличивает стойкость между переточками в 3 раза по сравнению со сталью Р6М5К5.
При нарезании крупномодульных венцов с модулями m > 10 мм цельные фрезы экономически невыгодны. В таких операциях мы используем сборные фрезы со сменными твердосплавными рейками или неперетачиваемыми пластинами (СМП) из сплавов групп ISO P25 и K15. Твердосплавный инструмент допускает скорости резания 160–220 м/мин на жестких станках без подачи СОЖ.
Кинематическая настройка зубофрезерного станка: суппорт, деление и дифференциал
Для правильного профилирования венца наладчик обязан точно согласовать взаимное пространственное положение фрезы и заготовки. Поворотный суппорт фрезерной головки поворачивают на расчетный угол delta, ориентируя витки червяка вдоль направления нарезаемых зубьев. Ошибка в угле поворота суппорта вызывает перекос эвольвенты и несимметричную толщину зуба по обе стороны венца.
Правила расчета угла поворота суппорта станка
1. При нарезании прямозубых колес (угол наклона зуба beta = 0°):
Зубофрезерные станки
Весь раздел →
Зубофрезерный станок Kalibo Y31

Зубофрезерный станок HARTECH HGH
Зубофрезерный станок SGH-100 III
delta = gamma2. При нарезании косозубых колес с углом наклона beta:
delta = beta +- gamma- Знак минус (
delta = beta - gamma) принимают при одноименном направлении витка фрезы и зуба колеса (оба элемента правые или оба левые). - Знак плюс (
delta = beta + gamma) ставят при разноименном направлении (правая фреза нарезает левое колесо или левая фреза нарезает правое колесо).
Кинематическая цепь деления станка связывает вращение инструмента и стола. За 1 полный оборот фрезы заготовка должна сделать z_0 / z оборота. На механических зубофрезерных станках моделей 5К32 и 53А50 расчет сменных шестерен гитары деления ведут по формуле:
i_del = (e / z) · z_0 = (a · c) / (b · d)
Постоянное число e составляет 24 для станка 5К32 и 48 для станков 5К310. Наладчик подбирает зубья сменных шестерен a, b, c, d из комплекта станка по таблицам логарифмических передаточных отношений. Точность подбора шестерен деления гарантирует отсутствие циклической погрешности шага венца.
При зубофрезеровании косозубых колес вертикальная подача суппорта требует дополнительного вращения стола. При перемещении суппорта на величину шага винтовой линии зубьев T = (pi · m · z) / sin(beta) заготовка обязана совершить дополнительный поворот на 1 оборот. Этот доворот осуществляет дифференциальная цепь станка. Передаточное отношение гитары дифференциала находят по формуле:
Зубофрезерные станки
Весь раздел →Зубофрезерный станок SGH-100 IV
Зубофрезерный станок SPITZEN SGH-800
Зубофрезерный станок SPITZEN SGH-1250
i_dif = (C_dif · sin(beta)) / (m · z_0) = (a1 · c1) / (b1 · d1)
Паспортный коэффициент C_dif берется из документации станка. На современных зубофрезерных станках с ЧПУ механические гитары отсутствуют. Синхронизацию шпинделя фрезы (ось B), планшайбы стола (ось C) и вертикальной каретки (ось Z) осуществляет электронный редуктор (EGB) по сигналам прецизионных датчиков.
Технологические режимы зубофрезерования, нормы износа и переточка инструмента
Назначение технологических режимов зубофрезерования базируется на строгом учете прочности инструментальных кромок, жесткости системы СПИД и теплостойкости быстрорежущей стали. Оптимальный выбор скорости резания Vc и вертикальной подачи суппорта So позволяет выдерживать точность эвольвентного профиля без опасных термических микротрещин на кромках зубьев. В цеховой практике мы строго согласуем режимы с маркой обрабатываемой стали и классом чистоты поверхности венца.
| Обрабатываемый материал | Твердость HB | Материал фрезы | Скорость резания Vc, м/мин | Осевая подача So, мм/об стола |
|---|---|---|---|---|
| Сталь 45, 40Х (нормализация) | 170–210 | Р6М5 / Р6М5К5 | 35–48 | 1.8–2.6 |
| Сталь 40ХН2МА, 30ХГСА | 240–280 | HSS-PM ASP 2030 + AlCrN | 65–85 | 1.4–2.0 |
| Чугун СЧ20, ВЧ50 | 180–220 | Р6М5К5 / Твердый сплав ВК8 | 40–50 / 140–180 | 2.0–3.2 |
| Сталь 18ХГТ, 20ХН3А (поковка) | 160–200 | Сборная фреза (СМП P25) | 160–210 | 1.6–2.4 |
Частоту вращения шпинделя станка определяют по выражению n = (1000 · Vc) / (pi · d0). При обработке партий шестерен мы регулярно сдвигаем фрезу вдоль оправки на шаг delta_L = 0.5 · P_x. Такой осевой сдвиг (Shift-процесс) вводит в работу свежие участки режущих зубьев. Он распределяет износ по всей длине фрезы и удваивает межпереточный ресурс инструмента.
Критерием затупления фрезы служит ширина фаски износа по задней поверхности h_z. Для чистовых инструментов предельный износ составляет 0.20–0.25 мм, а для черновых — до 0.40 мм. Своевременная переточка исключает лавинообразное выкрашивание кромок и сокращает припуск сошлифовки при заточке.
Пошаговый технологический регламент обслуживания и восстановления фрезы состоит из пяти этапов:
- Промывка инструмента в керосине и визуальный осмотр состояния режущих кромок под микроскопом.
- Базирование фрезы на прецизионной шлифовальной оправке с проверкой радиального биения буртиков индикатором ИЧ-10 (допуск не более 0.003 мм).
- Шлифование передних граней зубьев на зубозаточном станке 3А662 мелкозернистым кругом из эльбора CBN при строгом сохранении переднего угла
gamma_0 = 0°. - Контроль накопленной погрешности шага стружечных канавок и радиального биения кромок после переточки на метрологическом приборе.
- Ультразвуковая очистка и нанесение износостойкого нанопокрытия AlCrN толщиной 2–3 мкм в вакуумной установке.
Переточку червячных модульных фрез производят строго по передней поверхности зубьев. Шлифовать зубья по задней затылованной поверхности категорически запрещено. Архимедова спираль затылования обеспечивает исходный эвольвентный профиль только при съеме металла с передней плоскости.
| Типовой дефект венца | Физическая причина возникновения | Технологический метод устранения |
|---|---|---|
| Колебание длины общей нормали | Радиальное биение фрезы или заготовки на оправке | Проверить индикатором ИЧ-10 биение буртиков фрезы (≤ 0.005 мм), очистить посадочные торцы |
| Несимметричный профиль зуба | Ошибка в установке угла поворотного суппорта delta | Пересчитать угол delta = beta +- gamma и выставить суппорт по нониусу |
| Огранка профиля эвольвенты | Завышенная подача или малое число канавок фрезы | Уменьшить вертикальную подачу So, взять фрезу большего диаметра d0 |
| Погрешность направления зуба | Перекос оси заготовки или погрешность настройки дифференциала | Выставить оправку по индикатору, проверить расчет сменных шестерен a1, b1, c1, d1 |