Механическая фиксация листовых заготовок струбцинами или прихватами в Т-пазы отнимает до 40% рабочего времени оператора и ограничивает траекторию инструмента. Промышленный вакуумный стол для ЧПУ полностью исключает контактный крепеж из зоны резания. Это дает возможность выполнять сквозной скоростной раскрой ЛДСП, фанеры, пластика и цветных металлов за один установ. В нашей практике наладки именно правильный выбор вакуумной станции предотвращает смещение деталей и поломку концевых фрез.
1. Физика вакуумного прижима: формулы расчета силы и сдвига
Вакуум сам по себе не притягивает заготовку к поверхности стола. Физическую работу совершает внешнее атмосферное давление воздуха, которое давит на лицевую сторону материала с силой около ста килопаскалей. Под заготовкой вакуумная помпа создает область глубокого разрежения. Возникающий перепад давлений плотно прижимает заготовку к столу. Мы рассчитываем нормальное усилие удержания по базовой формуле аэродинамики.
Нормальная сила прижима:F_n = ΔP × S = (P_atm - P_vac) × S
Предельное сдвиговое усилие резания:
F_t ≤ μ × F_n
где:
• F_n: нормальная прижимная сила, направленная перпендикулярно плоскости стола (Н);
• ΔP: рабочий перепад давления между атмосферой и вакуумным ресивером (Па);
• S: эффективная площадь контакта детали с зоной разрежения (м²);
• μ: коэффициент трения покоя между заготовкой и поверхностью стола;
• F_t: удерживающее сдвиговое усилие, которому противостоит вакуумный прижим заготовки (Н).
Горизонтальная составляющая силы резания стремится сдвинуть деталь вдоль плоскости стола. Чтобы обработка оставалась безопасной, коэффициент запаса по сдвигу должен превышать значение два с половиной. И наш опыт подтверждает, что пренебрежение коэффициентом трения приводит к браку при чистовых проходах.
k_safe = (μ × F_n) / P_z ≥ 2.5Коэффициенты трения для базовых конструкционных материалов
| Материал заготовки | Опорная поверхность | Коэффициент трения покоя (μ) | Особенности сцепления |
|---|---|---|---|
| ЛДСП, МДФ шлифованный | Жертвенный слой МДФ (калиброванный) | 0.28 – 0.35 | Шероховатость открытых пор повышает сцепление |
| Фанера березовая ФСФ | Жертвенный слой МДФ | 0.30 – 0.38 | Плотный контакт, требуется контроль коробления листа |
| Акрил (оргстекло), поликарбонат | Бакелитовый растровый стол с EPDM | 0.18 – 0.24 | Гладкий глянец требует повышенного разрежения |
| Алюминиевые сплавы (Д16Т, АМг6) | Вакуумные резиновые коврики / шнур | 0.40 – 0.55 | Высокое сцепление, необходимо защищать зону от СОЖ |
| Композит (Aluprom, Dibond) | Жертвенный слой МДФ | 0.22 – 0.28 | Гладкий полимерный слой с обратной стороны снижает трение |
Практический расчет фиксации мебельного фасада
Рассчитаем параметры для стандартного мебельного фасада из МДФ размером 400 на 600 мм с площадью ноль целых двадцать четыре сотых квадратных метра. Насос для вакуумного стола чпу создает рабочий вакуум минус ноль целых восемь десятых бар. Перепад давления составляет восемьдесят тысяч паскалей. В результате сила прижима достигает внушительных значений.
F_n = 80 000 Па × 0.24 м² = 19 200 Н ≈ 1957 кгсПри коэффициенте трения ноль целых три десятых предельное сдвиговое усилие равно:
F_t = 0.30 × 19 200 Н = 5760 Н ≈ 587 кгсТангенциальная составляющая силы резания для концевой фрезы диаметром восемь миллиметров на подаче шесть метров в минуту составляет около четырехсот ньютонов. Запас по сдвигу превышает двенадцать единиц. Деталь удерживается абсолютно неподвижно.
Инженерное правило безопасности: при раскрое мелких деталей площадью менее ста квадратных сантиметров удерживающая сила резко падает. Для заготовки десять на десять сантиметров сдвиговое усилие составит всего двадцать четыре килограмма. Такую деталь фреза гарантированно сорвет без мостиков.
2. Подбор вакуумных насосов: вихревые воздуходувки и роторные станции
Стабильность разрежения зависит от баланса между производительностью насоса и объемом паразитных утечек воздуха в рабочей зоне. Для пористых древесных плит требуются агрегаты с высоким объемным расходом. Для плотных металлов и пластиков на первый план выходит предельная глубина создаваемого вакуума. Мы всегда сопоставляем тип помпы со структурой материала.
| Параметр | Вихревая воздуходувка (Side Channel) | Сухой пластинчато-роторный насос | Масляный пластинчато-роторный насос | Водокольцевой насос (серия ВВН) |
|---|---|---|---|---|
| Глубина вакуума (ΔP) | -0.20 … -0.35 бар (20–35 кПа) | -0.85 … -0.90 бар (85–90 кПа) | -0.95 … -0.99 бар (95–99 кПа) | -0.80 … -0.90 бар (80–90 кПа) |
| Расход воздуха (Q) | 200 – 600 м³/ч | 80 – 250 м³/ч | 60 – 300 м³/ч | 100 – 500 м³/ч |
| Энергопотребление | 4.0 – 7.5 кВт | 3.0 – 5.5 кВт | 2.2 – 7.5 кВт | 5.5 – 15.0 кВт |
| Чувствительность к пыли | Низкая (бесконтактный ротор) | Высокая (требует фильтр 10 мкм) | Критическая (засорение масла) | Нулевая (пыль смывается водой) |
| Ресурс рабочих органов | 20 000–30 000 часов (подшипники) | 4 000–8 000 часов (графитовые лопатки) | 10 000–15 000 часов (лопатки + масло) | 30 000–50 000 часов |
| Оптимальное применение | Раскрой листов ЛДСП и МДФ через жертвенный слой | Фрезеровка пластиков, композитов, цветных металлов | Прецизионная металлообработка, тяжелые детали | Влажная древесина, работа с обильной подачей СОЖ |
Вихревая воздуходувка нагнетает воздух динамическим способом через импеллер с радиальными лопатками. Главное достоинство агрегата заключается в огромной производительности до пятисот кубометров в час. При сквозном пилении плит ЛДСП воздух постоянно подсасывается через прорезанные канавки. Воздуходувка моментально компенсирует этот расход, сохраняя стабильный вакуум.
Пластинчато-роторный насос использует принцип объемного сжатия с помощью самосмазывающихся графитовых лопаток. Помпа создает глубокий вакуум до минус девяноста сотых бар. Она отлично подходит для непористых материалов на столах с резиновым шнуром. Но при малейшем открытом пропиле вакуум мгновенно падает из-за невысокой производительности.
Перед всасывающим патрубком роторного насоса обязательно устанавливается фильтр-влагоотделитель с фильтрующим элементом десять микрометров. Древесная пыль действует как абразив. И если фильтр отсутствует, графитовые лопатки истираются за пару месяцев работы.
Подбор сечения вакуумных магистралей
Для предотвращения аэродинамического дросселирования воздушного потока диаметр подводящих шлангов согласуют с производительностью станции. Потеря давления в трубопроводе не должна превышать пять процентов от общего перепада.
| Производительность насоса (м³/ч) | Внутренний диаметр шланга (мм) | Условный проход арматуры (Ду) | Рекомендуемый объем ресивера (л) |
|---|---|---|---|
| до 100 м³/ч | 32 – 38 мм | Ду 32 (G 1 1/4") | 25 – 40 л |
| 100 – 250 м³/ч | 50 – 63 мм | Ду 50 (G 2") | 50 – 80 л |
| 250 – 500 м³/ч | 75 – 90 мм | Ду 80 (G 3") | 100 – 150 л |
Подобрать оборудование под вашу задачу
3. Конструкции рабочих столов: растровые пазы и уплотнители
Базовую плиту стола изготавливают из термореактивного бакелита HPL, текстолита или калиброванного дюралюминия марки Д16Т. Эти материалы обладают минимальным температурным расширением и сохраняют точную геометрию годами. В практике ЧПУ обработки применяют две ключевые разновидности вакуумных столов. Выбор конкретной схемы определяется технологией раскроя.
1. Матричные (растровые) столы
Поверхность стола представляет собой сетку фрезерованных пазов шириной шесть и глубиной четыре миллиметра с шагом тридцать миллиметров. В узлах сетки просверлены вакуумные каналы. В пазы укладывается эластичный уплотнительный шнур из вспененного этиленпропиленового каучука EPDM или силикона.
Шнур прокладывают точно по контуру будущей детали. Это создает герметичную изолированную камеру под заготовкой. Матричная конструкция идеальна для криволинейной обработки пластика и алюминия, где требуется максимальная жесткость прижима.
2. Перфорированные столы с жертвенной подложкой
Плита оснащается массивом сквозных отверстий с коническими фасками для равномерного распределения воздушного потока. Сверху на стол монтируется сплошной жертвенный слой МДФ. Такая схема разработана специально под Nesting-раскрой плитных материалов с регулярным врезанием фрезы в подложку на глубину до полмиллиметра.
3. Консольные вакуумные подушки (присоски)
Для объемной пятиосевой фрезеровки и профилирования мебельных фасадов применяют консольные вакуумные модули. Блочные вакуумные присоски поднимают деталь над поверхностью базового стола на высоту пятьдесят миллиметров. Это дает возможность свободно обрабатывать боковые торцы заготовки со всех четырех сторон за один технологический проход.
4. Технология жертвенного слоя МДФ: пористость и калибровка
Принцип работы жертвенной подложки основан на микропористой структуре древесноволокнистой плиты без синтетических связующих пленок. Воздух фильтруется сквозь толщу листа под действием перепада давлений. Мы рассчитываем объемный расход воздуха через подложку по закону ламинарной фильтрации Дарси. Скорость потока прямо пропорциональна перепаду давления и обратно пропорциональна толщине плиты.
Q = (k_p × S × ΔP) / (μ_air × h)где k_p: коэффициент газопроницаемости структуры МДФ (м²); μ_air: динамическая вязкость воздуха (Па·с); h: фактическая толщина листа МДФ (м).
Заводская корка МДФ полностью герметична: При горячем прессовании на заводе наружные слои плиты спекаются с добавлением парафина в плотную глянцевую пленку. Если уложить свежий лист МДФ на стол без предварительной фрезеровки, вакуумный прижим работать не будет.Регламент подготовки подложки МДФ к работе
- Выбор плотности плиты: Мы рекомендуем применять плиты МДФ толщиной двенадцать или шестнадцать миллиметров плотностью около семисот килограммов на кубический метр. Плотный лист HDF не пропускает воздух.
- Двусторонняя калибровка летучей фрезой: Лист укладывают на базовый стол. Скоростной торцевой фрезой Fly Cutter диаметром восемьдесят миллиметров снимают слой толщиной ноль целых восемь десятых миллиметра. Затем лист переворачивают и прострагивают вторую сторону. Это вскрывает внутренние поры древесной массы.
- Герметизация торцевых срезов: Около сорока процентов воздуха утекает через открытые торцы плиты. Все четыре боковые грани тщательно промазывают клеем ПВА в два слоя или оклеивают плотной кромочной лентой.
- Контроль разрежения: После герметизации подключенный к коллектору вакуумметр должен показывать расчетный рабочий перепад при накрытии стола пленкой.
- Периодическое выравнивание плоскости: При накоплении сетки пропилов глубиной более полутора миллиметров оператор снимает чистовой слой ноль целых три десятых миллиметра за проход. Когда толщина плиты падает до четырех миллиметров, подложку заменяют.
5. Зонирование рабочей зоны и технологические приемы раскроя
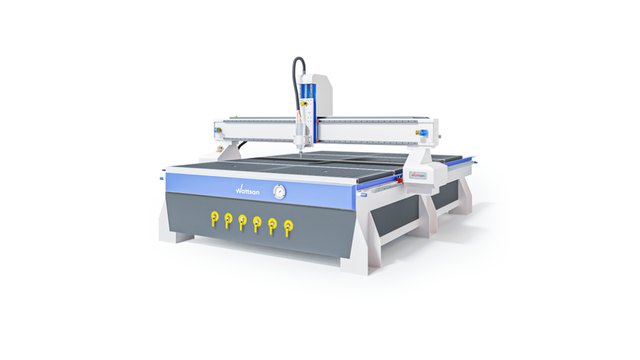
Полноформатные станки с рабочим полем два на три метра оснащаются раздельной системой вакуумных каналов. Грамотное зонирование стола на четыре, шесть или восемь независимых секций позволяет подавать вакуум строго под габариты заготовки. Это исключает падение давления в незадействованных участках стола и снижает нагрузку на электродвигатель помпы.
Схема пневматической разводки вакуумного стола
Каждый вакуумный сектор соединяется с центральной распределительной магистралью через индивидуальный кран либо электромагнитный пневмораспределитель. В систему монтируют тарельчатый обратный клапан и металлический ресивер объемом пятьдесят литров для сглаживания скачков разрежения.
| Количество зон | Размер рабочего поля | Конфигурация секторов | Рекомендуемый тип управления |
|---|---|---|---|
| 4 зоны (квадранты) | 1300 × 2500 мм | 2 × 2 зоны по 650 × 1250 мм | Ручные шаровые краны Ду 32 мм |
| 6 зон | 2100 × 3000 мм | 2 × 3 зоны по 1050 × 1000 мм | Шаровые краны с вакуумметрами |
| 8 зон | 2100 × 4000 мм | 2 × 4 зоны по 1050 × 1000 мм | Пневмораспределители с управлением от ЧПУ |
Технологические стратегии удержания мелких деталей при раскрое
При сквозном раскрое мебельных панелей мелкие элементы теряют контактную площадь. Силы трения становится недостаточно для компенсации бокового усилия фрезы. Чтобы избежать смещения деталей и поломки инструмента, мы применяем проверенные приемы:
- Маскирование открытых участков: Незанятую поверхность жертвенного слоя закрывают листовым пластиком, тонкой пленкой или обрезками ламината. Это перекрывает паразитный подсос воздуха.
- Технологические мостики (Tabs): В управляющей программе по периметру заготовки задают перемычки толщиной один миллиметр и шириной пять миллиметров. Они удерживают деталь до завершения программы и легко подрезаются вручную.
- Двухпроходный раскрой Nesting: Черновой проход выполняется с заглублением на девяносто процентов толщины листа. Материал сохраняет целостность и герметичность. Чистовой проход на высокой скорости быстро срезает оставшийся слой без смещения деталей.
- Компрессионная геометрия зубьев фрезы: Верхняя спираль направляет стружку вниз, создавая постоянный прижим заготовки к жертвенному слою в процессе резания.
6. Изготовление вакуумного стола своими руками: материалы и сборка
Самостоятельное изготовление вакуумного модуля позволяет модернизировать стандартный механический стол с Т-пазами при минимальных затратах. Для основы берут толстый лист конструкционного текстолита или калиброванный винипласт. Эти полимеры не впитывают влагу и легко фрезеруются прямо на модернизируемом станке. Мы рекомендуем соблюдать строгую последовательность шагов сборки.
- Фрезеровка растровой сетки: В базовой плите толщиной двадцать миллиметров фрезеруют сетку каналов шириной шесть миллиметров с шагом тридцать два миллиметра. В узлах сетки выполняют сквозные отверстия диаметром восемь миллиметров.
- Монтаж нижнего коллектора: С тыльной стороны плиты выбирают продольные распределительные пазы сечением тридцать на пятнадцать миллиметров, объединяющие отверстия в группы.
- Герметизация нижней крышки: На полиуретановый герметик и винты М6 устанавливают глухую алюминиевую крышку. В торцы вкручивают резьбовые латунные штуцеры для подключения гибких шлангов.
- Финишная калибровка плоскости: После закрепления стола на станине станка плоскость выравнивают широкой торцевой фрезой. Это компенсирует любые неровности монтажа и обеспечивает параллельность направляющим станка.
7. Регламент технического обслуживания и диагностика неисправностей
Периодическое техническое обслуживание вакуумного тракта предотвращает аварийные остановки станка и защищает помпу от перегрева. Засорение фильтров ведет к падению перепада давления и срыву заготовок со стола. В нашей сервисной практике большинство отказов связано с пренебрежением элементарной очисткой воздушных каналов. Мы составили таблицу типовых неполадок и способов их устранения.
| Неисправность | Вероятная причина | Метод устранения |
|---|---|---|
| Падение разрежения по вакуумметру ниже -0.5 бар | Засорение воздушного фильтра тонкой очистки древесной пылью | Продуть картридж сжатым воздухом или заменить фильтроэлемент |
| Сдвиг мелких заготовок при раскрое | Утечка через открытые зоны стола или прорезанный жертвенный слой | Выполнить строгание подложки МДФ, маскировать зоны, внедрить мостики Tabs |
| Сильный перегрев корпуса воздуходувки свыше 85 градусов | Работа наглухо при перекрытых зонах без охлаждающего потока воздуха | Установить автоматический предохранительный вакуумный клапан сброса |
| Металлический стук в роторном насосе | Критический износ графитовых лопаток более чем на пятнадцать процентов | Разобрать камеру помпы, очистить ротор и поставить оригинальные лопатки |
| Слабый прижим по краям жертвенной подложки | Боковой подсос воздуха через открытые торцы листа МДФ | Тщательно промазать торцевые грани клеем ПВА в два слоя или оклеить кромкой |