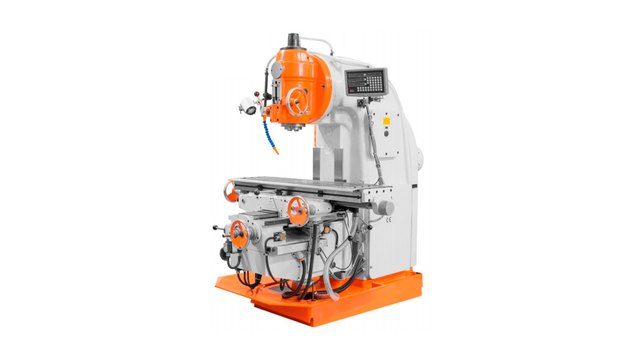
В нашей практике грамотное проведение пусконаладочных работ выступает фундаментом многолетней безаварийной эксплуатации и сохранения паспортной точности станка. Мы на производстве выполняем комплексный ввод металлообрабатывающих центров в строй от монтажа на фундамент до сдачи контрольной детали. Ошибки при первом запуске приводят к перекосу станины и авариям шпинделя. А соблюдение стандартов ГОСТ и ISO гарантирует идеальную геометрию оборудования.
Нормативная база и этапы пусконаладочных работ
Проведение пусконаладочных работ металлорежущего оборудования регламентируется государственными стандартами ГОСТ 18097-93 и международным стандартом ISO 230-1. ПНР включает пять последовательных фаз: монтаж станины, электромонтажные проверки, наладку гидравлики и пневматики, юстировку геометрической точности и тестовую обработку образца. И строгое соблюдение этапов обеспечивает подтверждение заводской гарантии производителя.
Перед началом работ проверяется соответствие фундамента технологическим нагрузкам. Бетонное основание должно набрать полную марочную прочность.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Мы составляем протокол входного контроля оборудования с фиксацией состояния направляющих, шпиндельного узла и шкафа электроавтоматики ЧПУ.
- Проверка несущей способности и плоскостности бетонного фундамента цеха.
- Монтаж станка на клиновые регулируемые виброопоры ОВ-31М или анкерные болты.
- Проверка сопротивления контура защитного заземления PE (не более 4.0 Ом).
- Контроль фазировки трехфазной питающей сети 380 В прибором чередования фаз.
Установка на фундамент и нивелирование станины
Мы на производстве выполняем нивелирование станины с использованием прецизионных брусковых и рамных уровней с ценой деления 0.02 мм на 1000 мм по ГОСТ 9392-89. Уровень устанавливается непосредственно на шлифованную поверхность рабочего стола. Регулировочными винтами виброопор мы устраняем пространственный крен станины. Проверка ведется в продольном и поперечном направлениях. И допустимое отклонение не превышает 0.02 мм на метр длины.
Неправильное нивелирование вызывает винтовое скручивание станины под собственным весом. Это приводит к заклиниванию кареток ШВП и неравномерному износу направляющих.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
После затяжки анкерных болтов мы производим повторный замер уровня стола через 24 часа для исключения усадки регулировочных клиньев.
| Параметр геометрической точности | Метод и инструмент контроля | Допуск по ГОСТ 18097 (класс П) | Фактический результат ПНР |
|---|---|---|---|
| Плоскостность рабочего стола | Поверочная линейка ШД-1000, щупы | 0.012 мм на 1000 мм | 0.008 мм |
| Перпендикулярность осей X и Y | Гранитный уголок УГ 400х400, ИЧ-10 | 0.010 мм на 300 мм | 0.006 мм |
| Торцевое биение шпинделя | Индикатор типа ИРБ на зеркало торца | 0.005 мм | 0.002 мм |
| Радиальное биение оправки (вылет 300 мм) | Контрольная цилиндрическая скалка | 0.008 мм | 0.004 мм |
Подобрать оборудование под вашу задачу
Электромонтажные проверки и тестирование цепей безопасности
В нашей практике подача силового напряжения 380 В на станок допускается только после всесторонней проверки изоляции и заземления. Мы измеряем сопротивление изоляции силовых кабелей сервоприводов мегаомметром на напряжении 1000 В. Сопротивление должно составлять не менее 10 МОм. Проверка чередования фаз исключает обратное вращение насосов гидростанции. И двухканальная цепь E-Stop гарантирует безопасность персонала.
Срабатывание концевых выключателей Hard Limits проверяется вручную на малом ходу. При наезде кулачка на датчик привод должен мгновенно обесточиваться.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Мы тестируем работу реле контроля фаз и автоматических выключателей шкафа управления при искусственной имитации перегрузки по току.
Первое включение гидростанции и шпинделя мы всегда проводим в режиме толчковой подачи Jog. Это позволяет вовремя обнаружить утечки масла или посторонний шум в подшипниках до выхода на номинальные обороты.
Юстировка геометрии и динамический тест Ballbar
Мы на производстве завершаем инструментальную юстировку осей динамическим анализом с помощью лазерной системы Renishaw QC20-W Ballbar. Беспроводной датчик Ballbar фиксирует микроотклонения радиуса при круговой интерполяции осей X и Y. Программа рассчитывает величину люфтов, неперпендикулярность осей и погрешности сервонастройки. И выявленные значения вносятся в таблицу компенсации шага винта Pitch Error Compensation.
Тест Ballbar позволяет за 15 минут выявить скрытые динамические дефекты механики. Это гарантирует круглость отверстий при реальном фрезеровании.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Пошаговый регламент пусконаладки строго структурирован.
- Проверка комплектности поставки станка и целостности защитных кожухов.
- Нивелирование станины прецизионным брусковым уровнем по ГОСТ 9392-89.
- Подключение контура заземления PE и силового кабеля электропитания 380 В.
- Заправка свежих индустриальных масел в станции смазки и гидростанцию зажима.
- Фрезерование тестовой детали по ISO 10791-7 и оформление акта ввода в строй.
Тестовое фрезерование контрольного образца по ISO 10791-7
В нашей практике финальным подтверждением качества пусконаладки выступает обработка тестового образца комплексной формы по стандарту ISO 10791-7. Мы фрезеруем деталь, содержащую квадрат, окружность и ромб из алюминиевого сплава Д16Т. После обработки деталь измеряется на координатно-измерительной машине КИМ. Проверяются линейные размеры, отклонение от круглости и шероховатость Ra. И на основе замеров подписывается акт ПНР.
Ниже представлены требования к геометрической точности тестовой детали по стандарту ISO 10791-7.
Соответствие этим допускам подтверждает готовность станка к сдаче в промышленную эксплуатацию.
| Элемент тестовой детали по ISO 10791-7 | Контролируемый геометрический параметр | Норма допуска стандарта | Фактическое отклонение детали |
|---|---|---|---|
| Фрезерованный наружный квадрат 100х100 | Прямолинейность и параллельность сторон | \(\le 0.010\) мм | 0.005 мм |
| Центральное круглое отверстие \(arnothing 80\) | Круглость и цилиндричность отверстия | \(\le 0.008\) мм | 0.004 мм |
| Ромбовидный элемент со скосом \(45^\circ\) | Точность позиционирования углов скоса | \(\le 0.012\) мм | 0.006 мм |
| Чистовая торцевая плоскость | Шероховатость поверхности \(Ra\) | \(Ra \le 0.8\) мкм | \(Ra = 0.42\) мкм |