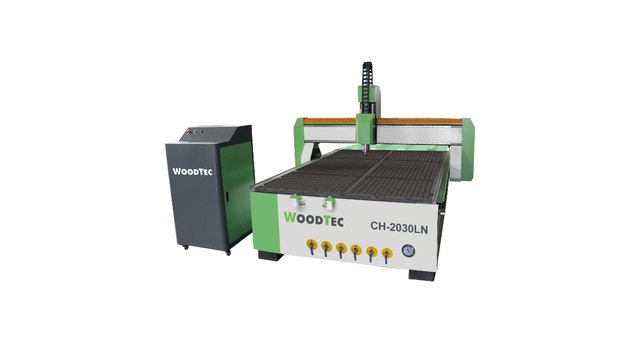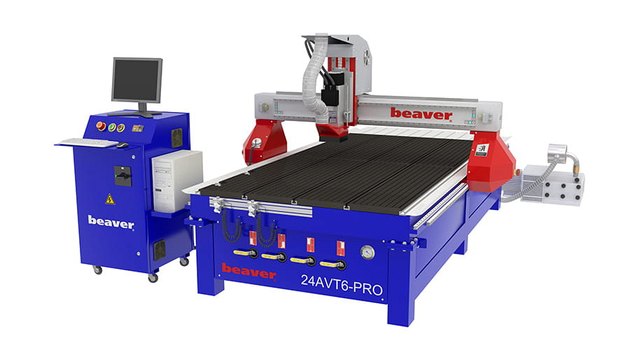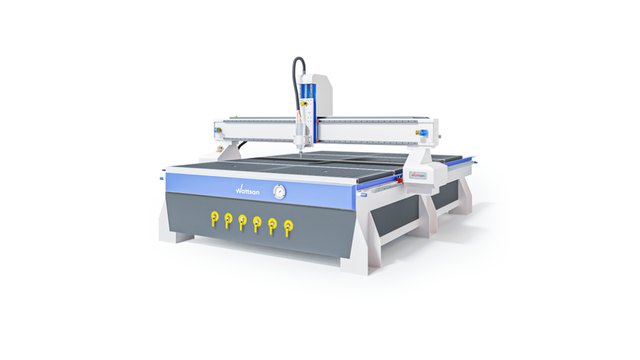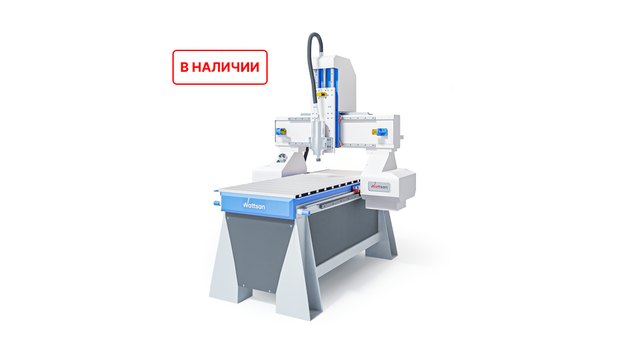
В нашей практике фрезерный раскрой листовых материалов на портальных станках с ЧПУ выступает базовой технологией высокопроизводительного производства корпусной мебели, рекламных конструкций и фасадных панелей. Мы на производстве ежедневно раскраиваем сотни квадратных метров фанеры, МДФ, акрила и листового алюминия по технологии нестинга. Правильный подбор компрессионных спиралей исключает сколы ламината. А мощный вакуумный прижим надежно удерживает даже миниатюрные детали.
Технология нестинга и организация сквозного раскроя
Технология сквозного нестинга (Nesting) представляет собой непрерывный цикл высокоскоростной контурной обработки полноформатных плитных материалов (2440х1220, 2800х2070, 3000х1500 мм) за один технологический установ заготовки. Портальный станок с ЧПУ одновременно выполняет сверление присадочных отверстий, выборку пазов под заднюю стенку и сквозной фигурный рез деталей. И коэффициент полезного использования материала достигает рекордных 90–95 процентов.
CAM-алгоритмы автоматического нестинга плотно упаковывают криволинейные контуры деталей на листе с учетом текстуры и направления волокон.
Портальные станки с ЧПУ
Весь раздел →
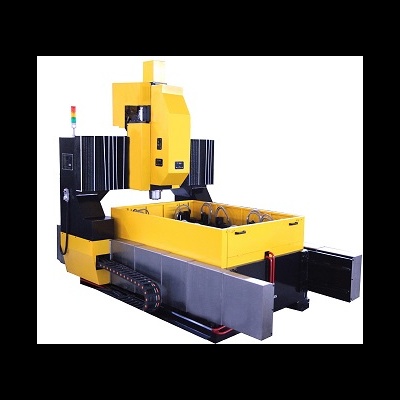
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Использование общего реза (Common Line Cutting) для смежных кромок деталей снижает суммарную длину траектории на 25–40 процентов.
- Высокопроизводительный раскрой крупноформатных плитных материалов без предварительного пиления.
- Совмещение контурного вырезания, выборки пазов и сверления отверстий в одной программе.
- Автоматическая оптимизация раскладки деталей в CAM для минимизации отходов сырья.
- Надежная фиксация деталей вакуумным столом без применения механических прижимов и струбцин.
Выбор фрез для раскроя плитных и листовых материалов
Мы на производстве дифференцируем выбор режущего инструмента в строгой зависимости от физико-механических свойств раскраиваемого материала. Для ламинированного ДСП и МДФ мы применяем твердосплавные и поликристаллические алмазные (PCD) компрессионные фрезы со встречными спиралями. Для вязких пластиков и акрила незаменимы однозаходные полированные фрезы с выбросом стружки вверх. А для листового алюминия используются фрезы с полированными стружечными канавками и DLC покрытием.
Компрессионная фреза (Compression spiral) имеет нижние лезвия с правым подъемом и верхние лезвия с левым наклоном. Стружка направляется внутрь толщины плиты, предотвращая сколы сверху и снизу.
Однозаходные фрезы обеспечивают максимальный объем стружечной канавки, что предотвращает налипание и оплавление термопластичных полимеров.
| Обрабатываемый материал | Тип рекомендуемой фрезы | Геометрия и покрытие | Преимущества инструмента |
|---|---|---|---|
| ЛДСП, МДФ ламинированный | Компрессионная 2-3 зубая фреза / PCD алмаз | Встречные спирали (Up/Down Cut), полированный торец | Чистый рез без сколов декоративного покрытия с двух сторон |
| Фанера березовая ФК, ФСФ | Спиральная 2-зубая фреза / алмазная кукуруза | Удаление стружки вниз (Down-cut) или стружколомы | Отсутствие задиров шпона на верхней лицевой пласти |
| Акрил (оргстекло), монолитный поликарбонат | Однозаходная спиральная фреза | Зеркальная полировка канавки (Up-cut), угол \(30^\circ\) | Прозрачная глянцевая кромка без наплывов и перегрева |
| Алюминиевые композитные панели (АКП) | V-образная гравировальная фреза \(90^\circ - 135^\circ\) | Плоская вершина 1.5–3.0 мм для выборки паза под гибку | Точный загиб композита по радиусу без повреждения алюминия |
| Листовой алюминий (Д16Т, АМг2, АМг3) | Однозаходная фреза по алюминию | Покрытие DLC (Diamond-Like Carbon), полированная кромка | Идеальный отвод стружки без налипания на скоростях до 10 м/мин |
Подобрать оборудование под вашу задачу
Физика вакуумного прижима и жертвенный слой МДФ
В нашей практике надежная фиксация тонких и мелких деталей обеспечивается мощными пластинчато-роторными или вихревыми вакуумными насосами производительностью 250–500 кубических метров в час. Матричный стол станка делится на независимые вакуумные зоны с электромагнитными клапанами. Поверх стола укладывается шлифованная плита МДФ толщиной 8–12 мм, выполняющая роль воздухопроницаемого жертвенного слоя. И удерживающее усилие рассчитывается по формуле: \(F_{уд} = \Delta P \cdot A_{дет} \cdot \mu_{тр}\).
Для сохранения воздухопроницаемости жертвенного слоя МДФ мы предварительно сошлифовываем глянцевую поверхностную корку с обеих сторон на глубину 0.5 мм.
Для удержания сверхмелких деталей площадью менее 100 квадратных сантиметров мы настраиваем в CAM технологические перемычки (мостики) толщиной 0.5–1.0 мм.
При фрезеровании мелких деталей по технологии нестинга мы применяем двухпроходную стратегию: первый черновой проход оставляет недорез 0.5 мм по толщине листа, сохраняя вакуумный контур, а чистовой проход разделяет заготовки на максимальной скорости.
Режимы резания и расчет производительности раскроя
Мы на производстве рассчитываем технологические режимы фрезерного раскроя исходя из условия максимальной минутной производительности и сохранения стойкости режущей кромки. Скорость минутной подачи для фанеры и МДФ фрезами диаметром 6–10 мм достигает 8–18 метров в минуту при частоте вращения шпинделя 18000–24000 об/мин. Толщина стружки на зуб поддерживается на уровне 0.15–0.30 мм. И это предотвращает прижоги связующих смол.
Ниже представлены проверенные заводские режимы скоростного раскроя типовых листовых материалов.
Отвод пыли и мелкой древесной фракции обеспечивается стружкоотсосом производительностью от 3500 кубометров в час.
| Листовой материал | Толщина листа, мм | Диаметр фрезы \(d_c\), мм | Обороты \(n\), об/мин | Подача \(V_f\), м/мин | Глубина за проход \(a_p\), мм |
|---|---|---|---|---|---|
| Фанера березовая ФК | 18.0 | 8.0 (компрессионная) | 18 000 – 20 000 | 9.0 – 12.0 | 18.5 (в 1 проход) |
| ЛДСП влагостойкий | 16.0 | 10.0 (PCD алмаз) | 20 000 – 24 000 | 12.0 – 18.0 | 16.5 (в 1 проход) |
| Акрил листовой (оргстекло) | 5.0 | 4.0 (1-заходная) | 16 000 – 18 000 | 3.5 – 5.0 | 5.2 (в 1 проход) |
| Композит Alucobond | 4.0 | 6.0 (V-образная) | 18 000 – 21 000 | 6.0 – 8.0 | 3.2 (под гибку) |
| Алюминий листовой Д16Т | 3.0 | 4.0 (1-заходная DLC) | 22 000 – 24 000 | 2.5 – 4.0 | 1.5 (в 2 прохода + туман) |
Регламент подготовки и безаварийного раскроя плит
В нашей практике соблюдение пятишагового регламента раскроя исключает брак плитных заготовок и поломку дорогостоящего инструмента. Процесс начинается с очистки поверхности вакуумного стола от опилок и калибровки плоскости жертвенного МДФ фрезой для выравнивания стола. Затем укладывается лист материала и активируются соответствующие вакуумные зоны. И оператор запускает программу с контролем плавности врезания.
Для исключения термического коробления листового пластика применяется встречное фрезерование с умеренными подачами.
Готовые детали снимаются со стола с одновременной маркировкой штрихкодами для последующей кромкооблицовки.
- Фрезерование плоскости жертвенного слоя МДФ для восстановления воздухопроницаемости.
- Базирование листовой заготовки по пневматическим упорам портального станка.
- Включение вакуумного насоса и проверка глубины разрежения по вакуумметру (не менее -0.75 бар).
- Калибровка длины инструмента мобильным датчиком высоты инструмента по оси Z.
- Запуск управляющей программы нестинга с включением аспирационной вытяжки.