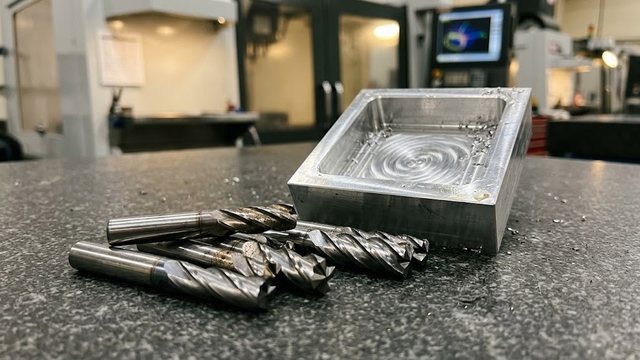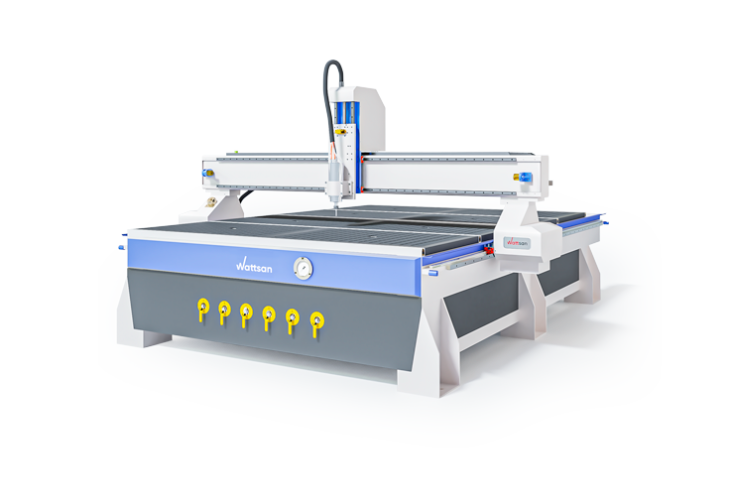
Фрезерный станок начинается со стола. Любые погрешности геометрии рабочей поверхности моментально копируются на деталь. Если стол прогнулся под тяжелой заготовкой, шпиндель не выдаст чертежную плоскостность. Заготовка начнет вибрировать. Твердосплавные пластины быстро выкрошатся. Размеры детали неизбежно выйдут за поле допуска.
Грамотно спроектированный рабочий стол фрезерного станка решает три главные технологические задачи. Во-первых, он задает прецизионную базу в станочных координатах. Во-вторых, он надежно фиксирует оснастку и заготовки при воздействии динамических сил резания. В-третьих, он эффективно гасит технологические вибрации при обработке труднообрабатываемых сталей и сплавов.
1. Классификация, функции и нормативные требования к рабочим столам
Рабочий стол служит первичной базой для всей станочной оснастки. На него крепят прецизионные лекальные и гидравлические тиски. Сюда монтируют поворотные столы 4-й и 5-й осей. На него устанавливают синусный крепеж, магнитные плиты и модули Zero-Point. Стол обязан сохранять жесткость под весом тяжелых поковок массой в несколько тонн. Он легко выдерживает осевые усилия врезания фрезы Fz до 25 кН.
Геометрическая точность регламентируется строгими стандартами. Мы применяем нормативы ГОСТ 18097-93 и международный регламент ISO 10791-1. Предельное отклонение от плоскостности зеркала стола не должно превышать нормированных значений:
- Станки нормальной точности (класс Н): не более 0.015 мм на длине 1000 мм;
- Станки повышенной точности (классы П и В): не более 0.008–0.010 мм на длине 1000 мм;
- Прецизионные координатно-фрезерные центры (класс А): не более 0.004–0.005 мм на длине 1000 мм;
- Параллельность плоскости направляющим осей X и Y: не более 0.012 мм на всей длине перемещения.
При превышении этих порогов деталь получает конусность или волнистость при торцевом фрезеровании. Поэтому при регламентной поверке мы обязательно контролируем кинематическую параллельность перемещения стола по всей рабочей зоне.
2. Материаловедение и конструктивное исполнение столов
Выбор материала стола определяет его жесткость, вибростойкость и долговечность. В промышленном станкостроении применяют четыре базовые конструкции.
Литой чугун Meehanite (СЧ25 / СЧ30)
Тяжелый чугунный стол фрезерного станка с чпу остается эталоном для силовой металлообработки. Мы используем модифицированный серый чугун СЧ25 или СЧ30 (Meehanite GB300 / GG25-GG30). Пластинчатый графит в структуре чугуна превосходно поглощает механические колебания. Его демпфирующая способность в 4–5 раз выше, чем у конструкционной стали.
С нижней стороны чугунная отливка имеет развитую систему ребер жесткости. Ребра выполняют вафельными или диагональными с толщиной стенок 16–25 мм. После литья заготовка стола проходит двухступенчатый термический отжиг. Это полностью снимает внутренние напряжения в металле. Затем следует естественное старение на складе. Только после этого стол отправляют на строгание и финишную прецизионную шлифовку.
Стальные столы с закалкой ТВЧ
Для тяжелых прессовых станков применяют столы из кованых стальных плит (стали 40Х, 45, 09Г2С). Поверхность закаливают токами высокой частоты (ТВЧ) на глубину 2.5–4.0 мм до твердости 50–55 HRC. Закаленный слой защищает стол от забоин при случайных ударах заготовками. Однако сталь хуже гасит вибрации. Поэтому стальные столы требуют массивных станин.
Экструдированный алюминиевый профиль
На легких портальных станках с ЧПУ по дереву и пластику применяют профильные столы из алюминия 6060-T6 или АД31Т1. Профиль имеет продольные пазы под крепежные сухари. Алюминий легок и удобен при сборке. Но у него низкий модуль упругости (70 ГПа против 110 ГПа у чугуна). А термическое расширение алюминия вдвое выше стали. При перепаде температуры на 10 °C двухметровый стол удлиняется почти на 0.5 мм.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Минеральное литье и полимербетон
В прецизионных станках для микрофрезерования применяют столы из эпоксидно-гранитного полимербетона. Материал стабилен при нагреве. Он превосходно гасит высокочастотный микрозвон инструмента. Крепежные точки выполняют в виде залитых в массив стальных резьбовых втулок.
| Материал рабочего стола | Плотность, кг/м³ | Модуль упругости E, ГПа | Коэфф. терм. расширения, 10⁻⁶ K⁻¹ | Коэффициент демпфирования, % | Область применения |
|---|---|---|---|---|---|
| Серый чугун СЧ25 / Meehanite | 7150 – 7250 | 105 – 125 | 10.5 – 11.5 | 1.8 – 2.5 | Универсальные фрезерные станки, вертикальные и горизонтальные ОЦ по металлу |
| Легированная сталь 40Х (закалка ТВЧ) | 7850 | 210 | 12.0 – 12.5 | 0.3 – 0.5 | Тяжелые продольно-фрезерные станки, силовая штамповая обработка |
| Алюминиевый сплав 6060-T6 | 2700 | 69 – 72 | 23.0 – 23.5 | 0.4 – 0.6 | Портальные граверы, раскройные станки по дереву, пластику, МДФ |
| Полимербетон / Синтегран | 2400 – 2500 | 35 – 45 | 12.0 – 14.0 | 4.5 – 6.0 | Высокоточные координатные станки, микрообработка печатных плат и оптики |
Подобрать оборудование под вашу задачу
3. Геометрия Т-образных пазов: стандарты ГОСТ 1574-91, ГОСТ 6569-75 и DIN 650
Т-образный паз служит базовым интерфейсом для крепления оснастки. Геометрия пазов строго нормирована. В машиностроении стандартизированы т образные пазы стола гост 1574-91 din 650, определяющие форму направляющих и крепежных пазов, а также стандартом на станочную оснастку ГОСТ 6569-75.
Паз включает вертикальный направляющий зев шириной a, горизонтальную опорную полку шириной b, высоту полки h и общую глубину паза H. Стандартный ряд ширины зева содержит размеры: 12, 14, 18, 22, 28, 36 мм. Шаг между соседними пазами на промышленных столах составляет 50, 63, 80, 100 или 125 мм.
Базовый центральный паз против крепежных пазов
На чугунном столе пазы функционально разделены на две группы:
- Центральный базовый паз (Reference Slot): обрабатывается с допуском
H7илиH8. Он идет строго по оси симметрии стола. Параллельность ходу оси X составляет не более 0.008 мм на метр. В него ставят калиброванные сухари тисков и делительных головок УДГ. Это позволяет быстро позиционировать оснастку без повторной обкатки индикатором. - Боковые крепежные пазы (Clamping Slots): имеют поле допуска
H12(реже H11). Они служат исключительно для размещения Т-болтов и шпилек. Здесь важна не ширина зева, а параллельность и механическая прочность опорных полок.
Станочная крепежная оснастка: болты, гайки и прижимы
Надежное крепление заготовок на т пазы прижимы требует крепежа повышенного класса прочности (8.8, 10.9 или 12.9):
- Т-образные болты по ГОСТ 13152-67 / DIN 787: имеют кованую Т-образную головку под ширину полки b. Болт заводится в паз с торца стола либо через разгрузочные карманы;
- Т-образные гайки по DIN 508 / ГОСТ 6569-75: заводятся в паз в любой точке стола. В них вкручивают каленые шпильки нужной длины. Это исключает износ резьбы в теле стола;
- Ступенчатые упоры и прижимы (Clamping Kits): зубчатые лесенки и планки позволяют быстро выставить горизонт прижима независимо от высоты заготовки.
Запрещено использовать болты с неполной головкой или узкие самодельные гайки. Они создают опасное точечное давление. При затяжке свыше 40 Нм это приводит к вырыву и скалыванию чугунной полки паза. Ремонт скола требует дорогостоящей наплавки никелевым сплавом и повторного фрезерования паза.
Для надежного удержания детали мы рассчитываем крутящий момент затяжки шпилек по формуле:
Расчет крутящего момента затяжки Т-болта:Mкр = k · Fзаж · d
где:
• Fзаж — требуемая сила осевого прижима заготовки (Н);
• d — номинальный диаметр метрической резьбы шпильки (м);
• k — коэффициент трения в резьбе и на опорном торце гайки (для фосфатированного крепежа со смазкой k ≈ 0.16–0.18).
4. Вакуумные, магнитные и комбинированные системы закрепления
Механические прижимы незаменимы для массивных стальных поковок. Но при обработке тонких плит прижимы мешают сквозному проходу фрезы. Они перекрывают доступ к боковым граням. В таких задачах применяют вакуумные и магнитные столы.
Вакуумные столы: растровые, пористые и шлицевые
Высокопроизводительный вакуумный стол для чпу фрезера держит заготовку за счет перепада между атмосферным давлением и разрежением под деталью. Вакуумные столы делят на три основных класса:
- Матричные растровые столы (Matrix Grid Tables): плита из алюминия или бакелита с сеткой прямоугольных канавок (шаг 15–30 мм). По контуру детали укладывают уплотнительный шнур из маслостойкой резины EPDM. Это создает герметичную камеру с глубоким вакуумом (до -0.92 бар). Система идеальна для плоских плит из алюминия, латуни и текстолита.
- Пористые вакуумные плиты (Metapor): рабочая плоскость выполнена из микропористого спеченного алюминия с порами 10–30 мкм. Вакуум распределяется равномерно по всей площади. Плита незаменима при скоростной гравировке фольги, тонкой меди 0.2 мм, гибких плат и полимерных пленок.
- Шлицевые столы с жертвенным слоем (Nesting Grid + Spoilboard): базовое решение для раскроя листовых материалов. Вакуум подается через каналы в базовом пластиковом столе. Сверху укладывают лист шлифованного МДФ толщиной 10–18 мм. МДФ пропускает воздух и служит расходной подложкой при сквозном прорезании деталей.
Fвак = ΔP · Sконт = (Pатм - Pабс) · S
где:
• ΔP — эффективный перепад давления (Па); для вихревых воздуходувок ΔP ≈ 25–40 кПа, для пластинчато-роторных насосов ΔP ≈ 80–92 кПа;
• Sконт — полезная площадь контакта заготовки с вакуумной зоной (м²);
• Fсдвиг = μ · Fвак — сила сопротивления боковому сдвигу от фрезы (μ ≈ 0.25–0.35 для сухого сопряжения металл/резина или дерево/МДФ).
Электропостоянные магнитные плиты
Для силовой 5-сторонней фрезеровки ферромагнитных сталей применяют магнитные плиты для фрезерных станков на электропостоянных магнитах (Electro-Permanent Magnetic Chucks). Система сочетает мощные неодимовые магниты NdFeB и магниты из сплава AlNiCo.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Электрический импульс подается на катушку на 1–2 секунды только при включении и выключении. Во время обработки ток полностью отключен. Плита держит деталь чистым постоянным магнитным полем. Это гарантирует безопасность при отключении электричества в цехе. И оснастка не нагревается.
Сила магнитного притяжения на полюс:Fмагн = B2 · S / (2 · μ0)
где:
• B — магнитная индукция в рабочем зазоре (для неодимовых систем B ≈ 1.2–1.5 Тл);
• S — суммарная площадь магнитных полюсов под деталью (м²);
• μ0 = 4π × 10-7 Гн/м — магнитная постоянная вакуума.
Удельное усилие прижима электропостоянных плит достигает 120–160 Н/см² (12–16 тонн на квадратный метр). Это позволяет вести черновое фрезерование стали с глубиной резания ap = 5–8 мм без механических прижимов.
5. Практический пример расчета параметров удержания заготовки
Разберем практическую задачу: фрезерование паза и контура в плите из дюралюминия Д16Т размером 400 × 250 × 15 мм на растровом вакуумном столе с пластинчато-роторным насосом.
Исходные технологические параметры обработки:
- Размеры заготовки: длина L = 0.4 м, ширина W = 0.25 м, площадь S = 0.1 м²;
- Параметры вакуумной станции: абсолютное остаточное давление Pабс = 15 кПа (0.15 бар), перепад давления ΔP = 101.3 - 15 = 86.3 кПа;
- Коэффициент трения покоя: сухое сопряжение алюминий/EPDM μ = 0.32;
- Режимы резания: концевая твердосплавная фреза D = 12 мм, число зубьев z = 3, подача на зуб fz = 0.06 мм/зуб, ширина фрезерования ae = 12 мм, глубина ap = 4 мм, тангенциальная сила резания Fc = 680 Н, радиальная сила отжима Fr = 320 Н.
Рассчитаем силу нормального вакуумного прижима детали к столу:
Fвак = ΔP · S = 86 300 Па · 0.1 м² = 8630 Н (около 880 кгс).
Определим предельную силу сопротивления боковому сдвигу в плоскости стола:
Fсдвиг_max = μ · Fвак = 0.32 · 8630 Н = 2761.6 Н.
Суммарная результирующая сила резания, стремящаяся сместить заготовку:
Fрез = √(Fc² + Fr²) = √(680² + 320²) = √(462 400 + 102 400) = √564 800 ≈ 751.5 Н.
Рассчитаем коэффициент запаса надежности закрепления:
kзап = Fсдвиг_max / Fрез = 2761.6 / 751.5 ≈ 3.67.
Полученный запас надежности (kзап ≈ 3.67) превышает отраслевой норматив (kзап ≥ 2.5). Заготовка стабильно зафиксирована на столе. Но при сквозной обработке контура площадь контакта уменьшится. Поэтому подачу на финишном проходе мы снижаем на 25–30%.
6. Регламент проверки геометрии, юстировки и выравнивания стола
Станочный стол требует регулярного метрологического контроля и восстановления геометрии. В процессе эксплуатации центральная зона всегда вырабатывается сильнее периферии.
Инструментальный контроль плоскостности и параллельности
Проверка геометрии стола выполняется по строгому регламенту:
- Контроль прямолинейности и плоскостности: на обезжиренный стол ставят поверочную линейку типа ШД или ШП класса точности 0 по ГОСТ 8026-92. Просвет между гранью линейки и столом проверяют калиброванными щупами от 0.01 мм во всех направлениях.
- Обкатка стрелочным индикатором: индикатор ИЧ-10 или ИРБ с ценой деления 0.001–0.002 мм крепят в шпинделе на жесткой магнитной стойке. Перемещая стол по осям X и Y, снимают показания стрелки по координатной сетке с шагом 100 мм.
Проверка перпендикулярности шпинделя (Tramming)
Ступеньки на плоскости после торцевания возникают из-за углового перекоса оси шпинделя относительно стола. Измерение проводят прибором Pro Tram либо индикатором на рычаге-балеринке с радиусом R = 100–150 мм.
При плавном вращении шпинделя вручную на 360° индикатор фиксирует значения в четырех точках. Если ось шпинделя наклонена на угол αнакл, торцевая фреза диаметром Dфрезы оставит ступеньку на стыке проходов:
Высота ступеньки от углового перекоса шпинделя:Δh = (Dфрезы · sin(αнакл)) / 2 ≈ (Dфрезы · δиндикатора) / (4 · Rбалеринки)
где:
• δиндикатора — разность показаний индикатора в противоположных точках (мм);
• Rбалеринки — радиус вылета измерительного щупа (мм).
Юстировка вертикальности выполняется регулировочными клиньями или винтами шпиндельной бабки. Разность показаний индикатора на диаметре 200 мм должна быть меньше 0.005 мм.
Выравнивание плоскости стола фрезерованием (Flycutting / Surfacing)
Для портальных станков с вакуумными подложками базовой процедурой является регулярное выравнивание плоскости стола фрезерованием. На раскройных станках этот процесс называют строганием жертвенного слоя МДФ (Spoilboard Surfacing).
Пошаговый технологический регламент выравнивания жертвенного слоя:
- Подготовка жертвенной плиты: лист МДФ толщиной 12–16 мм укладывают на вакуумный стол. Если МДФ имеет ламинацию, предварительно сошлифовывают глянец для открытия пор. По периметру лист фиксируют полимерными гвоздями либо вакуумом.
- Выбор инструмента: применяют корпусную фрезу для выравнивания стола (Flycutter / Spoilboard Cutter) диаметром D = 40–85 мм со сменными твердосплавными пластинами. Пластины имеют четыре кромки и микрофаску для чистого реза.
- Назначение режимов резания: частота вращения шпинделя n = 12000–16000 об/мин, минутная подача Vf = 4000–6000 мм/мин, глубина съема за один проход ap = 0.3–0.5 мм.
- Траектория обработки: создают растровую траекторию (зигзаг) вдоль оси X с перекрытием соседних проходов ae = (0.6–0.7) · D. Фрезерование ведут попутно.
- Финишный контроль: шпиндель останавливают, поверхность продувают сжатым воздухом и проверяют толщину снятия индикатором. Перепад высот по всей плоскости стола 2000 × 3000 мм не превышает 0.03 мм.
Регулярный жертвенный стол мдф выравнивание (1–2 раза в неделю при интенсивном нестинг-раскрое) гарантирует стабильную глубину гравировки и полностью исключает поломку тонких концевых фрез диаметром 1–2 мм.
Техническое обслуживание и уход за Т-пазами
Долговечность чугунного стола напрямую зависит от культуры ежедневного обслуживания. В пазах скапливается стружка и СОЖ. Это провоцирует коррозию и заклинивание оснастки. Регламент ухода включает четыре обязательных правила:
- Очистка профильными скребками: стружку из Т-пазов удаляют латунными или алюминиевыми скребками по профилю DIN 650. Запрещено выбивать стружку стальными зубилами.
- Удаление задиров и забоин: забоины от упавшего инструмента зачищают абразивным бруском Norton India или шабером. Заусенец в 0.01 мм перекосит тиски на 0.03–0.05 мм.
- Антикоррозионная защита: в конце смены стол очищают от эмульсии и протирают ветошью с минеральным маслом для направляющих скольжения (ISO VG 68 по стандарту DIN 51502 CGLP).
- Консервация при длительном простое: при остановке станка более чем на 72 часа поверхность и пазы покрывают консервационным восковым составом или смазкой НГ-203.