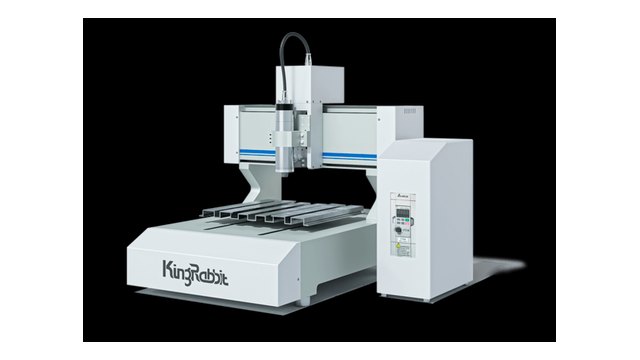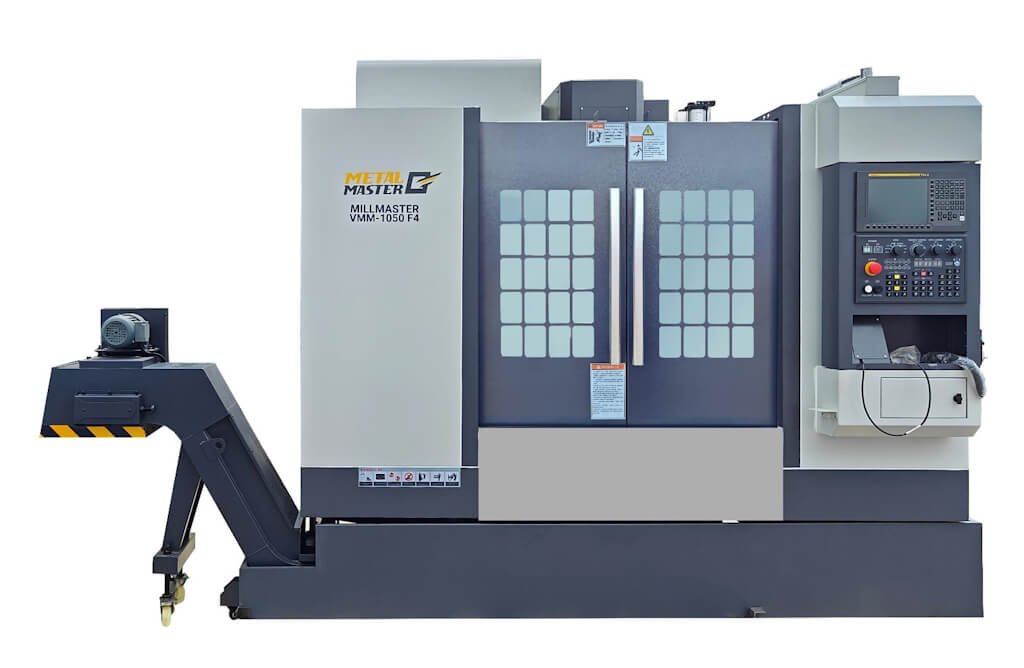
В нашей практике выбор фрезерного обрабатывающего центра с ЧПУ по металлу выступает ключевым стратегическим решением, определяющим себестоимость продукции и точность механической обработки на годы вперед. Мы на производстве оцениваем оборудование по жесткости базовых узлов, тяговому моменту шпинделя и архитектуре системы числового управления. Покупка станка без учета специфики обрабатываемых сплавов приводит к поломкам инструмента. А грамотный подбор параметров гарантирует быструю окупаемость инвестиций.
Масса станины, виброгашение и конструктивные компоновки
Фундаментом точности металлорежущего оборудования является статическая и динамическая жесткость несущей конструкции СПИД (Станок-Приспособление-Инструмент-Деталь). Станины фрезерных центров отливаются из модифицированного серого чугуна марки Meehanite (FC-30 / СЧ-30) с обязательным термическим отпуском для снятия внутренних напряжений. Массивная чугунная отливка эффективно гасит вибрации при силовом резании. И оптимальное соотношение массы станка к объему рабочей зоны составляет от 3.5 до 5.0 тонн на кубический метр перемещений.
Для высокоскоростной обработки цветных металлов и пресс-форм применяются станины из синтетического полимербетона (минерального литья).
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Компоновка с подвижной колонной или жестким порталом обеспечивает неизменную динамическую жесткость независимо от массы заготовки.
- Литые чугунные станины из модифицированного чугуна высокой плотности с внутренним оребрением.
- Широкая база расстановки линейных опор стола для исключения провисания по краям хода.
- Высокая собственная масса конструкции (от 4.5–7.0 тонн для базового станка с ходом стола 1000 мм).
- Симметричная температурная термоконстантная конструкция шпиндельной бабки.
Направляющие скольжения против направляющих качения
Мы на производстве четко разграничиваем область применения двух типов линейных направляющих при выборе станка. Прецизионные роликовые направляющие качения (Roller Linear Guideways) обладают минимальным коэффициентом трения и допускают скорости быстрых перемещений до 36–48 метров в минуту. Коробчатые направляющие скольжения (Box Ways) со специальным полимерным покрытием Turcite-B обладают максимальной площадью контакта. И они незаменимы для тяжелой силовой обработки титана и закаленных сталей.
Роликовые направляющие превосходят шариковые по грузоподъемности и жесткости в два-три раза благодаря линейному контакту ролика.
Фрезерные станки с ЧПУ
Весь раздел →
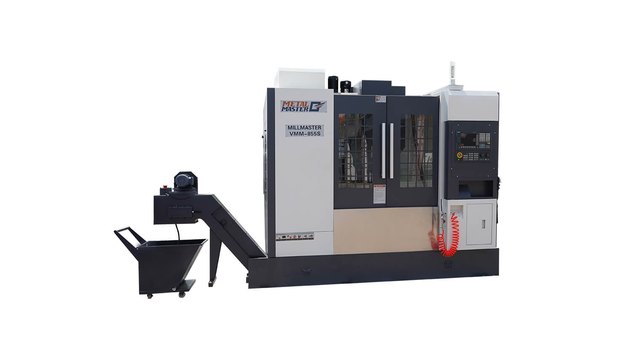
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Направляющие скольжения гасят ударные нагрузки при прерывистом торцевом фрезеровании поковок и отливок с литейной коркой.
| Параметр сравнения | Роликовые направляющие качения | Коробчатые направляющие скольжения |
|---|---|---|
| Скорость быстрых ходов \(G0\) | Высокая (36 – 48 м/мин) | Умеренная (18 – 24 м/мин) |
| Коэффициент динамического трения | Минимальный (\(\mu = 0.003 - 0.005\)) | Средний (\(\mu = 0.05 - 0.08\) с Turcite-B) |
| Демпфирование ударных вибраций | Среднее (для динамичной чистовой обработки) | Максимальное (для тяжелого чернового резания) |
| Срок службы и ремонтопригодность | Быстрая блочная замена рельсов и кареток | Требуется ручная шабровка и шлифовка станины |
| Оптимальные материалы обработки | Алюминий, конструкционные стали, пресс-формы | Жаропрочные сплавы, титан, чугун, нержавейка |
Подобрать оборудование под вашу задачу
Подбор шпиндельного узла и тяговой диаграммы
В нашей практике выбор типа привода шпинделя базируется на анализе мощностной и тяговой характеристики. Для скоростной обработки алюминия и чистового профилирования штампов оптимален мотор-шпиндель или шпиндель с прямым приводом (Direct Drive) с конусом BT40 / HSK-A63 на 12000–20000 об/мин. Для силового съема припуска со сталей и чугунов необходим шпиндель с конусом BT50 / SK50 и двухступенчатым редуктором ZF (крутящий момент до 350–700 Нм при 4000–6000 об/мин).
Крутящий момент шпинделя вычисляется через мощность и обороты: \(M_{кр} = rac{9550 \cdot P}{n}\). На низких оборотах редуктор повышает момент многократно.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Мы рекомендуем обязательную опцию подачи СОЖ через центр шпинделя (CTS) под давлением от 20 до 70 бар для глубокого сверления.
При подборе шпинделя для универсального цеха мы рекомендуем выбирать схему прямого привода Direct Drive мощностью 15–18.5 кВт с крутящим моментом 120–160 Нм. Это обеспечивает идеальный баланс между скоростной обработкой алюминия и стабильным фрезерованием сталей.
Сравнение промышленных систем ЧПУ (Fanuc, Siemens, Heidenhain)
Мы на производстве оцениваем системы числового программного управления по критериям отказоустойчивости, простоты программирования и доступности сервисной поддержки. Японские стойки Fanuc 0i-MF Plus лидируют по надежности электроники и наработке на отказ. Немецкие стойки Siemens Sinumerik 828D / 840D sl предлагают непревзойденное удобство цехового программирования ShopMill. А системы Heidenhain TNC 640 выступают мировым золотым стандартом для сложной пятиосевой формообразующей обработки.
Для бюджетных металлообрабатывающих участков отличным решением являются тайваньские стойки Syntec 22MA и LNC.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Ниже приведена матрица соответствия систем ЧПУ типовым производственным задачам машиностроения.
| Система ЧПУ | Ключевые преимущества стойки | Оптимальный профиль производства | Стоимость и доступность сервиса |
|---|---|---|---|
| Fanuc 0i-MF Plus (Япония) | Максимальная наработка на отказ, глобальный стандарт G-кода | Крупносерийное производство, контрактная металлообработка | Оптимальная цена, широчайшая база обученных операторов |
| Siemens Sinumerik 828D (Германия) | Диалоговое программирование ShopMill, встроенная 3D-графика | Мелкосерийное и опытное инструментальное производство | Средний ценовой сегмент, мощный функционал циклов |
| Heidenhain TNC 640 (Германия) | Прецизионное сглаживание Dynamic Efficiency, язык Klartext | Пресс-формы, штампы, 5-осевая аэрокосмическая обработка | Премиальный сегмент для высокоточных мастерских |
| Syntec 22MA (Тайвань) | Низкая стоимость, открытая архитектура, понятный интерфейс | Малый бизнес, учебные классы, базовое 3-осевое фрезерование | Максимально доступная стоимость компонентов |
Экономический расчет окупаемости и чек-лист приемки
В нашей практике финальный выбор станка подтверждается расчетом срока окупаемости инвестиций (CAPEX). В капитальные затраты закладывается стоимость станка, компрессора, инструментальной оснастки, комплекта фрез и пусконаладочных работ. Срок окупаемости рассчитывается через годовую чистую прибыль: \(T_{окуп} = rac{CAPEX}{\Pi_{год}}\). И для правильно подобранного фрезерного центра при двухсменной загрузке нормативный срок окупаемости составляет от 14 до 24 месяцев.
Перед подписанием акта приемки оборудования на заводе-изготовителе проводится тест по протоколу геометрической точности ГОСТ 18097.
Мы обязательно заказываем тестовую обработку контрольной детали по чертежу заказчика с замером шероховатости и размеров на КИМ.
- Определение максимальных габаритов и номенклатуры обрабатываемых деталей.
- Выбор компоновки станины и типа направляющих (роликовые для скорости или скольжения для силы).
- Подбор мощности и крутящего момента шпинделя под базовые сплавы заготовок.
- Выбор системы ЧПУ с учетом квалификации персонала цеха и CAM-систем.
- Проведение контрольного фрезерования тестовой детали и подписание метрологического протокола.