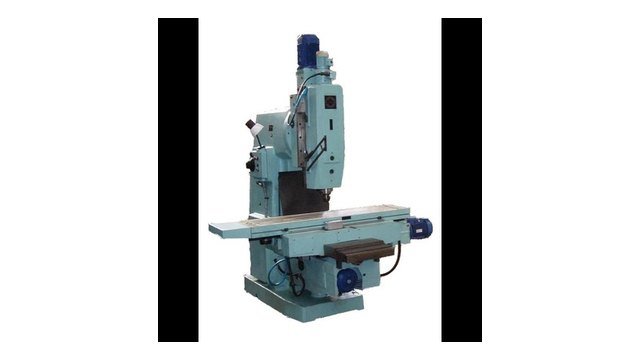
В нашей практике комплексная модернизация универсальных фрезерных станков дает вторую жизнь надежной заводской механике. Мы на производстве постоянно переводим станки 6Р12, 6Р13, 6Р82, ВМ127 и ГФ2171 на числовое программное управление. Чугунная станина сохраняет исходную жесткость. Направляющие восстанавливаются шабрением. А установка прецизионных ШВП и сервоприводов многократно повышает точность деталей. Это снижает затраты на переоснащение цеха.
Дефектовка геометрии направляющих и восстановление базовых плоскостей станка
Перед началом любых монтажных работ мы проводим полный метрологический аудит базовой геометрии станка. Износ направляющих консоли и рабочего стола часто превышает допустимые 0.02 мм на метр длины. Провисание стола искажает геометрию пазов. Монтаж прецизионных узлов на кривую станину недопустим. И первичная дефектовка сразу определяет общий объем слесарно-механических операций в цехе.
Мы выполняем шлифовку чугунных направляющих станины, салазок и вертикальной стойки. Следом мастера делают ручную шабровку до 20–25 пятен на квадрат 25х25 мм по стандарту ГОСТ 18097. Для устранения эффекта скачкообразного движения (stick-slip) на ответные поверхности каретки клеится полимерный материал Turcite-B толщиной 1.8 мм. Новое покрытие снижает коэффициент сухого трения до 0.04.
Геометрический контроль мы ведем прецизионным автоколлиматором и поверочной линейкой класса точности 00. Отклонение прямолинейности хода стола по оси X не превышает 0.010 мм на метр длины. При этом взаимная перпендикулярность осей выверяется гранитным уголком с индикатором часового типа ИЧ-10. Точность посадочных баз гарантирует стабильность обработки.
Расчет и монтаж шарико-винтовых передач вместо ходовых винтов
В нашей практике замена штатных трапецеидальных винтов на шарико-винтовые передачи считается ключевым шагом ретрофита. Трапецеидальная резьба имеет неустранимый люфт до 0.4 мм и низкий КПД около 35%. ШВП с предварительным натягом полностью исключают мертвый ход. Они повышают КПД узла до 92–96%. Но ошибки при выборе класса точности вызывают температурные деформации винта.
Для осей X и Y фрезерных станков 6Р13 и ВМ127 мы выбираем шлифованные ШВП класса точности C3 или C5 по DIN 69051 (ISO 3408) со сдвоенными гайками. Осевой натяг настраивается на уровне 6% от динамической грузоподъемности \(C_a\). Предельная частота вращения винта \(n_{cr}\) (об/мин) рассчитывается по соотношению диаметра и длины: $$n_{cr} = 1.2 \cdot 10^8 \cdot rac{d_2}{L^2} \cdot f_k$$ В формуле величина \(d_2\) означает внутренний диаметр резьбы в миллиметрах, параметр \(L\) задает пролет между опорами в миллиметрах, а коэффициент схемы опор \(f_k\) равен 3.92 при жесткой двусторонней заделке. Опоры винтов мы комплектуем радиально-упорными подшипниками серии 7602 в дуплексном исполнении с углом контакта 60 градусов. Соосность расточек выставляется с допуском до 0.008 мм.
Фрезерные станки по металлу по моделям
Весь раздел →
Широкоуниверсальный фрезерный станок СФ-676

Фрезерный станок с ЧПУ ГФ2171
| Параметр кинематической передачи | Штатный ходовой винт скольжения | Прецизионная ШВП (класс C5 / C3) |
|---|---|---|
| Механический КПД передачи (\(\eta\)) | 0.30 – 0.40 | 0.90 – 0.96 |
| Осевой люфт (Backlash), мм | 0.15 – 0.50 (неустранимый) | 0.000 – 0.005 (с преднатягом) |
| Максимальная скорость быстрых ходов, м/мин | 1.2 – 2.5 | 10.0 – 24.0 |
| Динамическая жесткость винтовой пары, Н/мкм | 25 – 40 | 120 – 220 |
| Нагрев и износ резьбы при длительной работе | Высокий износ, задиры чугунной гайки | Минимальный нагрев, циркуляция шариков |
| Позиционирование при попутном фрезеровании | Невозможно из-за затягивания стола | Полная стабильность без срыва подачи |
Подобрать оборудование под вашу задачу
Методика расчета крутящего момента и мощности сервоприводов подач
Мы на производстве рассчитываем мощность серводвигателей подач исходя из сил резания и требуемых динамических ускорений. Синхронные двигатели переменного тока удерживают точную координату под нагрузкой. Недостаток момента вызывает отставание контура скорости при врезании в стальную заготовку. При этом сервоусилитель выдает ошибку по току. И станок останавливается прямо в процессе рабочего прохода фрезы.
Статический момент сопротивления \(M_{stat}\) на валу двигателя учитывает осевое усилие резания \(P_x\) и силу трения каретки стола: $$M_{stat} = rac{(P_x + \mu \cdot m_{\Sigma} \cdot g) \cdot P_h}{2 \cdot \pi \cdot \eta \cdot i}$$ Здесь \(P_h\) означает шаг резьбы ШВП в метрах, параметр \(\mu\) задает коэффициент трения направляющих (\(\mu pprox 0.05\) с материалом Turcite-B), \(m_{\Sigma}\) обозначает суммарную массу стола и заготовки в килограммах, \(\eta\) равен 0.92, а \(i\) обозначает редукцию зубчато-ременной передачи HTD 5M. Номинальный момент мотора подбирается с запасом 35% от статического значения.
Динамический момент разгона \(M_{dyn}\) определяет быстрый старт осей без запаздывания следящего контура: $$M_{dyn} = M_{stat} + J_{\Sigma} \cdot rac{2 \cdot \pi \cdot n_{max}}{60 \cdot t_a}$$ Величина \(J_{\Sigma}\) представляет суммарный приведенный момент инерции ротора, муфты и подвижного стола, а время разгона \(t_a\) мы принимаем равным 0.18 секунды. Для станка 6Р13 оптимальны сервомоторы с крутящим моментом 15–22 Н·м.
Выбор системы числового программного управления и проектирование электрошкафа
Выбор стойки ЧПУ определяет удобство работы оператора и точность скоростной интерполяции приводов станка. Мы подбираем систему управления под конкретные задачи цеха и бюджет предприятия. Промышленная стойка обязана стабильно выполнять непрерывное 3D-фрезерование сложных контуров. А качественный электрошкаф исключает сбои от сетевых помех. Надежная автоматика сохраняет ресурс дорогостоящей электроники.
Для серийного машиностроительного производства станков 6Р13 и ГФ2171 мы рекомендуем стойки Fanuc 0i-MF Plus или Балт-Систем NC-310. Если же станок модернизируется для инструментального участка или лаборатории, отлично подходит контроллер Mesa 7i77 под управлением программного комплекса LinuxCNC. Данная система формирует аналоговый сигнал ±10 В и считывает энкодеры в реальном времени.
Сборка шкафа автоматики ведется строго по стандартам безопасности ГОСТ Р МЭК 60204-1. Мы изолируем силовые провода от сигнальных линий датчиков. Экраны кабелей заземляются на медную шину скобами EMC с круговым охватом на 360 градусов. В цепи питания шпинделя монтируются сетевой дроссель, входной фильтр радиопомех и силовой тормозной резистор для гашения противо-ЭДС.
| Система ЧПУ / Контроллер | Тип архитектуры и ОС | Интерфейс связи с приводами | Оптимальный класс станка |
|---|---|---|---|
| Fanuc 0i-MF Plus (Япония) | Закрытая промышленная CNC | FSSB (оптоволоконная шина Fanuc) | Крупносерийное производство, 6Р13, ГФ2171 |
| Балт-Систем NC-310 (РФ) | Промышленный ПК + Linux RT | CANopen, Mechatrolink, ±10 В аналог | Универсальный ретрофит 6Р12, ВМ127, 6Р82 |
| Syntec 21MA (Тайвань) | Встраиваемый RISC-контроллер | M-II / M-III (Yaskawa), EtherCAT | Скоростное 3D-фрезерование, штампы и пресс-формы |
| LinuxCNC + Mesa 7i77 / 7i92 | Открытый ПК + RT-PREEMPT | Аналог ±10 В, Step/Dir, дифференциал | Штучное производство, лаборатории, Bridgeport |
Ретрофит тяжелого фрезерного станка советского периода оправдан тогда, когда сохранена целостность чугунной отливки станины. Массивная конструкция массой 4–6 тонн гасит вибрации при силовом съеме металла так, как не способен ни один легкий современный станок аналогичной стоимости. Но установка современной электроники и ШВП превращает этот чугун в высокопроизводительный обрабатывающий центр.
Пошаговый регламент электромонтажных работ в шкафу автоматики:
- Демонтаж устаревшего релейного шкафа, электромагнитных муфт и механических концевиков.
- Установка изолированных DIN-реек, блоков питания 24 В DC и контакторов безопасности.
- Прокладка гибких маслостойких кабель-каналов IGUS для подвижных узлов стола.
- Расключение сервоусилителей, плат опторазвязки и индуктивных датчиков исходного положения.
- Тестирование цепей аварийного останова E-Stop по нормам безопасности ISO 13849-1.
Интеграция оптических линеек и калибровка замкнутого контура управления
В нашей практике установка оптических линеек создает полноценный замкнутый контур прямого контроля координат. Энкодер серводвигателя фиксирует угол вращения вала, но не видит тепловое расширение ШВП. Линейка непрерывно считывает реальную координату рабочего стола. ЧПУ моментально вносит микропоправки в следящий привод подачи. И точность позиционирования детали достигает микронного уровня даже при нагреве винта.
Мы монтируем оптические линейки с ценой деления 0.001 мм и дифференциальным интерфейсом RS-422. Корпус линейки защищается стальным козырьком от стружки и брызг СОЖ. Внутрь считывающей головки подается осушенный сжатый воздух под давлением 0.25 бар. Избыточное давление исключает оседание масляного тумана на стеклянную шкалу.
Юстировка координатных перемещений выполняется лазерным интерферометром. Мы производим пошаговый замер положения стола с интервалом 20 мм. Выявленная неравномерность шага винта заносится в таблицу шаговой компенсации ЧПУ (Pitch Error Compensation). В результате паспортная повторяемость станка улучшается до ±0.004 мм.
Перечень контрольно-метрологических тестов при сдаче модернизированного станка в эксплуатацию:
- Проверка накопленной погрешности позиционирования и зоны нечувствительности по ГОСТ 27843.
- Измерение динамической круглости интерполяции диагностической системой Ballbar.
- Контроль радиального биения шпинделя поверочной оправкой на вылете 300 мм.
- Пробное силовое фрезерование образца из стали 45 с контролем шероховатости поверхности.
Экономический расчет окупаемости и смета ретрофита фрезерного станка
Мы на производстве рассчитываем экономическую целесообразность ретрофита путем прямого сравнения затрат на модернизацию и покупку нового оборудования. Новый фрезерный обрабатывающий центр аналогичной жесткости стоит от 25 до 40 миллионов тенге. Полная переделка станка 6Р13 или ВМ127 обходится втрое дешевле. А срок возврата инвестиций составляет всего 6–10 месяцев при двухсменной загрузке цеха.
Смета проекта складывается из затрат на компоненты, шлифовальные работы, механическую доработку кронштейнов под гайки ШВП, монтаж электроники и пусконаладку. Модернизированный станок фрезерует сложные криволинейные контуры без привлечения ручного труда. Это снижает процент брака до нуля. А один оператор уверенно обслуживает сразу две работающие машины.
| Статья затрат / Этап модернизации | Объем работ и спецификация оборудования | Стоимость, KZT (тенге) | Стоимость, USD ($) |
|---|---|---|---|
| Комплект прецизионных ШВП (оси X, Y, Z) | Шлифованные ШВП класс C5, сдвоенные гайки, опоры FK/FF | 1 250 000 | 2 750 |
| Комплект сервоприводов (3 оси + шпиндель) | AC серводвигатели 2.0–3.0 кВт с энкодерами 23-bit, ПЧ 15 кВт | 1 850 000 | 4 050 |
| Система ЧПУ и пульт оператора | Балт-Систем NC-310 / Промышленный контроллер с панелью | 2 100 000 | 4 600 |
| Оптические линейки с защитой IP67 | Стеклянные линейки 1 мкм на оси X, Y, Z с кожухами | 450 000 | 990 |
| Электрошкаф, кабели и автоматика | Шкаф Rittal/DKC, кабель-цепи IGUS, контакторы, дроссели | 750 000 | 1 650 |
| Механические работы и шлифовка станины | Шлифовка, шабровка, оклейка Turcite-B, расточка корпусов | 950 000 | 2 090 |
| Электромонтаж, ПНР и калибровка Ballbar | Монтаж, пусконаладка, компенсация люфтов, сдача детали | 850 000 | 1 870 |
| ИТОГО (Полный ретрофит «под ключ») | Готовый 3-осевой фрезерный обрабатывающий центр ЧПУ | 8 200 000 | 18 000 |