Четвертая поворотная координата превращает стандартный трехосевой фрезерный станок в производительный многоосевой обрабатывающий комплекс. Мы в цеховой практике регулярно проектируем и собираем поворотные модули для обработки тел вращения, винтовых шнеков и сложных фасонных деталей. Дополнительная ось исключает ручной переустанов заготовки в тисках. Это устраняет погрешности повторного базирования. В результате точность позиционирования сложных поверхностей стабильно удерживается в пределах сотых долей миллиметра.
При самостоятельной сборке поворотного узла требуется строгое согласование механики, опорных подшипников и параметров системы ЧПУ. Любой люфт в редукторе или слабая фиксация шпинделя вызывают вибрации и немедленный скол режущих кромок инструмента. В этом руководстве мы детально разберем проектирование шпиндельного узла на роликовых подшипниках 7208, формулы расчета импульсов для систем Mach3 и LinuxCNC, а также методику прецизионной индикаторной юстировки.
1. Кинематика поворотной оси: индексная 3+1 и непрерывная 4D-обработка
На рабочий стол станка поворотный модуль закрепляют вдоль продольной оси X (вращение вокруг нее обозначается как ось A) или вдоль поперечной оси Y (ось вращения B). Вектор вращения подчиняется правилу правого винта. Если смотреть вдоль положительного направления линейной оси, правое вращение по часовой стрелке считается положительным перемещением координаты.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
В технологических задачах механического участка мы четко разграничиваем два режима работы привода:
- Позиционная (индексная) обработка 3+1: модуль поворачивает деталь на заданный дискретный угол и жестко удерживает ее статическим моментом шагового мотора либо пневматическим тормозом. После остановки вращения шпиндель фрезера выполняет стандартное трехкоординатное фрезерование граней, лысок, радиальных пазов и крепежных отверстий.
- Непрерывная синхронная 4-осевая обработка: инструмент и поворотная ось перемещаются одновременно под непрерывным контролем интерполятора ЧПУ. Все четыре координаты согласованно меняют скорости. Это необходимо для нарезания винтовых канавок шнеков, лопаток турбин, спиральных зубьев и сложной художественной резьбы.
Для синхронного резания требуются максимальные показатели жесткости всей кинематической цепи. При 4D-интерполяции малейший люфт редуктора немедленно искажает профиль детали. От этого резко падает качество поверхности и выкрашивается твердый сплав концевых фрез.
2. Выбор редуктора: волновой Harmonic Drive, зубчатый ремень или червяк
Из-за малого крутящего момента и грубой дискретности шага прямой привод от вала шагового двигателя без редуктора непригоден для силового фрезерования. Для построения надежной поворотной оси применяют три основные схемы механической передачи.
2.1. Волновые безлюфтовые редукторы (Harmonic Drive и RV-редукторы)
Посредством упругой деформации гибкого тонкостенного зубчатого венца кулачковым генератором волн волновой редуктор передает высокий крутящий момент. В постоянном зацеплении находится до трети всех зубьев передачи. По этой причине мы считаем волновые редукторы лучшим выбором для металлообработки. Они обладают целым рядом конструктивных преимуществ:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
- Нулевой угловой люфт (Backlash): мертвый ход составляет менее 0.5–1.0 угловой минуты, что полностью исключает люфтовое дробление при частой смене направления вращения.
- Большая редукция в одной ступени: передаточное отношение от 1:50 до 1:100 в едином компактном корпусе.
- Высокая крутильная жесткость: редуктор отлично выдерживает радиальные нагрузки при черновой выборке пазов в стали и титановых сплавах.
2.2. Зубчато-ременные передачи (профиль HTD 5M / GT2)
Благодаря низкой себестоимости и широкой доступности комплектующих ременная передача со шкивами профиля HTD 5M шириной 15–25 мм привлекает многих мастеров. Коэффициент редукции одной ступени обычно составляет от 1:4 до 1:6. Чтобы получить общее соотношение 1:20, приходится собирать двухступенчатую схему.
Однако у ремня есть существенный технологический недостаток. Это упругая податливость полиуретанового корда. При врезании фрезы радиальное усилие слегка отжимает шкив, порождая нежелательные микровибрации. Поэтому ременные модули мы используем преимущественно для обработки модельного воска, древесины, МДФ, модельного пластика и мягкого алюминия на умеренных подачах.
2.3. Червячные редукторы (типа NMRV)
При компактных внешних габаритах червячная пара дает высокое передаточное число и обладает полезным эффектом самоторможения. Однако между витками червяка и зубьями червячного колеса всегда присутствует технологический зазор в 3–10 угловых минут. При смене направления фрезерования этот мертвый ход вызывает неприятный скачок заготовки. Попытка выбрать зазор регулировочными шайбами приводит к заклиниванию и интенсивному износу бронзового венца.
| Тип редуктора | Передаточное число | Угловой люфт (Backlash) | КПД передачи | Рекомендуемая область применения |
|---|---|---|---|---|
| Волновой (Harmonic Drive) | 1:50 – 1:100 | < 1 угловой минуты | 75 – 85% | Силовая металлообработка, сталь, титан, дюраль |
| Планетарный прецизионный | 1:10 – 1:40 | 3 – 5 угловых минут | 90 – 95% | Скоростная гравировка, обработка цветных металлов |
| Ременной (HTD 5M / GT2) | 1:4 – 1:6 (1 ступень) | 1 – 2 угловые минуты (упругий) | 95 – 98% | Деревообработка, пластики, ювелирные восковки |
| Червячный (NMRV) | 1:10 – 1:60 | 5 – 15 угловых минут | 55 – 75% | Грубое позиционирование, индексные делительные столы |
Подобрать оборудование под вашу задачу
3. Конструкция шпиндельного узла, выбор патрона и задней бабки
Все динамические моменты от сил резания и вес закрепленной детали непосредственно воспринимает массивное основание поворотной оси. Мы фрезеруем корпусные детали из дюралюминиевых плит марки Д16Т толщиной 20–30 мм либо применяем жесткие чугунные отливки. Толстая плита отлично гасит резонансные колебания при прерывистом резании.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
3.1. Шпиндельный вал и подшипниковые опоры
Шпиндель изготавливают в виде толстостенного полого вала из легированной стали 40Х с объемной термической закалкой и шлифовкой шеек. Сквозное осевое отверстие диаметром 25–35 мм позволяет легко пропускать длинный прутковый прокат сквозь переднюю бабку.
Для надежного восприятия комбинированных нагрузок мы монтируем пару радиально-упорных конических роликовых подшипников типа 7208 или 7210. Опоры устанавливают по проверенной схеме «враспор». Конические ролики превосходно держат радиальный отжим от фрезы и осевое усилие от упора задней бабки. Натяг регулируют прецизионной шлицевой гайкой с мелкой резьбой М40х1.5. Правильно отрегулированный вал легко вращается от руки без осевого люфта и заеданий.
3.2. Токарный патрон и центрирующий фланец
Для быстрого зажима заготовок чаще всего применяют самоцентрирующие токарные патроны Sanou серий K11 (трехкулачковые) и K12 (четырехкулачковые) диаметром 80, 100 или 125 мм. Патрон устанавливают на фланец с центрирующим посадочным пояском. Радиальное биение пояска после проточки на собственных подшипниках не должно превышать 0.005–0.008 мм.
3.3. Регулируемая задняя бабка с центром Морзе
При длине заготовки более трех ее диаметров консольное закрепление в одном патроне неизбежно приведет к прогибу под давлением инструмента. Задняя бабка служит жесткой ответной опорой. В состав бабки входят следующие компоненты:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
- Подошва с направляющими сухарями под продольный Т-образный паз станочного стола.
- Винтовой механизм юстировки высоты центра относительно оси шпинделя.
- Выдвижная пиноль с инструментальным конусом Морзе (MT2 или MT3) и вращающимся центром.
- Зажимной винт для надежной фиксации пиноли при осевом поджиме детали.
4. Расчет шагов на градус (Steps per Degree) для Mach3 и LinuxCNC
В параметрах стойки ЧПУ поворотная координата конфигурируется строго в угловых единицах. Расчет необходимого числа импульсов генератора на один градус поворота шпинделя выполняют по формуле:
Steps_per_Degree = (Steps_per_Rev × Microstepping × Ratio) / 360
В этой формуле переменные имеют четкий физический смысл: значение Steps_per_Rev задает базовое число шагов мотора на оборот (для двигателей с шагом 1.8° это 200 шагов, для двигателей 0.9° — 400 шагов); параметр Microstepping определяет коэффициент микрошага драйвера (16 для деления 1/16); множитель Ratio задает коэффициент редукции (например, 50 для редуктора 1:50); число 360 обозначает количество градусов в полной окружности.
На поворотном модуле установлен шаговый двигатель NEMA 34 (шаг 1.8° = 200 шагов/об), цифровой драйвер настроен на микрошаг 1/16, а волновой редуктор Harmonic Drive имеет редукцию 1:50.
Steps_per_Degree = (200 × 16 × 50) / 360 = 160 000 / 360 = 444.4444 шага/градус.В окне Motor Tuning программы Mach3 или в файле конфигурации LinuxCNC вписываем значение 444.4444.
Предельную угловую скорость задают в градусах в минуту. При коэффициенте редукции 1:50 и рабочей частоте вращения мотора 600 об/мин безопасная скорость холостого хода равна 4320 град/мин. Угловое ускорение настраивают в диапазоне 200–500 град/сек² для предотвращения пропуска шагов при резком торможении тяжелого патрона.
5. Юстировка соосности и устранение биений индикатором ИЧ-10
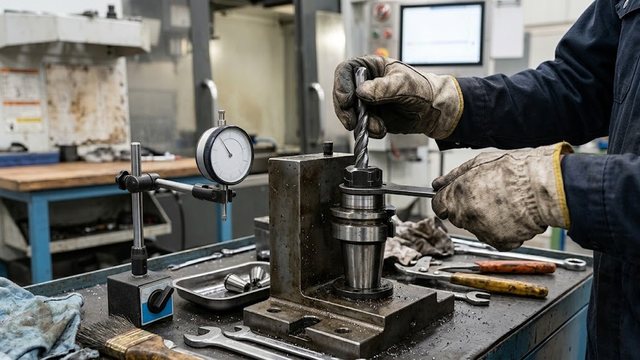
Фактическая точность обработки напрямую зависит от строгой параллельности оси вращения ходу станочного суппорта. Нормативный допуск непараллельности оси шпинделя направляющим станка составляет не более 0.02 мм на длине 200 мм. Для проведения контрольной юстировки используют стрелочный индикатор часового типа ИЧ-10 с ценой деления 0.01 мм, жесткую магнитную стойку и шлифованную цилиндрическую скалку.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
- Контроль параллельности оси вращения: скалку зажимают в кулачки токарного патрона. Индикатор закрепляют на шпинделе фрезера. Щуп индикатора подводят к верхней образующей скалки и плавно перемещают суппорт на 200 мм вдоль оси X. Небольшим смещением корпуса бабки добиваются отклонения стрелки не более 0.015 мм. Затем повторяют замер по боковой образующей.
- Проверка радиального и торцевого биения: ножку индикатора упирают в наружный диаметр патрона и проворачивают вал вручную на 360 градусов. Радиальное биение качественного патрона Sanou K11-100 не превышает 0.02–0.03 мм, а торцевое биение базового фланца укладывается в 0.01 мм.
- Совмещение центров передней и задней бабок: щуп индикатора на магнитной стойке прокатывают от центра патрона до вершины центра пиноли. Разницу высот компенсируют тонкими калиброванными прокладками под подошву задней бабки.
Правило цехового монтажа: затяжку крепежных болтов поворотной оси в Т-пазах стола выполняют динамометрическим ключом по диагонали под непрерывным контролем стрелочного индикатора. Неравномерная затяжка деформирует алюминиевую подошву и перекашивает ось подшипников на несколько сотых долей миллиметра.
6. Особенности режимов резания и программирования в CAM (Wrap Toolpath)
Во время вращательного фрезерования фактическая скорость резания зависит от текущего радиуса обработки. При заглублении инструмента ближе к центру вращения окружная скорость падает. Современные CAM-пакеты автоматически пересчитывают минутную подачу, чтобы подача на зуб оставалась стабильной по всей глубине резания.
6.1. Режимы резания и стойкость инструмента
Мы рекомендуем следующие проверенные режимы при обработке цилиндрическими и сферическими фрезами из твердого сплава:
| Обрабатываемый материал | Тип фрезы (твердый сплав) | Скорость резания Vc, м/мин | Подача на зуб Fz, мм/зуб | Охлаждение и эвакуация стружки |
|---|---|---|---|---|
| Дюралюминий Д16Т | Концевая 1-2 зубая полированная | 180 – 300 | 0.04 – 0.08 | Масляный туман (MQL) или эмульсионная СОЖ |
| Латунь ЛС59-1 | Концевая 2-3 зубая с покрытием TiAlN | 120 – 220 | 0.03 – 0.06 | Сжатый воздух или эмульсия СОЖ |
| Конструкционная сталь 40Х | Монолитная 4-зубая AlTiN / AlCrN | 80 – 140 | 0.02 – 0.04 | Обильный полив эмульсией СОЖ под давлением |
| Твердые породы древесины | Спиральная 2-зубая фреза | 300 – 600 | 0.08 – 0.15 | Воздушный обдув зоны резания и аспирация |
6.2. Развертка траекторий Wrap Toolpath
Специальная функция Wrap Toolpath в таких программах, как DeskProto, Vectric Aspire, Fusion 360 и Mastercam, разворачивает плоскую двухмерную или трехмерную траекторию вокруг цилиндрической заготовки. Постпроцессор подменяет линейные перемещения по оси Y на угловые координаты оси A по формуле: A = (Y / (π × D)) × 360°, где параметр D обозначает рабочий диаметр цилиндра.
При выставлении заготовки базовый ноль G54 по осям Y и Z совмещают точно с физической осью вращения шпинделя. Ноль по оси X выставляют по торцу детали. Обильная подача СОЖ при непрерывном вращении заготовки вымывает шлам из винтовых канавок, предотвращая налипание стружки и перегрев режущих кромок.
7. Типичные ошибки сборки и практический чек-лист
Погрешности монтажа и неверная настройка кинематики приводят к повышенному биению, ускоренному износу и порче дорогостоящих заготовок.
7.1. Распространенные ошибки наладчиков
- Неправильный преднатяг подшипников 7208: перетяжка гайки ведет к нагреву свыше 65°C и заклиниванию опор, а недотяг порождает осевой люфт и дробление фрезы.
- Обработка длинных деталей без задней бабки: закрепление тонкого прутка консольно приводит к прогибу и отклонению формы изделия до 0.3 мм.
- Неверный радиус заготовки в CAM: ошибка в диаметре искажает скорость линейной подачи и вызывает поломку зубьев инструмента.
7.2. Чек-лист проверки и запуска 4-й поворотной оси
- Проверьте параллельность оси шпинделя пазам стола по контрольной скалке индикатором ИЧ-10: отклонение не более 0.02 мм на 200 мм длины.
- Убедитесь в отсутствии люфта вала при покачивании с усилием через деревянный брусок.
- Сверьте значение импульсов Steps per Degree в ЧПУ с передаточным отношением редуктора.
- Проверьте соосность центра задней бабки и патрона по вертикали и горизонтали.
- Выполните пробную круговую гравировку лимба на 360 градусов и проверьте замыкание нулевой риски.
- Включите подачу охлаждающей эмульсии СОЖ или обдув для стабильной эвакуации стружки.
Жесткая конструкция поворотной оси на базе волнового редуктора Harmonic Drive либо качественного двухступенчатого ременного привода обеспечивает превосходную чистоту фрезерования и открывает полный спектр возможностей четырехкоординатной обработки металла, композитов и древесины.