Разделение механического цеха на отдельные токарные и фрезерные участки создает технологический разрыв. После токарной операции деталь снимается с патрона, поступает в межоперационный накопитель, затем перебазируется в тиски фрезерного обрабатывающего центра. Каждая смена баз вносит погрешность позиционирования величиной от 0,015 до 0,05 мм. Токарно-фрезерный станок устраняет накопление погрешностей за счет концепции комплексной обработки Done in One: заготовка превращается в готовую деталь за один технологический установ.
Кинематическая схема и компоновка с наклонной станиной
В основе многоцелевых токарно-фрезерных центров лежит цельнолитая наклонная станина из модифицированного чугуна марки Meehanite. Угол наклона призматических и роликовых направляющих составляет 30°, 45° или 60°.
Геометрия наклонной станины определяет три эксплуатационных фактора:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
- Прямой вектор распределения сил резания: Результирующая сила отжима при точении направлена перпендикулярно плоскости направляющих. Конструкция снижает вибрационные нагрузки на каретку суппорта и повышает стойкость режущих пластин на 25–35%.
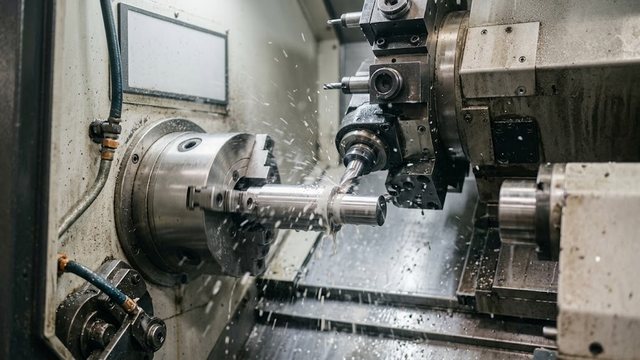
- Гравитационный отвод стружки: При интенсивной черновой обработке сталей и жаропрочных сплавов образуется объемный сливной стружечный поток. Наклонная плоскость направляет стружку сразу в шнековый или скребковый транспортер, предотвращая тепловую деформацию узлов.
- Эргономика обслуживания: Наклон приближает оператора к патрону и револьверной головке, ускоряя визуальный контроль вылета инструмента и переналадку кулачков.
                  СХЕМА КОМПОНОВКИ (НАКЛОННАЯ СТАНИНА 45°)

        [+X] Суппорт револьвера
            \
             \   [Ось Y: ±50 мм]
              \    /
               \  /
                ▼
         [Деталь в шпинделе] <=======> [Ось Z]
                |
                |  (Гравитационный сход стружки)
                ▼
      ═════════════════════ [Наклонная станина 45°]
      ═════════════════════
                |
                ▼
      [Стружечный конвейер]
Револьверные головки: стандарт BMT против VDI
Фрезерование на токарном оборудовании обеспечивается дисками с гнездами под приводной инструмент чпу. Исторический европейский стандарт VDI (DIN 69880) уступает место жесткому стандарту BMT (Base Mounted Tooling).
В системе VDI хвостовик с зубчатой рейкой зажимается одним клиновым сухарем. При радиальном фрезеровании пазов концевыми фрезами диаметром от 16 мм в таком соединении возникает микролюфт из-за точечного пятна контакта. Это приводит к вибрациям, снижению чистоты поверхности и выкрашиванию кромок твердосплавного инструмента.
Блоки стандарта BMT базируются на призматические шпонки и притягиваются к револьверному диску четырьмя болтами по углам опорной плиты. Передача крутящего момента идет через прямозубый конический зацеп от встроенного серводвигателя.
| Параметр / Характеристика | Стандарт VDI (DIN 69880) | Стандарт BMT (BMT45 / 55 / 65) |
|---|---|---|
| Способ фиксации инструмента | Цилиндрический хвостовик с рейкой, 1 зажимной клин | Базирование по 4 болтам и опорной призме |
| Жесткость при силовом фрезеровании | Средняя (допускает вибрации при ap > 3 мм) | Высокая (рассчитана на фрезерование пазов и уступов ap до 8–10 мм) |
| Максимальный крутящий момент привода | 35–55 Нм | 70–120 Нм (для BMT65 до 140 Нм) |
| Максимальная частота вращения | 4000–5000 об/мин | 6000–12000 об/мин с масляным охлаждением |
| Повторяемость позиционирования | ±0,005 мм | ±0,002 мм |
Типоразмеры BMT45, BMT55, BMT65 и BMT85 подбираются под мощность приводного сервомотора револьвера. Для стандартных валов и втулок диаметром до 50 мм подходит блок BMT55. При обработке поковок диаметром от 60 до 250 мм из легированных сталей необходим типоразмер BMT65 с посадкой цанг ER32 / ER40 или конусом ISO/BT30.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Подобрать оборудование под вашу задачу
Оси C и Y: кинематика внецентренной обработки
Токарный станок с чпу с наклонной станиной и приводными блоками управляет координатами X и Z. Добавление поворотной координаты шпинделя (ось C) позволяет сверлить отверстия по торцу и фрезеровать контуры методом полярной интерполяции (G112 / G12.1).
Полярная интерполяция X-C имеет жесткое геометрическое ограничение: вектор инструмента всегда направлен в центр вращения шпинделя. Нарезать глубокий лысочный паз с параллельными боковыми стенками или просверлить крепежное отверстие со смещением от оси детали невозможно без наклона траектории.
          КИНЕМАТИЧЕСКАЯ РАЗНИЦА ОБРАБОТКИ С ОСЬЮ Y И БЕЗ НЕЕ

    Без оси Y (только интерполяция X-C):
    - Инструмент движется только к центру вращения
    - При фрезеровании широкой лыски дно получается дугообразным или требует сложного поворота

    С полноценной осью Y (±50...±70 мм):
    - Инструмент свободно смещается параллельно плоскости симметрии
    - Прямолинейные пазы, карманы, лыски и резьбы вне центра фрезеруются за один проход
Ось Y решает задачу внецентренной обработки двумя конструктивными методами:
- Клиновая конструкция (Wedge Y-axis): Движение формируется синхронным интерполированным перемещением двух взаимно наклонных кареток суппорта. Компактное исполнение обеспечивает повышенную динамическую жесткость.
- Ортогональная конструкция (Orthogonal Y-axis): Отдельная направляющая колонна установлена под прямым углом 90° к оси X. Схема обеспечивает увеличенный рабочий ход до ±80 мм и повышенную геометрическую точность.
Координата Y превращает токарно фрезерный станок с чпу в полноценный многоосевой обрабатывающий центр. Станок выполняет винтовое фрезерование канавок, гравировку цилиндрических поверхностей, нарезание резьбы со смещением и скоростную обработку шестигранников без искажения геометрии граней.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Противошпиндель: сквозной цикл без участия оператора
Токарно фрезерная обработка сложных деталей вращения требует чистовой обработки обратного торца: отрезки, проточки фасок, расточки внутренних ступеней. В раздельном цикле станочник вручную снимает деталь, разворачивает ее, зажимает во втором станке и повторно выставляет базу.
Станки с противошпинделем (Sub-spindle) автоматизируют межшпиндельный перехват:
- Главный шпиндель выполняет токарную черновую и чистовую обработку, затем фрезерует элементы лицевой стороны.
- Противошпиндель ускоренно перемещается по оси W навстречу вращающейся детали.
- Система ЧПУ запускает синхронизацию угловой скорости и углового положения осей C1 и C2.
- Патрон противошпинделя надежно зажимает деталь на рабочей скорости вращения.
- Отрезной резец отсекает заготовку от прутка.
- Противошпиндель отходит в крайнее правое положение, где револьверная головка обрабатывает обратный торец.
- Гидравлический выталкиватель сбрасывает готовое изделие в лоток автоматического улавливателя деталей.
Экономика внедрения и сокращение штучного времени
Экономический эффект использования токарно-фрезерного центра выражается в снижении штучно-калькуляционного времени $T_{шт}$ изготовления партии деталей из $N$ штук:
$$T_{шт} = T_{о} + T_{в} + T_{обс} + T_{отд} + \frac{T_{пз}}{N}$$
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
В формуле учитываются основное машинное время резания ($T_{о}$), вспомогательное время установки и перехватов ($T_{в}$), время технического обслуживания рабочего места ($T_{обс}$), регламентированный отдых ($T_{отд}$) и подготовительно-заключительные затраты на партию ($T_{пз}$).
При переходе с раздельного станочного парка на токарно фрезерный станок с противошпинделем достигается ощутимая экономия ресурсов:
- Вспомогательное время: снижается на 60–80%, так как ручной переустанов заготовок и смена технологических баз полностью исключены.
- Подготовительно-заключительное время: сокращается в два раза за счет настройки одной управляющей программы и единого комплекта оснастки.
- Межоперационное межостаточное пролеживание: полностью устраняется, сокращая производственный цикл изготовления партии деталей с 5–7 дней до нескольких часов.
Инвестиции в противошпиндель чпу и револьверные блоки BMT окупаются при регулярных партиях от 50 штук за счет нулевого брака переустанова и высвобождения операторов-станочников. Но расчет окупаемости требует обязательного учета стойкости многолезвийного инструмента при совмещенной черновой обработке поверхностей.