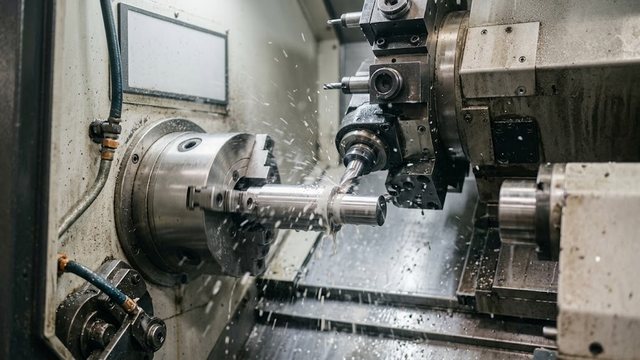
Прецизионная металлообработка тонких длинных валов, штуцеров и медицинских имплантов требует полного устранения упругого отжима заготовки. Обычный токарный патрон с вылетом детали вибрирует уже при отношении длины к диаметру свыше пяти. Современный станок продольного точения с чпу решает эту задачу принципиально иначе. В нашем цеху шпиндельная бабка синхронно перемещает пруток сквозь твердосплавную направляющую втулку непосредственно в зону резания. И резец снимает стружку с неизменным вылетом всего в один-два миллиметра.
Базовый кинематический закон Swiss-Type станков исключает консольный прогиб: резание всегда происходит на расстоянии 1–3 мм от опорного торца люнетной втулки. Это позволяет стабильно обрабатывать прецизионные валы с соотношением L/D свыше 25–40 без применения подвижных люнетов и промежуточных перехватов.
Введение и фундаментальные принципы
Швейцарская концепция токарной обработки зародилась в часовой промышленности для серийного изготовления миниатюрных осей и винтов с микронными допусками. Классический токарный станок перемещает суппорт вдоль неподвижного вращающегося прутка. Но автомат продольного точения swiss type устроен зеркально. В нашей практике главный шпиндель вместе с зажатым материалом перемещается по продольной оси Z1, непрерывно подавая заготовку в зону линейного суппорта. А неподвижная или вращающаяся люнетная опора воспринимает радиальную составляющую силы резания.
Конструктивная компоновка станка продольного точения объединяет пять базовых функциональных узлов:
Токарно-фрезерные станки по металлу
Весь раздел →
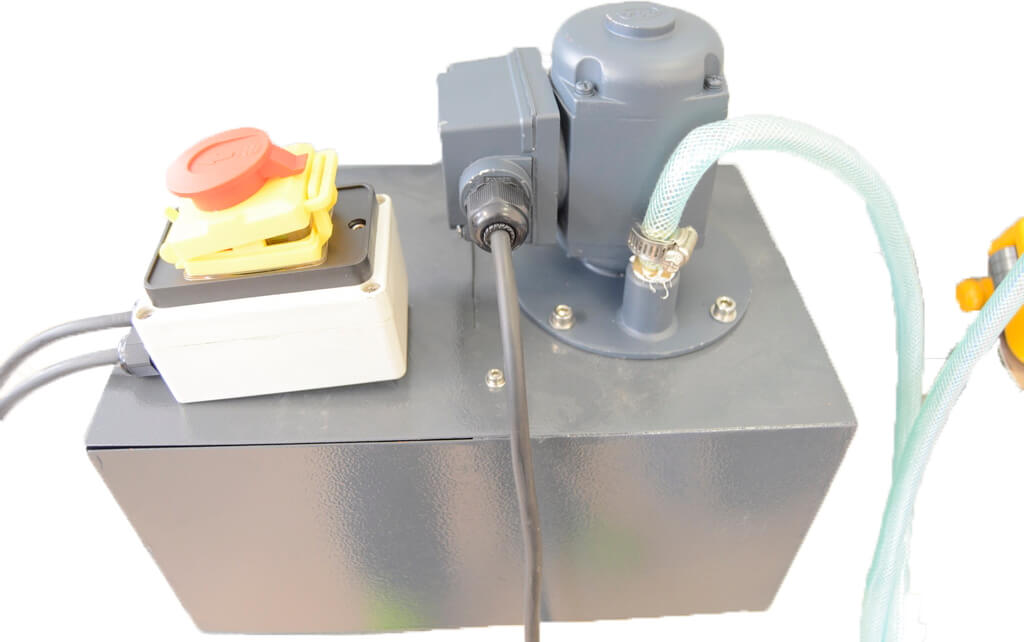
Помпа СОЖ MML 2870

Помпа СОЖ MML 2550
- Подвижная передняя бабка (ось Z1). Оснащена мотор-шпинделем с жидкостным охлаждением и прецизионной цангой. Бабка совершает возвратно-поступательные движения. Она непрерывно подает пруток сквозь люнет на длину каждого отдельного перехода.
- Направляющий люнетный узел (Guide Bushing). Жестко зафиксирован на станине станка соосно шпинделю. Торец втулки находится на расстоянии двух миллиметров от режущей кромки инструмента.
- Линейный инструментальный суппорт (оси X1 / Y1). Гребенка резцедержателей перемещается перпендикулярно оси детали. Отсутствие револьверной головки сокращает смену инструмента до 0.1–0.2 секунды.
- Противошпиндель с независимым приводом (оси X2 / Z2 / Y2). Выполняет синхронный перехват отрезаемой детали. Он ведет финишную обработку тыльной стороны без потери базирования.
- Автоматический прутковый податчик (Bar Feeder). Гидродинамический канал поддерживает хлыст калиброванного проката в масляной ванне. Это гасит вибрации при вращении до 12 000 об/мин.
Когда выполняется обработка длинных валов без вибраций ld 20 жесткость технологической системы сохраняется постоянной на всей длине детали. В классической токарной схеме жесткость падает пропорционально кубу вылета. При точении прутка длиной 150 мм и диаметром 5 мм обычный резец отжимает металл на десятки микрон. Возникает конусность и вибрация. Зато в автоматах продольного точения консольный вылет фиксирован. Мы получаем стабильный 6-й или 7-й квалитет точности по ГОСТ 25346-2013 на деталях длиной до 200–350 мм за один непрерывный проход.
Инструментальные материалы и физика процесса
Точность микроточения напрямую зависит от калибровки пруткового материала и теплового баланса в направляющей паре трения. Люнетный узел требует зазора не более пяти-двенадцати микрометров. Если диаметр прутка нестабилен, происходит либо заклинивание в твердосплавных губках втулки, либо потеря соосности. В нашем цеху калиброванный пруток h6 h7 продольное точение обеспечивает без биения и рисок. И мы используем прутки со снятыми фасками, прошедшие бесцентровое шлифование по ГОСТ 7417-75.
Физическая модель упругого прогиба заготовки консольного типа под действием радиальной составляющей силы резания $F_r$ выражается формулой сопротивления материалов:
$$f = \frac{F_r \cdot L^3}{3 \cdot E \cdot J_x} = \frac{64 \cdot F_r \cdot L^3}{3 \cdot \pi \cdot E \cdot d^4}$$где $F_r$ обозначает радиальную силу резания (Н), $L$ выражает вылет детали от точки зажима (мм), $E$ определяет модуль продольной упругости обрабатываемого материала (МПа), а параметр $d$ указывает диаметр обрабатываемой шейки вала (мм).
В стандартном токарном станке при обработке вала диаметром 3 мм на вылете 60 мм величина $L^3$ достигает 216 000 мм³. Прогиб превышает миллиметр. На станке Swiss-Type вылет от люнетной втулки до резца $L_{eff}$ составляет всего 1.5–2 мм. Величина $L_{eff}^3$ равна 3.375–8 мм³. И жесткость технологической системы возрастает в 27 000 раз. Это позволяет снимать весь припуск за один проход шпиндельной бабки.
Таблица 1. Характеристики люнетных узлов и калиброванного прутка
| Тип люнетного узла | Принцип базирования заготовки | Квалитет прутка (ГОСТ / ISO) | Предельные обороты $n$, об/мин | Особенности кинематики и трения | Область применения в производстве |
|---|---|---|---|---|---|
| Фиксированная люнетная втулка (Fixed Bushing) | Пруток вращается и скользит внутри неподвижной твердосплавной вставки | h6 (шлифованный по ISO 286-1) | До 8 000–10 000 | Высокое трение скольжения, требует масляного зазора 4–8 мкм | Микрообработка до 10 мм, инструментальные и нержавеющие стали |
| Синхронная вращающаяся втулка (Rotary Bushing) | Втулка вращается синхронно со шпинделем на подшипниках, пруток только скользит по Z | h7–h8 (калиброванный по ГОСТ 7417-75) | До 10 000–15 000 | Минимальное трение, исключает образование наклепа и задиров | Титан, жаропрочные сплавы, латунь, алюминий, диаметры 10–38 мм |
| Безлюнетный режим (Guide Bushless / Non-Guide) | Люнет демонтирован, зажим прутка в шпинделе с коротким консольным вылетом | h8–h9 (стандартный калиброванный) | До 12 000 | Трение в люнете отсутствует, сокращается неиспользуемый концевой остаток хлыста | Короткие детали с $L/D \le 3\text{--}4$, резьбовые штуцеры, втулки, гайки |
| Пневматический адаптивный люнет (Adaptive Bushing) | Автоматическая микрорегулировка зазора втулки пневмоприводом от ЧПУ | h7–h9 с местной разнотолщинностью | До 12 000 | Компенсирует волнистость прутка по длине хлыста, предотвращает заклинивание | Серийная обработка длинномерных прутков с нестабильным допуском |
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров
Расчет кинематических параметров микроточения базируется на балансе жесткости системы, подачи на оборот и стойкости мелкоразмерного твердосплавного инструмента. Высокие обороты шпинделя требуют строгого контроля центробежных сил и температурного расширения направляющей пары. В нашей практике люнетная втулка guide bushing настройка которой выполнена с предварительным натягом в шесть микрон, гарантирует соосность без перегрева. А правильный выбор скорости резания $v_c$ предотвращает налипание стружки на микрокромках пластин.
Частоту вращения шпинделя $n$ и минутную скорость продольной подачи бабки $v_f$ мы рассчитываем по формулам:
$$n = \frac{1000 \cdot v_c}{\pi \cdot d}, \quad v_f = n \cdot f_n$$где $v_c$ указывает окружную скорость резания (м/мин), параметр $d$ обозначает начальный диаметр заготовки (мм), а $f_n$ задает оборотную подачу по оси Z1 (мм/об).
Тангенциальная составляющая силы резания $F_c$ и теоретическая высота микронеровностей $R_a$ определяются зависимостями:
$$F_c = k_c \cdot a_p \cdot f_n, \quad R_a \approx \frac{f_n^2}{32 \cdot r_\epsilon} \cdot 1000$$где $k_c$ выражает удельное сопротивление резанию (МПа), $a_p$ задает глубину точения на радиус (мм), а $r_\epsilon$ определяет радиус при вершине резца (мм).
Рассмотрим пример расчета для медицинского костного винта из титанового сплава ВТ6 / Ti-6Al-4V Grade 5 по ГОСТ 19807-91. Исходный диаметр шлифованного прутка $d_0 = 4.0\text{ мм}$ квалитета h6, наружный диаметр резьбового тела винта $d_1 = 2.5\text{ мм}$, длина обработки $L = 62.5\text{ мм}$ ($L/D = 25$). Назначаем скорость резания $v_c = 65\text{ м/мин}$, глубину $a_p = 0.75\text{ мм}$ (снятие всего припуска за один проход!), подачу $f_n = 0.035\text{ мм/об}$, радиус при вершине $r_\epsilon = 0.1\text{ мм}$.
- Частота вращения главного шпинделя: $n = \frac{1000 \cdot 65}{\pi \cdot 4.0} \approx 5173\text{ об/мин}$.
- Скорость продольной подачи шпиндельной бабки: $v_f = 5173 \cdot 0.035 \approx 181\text{ мм/мин}$.
- Основное машинное время точения стержня: $t_m = \frac{62.5}{181} \approx 0.345\text{ мин} = 20.7\text{ секунды}$.
- Расчетная шероховатость поверхности: $R_a \approx \frac{0.035^2}{32 \cdot 0.1} \cdot 1000 \approx 0.38\text{ мкм}$. Это соответствует 8-му классу чистоты по ГОСТ 2789-73.
- Сила резания при удельном сопротивлении титана $k_c = 1850\text{ МПа}$: $F_c = 1850 \cdot 0.75 \cdot 0.035 \approx 48.6\text{ Н}$. Радиальная составляющая равна $F_r \approx 0.4 \cdot F_c \approx 19.4\text{ Н}$.
- Упругий отжим детали у торца люнета ($L_{eff} = 1.5\text{ мм}$): $f = \frac{64 \cdot 19.4 \cdot 1.5^3}{3 \cdot \pi \cdot 110000 \cdot 2.5^4} \approx 0.0001\text{ мм} = 0.1\text{ мкм}$. На обычном токарном станке без люнета прогиб составил бы $7.4\text{ мм}$. Деталь согнуло бы пополам.
Таблица 2. Режимы микрообработки на автоматах Swiss-Type
| Материал заготовки (ГОСТ / ISO) | Скорость точения $v_c$, м/мин | Подача точения $f_n$, мм/об | Глубина точения $a_p$, мм | Скорость фрезерования $v_c$, м/мин | Подача фрезы $f_z$, мм/зуб | Смазочно-охлаждающая жидкость |
|---|---|---|---|---|---|---|
| Конструкционная сталь 40Х / 42CrMo4 (ГОСТ 4543-2016) | 120–180 | 0.03–0.08 | 0.5–2.5 | 90–140 | 0.015–0.04 | Чистое минеральное масло, давление 40–70 бар |
| Нержавеющая сталь 12Х18Н10Т / AISI 321 (ГОСТ 5632-2014) | 70–110 | 0.025–0.06 | 0.4–2.0 | 50–85 | 0.010–0.03 | Синтетическое масло с присадками EP, 70–100 бар |
| Титановый сплав ВТ6 / Ti-6Al-4V (ГОСТ 19807-91) | 45–75 | 0.02–0.05 | 0.3–1.5 | 35–60 | 0.008–0.025 | Высокоочищенное масло повышенного давления, 80–120 бар |
| Латунь свинцовистая ЛС59-1 / CuZn39Pb3 (ГОСТ 15527-2004) | 180–320 | 0.04–0.12 | 0.8–3.5 | 140–250 | 0.020–0.06 | Минеральное масло низкой вязкости, 20–40 бар |
| Алюминиевый сплав Д16Т / 2024 (ГОСТ 4784-2019) | 200–400 | 0.05–0.15 | 1.0–4.0 | 160–300 | 0.025–0.08 | Масляный туман или водорастворимая эмульсия 8–10%, 30–50 бар |
| Биосовместимый полимер PEEK / Фторопласт-4 (ГОСТ 10007-80) | 100–220 | 0.05–0.14 | 0.5–3.0 | 80–160 | 0.030–0.09 | Осушенный сжатый воздух или микрораспыление MQL, 6–10 бар |
Специфика оснастки, охлаждения и траекторий обработки
Многоосевая обработка на автоматах продольного точения совмещает токарные переходы с радиальным сверлением, нарезанием резьб вихревым методом и фрезерованием лысок. Гребенка суппорта вмещает до тридцати позиций инструмента. В нашей практике приводной фрезерный инструмент swiss lathe с частотой вращения до десяти-двенадцати тысяч оборотов в минуту выполняет контурную обработку торцов и боковых граней. А синхронный противошпиндель перехватывает деталь для одновременной обработки тыльной стороны.
Когда деталь обработана со стороны главного шпинделя, противошпиндель станка продольного точения выдвигается по оси Z2 навстречу заготовке. Оба шпинделя синхронизируются по фазе с точностью до сотых долей градуса благодаря датчикам угла C-оси. Отрезной резец отделяет деталь. Противошпиндель отводит заготовку в зону тыльного инструментального блока. И одновременная параллельная работа двух шпинделей снижает штучное время на 35–50%.
Прецизионный зажим прутка и готовых деталей осуществляют цанги по стандарту DIN 6343 и DIN 6499 (ISO 15488). Мы контролируем, чтобы цанга шпинделя автомата продольного точения имела усилие сжатия, строго согласованное с жесткостью заготовки. Для тонкостенных трубчатых деталей мы применяем цанги с гладким отверстием без продольных насечек либо с вулканизированными полимерными вставками. Это исключает пластическую деформацию и появление замятий на чистовых поверхностях.
Охлаждение на станках Swiss-Type выполняется чистым минеральным или гидрокрекинговым маслом вязкостью 10–15 сСт при 40 °C вместо водорастворимых эмульсий. Масло выполняет функцию смазки направляющей втулки скольжения, снижает износ твердосплавных губок люнета и исключает коррозию прецизионных узлов станка. А насосные станции высокого давления (70–140 бар) подают масло через микроканалы сверл и резцов, обеспечивая мгновенный скол и эвакуацию тонкой стружки из глубоких отверстий.
Типичные производственные дефекты и регламент устранения
Наладка автоматов продольного точения требует систематического контроля зазоров, биения оснастки и геометрии режущих микрокромок. Малейшее отклонение приводит к задирам на прутке, конусности или поломке инструмента в глубоких отверстиях. В нашем цеху наладчики соблюдают регламент периодической проверки биения шпинделя и люнета по нормам ISO 230-1. И протокол диагностики позволяет локализовать дефекты до запуска серийной партии прецизионных деталей.
- Продольные царапины и кольцевые задиры на шейках деталей. Дефект возникает из-за перетяжки люнетной втулки или стружки в зазоре. Регламент: отрегулировать радиальный зазор люнета до величины 0.006–0.010 мм. Проверить чистоту твердосплавных губок втулки. Использовать шлифованный пруток квалитетов h6–h7 по ГОСТ 7417-75.
- Конусность или ступени диаметра при глубоком точении. Причина кроется в несоосности шпинделя Z1 и люнетной втулки. Регламент: выставить соосность шпинделя и люнета по индикатору с точностью до 0.002 мм. Стабилизировать температуру масла в гидростанции с точностью $\pm 1\,^\circ\text{C}$.
- Остаточная бобышка (пипка) или скол на торце после отрезки. Появляется при неточной установке отрезного резца по высоте центров. Регламент: выставить режущую кромку резца строго по оптическому микроскопу на высоту центров $\pm 0.01\text{ мм}$. Включить синхронизацию фазы шпинделей. Снизить подачу отрезки до 0.015 мм/об на последних 0.5 мм радиуса.
- Увод оси и поломка спиральных микросверл ($d < 1.0\text{ мм}$). Вызывается биением цанги инструмента или пакетированием стружки. Регламент: использовать высокоточные цанги ER-UP по DIN 6499 с биением до 2 мкм. Применить цикл глубокого сверления с частым отскоком (Peck Drilling G83). Включить подачу масла через инструмент под давлением от 80 бар.