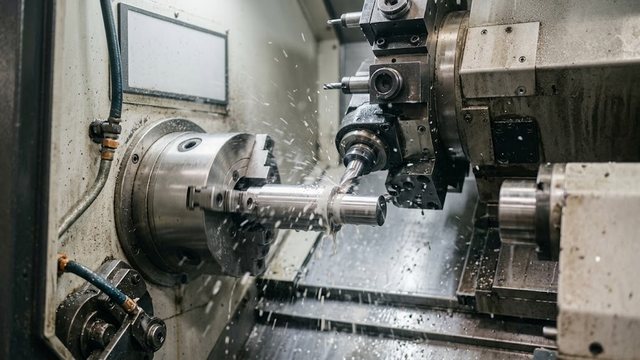
Многозадачные обрабатывающие комплексы концепции Mill-Turn объединяют возможности пятиосевого фрезерования и производительного точения. Детали сложной формы с эксцентриками, карманами и наклонными отверстиями раньше требовали нескольких технологических баз. Их переносили между отдельными агрегатами. Концентрация всех переходов на одном многозадачном центре устраняет погрешности переустановов. Это сокращает производственный цикл в несколько раз и гарантирует соосность баз.
Кинематическая схема многозадачного станка Mill-Turn
Компоновка токарно-фрезерного центра включает скоростной шпиндель на поворотной оси B и стол с прямым приводом Direct Drive. Голова с осью B наклоняется в диапазоне двухсот сорока градусов. Она позиционирует резцы и фрезы под любыми углами. Скорость вращения стола достигает тысячи двухсот оборотов в минуту. Это позволяет выполнять полноценные токарные операции наружного точения и растачивания отверстий.
Расчет эффективной окружной скорости резания при ротационном токарном фрезеровании учитывает вращение заготовки и инструмента:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
V_eff = sqrt(V_tool^2 + V_work^2 - 2 * V_tool * V_work * cos(theta))где параметры V_tool и V_work обозначают линейные скорости режущей кромки фрезы и поверхности детали, угол theta выражает пространственный угол скрещивания осей вращения.
Методика интерполяционного точения Interpolation Turning
Интерполяционное точение позволяет обрабатывать поверхности вращения на пятиосевых центрах без скоростного поворотного стола. Неподвижный резец закрепляется в шпинделе, совершающем круговую интерполяцию по осям X и Y. Режущая кромка постоянно ориентируется по траектории движения. Заготовка остается неподвижной на столе. Это позволяет растачивать точные посадочные отверстия на тяжелых несимметричных корпусных отливках.
Интерполяционное точение требует жесткой динамической синхронизации осей, поскольку запаздывание фаз кругового движения искажает цилиндричность растачиваемого отверстия.
Технологические плюсы многозадачной обработки заготовок включают следующие аспекты:
- Полное изготовление комплексной детали за один автоматический технологический установ.
- Гарантированная соосность наружных шеек и наклонных фрезерованных отверстий.
- Существенное сокращение номенклатуры применяемой специальной зажимной технологической оснастки.
- Минимизация межоперационного пролеживания деталей и снижение объема незавершенного производства.
Подобрать оборудование под вашу задачу
Синхронизация вращения при токарном фрезеровании
Токарное фрезерование совмещает медленное вращение детали и скоростное вращение фрезы во фрезерном шпинделе. Метод показывает высокую производительность при обработке жаропрочных сплавов и прерывистых контуров с пазами. Прерывистый контакт каждого зуба с металлом дробит стружку на мелкие сегменты. Это снижает тепловую нагрузку на режущую кромку и повышает стойкость инструмента.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
- Ориентация оси фрезерного шпинделя относительно оси вращения детали с заданным эксцентриситетом.
- Задание встречного или попутного направления вращения детали и режущего инструмента.
- Радиальное или осевое врезание фрезы на заданную глубину с непрерывной круговой подачей.
- Калибровка цилиндрической поверхности финишным зачистным зубом фрезы на высоких оборотах.
| Технологический метод обработки | Частота вращения стола, об/мин | Частота вращения инструмента, об/мин | Достижимый квалитет точности | Шероховатость поверхности Ra, мкм |
|---|---|---|---|---|
| Классическое точение на оси C | 400 - 1200 | 0 (шпиндель заблокирован) | IT6 - IT7 | 0.4 - 0.8 |
| Ротационное токарное фрезерование | 5 - 30 | 3000 - 8000 | IT7 - IT8 | 0.8 - 1.6 |
| Интерполяционное точение | 0 (деталь неподвижна) | Синхронная интерполяция C+X+Y | IT6 - IT7 | 0.4 - 0.8 |
Применение инструментальных систем Coromant Capto
Многозадачные центры предъявляют жесткие требования к стабильности инструментального интерфейса при смене режимов резания. Конус Coromant Capto C6 и C8 обеспечивает высокую жесткость на кручение. Треугольное сечение гарантирует идеальное самоцентрирование оправки. Магазин оснащается универсальными держателями для автоматической смены приводных фрез и неподвижных токарных резцов в автоматическом цикле работы.
Фиксация шпинделя мощным гидравлическим тормозом предотвращает микросмещения резца при тяжелых токарных черновых проходах.
Балансировка несимметричных деталей при точении
Вращение несимметричных корпусов на высоких оборотах токарного стола создает центробежные силы и вибрации станины. Перед запуском программы выполняют динамическую балансировку заготовки с установкой тарированных противовесов на планшайбу. Датчики вибрации контролируют амплитуду биений. ЧПУ автоматически ограничивает обороты стола при возникновении опасных резонансов, защищая подшипники от повреждений.