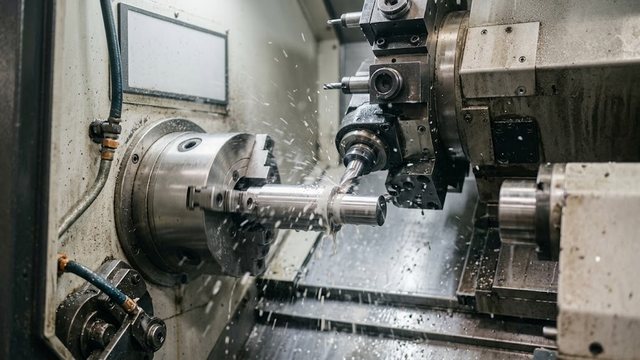
Токарно-фрезерный станок совмещает точение и фрезерование в одной машине. Заготовка вращается в патроне, а приводной инструмент снимает лыски, пазы и отверстия, пока деталь остается в тех же кулачках. Под одним названием продают две разные вещи. Настольную комбинированную машину для мастерской и обрабатывающий центр с осью C, между которыми в деньгах шестикратный разрыв.
Чем токарно-фрезерный станок отличается от токарного станка
Отличие ровно одно, и это второй источник вращения. На токарном станке вращается заготовка, а резец стоит неподвижно и снимает металл по контуру вращения — отсюда валы, втулки, резьба, торцевые канавки. На фрезерном наоборот: вращается фреза, деталь закреплена на столе и подается под инструмент. Совмещение дает третью схему обработки, которой нет ни у одной из двух машин по отдельности.
Токарно-фрезерные станки
Весь раздел →


В этой схеме шпиндель останавливают в заданном угловом положении и включают фрезерование прямо по вращавшейся секунду назад детали. Так делают вал с лыской под ключ, фланец с отверстиями по окружности, шкив с поперечным пазом. Обычный фрезерный станок такую деталь тоже осилит, но сначала ее придется переставить в делительную головку и заново выставить ось. Вся выгода комбинированной схемы сидит именно здесь, в снятой переустановке.
Настольный комбинированный станок: кому он подходит
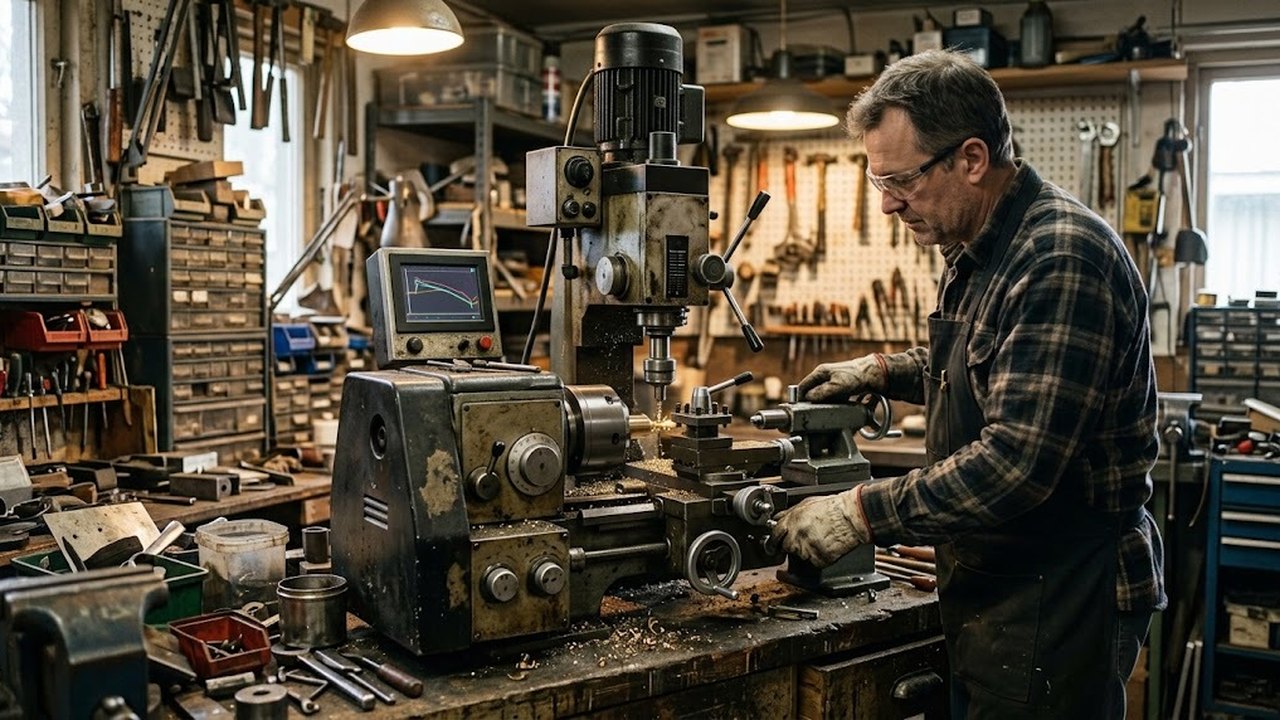
Настольная машина — это токарная база, над суппортом которой стоит фрезерно-сверлильная головка с вертикальным ходом. Такие станки берут ремонтные участки и мастерские с единичными заказами, где нет ни места под два корпуса, ни загрузки, чтобы два корпуса окупить. Питание однофазное, от обычной сети мастерской, тогда как промышленное оборудование требует трех фаз и отдельной линии.
Честная граница класса проходит по жесткости и рабочей зоне. Фрезерная головка тут короткоходовая, стол узкий, вылет инструмента маленький. Пазы и отверстия по месту такая машина берет, полноценное фрезерование корпусной детали — уже нет. Латунь, алюминий, пластик идут легко; чугун толстым сечением ставит подачу на предел. Для второй задачи нужен отдельный корпус, скажем Сверлильно-фрезерные станки или машина с нормальным столом. В каталоге ФрезерТех настольное исполнение вынесено в раздел Настольные токарно-фрезерные станки именно затем, чтобы его не путали с промышленным.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильный редукторный станок с тисками NORDBERG ND25121

Сверлильно-фрезерный станок NORDBERG NDM30405T
Узлы настольной машины: за что отвечает каждый
Настольный станок собран из пяти узлов, и каждый ставит свой предел на размер детали. Смотреть надо не на киловатты в рекламе, а на то, какой узел упрется первым на вашей заготовке. Этот разбор нужен до сравнения моделей: половина характеристик в паспорте описывает именно эти пять позиций.
| Узел | Что делает | Что ограничивает |
|---|---|---|
| Передняя бабка со шпинделем | вращает заготовку, несет патрон | диаметр прутка, который пройдет насквозь через отверстие шпинделя |
| Суппорт с резцедержателем | ведет резец вдоль и поперек оси | наибольшую длину точения между центрами |
| Задняя бабка | поджимает деталь центром, держит сверло | набор оснастки: она садится в конус своего номера |
| Фрезерно-сверлильная головка | вращает фрезу, дает вертикальную подачу | высоту заготовки и глубину сверления |
| Станина с направляющими | несет обе нагрузки сразу | жесткость машины, которую оснасткой не нарастить |
Номер конуса в паспорте — не произвольная цифра продавца. Инструментальные конусы Морзе номеров от 0 до 6 заданы ГОСТ 25557-2006 вместе с метрическими, и этот номер говорит, какие сверла, центры и оправки встанут в заднюю бабку без переходных втулок. Патрон живет по своему стандарту: ГОСТ 2675-80 задает для трехкулачковых самоцентрирующих патронов классы точности Н, П, В и А. Класс патрона и класс станка совпадать не обязаны, а биение готовой сборки определяет худший из двух.
Питание 220 В: где проходит потолок по мощности
Первым на бытовой сети упирается не станок, а провод до розетки. ГОСТ 29322-2014 действует с 01.10.2015 и задает номинал 230 В по фазе при 400 В между фазами, с допуском ±10%: рабочий коридор от 207 до 253 В. Привычные «220 В» на шильдике — историческое значение, которое стандарт допускает. На работу оно не влияет. Влияет длина и сечение линии.
Вывод для мастерской практический. Станок на бытовой линии делит ее с освещением и компрессором, а двигатель на просевшем напряжении теряет момент и встает под нагрузкой на подаче. Отдельная линия от щита с автоматом под паспортный ток обходится дешевле замены двигателя. Удлинитель-катушка с тонким проводом — самая частая причина жалобы «станок слабый», хотя сам станок тут ни при чем.
Токарно-фрезерный станок с ЧПУ: приводной инструмент и ось C
Второй класс называют тем же словом, но это токарный обрабатывающий центр, у которого револьверная головка получила собственный привод вращения гнезд, а главный шпиндель — управляемую угловую координату. По ГОСТ 23597-79 буквами A, B и C обозначают вращательные движения вокруг осей, параллельных X, Y и Z. Ось C у токарной машины и есть поворот вокруг оси шпинделя, отсчитываемый в градусах, а не «примерно на четверть оборота».
Отсюда операции, недоступные комбинированной машине. Нарезание резьбы фрезой по контуру, включая метрический профиль, отверстия под углом к оси, шлицы и лыски на одном обороте с точением. А дальше начинается арифметика другого порядка. Приводной инструмент требует своей стойки ЧПУ, инструментального магазина, подачи СОЖ под давлением, CAM-подготовки; программу для такой машины пишет технолог, а не оператор у пульта. Токарно-фрезерных обрабатывающих центров в каталоге ФрезерТех нет: раздел Токарно-фрезерные станки собран из комбинированных машин, а ближайший по деньгам и по требованиям класс это Фрезерные станки с ЧПУ.
Токарно-фрезерные станки
Весь раздел →
MML 280×700 MV

MML 2870M (MML 280x700M)

Помпа СОЖ MML 2870
В чем преимущество совмещения обработки: считайте установы
Экономия времени возникает не от того, что операций стало меньше. Их столько же. Меньше стало установов, то есть снятий детали и повторных базирований, каждое из которых добавляет свою погрешность и свои минуты наладки. Деталь, которая на двух станках проходит три установа, на комбинированной машине проходит один.
- Выпишите маршрут вашей типовой детали и отметьте каждое место, где она снимается со станка.
- Посчитайте установы, а не операции. Два перехода в одном зажиме дают один установ.
- Умножьте разницу в установах на размер партии и на время базирования с выверкой.
- Сравните полученные часы с потерей точности из следующего раздела: она никуда не денется.
Вторая выгода тише, но весомее. Партия, сделанная за один установ, не расходится по соосности. Разброс между первой и последней деталью определяется износом инструмента, а не тем, как оператор поймал ноль после переустановки. На повторяющихся заказах это и дает высокую производительность, ради которой машину берут.
Какие детали в мастерской реально проходят через такую машину
В мастерских этот список короче, чем ждут при покупке, и почти не меняется от участка к участку. Комбинированная схема живет на телах вращения, к которым надо что-то добавить сбоку или с торца.
- Вал с лыской под ключ и поперечным отверстием под штифт: точение, следом фрезерование без снятия из кулачков.
- Переходная втулка: посадка точится по месту, шпоночный паз режется тут же.
- Фланец: торцовка, расточка, затем сверление отверстий под болты по окружности.
- Ремонтная ось взамен изношенной: проточка под подшипник и резьба под гайку на одном зажиме.
- Оправка под фрезу или планшайбу: деталь для самого станка, которую проще сделать, чем ждать поставки.
Общее у всех пяти — единичность. Каждую делают один раз или партией в десяток штук, и переналадка съедает больше времени, чем сама обработка металла. Как только счет пошел на сотни одинаковых деталей, схема перестает окупаться.
Где точность падает против двух отдельных станков
Комбинированная машина проигрывает специализированной по жесткости, и это не дефект конкретной модели, а следствие компоновки. Одна станина держит две принципиально разные нагрузки. При точении усилие приложено радиально к оси заготовки, при фрезеровании оно прерывистое, знакопеременное, с ударом на каждом зубе. Ужесточить конструкцию под второй режим означает утяжелить и удорожить всю машину до уровня, на котором два отдельных станка становятся выгоднее.
ГОСТ 8-82, п. 1.9.1: «Устанавливаются пять классов точности станков по абсолютной системе классификации, обозначаемые в порядке возрастания уровня точности: Н, П, В, А и С».
Тот же стандарт задает измеримое требование к монтажу. Допускаемые отклонения при выверке станка по уровню не должны превышать 0,04 мм/м для классов Н и П и 0,02 мм/м для более высокого класса точности. Но вывод отсюда предельно практический. Верстак, который прогибается под весом машины, обнуляет любой класс из паспорта; под комбинированный станок фундамент или жесткая подставка в эксплуатации нужны так же, как под токарный. Цифровая индикация помогает поймать размер, но жесткости не добавляет.
Каким деталям и цехам токарно-фрезерный станок противопоказан
Комбинированная машина всегда компромисс, и есть задачи, где компромисс обходится дороже второго станка. Проверьте эти дисквалификаторы до того, как начнете сравнивать характеристики моделей и торговаться за скидку. Любой из них перевешивает экономию на покупке одного корпуса вместо двух.
- Серийное производство одной детали. Комбинированная машина простаивает в переналадке там, где два специализированных станка работают параллельно.
- Постоянное фрезерование плоских корпусных деталей. Тела вращения — родная задача схемы, плита на столе чужая. Раздел Токарно-фрезерные станки по металлу закрывает доработку валов и фланцев, а не потоковую обработку плит.
- Требование класса точности В и выше по всем операциям. Высокая точность на одной станине в двух режимах не держится.
- Шлифование в маршруте. Абразив вперемешку с металлической стружкой съедает направляющие и убивает долговечность узла; шлифовальный станок покупается отдельно.
- Нет технолога. Обрабатывающий центр без человека, который пишет управляющие программы, превращается в дорогой токарный станок.
Что проверить в станке до оплаты и что регулируется потом
Половина претензий к настольным машинам снимается на приемке за двадцать минут. Проверяют не паспорт, а конкретную сборку: две машины одной модели различаются подгонкой узлов и качеством шабровки направляющих. Просите включить станок при вас, даже если он приехал в заводской упаковке.
- Биение шпинделя. Зажмите калиброванный пруток, поставьте индикатор, проверните шпиндель рукой. Число сравнивайте с паспортным допуском, а не с нулем.
- Ход суппорта по всей длине. Тугой участок в середине направляющей означает, что станину повело или клинья подогнаны неровно.
- Соосность задней бабки со шпинделем. Проверяется двумя центрами: острия должны сойтись без ступеньки.
- Вертикальный ход фрезерной головки. С отпущенным фиксатором головка не должна проседать под собственным весом.
- Комплектность. Патрон, кулачки, центры, ключи, сменные шестерни: что входит в поставку, пишется в счет, а не проговаривается устно.
- Гарантия и сервис. Обязательства производителя и обязательства продавца работают по-разному; спросите, кто оказывает техническую поддержку, кто приедет чинить и где лежат запчасти.
- Наличие. Какие станки в наличии на складе, а какие идут под заказ, и какой срок отгрузки в ваш город. Предложение без даты сравнивать не с чем.
Люфты: что выбирается регулировкой, а что уже износ
Различать надо два сорта люфта, и делать это до покупки машины, бывшей в работе. Зазор в направляющих суппорта выбирается клиньями: планка поджимается винтами, и ход снова становится плотным. Осевой зазор ходового винта убирается подтяжкой гайки там, где конструкция это предусматривает.
Выработку регулировкой не убрать. Продольная канавка на направляющей от работы на одном участке, разбитое отверстие пиноли, эллипс в отверстии шпинделя лечатся шлифовкой или заменой узла. Проверка простая: индикатор на суппорт, покачать резцедержатель рукой у начала направляющих и в середине хода. Разные числа означают износ, одинаковые — обычную регулировку.
Запчасти: что заказывается и что точится на месте
Ремонт настольной машины упирается в доступность мелочей. Ремни, подшипники и сменные шестерни подбираются по типоразмеру и покупаются где угодно. Пиноль, фиксатор головки, ходовой винт с гайкой — детали конкретной модели, и ждать их приходится столько же, сколько шла сама поставка станка. Отсюда привычка мастерских точить изношенную ось или втулку на этом же станке, пока он ходит. У продавца стоит спросить про складской запас расходных узлов по выбранной модели.
Сколько стоит токарно-фрезерный станок: цены каталога
Разница между двумя классами видна прямо по нашему каталогу металлообработки. Комбинированные машины и станки с ЧПУ отличаются по цене примерно в шесть раз, и это ровно та ошибка, ради которой стоит развести классы до разговора о моделях.
| Раздел каталога | Позиций с ценой | Медиана, ₸ | Верх диапазона, ₸ |
|---|---|---|---|
| Токарно-фрезерные станки | 5 | 1 948 000 | 2 287 000 |
| Сверлильно-фрезерные станки | 10 | 1 255 485 | 2 033 768 |
| Вертикально-фрезерные станки | 14 | 10 366 000 | 44 328 000 |
| Фрезерные станки с ЧПУ | 26 | 11 354 130 | 37 229 000 |
Цены ФрезерТех на 02.09.2026 по разделам, где цена известна минимум у пяти позиций; это наш прайс, а не средние по рынку. Всего в каталоге 593 позиции и 529 разделов, цена проставлена у 314 из них. Модели уходят из продажи и появляются новые, поэтому паспортные характеристики смотрите в карточке товара, а не в статье.
К цене машины закладывают то, что в нее не входит: патроны и люнеты, фрезы, тиски, поворотный стол, оснастку под вашу деталь. Медиана по разделу тисков 466 545 ₸, по поворотным столам 376 299 ₸. На итоговый бюджет эти позиции влияют сильнее, чем кажется при первом расчете.
Частые вопросы про токарно-фрезерные станки с ЧПУ
Можно ли на токарно-фрезерном станке обрабатывать обычные плоские детали? Разово да, если деталь помещается на стол фрезерной головки и не требует большого хода. Систематически нет. Вертикальный ход и жесткость головки у комбинированной машины рассчитаны на доработку тел вращения, а не на съем металла с плиты. Плоские корпусные заготовки экономичнее вести на отдельном фрезерном станке.
Что такое копировально-фрезерный станок и почему это не то же самое? Способом задания траектории. Копировальный станок повторяет форму физического шаблона через щуп, и новая деталь требует нового шаблона. Программное управление ведет инструмент по коду, поэтому геометрия меняется правкой программы. Копировальная схема сегодня живет в ремонте и мелких партиях, где шаблон уже сделан и лежит на полке.
Чем токарно-фрезерный станок с ЧПУ отличается от обычного фрезерного? Наличием токарной части — шпинделя с патроном и задней бабки. На фрезерной машине заготовка лежит на столе неподвижно, движется только фреза по трем координатам. В комбинированной схеме добавляется вращение самой заготовки и угловая привязка по оси C. Отсюда сверление по окружности и лыски на валу за один зажим, без делительной головки.
Какие есть виды токарных станков? По компоновке: универсальные винторезные, лобовые, карусельные, револьверные и многошпиндельные автоматы. По управлению: с ручным приводом, с цифровой индикацией, со стойкой ЧПУ. Токарно-фрезерная машина стоит в этом ряду отдельной ветвью, потому что добавляет фрезерование к базовой схеме, а не меняет саму схему.
Нужен ли ЧПУ на первую машину? Это отдельный расчет, и он не про совмещение операций, а про повторяемость и загрузку смены. Разбор с методикой окупаемости есть в статье блога «Фрезерный станок с ЧПУ: что дает и когда окупается» (Фрезерный станок с ЧПУ: когда окупается, а когда мешает); там же о том, что придется докупить кроме самого станка.
Один комбинированный станок или токарный и фрезерный по отдельности? Один корпус дешевле двух, занимает меньше места и просит одну линию питания вместо двух. Проигрывает он в двух точках: партию не разложить параллельно на две машины, а точность совмещенной компоновки ниже, чем у специализированной. Считайте по загрузке смены. До одной смены в день перевешивает совмещение, дальше выгоднее два станка.
Как проверить производителя и поставщика? Проверяйте их порознь. В фрезерном направлении каталога ФрезерТех представлены STALEX, Metal Master, Woodtec, Wattsan и Filato, но надежность сервиса по одной и той же марке в Алматы и в областном центре отличается сильно. Спросите, кто держит запас запчастей именно по вашей модели и кто выезжает на гарантийный ремонт.
Пришлите чертеж или габариты вашей детали с материалом и размером партии, и мы подберем класс машины под задачу и посчитаем доставку по Казахстану. Сомневаетесь между комбинированной машиной и двумя отдельными станками — посчитаем оба варианта по вашему маршруту обработки.