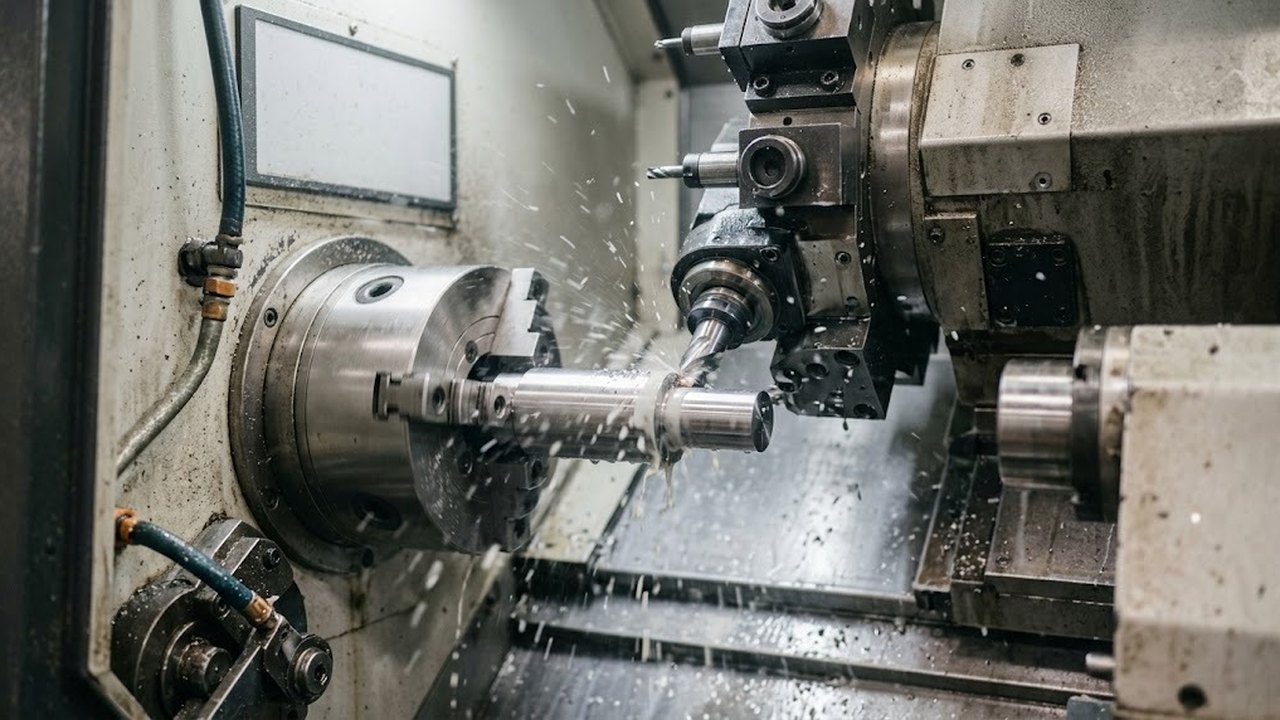
Токарно-фрезерный станок с числовым программным управлением — это токарный обрабатывающий центр, где рабочий шпиндель служит еще и управляемой поворотной осью, а часть гнезд револьверной головки имеет собственный привод. Заготовку точат, фрезеруют, сверлят и нарезают на ней резьбу за один установ. Вся экономика такой машины держится на числе установов, а не на скорости резания.
Ось C и приводной инструмент в токарных станках с ЧПУ
Токарные станки с ЧПУ вращают деталь непрерывно, и угол поворота им безразличен: программа ведет инструмент по осям X и Z. Ось C делает главный шпиндель управляемой координатой. Он тормозится, встает в заданное положение и удерживает его под нагрузкой резания. По ГОСТ 23597-79 буквой C обозначают вращение вокруг оси, параллельной Z, то есть вокруг оси самого патрона. Дискретность позиционирования в паспортах токарных обрабатывающих центров указывают на уровне 0,001°.
Токарно-фрезерные станки
Весь раздел →


Одной оси C мало, потому что резать по-прежнему нечем. Приводной инструмент — это блок револьверной головки, у которого фреза или сверло вращается от отдельного привода. Крепление идет по одному из двух интерфейсов: цилиндрический зубчатый хвостовик VDI по стандарту DIN 69880 либо плоское фланцевое основание BMT. Интерфейс определяет, какую оснастку вы сможете докупить через три года, так что смотреть на него нужно до подписания счета.
Что закрывается за один установ, кроме точения наружных поверхностей:
- лыски, шестигранники и шлицы на цилиндрической части;
- отверстия вне оси вращения — радиальные и торцевые;
- нарезание резьбы метчиком в этих же отверстиях;
- фрезерование пазов и канавок по контуру;
- сверление и гравировка маркировки на торце.
Противошпиндель и автозагрузка в обрабатывающих центрах
Ось C и приводной инструмент закрывают деталь с одной стороны. Обратную сторону закрывает противошпиндель, установленный соосно главному. Он подъезжает, перехватывает деталь прямо в работе, отрезной резец отделяет ее от прутка, и обработка второго торца продолжается уже во втором патроне. Оператор к детали не прикасается ни разу.
Лишний установ стоит дороже, чем кажется по секундомеру. Деталь зажимают заново, база меняется, и погрешность нового зажима ложится поверх погрешности первой операции. Перехват в противошпинделе базу сохраняет. А на серии из тысячи втулок разница видна даже не в паспортной точности оборудования, а в проценте брака на приемке.
Пруток, ловитель и робот: чем заменяют оператора
Автоматическая загрузка окупается, когда партия измеряется сотнями деталей, а время цикла короче пары минут. До этого порога оператор успевает и ставить заготовки, и следить за станком. После него он превращается в дорогой манипулятор, и уже машина ждет человека, а не наоборот. Именно здесь серийный цех отрывается от мастерских со штучными заказами.
Прутковая подача — самый дешевый способ автономности. Податчик проталкивает пруток через полый вал шпинделя, отрезной резец отделяет готовую деталь, и цикл повторяется без участия человека. Ограничение задает не податчик, а отверстие в шпинделе. Пруток большего диаметра туда не войдет, и спрашивать про этот размер надо до выбора модели. Хвост прутка, который патрон уже не удержит, уходит в лом Длину неиспользуемого остатка задает конкретная связка станка и подающего устройства, и ее уточняют у поставщика до сделки: на мелкой детали остаток съедает заметную долю прутка..
Ловитель деталей — вторая половина той же автономности. Противошпиндель дорабатывает обратную сторону, и дальше готовую деталь надо снять, не останавливая цикл. Ловитель принимает ее и выкладывает на лоток или в тару. Без него деталь падает в поддон к стружке, и ночная смена без оператора не складывается.
Поковки, отливки и отрезанные куски прутком не подашь. Под них ставят портал или робота с накопителем. Дороже податчика, требует места вокруг станка и своей программы, зато диаметр заготовки больше не упирается в отверстие шпинделя.
Какие детали берут на токарно-фрезерный центр, а какие нет
Типовая деталь для такой машины — тело вращения, у которого часть размеров лежит вне оси вращения. Точением эти элементы не делаются, и ради них заготовку везут на фрезерный станок и зажимают заново. Штуцер, вал-шестерня, корпус клапана, фланцевая втулка устроены одинаково, и у каждого точеная основа несет на себе поперечную геометрию.
| Деталь | Что закрывает токарная часть | Что раньше уходило на фрезерный станок |
|---|---|---|
| Штуцер гидравлики | наружная резьба, конус, торцовка | шестигранник под ключ и поперечное отверстие |
| Вал-шестерня | шейки под подшипники, канавки | шпоночный паз и лыски под ключ |
| Корпус клапана | расточка проточного канала | радиальные отверстия и резьба в них |
| Втулка с фланцем | посадочный диаметр и торец | крепежные отверстия по окружности фланца |
| Кулачок или эксцентрик | базовый диаметр и торец | контур, фрезеруемый по углу поворота заготовок |
Экономия считается по установам, и один установ — это далеко не только минуты зажима. В него входят выверка детали в кулачках, ожидание свободного фрезерного станка, перевозка тары между участками, повторный замер и брак от сбитой базы. Минуты резания в этой сумме занимают меньшую часть. Поэтому паспортная частота шпинделя двигает итог слабее, чем число переустановок за маршрут.
Детали, ради которых токарно-фрезерный центр покупать не стоит:
- длинные валы без единого элемента вне оси вращения — дешевле точить на обычном токарном станке с ЧПУ;
- крупная серия простой детали из прутка: там выигрывает автомат продольного точения;
- плиты, корпуса и пресс-формы с плоской базой, чье место на вертикальном обрабатывающем центре;
- единичные детали со сложной фрезеровкой, где отладка многоканальной программы длиннее самой обработки;
- заготовки, не проходящие в патрон по диаметру или не удерживаемые в нем по массе.
Токарный станок ЧПУ с наклонной станиной: стружка и стойкость
Наклонная станина влияет на результат сильнее, чем выглядит на фото. Направляющие развернуты так, что стружка сваливается в поддон или на конвейер самотеком и не наматывается на деталь. При точении вязкой стали и алюминия витая стружка роняет качество обработки быстрее изношенной пластины, а на токарно-фрезерном центре она сыплется еще и от фрезерных проходов.
Второй эффект тепловой. Стружка уносит тепло из рабочей зоны и не успевает отдать его станине, поэтому геометрия за смену уводит меньше, а высокая точность держится до конца партии. И наклон заодно открывает доступ сверху роботу или порталу, если через год к машине добавят автозагрузку.
Транспортер стружки доводит эту логику до конца. Скребковый забирает вязкую сливную стружку, шнековый берет мелкую и сыпучую, магнитный отделяет стальную от жидкости; тип выбирают по материалу, который цех режет каждый день. Без транспортера поддон разгружает оператор, и длительность цикла упирается в его смену. Лежащая в поддоне стружка греет станину и тянет абразив обратно в бак.
Система СОЖ высокого давления закрывает вторую половину задачи: стружку мало увезти, ее надо сломать. Станции подачи выпускают на 30, 50 и 70 бар со степенью фильтрации 25 мкм, и струя под таким напором разрушает длинную сливную стружку на короткие фрагменты, не давая ей намотаться на приводную фрезу. На нержавейке и вязком алюминии это разница между идущим циклом и остановкой каждые десять минут. Фильтрация здесь не формальность. Абразив в контуре убивает насос высокого давления быстрее, чем станция успевает окупиться.
Сколько осей нужно токарным станкам по металлу с ЧПУ
Число управляемых осей определяет, сколько раз деталь придется переставлять. Считать полезно именно установы: каждое перемещение заготовки между приспособлениями дает погрешность и съедает время наладчика, а лишняя ось в паспорте сама по себе денег не приносит.
| Управляемые оси | Что становится доступно | Установов на типовую деталь |
|---|---|---|
| X, Z | точение, торцевание, осевые отверстия | 2–3, фрезерные элементы уходят на другой станок |
| X, Z, C | радиальные и торцевые отверстия, лыски, пазы | 1–2 |
| X, Y, Z, C | смещение фрезы с оси, контурная фрезерная обработка | 1–2 |
| X, Y, Z, C и противошпиндель | обратная сторона детали без ручного перехвата | 1 |
| Пять осей с наклоном B | подвод инструмента под переменным углом | 1 |
Пятиосевая схема оправдана там, где фреза обязана подходить к поверхности под меняющимся углом: лопатки турбин и медицинские имплантаты. Плоские и корпусные заготовки такой кинематики не требуют, для них берут Пятиосевые фрезерные станки или Фрезерные станки с ЧПУ многоосевые на фрезерной базе.
Пятиосевые фрезерные станки
Весь раздел →
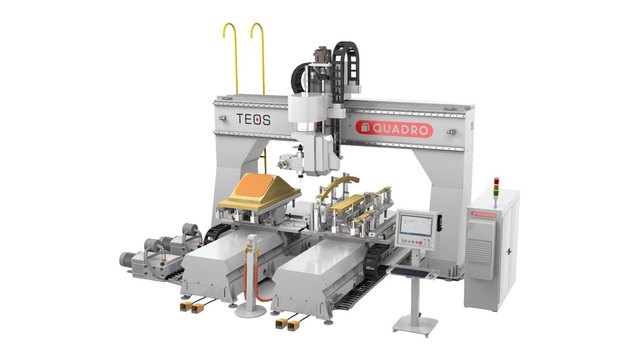
Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000 ATC 2+1 ATC (ONE HITECO)

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS ATC
Один центр или два станка с ЧПУ: что дешевле
Сравнивать прайсы бесполезно, считают стоимость готовой детали. В расчет входят время наладки, межоперационное пролеживание, зарплата второго оператора и брак на переустановах. Разница между одним центром и парой машин вылезает не в момент покупки, а через год работы, когда видна реальная загрузка. Порядок действий такой:
- Возьмите три реальные детали из своей номенклатуры и распишите маршрут по операциям.
- Посчитайте, сколько установов уходит на каждую сейчас и сколько останется на токарно-фрезерном центре.
- Умножьте разницу во времени на годовую программу выпуска.
- Прибавьте к экономии сокращение брака, а к затратам — простой всего маршрута, если единственная машина встала.
- Сопоставьте итог с разницей в цене между центром и парой отдельных станков.
Два отдельных станка выигрывают в трех ситуациях. Первая: номенклатура делится пополам на чисто токарные детали и корпусные, и центр половину времени работает как обычный токарный станок. Вторая: единичное производство, где наладка занимает больше времени, чем сама обработка. Третья: цех, в котором нет второй машины на подстраховке.
Токарно-фрезерное оборудование ЧПУ-класса корректно сравнивать с суммой «Фрезерные станки с ЧПУ плюс токарный станок с ЧПУ», а не с настольной комбинированной машиной из раздела Настольные токарно-фрезерные станки: у них разные задачи и разный порядок цен. Арифметика окупаемости по стоимости детали разобрана отдельно, в статье Фрезерный станок с ЧПУ: когда окупается, а когда мешает.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Что нужно кроме станка: CAM, постпроцессор, наладка
Машина без софта режет воздух. Токарно-фрезерная обработка требует CAM-системы с поддержкой синхронной работы каналов: главный патрон и противошпиндель режут одновременно, и траектории надо разводить по времени. Токарный модуль начального уровня многоканальную программу из цифровой модели не выдаст, а ручная правка такого кода превращается в отдельную профессию.
Следом идет постпроцессор под конкретную стойку и кинематику машины. Универсальный постпроцессор из коробки на многоканальном станке не работает: его пишут или дорабатывают под вашу модель, и это отдельные деньги и отдельные недели. Третья статья расходов — человек. Наладчик, который читает многоканальный код и умеет разводить столкновения, на местном рынке редок, поэтому его ищут заранее или обучают за свой счет.
Отдельная процедура — проверка программы на столкновения. На токарном центре револьверная головка, задняя бабка, противошпиндель и патрон живут в одном тесном объеме, и траектория, безупречная по геометрии детали, спокойно уводит блок с фрезой в кулачки. Проверяют на кинематической модели конкретной машины с реальными вылетами оснастки, а не на картинке траектории. Столкновение на приводном инструменте сбивает геометрию головки, и дальше идет ремонт узла, а не замена пластины.
Порядок первого запуска новой детали, который эту головку сберегает:
- Верификация в CAM на модели станка с патроном, кулачками и вылетами инструмента.
- Прогон в стойке в графическом режиме, отдельно по каждому каналу.
- Проход кадр за кадром на холостом ходу, со смещением по оси Z над деталью.
- Первая деталь на пониженной подаче через ручную коррекцию.
- Замер детали, правка вылетов, и только после этого выход на расчетные режимы.
Время наладки растет не от сложности детали, а от числа каналов и числа инструментов в программе. Поэтому центр невыгоден там, где каждая деталь новая, и выгоден там, где отлаженная программа повторяется партиями. Второй запуск той же детали — это вызов файла и установка инструмента по журналу наладки. Журнала нет, наладку собирают заново.
Токарно-фрезерный центр покупают под маршрут, а не под деталь. Маршрут не расписан по операциям и времени — машина встанет дорогим токарным станком.
Обслуживание револьверной головки с приводным инструментом
Револьверная головка с приводом — самый нагруженный узел такой машины и самый дорогой в ремонте. Позицию она фиксирует зубчатой муфтой, а крутящий момент на фрезерный блок передает через отдельное сцепление, и все это работает в потоке стружки и СОЖ. Отказ головки останавливает станок целиком, а обойти ее, как изношенную оснастку, не выйдет.
Стружка, попавшая на посадочную плоскость блока при смене инструмента, дает биение, которое потом ищут по бракованным деталям. Столкновение на рабочей подаче бьет прямо по фиксации позиции, и внешне после него станок выглядит исправным. Ослабленный крепеж блока добавляет вибрацию на фрезерных проходах и съедает стойкость фрезы. Четвертая причина — режимы: оператор ставит подачу, привычную для вертикального центра, забыв, что привод внутри головки слабее отдельного фрезерного шпинделя.
Регламент короткий, но пропускать его нельзя:
- чистить посадочные места блоков при каждой смене инструмента, а не раз в неделю;
- проверять биение оснастки индикатором после любого удара и при первом же нестабильном размере;
- менять масло в редукторе головки по паспорту, а не по внешнему виду;
- следить за фиксацией позиции: ослабленная сначала дает разброс размера, потом ломает зубья муфты.
До сделки спрашивают не про гарантию вообще, а про ремонт именно этого узла: есть ли в стране инженер, который вскрывает головку, сколько идет запасная и что считается гарантийным случаем при столкновении. Ответ «привезем из-за границы» переводится как недели простоя цеха.
Частые вопросы: цена, гарантия и обработка металла
Можно ли на токарно-фрезерном станке обрабатывать обычные плоские детали? Технически да, если заготовка помещается в патрон или на планшайбу. Практически невыгодно: рабочая зона токарного центра задана осью вращения заготовки, а базировать плиту в кулачках неудобно и небезопасно. Плоские и корпусные детали дешевле делать на вертикальном обрабатывающем центре — Обрабатывающие центры вертикально-фрезерные.
Чем токарно-фрезерный центр с ЧПУ отличается от обычного фрезерного станка? Базой обработки. У фрезерного станка деталь стоит неподвижно, вращается инструмент. У токарно-фрезерного вращается заготовка, а фрезерная обработка добавляется поверх точения. Отсюда разная геометрия: геометрия тел вращения с фрезерованными элементами против плит и пресс-форм. Фрезерные станки с ЧПУ и токарные центры друг друга не заменяют.
Чем токарно-фрезерный центр отличается от копировально-фрезерного станка? Копировально-фрезерный станок повторяет форму шаблона по щупу, управляющей программы у него нет; по сути это машина с ручным управлением плюс механический копир. Изменить деталь означает изготовить новый шаблон. Центр с ЧПУ работает по программе: правка размера занимает минуты и оснастки не требует. Копиры сегодня держатся в узких нишах ремонта.
Сколько стоит такой станок и где его купить в Казахстане? Цены на токарные станки и обрабатывающие центры зависят от диаметра, числа осей и стойки, поэтому ориентируйтесь на порядок величин. По нашему каталогу на 02.09.2026 фрезерные станки с ЧПУ идут от 1 938 510 ₸ при медиане 11 354 130 ₸ по 26 позициям с указанной ценой. Это цифры нашего каталога на сегодня, не средние по рынку.
Как выбрать производителя токарно-фрезерного центра? Смотрите не на страну сборки, а на стойку и на поддержку. Спросите, какая система ЧПУ стоит и кто в Казахстане ее программирует, есть ли готовый постпроцессор под эту кинематику, откуда идут запчасти на револьверную головку и что покрывает договор на обслуживание. Универсальный ответ про европейское качество ни на один из этих вопросов не отвечает.
Кто обслуживает станок с ЧПУ и как быстро приедет инженер? Станки ЧПУ ремонтируют не в каждом городе: стойка и приводной инструмент требуют своего специалиста. До сделки уточняют пусконаладку на вашей площадке, сервис, срок поставки запчастей и надежность связи с поставщиком. Спросите прямо, откуда выезжает инженер: из Алматы, Астаны или из-за границы. От этого зависит длительность простоя цеха при отказе.
Пришлите чертеж или габариты детали вместе с программой выпуска: подберем токарно-фрезерное оборудование под ваш маршрут и посчитаем доставку до вашего города. Токарное направление каталога собрано в разделе Токарно-фрезерные станки, патроны и зажимные приспособления — в разделе Патроны и зажимы.