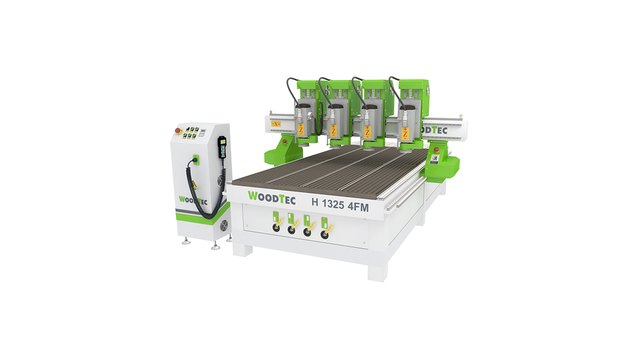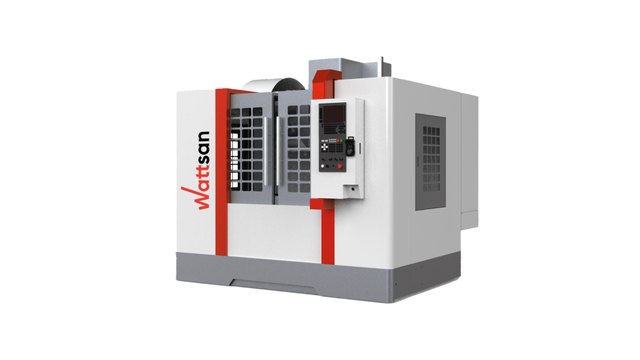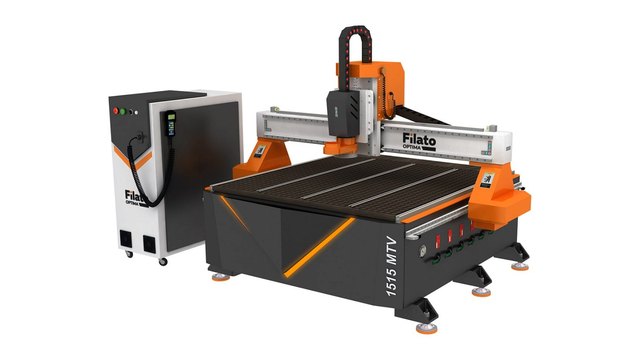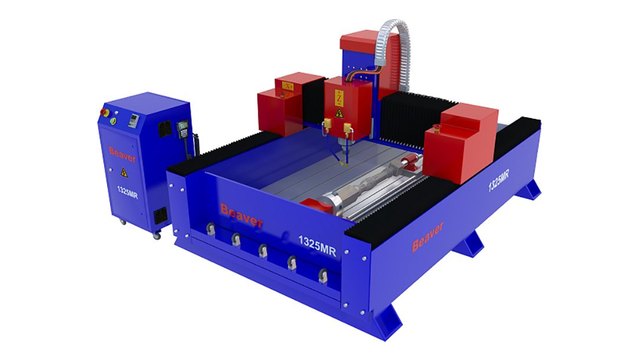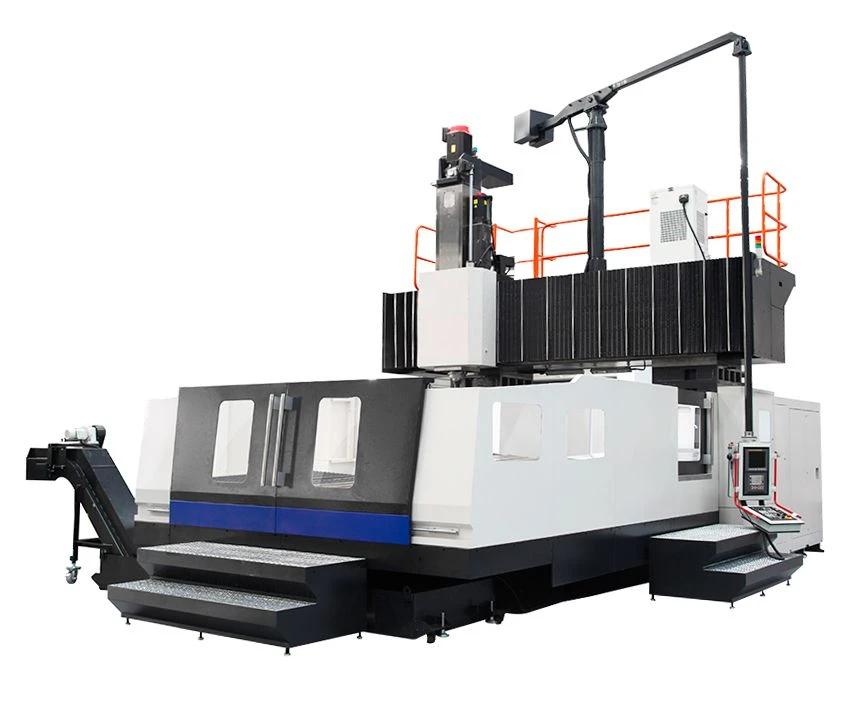
Продольный станок с ЧПУ объединяет промышленную группу металлорежущего оборудования с перемещением вдоль базовой оси станины. В нашей практике к этой группе относятся фрезерные порталы, тяжелые строгальные комплексы и прецизионные токарные автоматы швейцарского типа. При обработке длинных деталей жесткость базы определяет точность размеров. Мы учитываем динамику кареток и температурные деформации. Это гарантирует стабильность размеров деталей.
Введение и фундаментальные принципы
Станки продольной группы классификация которых строится на кинематике базирования заготовки, проектируются под обработку длинномерных корпусных деталей. Продольная подача суппорта стола ЧПУ перемещает массивные узлы по направляющим станины. В токарных автоматах швейцарского типа подвижная шпиндельная бабка подает пруток сквозь люнетную втулку. А портальные фрезерные комплексы перемещают тяжелую балку над неподвижным столом. Мы разделяем эти схемы.
В отечественном машиностроении тяжелое станкостроение продольная группа традиционно опирается на стандарты ГОСТ 1810-84 и ГОСТ 1222-80. Главное конструктивное требование состоит в стабильности динамической жесткости системы СПИД. Когда стол длиной 6000 мм с деталью массой 15 тонн перемещается вдоль оси X, реакция опор фундамента не должна вызывать перекоса. И наши инженеры контролируют этот параметр.
Портальные фрезерные станки с ЧПУ
Весь раздел →
Портально-фрезерный станок с ЧПУ SD6020A, Solex, Китай

Портально-фрезерный станок с ЧПУ SD8025SC, Solex, Китай

Портально-фрезерный станок с ЧПУ SD4012A Solex, Китай
┌────────────────────────────────────────────────────────────────────────┐
│         КИНЕМАТИЧЕСКИЕ КОМПОНОВКИ ПРОДОЛЬНОЙ ГРУППЫ СТАНКОВ С ЧПУ      │
│                                                                        │
│ 1. ПРОДОЛЬНО-ТОКАРНЫЙ (SWISS-TYPE):                                    │
│    [Подвижная бабка (Z1)] ──> [Пруток] ──> [Люнетная втулка] ──> [Резец]
│                                                                        │
│ 2. ПРОДОЛЬНО-ФРЕЗЕРНЫЙ С ПОДВИЖНЫМ СТОЛОМ:                             │
│    [Неподвижный портал] ──┬── [Шпиндельная бабка (Y, Z)]               │
│                           └── [Стол с заготовкой (X: 2000...12000 мм)] │
│                                                                        │
│ 3. ПРОДОЛЬНО-ФРЕЗЕРНЫЙ С ПОДВИЖНЫМ ПОРТАЛОМ (GANTRY):                  │
│    [Подвижный портал (X1/X2 Master-Slave)] ──> [Неподвижный стол]      │
│    [Ход по оси X: до 30 000 мм]                                        │
└────────────────────────────────────────────────────────────────────────┘
| Класс станка | Кинематика продольной оси | Длина хода по оси X/Z | Тип привода подачи | Типовая область применения |
|---|---|---|---|---|
| Продольно-токарный автомат (Swiss-type) | Подвижная бабка Z1, подача через люнет | 100–350 мм (вылет прутка) | Прецизионный ШВП C3/C1 | Валики, штуцеры, медицинские винты d=1...38 мм |
| Продольно-фрезерный с подвижным столом | Стол X перемещается по станине, портал стоит | 2000–8000 мм | ШВП с вращающейся гайкой или рейка | Корпуса редукторов, станины, плиты штампов до 25 т |
| Продольно-фрезерный портальный (Gantry) | Портал X перемещается над столом | 4000–30000 мм | Двойная рейка-шестерня Master-Slave | Авиационные лонжероны, крылья, балки вагонов |
| Продольно строгальный фрезерный станок | Возвратно-поступательный стол X, суппорты Y-Z | 3000–12000 мм | Гидропривод или рейка с сервоприводом | Черновая обдирка поковок, направляющие станин |
| Продольно-шлифовальный комплекс | Длинноходовый стол X, шлифовальная бабка Y-Z | 1500–10000 мм | Линейный двигатель или гидроцилиндр | Финишная калибровка рельсов и направляющих |
Инструментальные материалы и физика процесса
Физика резания на длинноходовых станках характеризуется большой протяженностью контакта инструмента с металлом заготовки. При обработке длинных станин тепловой баланс пластины смещается в сторону циклического перегрева. На нашем производстве мы выбираем твердые сплавы с мелкозернистой карбидной фазой и жаропрочными PVD-покрытиями AlCrN или TiAlSiN. Они сохраняют твердость режущей кромки при температуре до 1100 градусов Цельсия. И пластина не выкрашивается.
Силовое фрезерование поковок и отливок сопровождается вибрациями. Когда фреза диаметром 250 мм врезается в металл на длине 8 метров, тангенциальная сила резания F_z и осевая сила подачи F_x создают изгибающий момент. На токарных автоматах процесс иной: резание выполняется на удалении 1–2 мм от твердосплавной втулки люнета. Это исключает прогиб прутка под действием радиальной силы F_y.
Для оснащения тяжелых и прецизионных станков мы применяем сменные пластины из специализированных материалов:
- Твердые сплавы групп ISO P20–P40 с износостойким многослойным CVD-покрытием TiCN-Al2O3-TiN для силовой черновой обдирки конструкционных сталей и поковок.
- Мелкозернистые сплавы ISO M15–M30 с микроструктурой зерен 0.5–0.8 мкм и PVD-покрытием для фрезерования нержавеющих аустенитных сплавов и титана.
- Керамика на основе оксида алюминия с добавлением карбида кремния (Al2O3 + SiCw) для высокоскоростного строгания и фрезерования закаленного чугуна твердостью до 62 HRC.
- Поликристаллический кубический нитрид бора (PCBN) для чистового фрезерования и шлифования направляющих из отбеленного чугуна со скоростями до 800 м/мин.
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров
Расчет параметров длинноходовой обработки базируется на мощности шпинделя, тяговом усилии привода подачи и жесткости направляющих. Мы вычисляем минутную подачу и объемный съем стружки по формулам металлообработки. Линейные приводы длинных продольных осей требуют точного согласования крутящего момента серводвигателей с массой каретки. При разгоне портала массой 8 тонн инерционная нагрузка превышает силу резания. Мы учитываем это в расчетах.
Скорость резания \(V_c\) (м/мин) и частота вращения шпинделя \(n\) (об/мин) определяются соотношением:
Портальные фрезерные станки с ЧПУ
Весь раздел →
Портально-фрезерный станок с ЧПУ SD3015A, Solex, Китай

Портально-фрезерный станок с ЧПУ SD2515V, Solex, Китай
\[V_c = \frac{\pi \cdot D \cdot n}{1000} \implies n = \frac{1000 \cdot V_c}{\pi \cdot D}\]
Минутная подача стола или суппорта \(v_f\) (мм/мин) при фрезеровании зависит от подачи на зуб \(f_z\), числа зубьев \(z\) и частоты вращения шпинделя:
\[v_f = f_z \cdot z \cdot n\]
Объемная производительность съема стружки \(Q\) (см³/мин) при ширине фрезерования \(a_e\) и глубине резания \(a_p\):
\[Q = \frac{a_p \cdot a_e \cdot v_f}{1000}\]
Эффективная мощность резания на шпинделе \(P_c\) (кВт) с учетом удельной силы резания \(k_c\) (Н/мм²) и КПД привода \(\eta = 0.82\dots 0.88\):
\[P_c = \frac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta}\]
Крутящий момент на шпинделе \(M\) (Н·м) для режимов силовой черновой обработки:
\[M = \frac{9550 \cdot P_c}{n}\]
Для длинных осей критично температурное удлинение направляющих \(\Delta L\) (мкм) по стандарту ISO 230-3:
\[\Delta L = \alpha \cdot L \cdot \Delta T\]
В этой формуле параметр \(\alpha = 11.5 \cdot 10^{-6}\) 1/°C обозначает коэффициент расширения чугуна, \(L\) задает длину хода в метрах, а \(\Delta T\) выражает колебания температуры цеха.
Практический пример расчета для обработки балки из стали 40Х ($k_c = 2100$ Н/мм²): торцевая фреза $D = 200$ мм, число зубьев $z = 8$, глубина $a_p = 5.0$ мм, ширина резания $a_e = 150$ мм, скорость резания $V_c = 160$ м/мин. Частота вращения шпинделя составляет $n = (1000 \cdot 160) / (3.1416 \cdot 200) \approx 255$ об/мин. При подаче на зуб $f_z = 0.22$ мм/зуб скорость подачи стола равна $v_f = 0.22 \cdot 8 \cdot 255 = 448.8$ мм/мин. Объемный съем стружки достигает $Q = (5.0 \cdot 150 \cdot 448.8) / 1000 = 336.6$ см³/мин. Мощность на фрезе $P_c = (336.6 \cdot 2100) / (60000 \cdot 0.85) = 13.86$ кВт. Крутящий момент на валу равен $M = (9550 \cdot 13.86) / 255 = 519$ Н·м. Эти силовые параметры обеспечивает двухступенчатый редуктор привода.
Специфика оснастки, охлаждения и траекторий обработки
Технологическая оснастка и подача смазочно-охлаждающей жидкости на тяжелых станках зависят от длины обрабатываемой детали и жесткости станины. Мы применяем модульные гидравлические прижимы и вакуумные плиты для надежного закрепления длинных листов и балок без остаточных деформаций. Точность позиционирования длинных осей ISO 230 требует применения оптических линеек с лазерной шкалой. И подача СОЖ под давлением 70 бар вымывает стружку из глубоких пазов.
Рейка шестерня двойная с выборкой люфта с электронной преднатяжкой двумя сервомоторами Master-Slave служит базовым стандартом для тяжелых осей с ходом более 4 метров. Применение ШВП на длинах свыше 3.5 метров ограничено провисанием винта и биением. Синхронные линейные двигатели дают ускорения до 1.5g. Но они требуют производительных чиллеров охлаждения для защиты от нагрева.
| Тип привода продольной оси | Предельная длина хода, мм | Максимальная скорость подачи, м/мин | Тяговое усилие на оси, кН | Точность позиционирования на 1 м | Преимущества и эксплуатационные ограничения |
|---|---|---|---|---|---|
| Классический ШВП (неподвижная гайка) | до 3 500 | 20–35 | 10–25 | ±0.008 мм (ISO 230-2) | Высокая жесткость на коротких ходах; при длине >3.5 м провисает винт |
| ШВП с вращающейся гайкой | до 6 000 | 30–50 | 15–35 | ±0.012 мм | Неподвижный растянутый винт исключает биение; сложный узел гайки |
| Двойная рейка-шестерня Master-Slave | до 30 000+ | 40–80 | 20–80 | ±0.015 мм (с линейкой) | Неограниченная длина хода; электронный преднатяг полностью выбирает люфт |
| Синхронный линейный двигатель (LSM) | до 20 000 | 80–150 | 10–30 | ±0.003 мм | Прямой привод без механического износа; высокий нагрев, защита от стружки |
Инженерное правило нашего цеха: на портальных станках с двойным приводом осей X1-X2 раз в квартал необходима процедура электронной калибровки перекоса балки. Рассинхронизация приводов на 0.05 мм на ширине портала 3000 мм приводит к заклиниванию кареток и износу направляющих.
Типичные производственные дефекты и регламент устранения
Производственные дефекты при тяжелой обработке чаще всего вызваны накопленной погрешностью шага привода и температурными градиентами цеха. В нашей практике волнистость профиля детали возникает из-за вибраций каретки или неравномерного износа направляющих качения. Мы находим источник погрешности с помощью вибродиагностики и лазерного интерферометра. Регулярная юстировка таблицы компенсаций ЧПУ устраняет геометрический увод траектории. И брак деталей сводится к нулю.
Для поддержания паспортной точности оборудования по стандартам ISO 230-1 и ISO 230-2 наладчики выполняют регламент из пяти операций:
- Лазерная интерферометрическая проверка позиционирования и повторяемости линейной оси с шагом измерения 100 мм на всей длине хода станка.
- Запись и загрузка компенсационной таблицы шаговой погрешности Pitch Error Compensation в память системы ЧПУ Fanuc, Siemens Sinumerik или Heidenhain.
- Проверка и юстировка оптических энкодеров с продувкой защитных уплотнений сжатым воздухом под давлением 0.2–0.3 бар для защиты от масляного тумана.
- Инструментальный контроль зазора и преднатяга зубчатого зацепления шестерня-рейка щупом и индикатором часового типа с ценой деления 0.001 мм.
- Тепловизионный аудит подшипниковых опор и сервомоторов линейной подачи для выявления зон локального перегрева выше 45 градусов Цельсия.