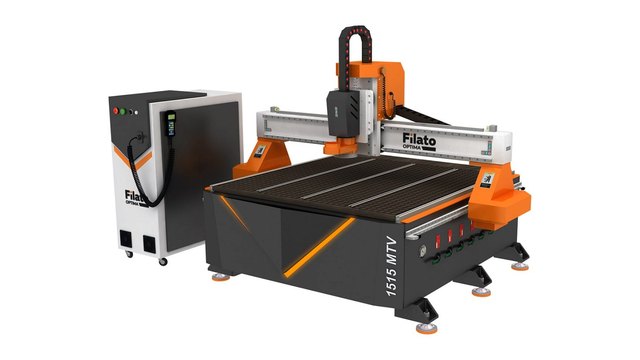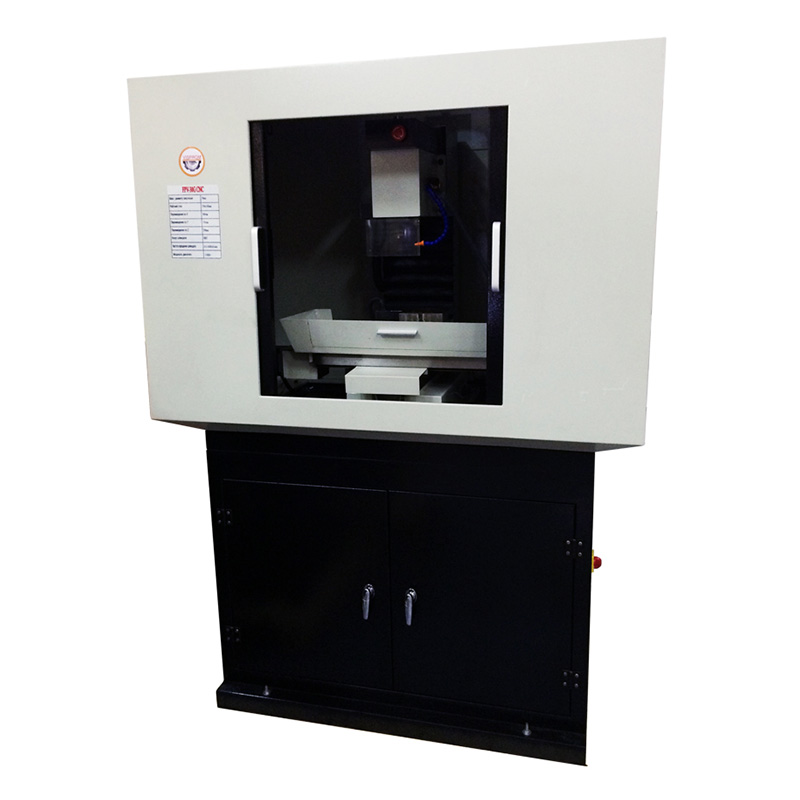
Фрезерование конструкционных сталей и сплава Д16Т требует повышенной жесткости. Легкие рамы из тонкого алюминиевого конструкционного профиля не способны эффективно гасить силы резания. При силовой обработке стали возникают динамические нагрузки до 1500–3000 Н. Если жесткость несущей системы оказывается недостаточной, режущая кромка фрезы быстро выкрашивается. Мы проектируем самодельный фрезерный станок по металлу с ЧПУ на основе строгого расчета замкнутой технологической цепи СПИД.
Для стабильного фрезерования стали суммарный отжим вершины инструмента от заготовки не должен превышать 0.01 мм при пиковой нагрузке 2500 Н.
Введение, назначение и ключевые инженерные требования
Полноценная силовая обработка на ЧПУ стальных заготовок и плитного проката требует замкнутой силовой цепи с минимальным числом подвижных сопряжений. В станкостроении жесткость определяют как отношение приложенной силы резания к вызванной упругой деформации в зоне резания. На практике мы стремимся получить показатель не менее 200 Н/мкм. Это исключает возникновение автоколебаний при попутном фрезеровании уступов и пазов.
$$j_{СПИД} = rac{F}{\delta_{общ}} = rac{1}{rac{1}{j_{ст}} + rac{1}{j_{присп}} + rac{1}{j_{инстр}} + rac{1}{j_{дет}}} \ge 200 ext{ Н/мкм}$$В процессе выбора компоновки металлообрабатывающего фрезера мы учитываем распределение масс. Любители часто копируют схему с подвижным порталом. Но для стали она непригодна. Длинные вертикальные стойки портала сильно изгибаются при боковых усилиях. Плечо силы создает опрокидывающий момент на направляющие. В итоге падает точность. Поверхность детали покрывается сеткой микротрещин.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
В схеме с неподвижным порталом П-образная портальная арка намертво приваривается или стягивается болтами с нижним основанием. Фрезерная бабка по оси Y перемещается вдоль жесткой неподвижной балки. По вертикальной оси Z осуществляется подача шпинделя. А продольное перемещение заготовки по оси X выполняет массивный рабочий стол. Такая конструкция гарантирует постоянную жесткость независимо от положения инструмента.
Для небольших рабочих зон до 300×200 мм подходит классическая колонная C-образная компоновка. В ней массивная вертикальная колонна удерживает шпиндельную бабку Z. Крестовый стол перемещается по осям X и Y. Но для подавления изгиба консоли колонны требуется цельное чугунное литье или полимербетонный монолит весом от 300 кг.
| Параметр сравнения | Неподвижный портал (Fixed Gantry) | Колонная C-схема (C-Frame) | Подвижный портал (Moving Gantry) |
|---|---|---|---|
| Статическая жесткость по осям X/Y | Высокая (250–350 Н/мкм) | Очень высокая (300–400 Н/мкм) | Низкая (30–60 Н/мкм) |
| Динамическая вибростойкость | Отличная (симметричная опора) | Хорошая (демпфирование основанием) | Неудовлетворительная по стали |
| Типовая рабочая зона (X×Y×Z) | 400×300×200 — 600×400×250 мм | 250×180×200 — 400×250×300 мм | От 600×400 до 2500×1500 мм |
| Масса подвижного узла шпинделя | Постоянная (только каретка Z и бабка) | Постоянная (бабка Z) | Высокая (весь портал со стойками) |
| Обрабатываемые материалы | Сталь 45, 40Х, чугун, титан, Д16Т | Инструментальные стали, титан, латунь | Древесина, пластик, мягкий алюминий |
Для универсального станка с рабочей зоной 400×300×200 мм мы отдаем предпочтение схеме с неподвижным порталом. Она позволяет сварить жесткую несущую раму из прямоугольного стального проката без сложных модельных отливок. Плечо вылета инструмента относительно опорных кареток при этом остается минимальным.
Конструкция, кинематика и физико-механические основы
Станина фрезерного станка должна обладать не только геометрической прочностью, но и способностью поглощать механическую вибрацию. Тонкостенные профильные трубы звенят при ударах зубьев фрезы. Для сборки силовой рамы мы берем толстостенные стальные трубы квадратного сечения 120×120×8 мм или 150×150×10 мм из конструкционной стали Ст3сп5 либо низколегированной стали 09Г2С.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
В процессе электродуговой сварки в околошовной зоне возникают опасные внутренние напряжения до 200 МПа. Если пренебречь термической стабилизацией, готовую раму неизбежно поведет со временем. Посадочные полки направляющих изогнутся на несколько сотых долей миллиметра. Каретки начнет подклинивать. Поэтому мы обязательно отправляем сварную конструкцию на термический отжиг в печь:
- Плавный нагрев со скоростью 120 °C в час до температуры 620–650 °C;
- Выдержка при максимальной температуре в течение 3–4 часов;
- Медленное остывание в закрытой печи со скоростью не выше 40 °C в час.
Модуль Юнга для стали составляет 210 ГПа. Это почти в два раза жестче серого чугуна СЧ20. Однако чугун превосходит необработанную сталь по внутреннему рассеянию энергии. Чтобы превзойти чугунную станину по вибростойкости, мы заливаем внутренние полости стальных труб минеральным наполнителем на эпоксидном связующем. Полимербетонная смесь готовится на основе высокопрочной эпоксидной смолы ЭД-20 и фракционированного гранитного щебня.
Гранулометрический состав наполнителя по кривой Фуллера:$$P(d) = 100\% \cdot \sqrt{rac{d}{d_{max}}}$$
Гранитный щебень фракции 5–10 мм: 45% по массе;
Кварцевый песок мытый фракции 1–3 мм: 30%;
Маршалит пылевидный или микрокремнезем: 15%;
Эпоксидный компаунд модифицированный: 10% (по массе).
Логарифмический декремент затухания полимербетона в 5–10 раз выше показателей литого чугуна. Заливка полостей увеличивает общую массу станка до 350–450 кг. Резонансные частоты рамы смещаются далеко за пределы частоты вращения шпинделя.
Базовые площадки под монтаж рельсов требуют безупречной плоскостности. В условиях мастерской редко доступен продольно-шлифовальный станок с рабочим столом два метра. Мы решаем эту задачу методом полимерной подливки компаундом Devcon 10110 или эпоксидным составом с наполнителем из алюминиевого порошка. Поверочную гранитную линейку ШД-1000 класса 00 покрывают воском и выставляют над балкой по микронному индикатору. В монтажный зазор 2–3 мм закачивают жидкий компаунд. После полимеризации формируется посадочная база с отклонением менее 0.01 мм на метр длины.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Подобрать оборудование под вашу задачу
Инструмент, оснастка и технологические параметры
Нагрузки при резании черных металлов способны воспринимать только профильные рельсовые направляющие качения. Цилиндрические направляющие на алюминиевых опорах под действием поперечной силы 1500 Н прогибаются на десятки микрон. При врезании фрезы в сталь это приводит к мгновенной поломке режущих кромок из твердого сплава.
На рабочих осях X и Y мы применяем профильные рельсы Hiwin типоразмера HGR20. Для вертикальной оси Z оптимально подходят роликовые направляющие RG25. Шариковые каретки серии HGH20HC имеют четыре замкнутых ряда тел качения с профилем дорожек DF. Они выдерживают высокие нагрузки в любых направлениях.
Большое значение имеет заводской класс предварительного натяга кареток:
- Класс ZA (средний преднатяг 0.05C): радиальный зазор полностью отсутствует, жесткость возрастает в два раза;
- Класс ZB (тяжелый преднатяг 0.08C): рассчитан на ударные нагрузки при фрезеровании стали, жесткость каретки достигает 400 Н/мкм.
Суммарная радиальная жесткость четырех кареток рабочего стола превышает 1200 Н/мкм. Это обеспечивает надежный запас прочности при фрезеровании углеродистой стали.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
| Тип направляющей / передачи | Динамическая грузоподъемность $C$, кН | Статическая жесткость, Н/мкм | Люфт (Backlash) | Назначение в станке |
|---|---|---|---|---|
| Рельс Hiwin HGR20 (каретка HGH20CA, натяг ZA) | 17.75 | 380 | 0.000 мм (натяг 0.05C) | Оси X и Y (базовые направляющие) |
| Рельс Hiwin RG25 (роликовая каретка RGH25CA) | 27.60 | 650 | 0.000 мм (натяг 0.08C) | Ось Z (восприятие момента шпинделя) |
| ШВП SFU2005 (класс точности C7, одинарная гайка) | 14.10 | 180 (с люфтом) | 0.015–0.030 мм | Не рекомендуется для чистовой стали |
| ШВП DFU2005 (класс C5, двойная гайка с преднатягом) | 21.30 | 420 | 0.000 мм (преднатяг шариками) | Все рабочие оси X, Y, Z |
| Опоры ШВП FK15 / FF15 (дуплекс 7002 P5 DF) | 11.80 | 310 (осевая) | 0.000 мм (стяжка гайкой) | Фиксирующий и поддерживающий концы винта |
Для линейных перемещений мы монтируем прецизионные шарико-винтовые передачи диаметром 20 мм с шагом 5 мм (SFU2005 или DFU2005). Шаг 5 мм обеспечивает высокое осевое тяговое усилие и микронную точность позиционирования. Одинарная гайка SFU имеет люфт до 0.03 мм. Для чистовой обработки стали мы выбираем сдвоенную гайку DFU с предварительным натягом.
Опоры винта ШВП монтируют по классической схеме фиксация и свободный конец. Со стороны сервомотора устанавливают блок FK15 с парой прецизионных радиально-упорных подшипников 7002 класса P5. Шлицевую гайку опоры затягивают с моментом 14 Н·м. На свободном конце винта размещают плавающую опору FF15. Она компенсирует тепловое удлинение винта при интенсивной работе.
Периодическую смазку кареток и гаек ШВП выполняют через пресс-масленки каждые 60 часов работы. Мы рекомендуем противозадирную консистентную смазку NLGI 2 (Mobilux EP2) или индустриальное масло И-20А.
Математические расчеты, формулы и режимы резания
Силовой электропривод фрезерного станка по металлу должен уверенно преодолевать трение в направляющих, силы инерции разгона стола и главное усилие резания. Шаговые двигатели NEMA 23 и NEMA 34 без энкодеров теряют крутящий момент на рабочих подачах. При внезапном скачке нагрузки шаговый привод срывается в пропуск шагов, что приводит к поломке дорогостоящей фрезы.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 0609

Фрезерный станок с ЧПУ RABBIT SF-1218

Фрезерный станок с ЧПУ RS 1318G
Поэтому мы комплектуем станок сервоприводами переменного тока мощностью 400–750 Вт (Leadshine EL7, Delta B2, Panasonic Minas A6). Сервомотор развивает стабильный номинальный момент от 1.3 до 2.4 Н·м на частотах до 3000 об/мин. Пиковый момент достигает 7.1 Н·м. Высокоточные энкодеры с разрешением 17–23 бит исключают рывки на малых подачах.
Расчет осевого тягового усилия подачи:$$F_{тяг} = F_x + \mu \cdot m_{общ} \cdot g + m_{общ} \cdot a$$
Где:
$F_x = 2200 ext{ Н}$ — осевая сила резания стали 45;
$m_{общ} = 65 ext{ кг}$ — масса подвижного стола с заготовкой;
$\mu = 0.005$ — коэффициент трения кареток с преднатягом;
$a = 1.5 ext{ м/с}^2$ — требуемое рабочее ускорение подачи;
$$F_{тяг} = 2200 + 0.005 \cdot 65 \cdot 9.81 + 65 \cdot 1.5 = 2300.7 ext{ Н}$$
Необходимый крутящий момент на винте ШВП с шагом 5 мм и коэффициентом полезного действия 0.90 рассчитывают по формуле:
$$M_{винта} = rac{F_{тяг} \cdot P_h}{2 \cdot \pi \cdot \eta} = rac{2300.7 \cdot 0.005}{2 \cdot 3.1416 \cdot 0.90} pprox 2.03 ext{ Н}\cdot ext{м}$$Сервомотор 750 Вт с запасом перекрывает требуемый крутящий момент. Вал двигателя соединяют с винтом ШВП исключительно через нержавеющие сильфонные муфты. Их крутильная жесткость превышает 2500 Н·м/рад. Муфты с эластомерными вставками скручиваются под нагрузкой и вызывают волнистость контура.
Технологические режимы фрезерования выбирают под монолитные фрезы из карбида вольфрама с износостойким покрытием AlTiN. Скорость резания для стали составляет 90–120 м/мин, для алюминиевого сплава Д16Т — до 350 м/мин.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ EXT SHG 1212

Фрезерный станок с ЧПУ EXT SHM 1530

Фрезерный станок с ЧПУ RABBIT SF-1224
Обороты шпинделя: $$n = rac{1000 \cdot V_c}{\pi \cdot D} ext{ (об/мин)}$$
Рабочая подача: $$V_f = n \cdot z \cdot f_z ext{ (мм/мин)}$$
Где $D$ — диаметр фрезы, $z$ — число зубьев, $f_z$ — подача на зуб.
| Обрабатываемый материал | Инструмент (твердый сплав) | Скорость $V_c$, м/мин | Обороты $n$, об/мин | Подача на зуб $f_z$, мм/зуб | Глубина $a_p$ × ширина $a_e$, мм | Минутная подача $V_f$, мм/мин |
|---|---|---|---|---|---|---|
| Сталь 45 (нормализованная, HB 190) | Фреза d=10 мм, z=4, AlTiN | 110 | 3500 | 0.035 | 3.0 × 5.0 (трохоида: 12.0 × 1.0) | 490 |
| Сталь 40Х (улучшенная, HRC 32) | Фреза d=8 мм, z=4, TiAlSiN | 95 | 3780 | 0.025 | 2.0 × 4.0 (трохоида: 10.0 × 0.6) | 378 |
| Дюралюминий Д16Т (плита) | Фреза d=10 мм, z=3, полир. | 320 | 10200 | 0.060 | 6.0 × 10.0 | 1836 |
| Латунь ЛС59-1 | Фреза d=12 мм, z=3, TiN | 180 | 4770 | 0.045 | 4.0 × 8.0 | 644 |
При обработке стали мы рекомендуем трохоидальное фрезерование с малой радиальной шириной резания и большой осевой глубиной. Этот метод снижает радиальную нагрузку на шпиндель более чем в два раза.
Диагностика дефектов, регламент обслуживания и метрология
Высокооборотные бесколлекторные шпиндели с цангой ER20 на 24 000 об/мин совершенно не подходят для резания стали. На низких оборотах 1500–3000 об/мин их крутящий момент падает практически до нуля. Мотор перегревается и мгновенно клинит при первой попытке врезания твердосплавной фрезы диаметром 10 мм.
Для работы по черным металлам мы используем механический картриджный шпиндель с инструментальным конусом BT30 или ISO30. Вал шпинделя опирается на дуплексные прецизионные подшипники класса точности P4 (NSK 7008C P4). Привод осуществляется от трехфазного мотора или серводвигателя мощностью 2.2–3.7 кВт через зубчатый ремень HTD 5M с редукцией 1:1.5 либо 1:2.
Зубчатая ременная передача дает постоянный крутящий момент до 20–25 Н·м на оборотах от 400 до 4000 об/мин. Этого достаточно для сверления стали спиральными сверлами диаметром до 20 мм и работы торцевыми головками со сменными пластинами.
Силовое фрезерование стали требует обязательной подачи смазочно-охлаждающей жидкости поливом. Температура в зоне контакта стружки с резцом достигает 800 °C. Полусинтетическая эмульсия снижает нагрев и вымывает стружку. Мы монтируем нержавеющий поддон толщиной 1.5 мм и помпу СОЖ производительностью 30 л/мин с рабочим давлением 0.3 МПа.
Финальную метрологическую юстировку геометрии станка выполняют в строгой последовательности:
- Выверка прямолинейности базовых рельсов: Индикатор ИЧ-10 на каретке обкатывает поверочную линейку ШД-1000 класса 00. Допустимое отклонение составляет не более 0.008 мм на метр длины;
- Контроль параллельности парных направляющих: Расстояние между рельсами проверяют индикатором по всей длине хода стола. Допустимая непараллельность составляет не более 0.010 мм;
- Юстировка перпендикулярности осей X, Y, Z: На стол устанавливают гранитный угольник класса 00 УЛП-300. Индикатор обкатывает грани угольника. Неперпендикулярность не должна превышать 0.010 мм на 300 мм плеча;
- Траммирование шпинделя: В конус BT30 зажимают контрольную скалку с биением менее 0.002 мм. Наклон оси устраняют шлифованными латунными прокладками под фланцем шпинделя.
| Проявление дефекта | Физическая причина | Метод устранения |
|---|---|---|
| Дробление и волнистость стенки детали | Недостаточный преднатяг шпинделя или рамы | Подтяжка гайки шпинделя, заливка полимербетона |
| Овальность отверстий | Осевой люфт винта ШВП или ослабление опоры FK15 | Затяжка гайки FK15, замена одинарной гайки ШВП на DFU |
| Наклон дна выборки | Перекос оси шпинделя относительно оси Z | Траммирование шпинделя с подкладкой латунной фольги |
| Уход размеров при смене направления | Упругий люфт кареток или муфты | Установка кареток с натягом ZA, замена муфты на сильфонную |
| Перегрев опоры FK15 выше 50 °C | Перетяг подшипников или несоосность муфты | Ослабление гайки натяга, выверка соосности валов |
Контрольный регламент проверки геометрии и пусконаладки
- Проверена затяжка всех болтов станины с фиксатором резьбы средней прочности Loctite 243;
- Проконтролировано радиальное биение конуса шпинделя BT30 скалкой (не более 0.003 мм на срезе);
- Проверен осевой люфт по каждой оси индикатором при нагрузке 200 Н (люфт не более 0.005 мм);
- Выполнен автотюнинг сервоприводов для исключения автоколебаний при резких сменах направления;
- Проверена подача СОЖ и работа централизованной смазки направляющих кареток;
- Выполнен тестовый рез стального кубика 50×50×50 мм с контролем прямых углов микрометром.