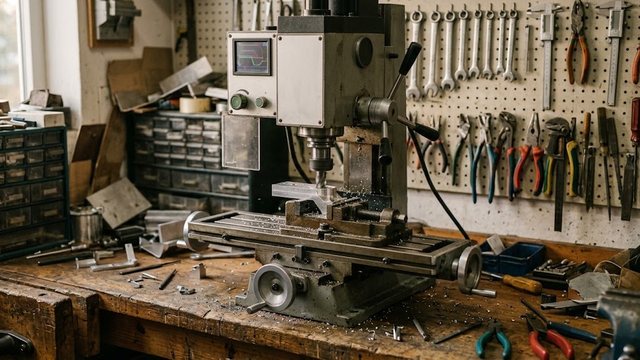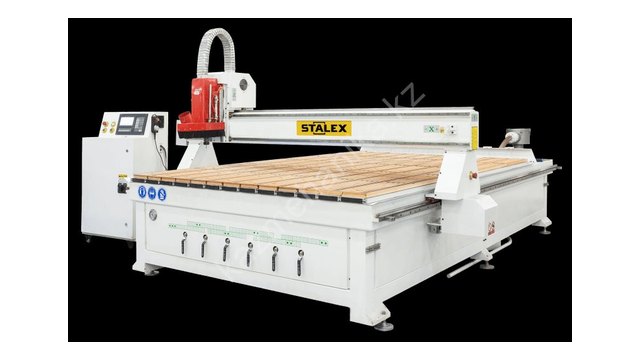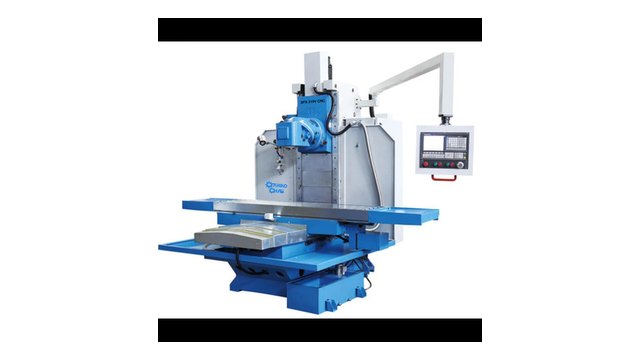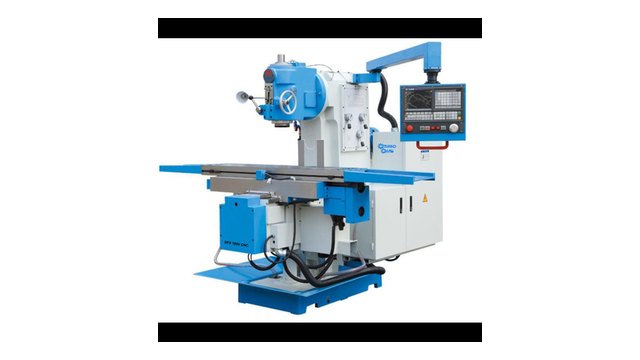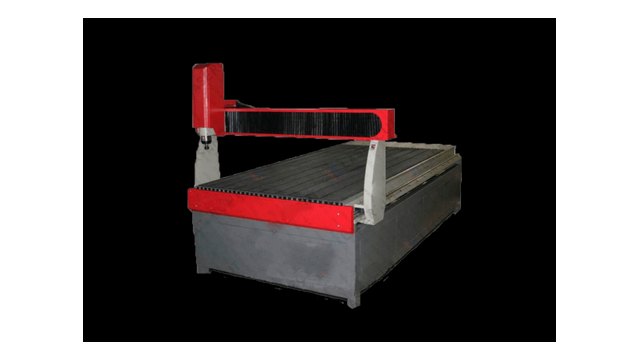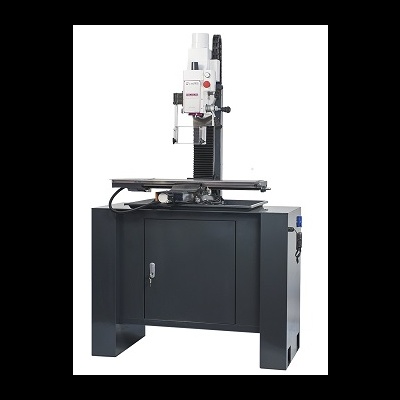
Малогабаритные фрезерные станки с числовым программным управлением занимают промежуточную нишу между учебными макетами и промышленными обрабатывающими центрами. Инженеры и мастера часто сталкиваются с несоответствием паспортных параметров реальным возможностям оборудования. Попытка обрабатывать конструкционную сталь или вязкие сплавы на легкой алюминиевой раме неизбежно приводит к вибрациям, поломке инструмента и браку деталей.
Для грамотного подбора станка важно понимать механику контактной жесткости узлов, динамику сил резания и пределы возможностей приводов. В этой статье мы детально разберем конструкцию настольных станков, сопоставим материалы несущих рам и выявим типичные ошибки при компоновке мастерской.
1. Физика статической и динамической жесткости станины
Жесткость станины определяет способность несущей системы сопротивляться деформациям под действием сил резания. При обработке металлов радиальная составляющая силы резания Py и осевая Pz стремятся изогнуть портал, отжать шпиндельную бабку и скрутить направляющие балки. Величина упругой деформации напрямую зависит от модуля Юнга E и геометрического момента инерции сечения балок.
В настольном сегменте применяются три основных типа несущих конструкций:
- Конструкционный алюминиевый профиль (серии 2020, 3030, 4080): Модуль Юнга конструкционного алюминия составляет около 70 ГПа. Профиль удобен при сборке, однако болтовые соединения на сухарях дают крайне низкую контактную жесткость. Под воздействием переменных нагрузок Т-пазы деформируются, а стыки постепенно ослабевают от микровибраций.
- Сварная стальная пространственная рама: Модуль Юнга конструкционной стали достигает 200–210 ГПа. Это в три раза выше, чем у алюминия при аналогичном сечении. Однако сварка создает высокие остаточные напряжения. Без термического отжига при температуре 580–620 °C и чистового фрезерования базовых плоскостей раму неизбежно ведет во времени на 0,05–0,2 мм.
- Чугунные отливки (серый чугун СЧ20, СЧ25): Модуль упругости составляет 105–125 ГПа. Главное преимущество серого чугуна заключается в пластинчатом графите, который гасит механические колебания в 4–6 раз эффективнее стали. Литая чугунная станина минимизирует автоколебания при фрезеровании и гарантирует стабильность геометрических допусков.
| Материал станины | Модуль упругости E, ГПа | Коэффициент демпфирования | Склонность к поводкам | Оптимальное применение |
|---|---|---|---|---|
| Алюминиевый профиль | 68–71 | Низкий (0,001–0,002) | Высокая в стыках | Гравировка пластика, печатные платы, дерево |
| Сварная стальная труба | 200–210 | Средний (0,005–0,008) | Высокая без отжига | Раскрой цветных металлов, композиты, дерево |
| Серый чугун (СЧ20) | 105–125 | Высокий (0,03–0,05) | Минимальная после старения | Прецизионное фрезерование стали, латуни, титана |
Наш опыт показывает, что станок из легкого профиля не способен качественно резать конструкционную сталь. При врезании зуб фрезы создает ударную нагрузку, рама пружинит, и инструмент работает в режиме непрерывного микроудара.
2. Механика линейных перемещений: почему валы уступают профильным рельсам
Многие недорогие настольные станки оснащаются цилиндрическими направляющими в виде висячих полированных валов диаметром 8, 12 или 16 мм. Прогиб круглого вала описывается формулой для балки на двух опорах под действием сосредоточенной силы: f = (F * L^3) / (48 * E * I). Осевой момент инерции сплошного круга равен I = (pi * d^4) / 64.
При длине пролета L = 400 мм и диаметре вала d = 12 мм момент инерции составляет всего 1017 мм^4. Боковое усилие резания всего в 100 Н вызывает упругий прогиб центральной части вала более чем на 0,15 мм.
Что происходит при таком отжиме каретки? Твердосплавная концевая фреза из карбида вольфрама имеет высокую твердость (HRA 90–93), но крайне чувствительна к изгибу. Когда каретка под нагрузкой отжимается, толщина срезаемого слоя стружки резко падает. Затем при выходе зуба из зацепления накопленная упругая энергия возвращает шпиндель назад. Фреза резко врезается в заготовку с удвоенной подачей на зуб. Итог предсказуем: мгновенное выкрашивание режущей кромки или поломка шейки инструмента.
Для силовой фрезеровки металлов применяются более жесткие типы направляющих:
- Цилиндрические валы на опоре (SBR16 / SBR20): Вал поддерживается алюминиевым профилем по всей длине, что исключает прогиб балки. Но разрезная каретка с незамкнутым контуром шариков имеет ощутимый радиальный люфт (до 0,03–0,08 мм) и слабую стойкость к кручению.
- Профильные призматические рельсы (серии MGN12, HGR15, HGR20): Каретка содержит четыре замкнутых ряда шариков с углом контакта 45°. Это обеспечивает одинаковую грузоподъемность во всех направлениях. Преднатяг класса Z0 или ZA полностью исключает зазоры, обеспечивая жесткость каретки в диапазоне 20–40 Н/мкм.
В приводах подач винты с трапецеидальной резьбой Tr8x8 быстро изнашиваются и создают люфт от 0,05 до 0,2 мм. Поэтому стандартом для точного станка выступает шлифованная или катанная шарико-винтовая передача (ШВП) типоразмеров 1204 или 1605 класса точности C7/C5 с преднатянутой безлюфтовой гайкой.
Подобрать оборудование под вашу задачу
3. Шпиндели для настольных станков: сравнение конструкций
Шпиндель определяет допустимый диаметр фрезы, скорость резания и стабильность оборотов. В настольных станках применяются три основных типа приводов.
Коллекторные двигатели постоянного тока (серия 775, 300–500 Вт)
Такие моторы устанавливают на базовые учебные граверы. Они развивают до 10 000–12 000 об/мин при напряжении 24–48 В. Главные недостатки — радиальное биение вала от 0,05 до 0,1 мм, шум щеток и малый ресурс коллекторного узла (200–400 часов). При врезании в металл обороты мотора сильно падают из-за отсутствия обратной связи.
Бесколлекторные двигатели (BLDC 400–800 Вт)
BLDC шпиндели комплектуются электронным контроллером скорости (ESC) и датчиками положения ротора. Они долговечнее коллекторных, не искрят и развивают до 12 000–20 000 об/мин при умеренном нагреве. Однако на низких оборотах (до 3 000 об/мин) крутящий момент заметно снижается, что затрудняет работу фрезами диаметром свыше 6 мм.
Высокочастотные асинхронные шпиндели с инвертором (VFD)
Это промышленный стандарт для фрезерной обработки. Питание подается от частотного преобразователя с регулировкой частоты от 100 до 400 Гц (диапазон 6 000–24 000 об/мин). В шпинделе установлены радиально-упорные дуплексные подшипники класса P4, что гарантирует радиальное биение конуса менее 0,005 мм.
| Мощность шпинделя | Тип цанги | Макс. диаметр хвостовика, мм | Охлаждение | Допустимые материалы |
|---|---|---|---|---|
| 800 Вт (диаметр 65 мм) | ER11 | 7,0 | Водяное / воздушное | Дерево, пластик, модельный воск, тонкий Д16Т (до 3 мм) |
| 1,5 кВт (диаметр 65/80 мм) | ER11 / ER16 | 10,0 | Водяное / воздушное | Дюраль Д16Т, латунь, композиты, массив древесины |
| 2,2 кВт (диаметр 80 мм) | ER20 | 13,0 | Водяное / воздушное | Цветные металлы, сталь 20/40Х (на умеренных съемах), пластик |
При выборе типа охлаждения следует учитывать уровень шума и температурный режим. Шпиндель с воздушным охлаждением оснащен крыльчаткой на валу, которая на высоких оборотах издает сильный свист. На частотах вращения ниже 8 000 об/мин воздушный поток падает, и мотор перегревается. Шпиндели с водяным охлаждением требуют помпы и расширительного бачка, но работают практически бесшумно и держат стабильную температуру во всем диапазоне скоростей.
4. Опасность смешивания деревообработки и металлообработки на одном станке
Многие владельцы мастерских планируют использовать один станок для раскроя фанеры и фрезерования алюминия с подачей СОЖ. На практике такая эксплуатация быстро разрушает направляющие и узлы станка по ряду причин:
- Образование абразивной пасты: Древесная пыль обладает высокой гигроскопичностью. При контакте с эмульсией СОЖ или масляным туманом сухая пыль мгновенно превращается в липкую пасту. Резиновые скребки кареток не могут полностью удалить такую грязь с дорожек качения. Абразивная масса попадает внутрь кареток и гаек ШВП, вызывая заклинивание шариков и ускоренный износ металла за считанные месяцы.
- Коррозия и повреждение уплотнений: Смолы и кислоты древесины в комбинации с влагой ускоряют коррозию полированных стальных поверхностей и разрушают эластомерные манжеты.
- Риск возгорания: Пропитанная маслом древесная стружка скапливается в полостях станины, кабель-каналах и отсеках с электроникой. Искры или нагрев инструмента могут привести к тлению и возгоранию.
Если станок используется для разных материалов, необходимо установить сплошную гофрозащиту рельсов, подключить производительный циклонный аспиратор и применять раздельные съемные поддоны для сбора стружки.
5. Системы управления: GRBL, Mach3/LinuxCNC и автономные DSP-пульты
Контроллер ЧПУ формирует сигналы Step/Dir для драйверов шаговых двигателей или сервоприводов. От архитектуры платы управления зависят стабильность интерполяции и устойчивость к помехам.
Платы на базе прошивки GRBL (Arduino Uno, ESP32, STM32)
GRBL — распространенная платформа начального уровня. 8-битные контроллеры на ATmega328P ограничены частотой генерации импульсов до 30 кГц. Современные 32-битные платы на ESP32 или STM32 работают на частотах до 100–150 кГц и поддерживают протоколы Wi-Fi. Однако передача данных по кабелю USB остается слабым местом: электромагнитные помехи от инвертора шпинделя могут вызывать сбои связи и аварийную остановку станка.
Управление через ПК: Mach3 и LinuxCNC
Проверенные временем системы управления с широким функционалом. Подключение через устаревший порт LPT не дает стабильных таймингов в Windows. Надежным решением является использование внешних контроллеров движения с интерфейсом Ethernet (платы NVEM, SmoothStepper или MESA). Аппаратная буферизация сглаживает траектории, поднимает частоту шагов до 200–500 кГц и обеспечивает опторазвязку сигналов.
Автономные DSP-контроллеры (серии RichAuto A11, DDCS)
Автономные пульты управления полностью исключают компьютер из контура управления станком. Управляющая программа переносится на USB-накопителе в память пульта. Достоинства DSP-систем: высокая надежность без риска зависания ОС, стабильная аппаратная генерация импульсов до 500 кГц и сохранение координат при аварийном отключении питания.
| Система управления | Интерфейс связи | Частота импульсов Step | Помехозащищенность | Надежность в работе |
|---|---|---|---|---|
| GRBL (Arduino 8-bit) | USB | до 30 кГц | Низкая (сбои по USB) | Базовая (для хобби) |
| GRBL / FluidNC (ESP32) | USB / Wi-Fi | до 120 кГц | Средняя | Удовлетворительная |
| Mach3 / LinuxCNC + Ethernet | Ethernet (RJ45) | 200–500 кГц | Высокая (опторазвязка) | Высокая (промышленная) |
| Автономный DSP (RichAuto A11) | USB-Flash (автономно) | до 500 кГц | Максимальная | Максимальная (без ПК) |
6. Практический выбор настольного станка под производственные задачи
Чтобы станок эффективно решал поставленные задачи, его комплектация должна соответствовать обрабатываемым материалам и требуемым допускам:
- Изготовление печатных плат (PCB) и гравировка пластика: Подойдет легкий станок из алюминиевого профиля с рабочим полем 300x200 мм, рельсами MGN12, шпинделем мощностью 500–800 Вт (обороты 20 000–24 000 об/мин для микрофрез) и контроллером на ESP32.
- Раскрой дерева, фанеры, оргстекла и композитов: Оптимален портальный станок с полем от 600x400 мм на рельсах HGR15, винтах ШВП 1605, со шпинделем 1,5 кВт (цанга ER16) и подключенной аспирацией.
- Обработка цветных металлов (Д16Т, В95, латунь ЛС59-1): Необходима жесткая рама из сварной отпущенной стали или чугуна, рельсы HGR20 с преднатягом, ШВП 1605 класса C5, шпиндель 2,2 кВт с цангой ER20 и водяным охлаждением, подача СОЖ туманом и Ethernet-контроллер либо DSP-пульт.
Взвешенный выбор механических компонентов и электроники обеспечивает точность деталей, предотвращает поломку инструмента и продлевает срок службы станка в мастерской.