Когда я впервые встал за консольно-фрезерный станок 6Р12, старый мастер сказал мне простую вещь. Хороший станочник видит готовую деталь внутри заготовки еще до первого касания фрезой. С тех пор металлообработка шагнула от ручных маховиков к пятиосевым обрабатывающим центрам. Но базовый принцип остался неизменным. Фрезеровщик профессия объединяет геометрию, физику резания и материаловедение. В этом руководстве я подробно разберу квалификационные ступени. Мы рассмотрим требования ЕТКС выпуск 2 и профстандарт 40.011, а также путь от оператора к инженеру-наладчику ЧПУ.
Эволюция профессии: от универсального станка к обрабатывающим центрам
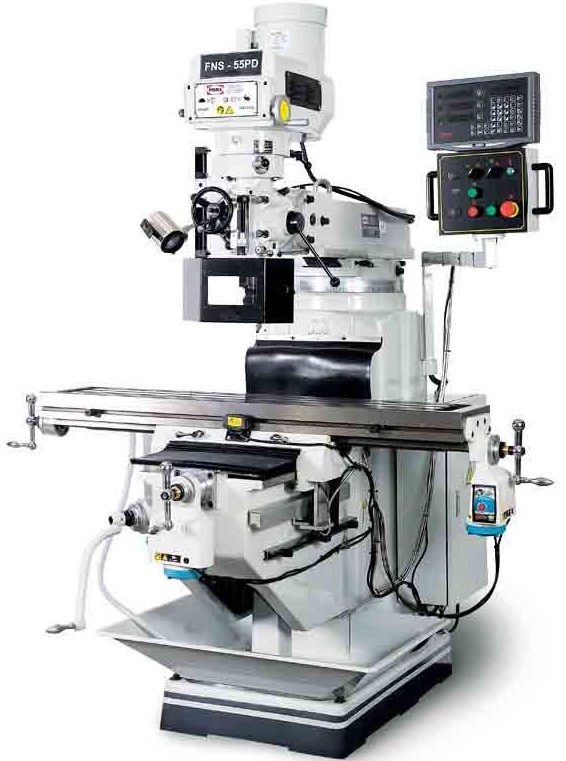
Классический универсал на станках 6Р82 или 6Р13 работал с жесткой механикой и полностью полагался на собственный глазомер. Он вручную выставлял упоры, крутил нониусы лимбов с ценой деления 0.05 мм и настраивал делительную головку УДГ-Д-250. По звуку резания мастер определял момент затупления пластины. Наша смена на таком станке требовала чутких рук и постоянного контроля размеров штангенциркулем.
Но современный станочный парк вытеснил ручной труд на серийных участках. Сегодня оператор наладчик фрезерных станков с чпу управляет обрабатывающими центрами с ЧПУ Fanuc, Siemens Sinumerik, Heidenhain или Haas. В этих машинах перемещения по осям X, Y, Z контролируют сервоприводы с оптическими линейками. Их дискретность достигает 0.0001 мм. В инструментальном производстве нормой стали 4- и 5-осевые комплексы с одновременным управлением координатами.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Обязанности в современном цеху разделены на три четких уровня:
- Оператор ЧПУ (2–3 разряд). Устанавливает заготовку в гидравлические тиски, зажимает динамометрическим ключом и запускает УП кнопкой Cycle Start. Он следит за эвакуацией стружки и проверяет базовые размеры калибрами или штангенциркулем.
- Наладчик фрезерных станков с ЧПУ (4–5 разряд). Выполняет юстировку тисков по индикатору ИРБ с биением менее 0.01 мм. Он собирает оправки BT40 или HSK-A63, привязывает нуль детали G54–G59, вносит коррекцию на вылет G43 H и радиус фрезы D.
- Программист-наладчик (5–6 разряд). Создает управляющие программы в Mastercam, PowerMill или SolidCAM. Он пишет параметрические макросы Macro B, проектирует спецснастку и сдает контрольный образец First Article Inspection.
Тарифная сетка ЕТКС 2–6 и профстандарт 40.011
Для градации квалификации применяются два нормативных документа: ЕТКС выпуск 2 (раздел «Механическая обработка») и профстандарт оператор станков с программным управлением под кодом 40.011. Разряды фрезеровщика еткс 2 3 4 5 6 строго разграничивают сложность деталей, число управляемых осей и квалитеты точности по ГОСТ 25346-89. Чем выше разряд мастера, тем выше ответственность за готовую продукцию.
Квалификация фрезеровщика по металлу подтверждается не формальным стажем, а способностью стабильно выдерживать допуски чертежа и оперативно компенсировать износ инструмента.
Точность обработки оценивается через единицу допуска i. Для интервалов номинальных размеров до 500 мм ее вычисляют по стандартной формуле:
IT_n = a · i = a · (0.45 · D^(1/3) + 0.001 · D)
В этой формуле D обозначает среднее геометрическое граничных размеров интервала в миллиметрах. Коэффициент a задает число единиц допуска для конкретного квалитета. Например, a = 10 для квалитета IT6, a = 16 для IT7 и a = 64 для IT10. Множитель i дает стандартную величину допуска в микрометрах.
Разберем профессия фрезеровщик обязанности для каждого разряда:
- 2-й разряд. Фрезерование открытых плоскостей и простых пазов на настроенных станках. Обработка заготовок по 12–14 квалитетам (допуск 0.15–0.50 мм). Установка заготовок в простые тиски без выверки. Контроль размеров штангенциркулем ШЦ-I.
- 3-й разряд. Обработка плоскостей, пазов и лысок по 8–11 квалитетам (допуск 0.03–0.10 мм). Выбор концевых и торцевых фрез. Нарезание прямозубых шестерен на универсальных станках простым делением.
- 4-й разряд. Фрезерование корпусных деталей и зубчатых колес по 7–8 квалитетам (допуск 0.015–0.030 мм). Работа на 3-осевых станках с ЧПУ. Выверка оснастки индикатором ИЧ-10 с параллельностью до 0.01 мм. Наладка дифференциального деления на УДГ.
- 5-й разряд. Обработка сложных пресс-форм, штампов и тонкостенных картеров по 6–7 квалитетам (допуск 0.008–0.015 мм). Наладка 4- и 5-осевых обрабатывающих центров. Ручная правка G-кода на стойке и привязка щупами Renishaw.
- 6-й разряд. Изготовление уникальных и экспериментальных деталей по 5–6 квалитетам (допуск до 0.005 мм). Наладка многокоординатных комплексов. Компенсация тепловых деформаций, разработка макросов и постпроцессирование сложных поверхностей.
| Разряд ЕТКС | Квалитет точности (ГОСТ 25346-89) | Шероховатость, Ra (мкм) | Оборудование и оснастка | Характерные технологические операции |
|---|---|---|---|---|
| 2-й разряд | IT12 – IT14 | 6.3 – 12.5 | Универсальные фрезерные станки, базовые тиски | Обдирка плоскостей, снятие фасок, фрезерование простых пазов по упорам |
| 3-й разряд | IT8 – IT11 | 3.2 – 6.3 | Консольно-фрезерные станки (6Р12, 6Р82), поворотные столы | Фрезерование уступов, шпоночных канавок, прямозубых шестерен простым делением |
| 4-й разряд | IT7 – IT8 | 1.6 – 3.2 | 3-осевые ЧПУ центры, УДГ с дифференциальным делением | Корпусные детали, косозубые колеса, червяки, наладка координат G54 |
| 5-й разряд | IT6 – IT7 | 0.8 – 1.6 | 4- и 5-осевые обрабатывающие центры, 3D-тастеры, Renishaw | Пресс-формы, тонкостенные картеры, привязка по щупу, редактирование G-кода |
| 6-й разряд | IT5 – IT6 | 0.2 – 0.8 | Прецизионные 5-осевые станки, КИМ, термопатроны | Авиационные моноколеса, турбинные лопатки, эталонные калибры, макросы Macro B |
Подобрать оборудование под вашу задачу
Технические компетенции: чертежи ЕСКД, материаловедение и теория резания
Многие новички думают, что на станке с программным управлением все делает автоматика, но это опасное заблуждение. Без фундаментальных знаний оператор не заметит грубую ошибку технолога в траектории инструмента. На практике мы выделяем четыре ключевых блока знаний, которые определяют профессионализм фрезеровщика ЧПУ в современном цехе механической обработки деталей.
1. Чтение машиностроительных чертежей (ЕСКД и GD&T). Специалист обязан свободно читать чертежи по ГОСТ 2.109-73. Он должен понимать базы и обозначения геометрических допусков по ГОСТ 24642-81 и ISO 1101. К ним относятся плоскостность, перпендикулярность и радиальное биение. Шероховатость поверхности Ra и Rz определяет выбор пластин. Для получения шероховатости Ra = 0.8 мкм нельзя брать черновую пластину с радиусом при вершине re = 0.4 мм на повышенной подаче.
2. Металловедение и группы обрабатываемости ISO. Режимы резания зависят от типа сплава:
- Конструкционные стали (группа P: Ст3, Сталь 45, 40Х). Дают сливную стружку. Для них нужны пластины со стружколомами средней геометрии и покрытием TiAlN.
- Нержавеющие стали (группа M: 12Х18Н10Т, AISI 304). Склонны к наклепу и наростообразованию. Требуют острой геометрии, умеренных скоростей и подачи СОЖ под давлением.
- Чугуны (группа K: СЧ20, ВЧ50). Формируют стружку надлома и вызывают абразивный износ. Обрабатываются твердым сплавом без подачи эмульсии.
- Алюминиевые сплавы (группа N: Д16Т, АМг6). Позволяют работать на скорости до 1500 м/мин при полированных стружечных канавках инструмента.
- Титановые и жаропрочные сплавы (группа S: ВТ6, Inconel 718). Имеют низкую теплопроводность. Они концентрируют тепло на режущей кромке и требуют жесткой оснастки.
3. Теория резания и формулы режимов. Скорость резания Vc (м/мин) задает частоту вращения шпинделя n (об/мин) для фрезы диаметром D (мм):
Vc = (pi · D · n) / 1000
Частоту вращения шпинделя находят по формуле n = (1000 · Vc) / (pi · D).
Минутная подача стола Vf (мм/мин) зависит от подачи на зуб fz (мм/зуб), числа зубьев z и оборотов n:
fz = Vf / (z · n) => Vf = fz · z · n
4. Измерительный инструмент. В арсенал мастера входят штангенциркули ШЦ-I и ШЦ-II, гладкие микрометры МК 0-25 и МК 25-50 с ценой деления 0.001 мм, индикаторные нутромеры НИ и индикаторы ИРБ.
Практика наладчика ЧПУ: координатные системы, привязка и анализ FAI
Наладка фрезерного обрабатывающего центра требует строгой технологической дисциплины от каждого специалиста. Любая невнимательность при вводе координат или вылета инструмента мгновенно приводит к поломке дорогостоящей фрезы или повреждению шпиндельного узла. Поэтому грамотный наладчик выполняет все подготовительные переходы по проверенному пошаговому алгоритму без спешки и отклонений.
Рабочая система координат детали задается кодами G54–G59. Привязку осей X и Y выполняют механическим 3D-тастером Haimer или радиощупом Renishaw OMP40. Щуп выполняет измерительный цикл по команде G31 Skip. Он находит центр отверстия или кромку заготовки с повторяемостью ±0.001 мм.
Вылет инструмента по высоте активирует команда G43 H с вызовом ячейки корректора. А коррекцию радиуса фрезы задают кодами G41 (слева) или G42 (справа) с регистром D.
Пример расчета для детали из стали 40Х. Требуется фрезеровать паз 40H7 (+0.025) мм монолитной фрезой диаметром 16 мм с 4 зубьями:
- Назначаем скорость резания Vc = 120 м/мин.
- Рассчитываем обороты: n = (1000 · 120) / (pi · 16) ≈ 2387 об/мин. Задаем n = 2400 об/мин.
- Выбираем подачу на зуб fz = 0.05 мм/зуб.
- Рассчитываем минутную подачу: Vf = 0.05 · 4 · 2400 = 480 мм/мин.
- Задаем глубину резания ap = 8 мм и ширину ae = 4 мм при попутном фрезеровании.
После прогона программы мы проводим анализ первого контрольного образца (First Article Inspection, FAI). Деталь обдувают сжатым воздухом и замеряют нутромером НИ. Если ширина паза составила 39.980 мм, наладчик вносит поправку -0.010 мм в регистр износа D и делает повторный чистовой проход.
Охрана труда, зарплаты и карьера фрезеровщика
Механический цех относится к участкам с повышенным уровнем производственной опасности для персонала. Главные нормативы безопасности жестко закреплены в ГОСТ 12.2.009-99 «Станки металлообрабатывающие. Общие требования безопасности». Соблюдение этих правил гарантирует сохранение здоровья станочника на протяжении всей трудовой деятельности.
Главный запрет: нельзя работать за станком в перчатках или рукавицах при вращающемся шпинделе. Ткань мгновенно наматывает на фрезу со скоростью сотен оборотов в минуту. Стружку убирают только латунными крючками и щетками при остановленном шпинделе M05. Двери кабины станка с ЧПУ должны быть закрыты во время цикла обработки.
Сейчас обучение на фрезеровщика зарплата и спрос на квалифицированные кадры быстро растут. Наладчик 5–6 разряда получает доход на уровне старшего инженера.
| Уровень квалификации | Разряд ЕТКС | Должностные обязанности | Зарплата в Казахстане (KZT) | Зарплата в СНГ (RUB) |
|---|---|---|---|---|
| Оператор начального уровня | 2-й разряд | Установка заготовок, пуск УП по кнопке, замеры штангенциркулем, уборка стружки | 220 000 – 350 000 | 45 000 – 65 000 |
| Оператор станков с ЧПУ | 3-й разряд | Контроль резания, смена пластин в оправках, замеры микрометром и нутромером | 350 000 – 500 000 | 65 000 – 90 000 |
| Наладчик станков с ЧПУ | 4-й разряд | Выверка тисков индикатором, привязка 3D-тастером, правка G-кода | 500 000 – 750 000 | 90 000 – 130 000 |
| Старший наладчик ЧПУ | 5-й разряд | Наладка 4-5 осевых центров, щупы Renishaw, пресс-формы, сдача FAI | 750 000 – 1 100 000 | 130 000 – 190 000 |
| Ведущий наладчик-программист | 6-й разряд | Программы в CAM (Mastercam/NX), макросы Macro B, титан и жаропрочка | 1 100 000 – 1 600 000 | 190 000 – 280 000 |
| Инженер-технолог / Мастер | Высшее инж. | Проектирование техпроцессов, оснастка, руководство механическим цехом | 900 000 – 1 800 000 | 160 000 – 320 000 |
Карьерная лестница фрезеровщика прозрачна. Начав с ученика оператора 2-го разряда, специалист осваивает наладку до 4–5 разряда. Освоение CAD/CAM пакетов открывает путь на позицию технолога-программиста ЧПУ или начальника механического цеха.