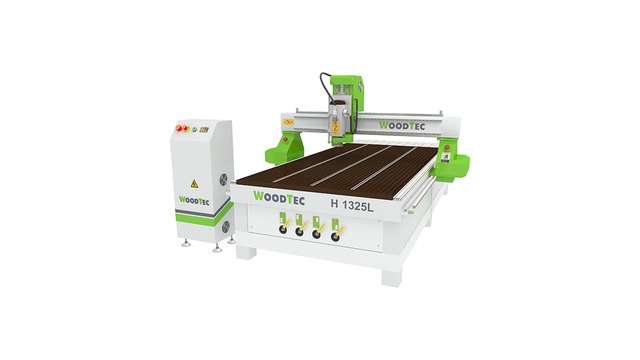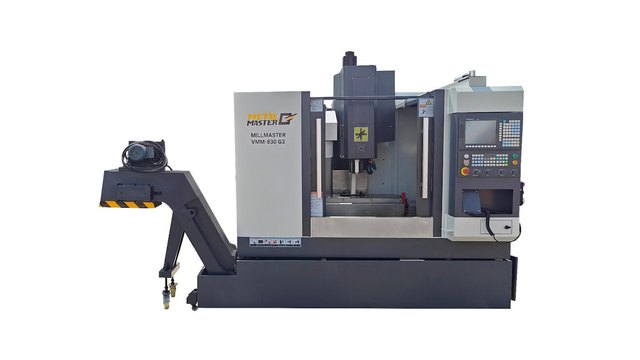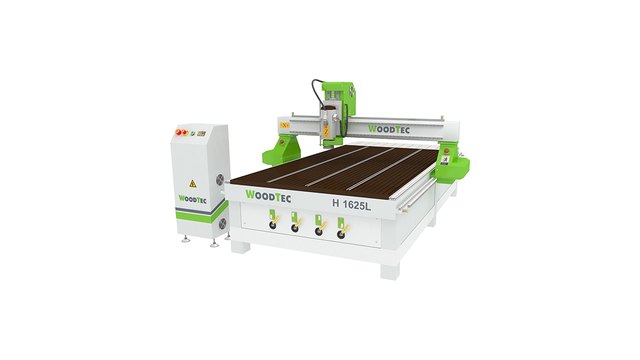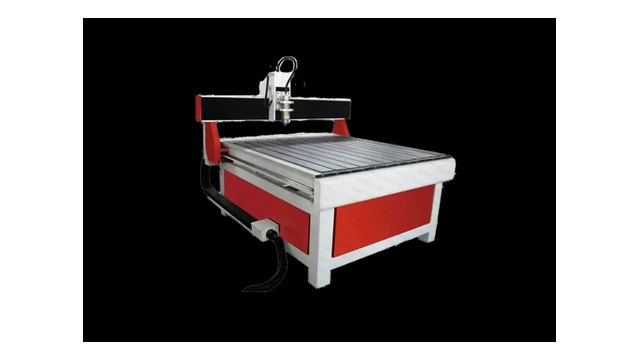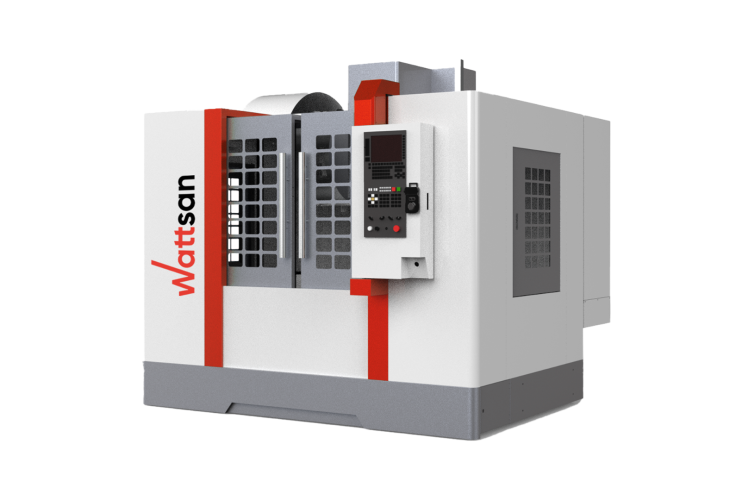
Освоение профессии станочника цифрового оборудования требует системного понимания металлообработки и метрологии. Мы видим смену поколений в цехах. Современное машиностроение полностью перешло на прецизионные обрабатывающие комплексы. Фрезерный станок с ЧПУ стабильно держит точность деталей в пределах сотых долей миллиметра. Это снижает процент брака. Но даже совершенный многокоординатный обрабатывающий центр превращается в бесполезный набор направляющих без грамотного специалиста за стойкой. Надежность станочного парка зависит от базовой подготовки мастера, аккуратности базирования заготовок и соблюдения строгой цеховой дисциплины.
Разрядная сетка ЕТКС и разграничение зон ответственности в цехе
В машиностроительной отрасли квалификационные требования к персоналу строго регламентирует Единый тарифно-квалификационный справочник. Для операторов станков с программным управлением действует сетка от второго до пятого разряда. Четкая градация помогает организовать технологический процесс. Она распределяет ответственность между звеньями смены.
Начальный 2-й разряд присваивают рабочим после завершения базовых курсов подготовки или профильного технического колледжа. Специалист второго разряда выполняет типовые циклические операции на заранее настроенном оборудовании. В его функции входит установка простых заготовок в тиски, надежный зажим, пуск программы кнопкой Cycle Start и съем готовой детали. Рабочий следит за подачей смазочно-охлаждающей жидкости. Он регулярно очищает рабочую зону от стружки скребком или щеткой.
Оператор 3-го разряда берет на себя более сложные производственные операции. Он самостоятельно проводит подналадку отдельных вспомогательных узлов. При выявлении износа кромок специалист вносит поправки в таблицу корректоров стойки ЧПУ. Также он меняет затупившиеся твердосплавные пластины на фрезах и сверлах. Станочник контролирует размеры деталей калибрами и микрометрами. Проводить полную переналадку на новую номенклатуру ему пока не поручают.
Специалист 4-го разряда совмещает навыки оператора и наладчика станочных систем. Ему доверяют установку сложных корпусных деталей. Такие изделия требуют выверки по нескольким координатным плоскостям. Наладчик 4-го разряда сам делает привязку детали 3D-тестером и выставляет вылеты инструмента. Он ведет обработку пространственно-сложных поверхностей. При появлении вибраций мастер оперативно правит подачу в тексте управляющей программы.
Высший 5-й разряд соответствует категории наладчика-программиста многоцелевых комплексов. Мастер ведет наладку 4-х и 5-осевых станков с наклонно-поворотными столами. Он разрабатывает программы обработки прямо со стойки ЧПУ. Специалист адаптирует CAM-проекты под кинематику станка и калибрует поворотные оси. Он уверенно настраивает режимы скоростного фрезерования жаропрочных сплавов.
| Квалификационный разряд | Типовые производственные задачи | Используемое оборудование | Доступ к редактированию параметров ЧПУ |
|---|---|---|---|
| 2-й разряд | Установка простых заготовок, пуск программы, серийный съем деталей | 2-осевые токарные и 3-осевые фрезерные станки | Заблокирован (только кнопки Cycle Start, Feed Hold, аварийный стоп) |
| 3-й разряд | Подналадка инструментальных блоков, коррекция износа, замена пластин | 3-осевые фрезерные центры | Ввод значений износа инструмента (Wear Offset) в пределах допуска |
| 4-й разряд | Полная наладка на новую деталь, привязка нулей WCS, 3D-обработка | 3- и 4-осевые обрабатывающие центры | Полная правка регистров геометрии (Geometry), привязок G54–G59 и тела УП |
| 5-й разряд | Программирование со стойки, калибровка кинематики, наладка 5-осевых ОЦ | Многоосевые 4-5D комплексы | Неограниченный доступ к системным макросам, PLC-параметрам и циклам |
Грамотная работа цеха строится на разграничении зон ответственности между оператором, наладчиком и технологом. Оператор отвечает за соблюдение цикла обработки и визуальный контроль резания. Наладчик гарантирует геометрическую точность станка и сдает первую годную деталь в ОТК. Инженер-технолог проектирует технологию в CAM-системе и формирует надежный G-код. Мы знаем практику цехов. Попытка поручить оператору функции программиста ведет к поломкам шпиндельных узлов.
Метрология и чтение чертежей: базовый фундамент станочника
Уверенная работа станочника невозможна без чтения конструкторской документации. Механическая обработка на ЧПУ стартует с изучения чертежа детали по стандартам ЕСКД. Начинающий оператор учится читать линейные размеры и квалитеты точности. Он анализирует параметры шероховатости поверхностей и базовые обозначения.
Большое внимание при обучении уделяют допускам формы и расположения поверхностей по системе GD&T. Специалист обязан различать знаки торцевого биения, допуски плоскостности, прямолинейности и перпендикулярности. И если на чертеже фланца задан допуск перпендикулярности торца 0,02 мм, оператор контролирует этот параметр после каждого чистового прохода.
Шероховатость определяет ресурс готовой детали. В чертежах встречаются два базовых критерия оценки микронеровностей:
- Параметр Ra. Среднее арифметическое отклонение профиля микронеровностей в микрометрах. Типовой диапазон чистового фрезерования составляет от Ra 3,2 до Ra 0,8 мкм, а для прецизионных посадочных плоскостей достигает Ra 0,4 мкм.
- Параметр Rz. Высота неровностей профиля по десяти крайним точкам. Применяется при оценке черновых поверхностей и обдирочных проходов.
Для замера линейных размеров оператор ежедневно берет в руки прецизионный инструмент. В рабочий комплект входят штангенциркули ШЦ-I с ценой деления 0,05 мм для предварительной разметки заготовок, а также цифровые штангенциркули с шагом 0,01 мм. Ответственные ступени валов измеряют микрометрами типа МК с ценой деления 0,01 мм. Внутренние диаметры отверстий контролируют индикаторными нутромерами типа НИ, настроенными по блоку концевых мер длины.
Для контроля биения оправок и параллельности губок тисков применяют индикаторы часового типа ИЧ-10 с ценой деления 0,01 мм на магнитной стойке. Точный замер предотвращает брак. Он вовремя показывает износ фрезы.
Подобрать оборудование под вашу задачу
Базирование заготовки, привязка WCS и инструментальная коррекция
Фрезерный станок с ЧПУ имеет абсолютную систему координат с нулевой точкой Machine Home. Чтобы стойка знала положение заготовки на столе, оператор выполняет привязку рабочей системы координат детали WCS кодами G54, G55, G56, G57, G58 или G59. Значения смещений записываются в память ЧПУ по осям X, Y и Z.
Для нахождения координат X и Y используют механические или электронные краеискатели. Электронный щуп оснащен шариком диаметром 10 мм и светодиодом. При контакте с деталью цепь замыкается. На щупе вспыхивает индикатор. Оператор фиксирует координату на стойке и учитывает радиус шарика 5,0 мм в расчетах.
Самым точным инструментом базирования служит 3D-тестер Haimer. Прибор устанавливают в цанговый патрон шпинделя и подводят к грани детали маховиком MPG. Циферблат прибора показывает отклонение щупа. При выходе стрелки на ноль центр шпинделя совпадает с кромкой детали с погрешностью позиционирования до 0,005 мм.
Для расчета частоты вращения шпинделя $ и подачи стола $ оператор применяет базовые формулы теории резания металлов:
n = \frac{1000 \cdot v_c}{\pi \cdot d}
F = n \cdot z \cdot f_z
В уравнениях параметр $ означает скорость резания в метрах в минуту. Значение $ выражает диаметр фрезы в миллиметрах, $ равно числу зубьев, а величина $ задает подачу на зуб. При фрезеровании стали 40Х концевой фрезой диаметром 12 мм с = 4$ на скорости = 150$ м/мин частота вращения составит \approx 3980$ об/мин. При подаче на зуб = 0,05$ мм/зуб минутная подача стола составит \approx 796$ мм/мин.
Важный навык оператора заключается в грамотной сборке инструмента в цанговые патроны ER16, ER25 и ER32. Хвостовик фрезы должен заходить в цангу на всю рабочую длину. Гайку патрона затягивают динамометрическим ключом. Для патрона ER32 рекомендован момент затяжки 130–140 Нм. Слабая затяжка приводит к вытягиванию фрезы, а перетяжка деформирует цангу.
После установки оправок в магазин измеряют вылет инструмента и вносят значения в числовую стойку:
- Компенсация длины инструмента (G43 H). Команда G43 активирует считывание фактического вылета режущей кромки из регистра H (например, G43 H01 Z50.0). Это позволяет фрезе точно выходить на расчетную глубину паза без пересчета траектории в теле программы. Для отмены компенсации вылета служит команда G49.
- Коррекция на радиус инструмента (G41 / G42 D). Команда G41 активирует коррекцию радиуса фрезы слева по ходу движения подачи (попутное фрезерование), а код G42 задает смещение инструмента справа от контура. Номер регистра D указывает на фактический радиус или поправку на износ режущей кромки. Сброс коррекции выполняют подготовительной функцией G40 при линейном сходе с контура детали.
Основы G-кода, чтение программы и безопасный первый пуск
Международный стандарт ISO 6983 лежит в основе систем ЧПУ Fanuc, Haas, Siemens Sinumerik и Heidenhain. Оператор должен свободно читать кадры программы. Он обязан распознавать ошибки до запуска шпинделя.
Кадр управляющей программы включает адресные буквы и числовые параметры. Подготовительные G-коды управляют перемещением осей:
- Код G00 задает ускоренное позиционирование рабочих органов станка на холостом ходу без врезания в металл.
- Код G01 выполняет прямолинейную интерполяцию с заданной рабочей подачей F (врезка, выборка пазов, обработка уступов).
- Коды G02 и G03 отвечают за круговую интерполяцию по часовой стрелке и против часовой стрелки с радиусом R или векторными координатами центра дуги I, J, K.
- Коды G90 и G91 определяют режим координат: G90 переключает стойку в абсолютную систему отсчета от нуля детали, а G91 задает приращения относительно текущей точки.
Вспомогательные команды начинаются с буквы M. Команда M03 включает правое вращение шпинделя, M05 выключает двигатель, M08 запускает подачу СОЖ, а M30 означает завершение обработки детали.
Первый запуск программы на новой детали требует повышенной концентрации. Чтобы избежать аварийного столкновения (Crash), оператор соблюдает пошаговый регламент пуска:
- Проверка графической симуляции. Запуск симуляции на мониторе стойки в режиме графического теста без движения механических осей станка.
- Активация покадрового режима (Single Block). В режиме Single Block стойка отрабатывает ровно один кадр и ждет повторного нажатия кнопки Cycle Start.
- Ограничение ускоренного хода (Rapid Override 25%). Переключатель быстрых перемещений на пульте оператора переводят на 25%. Медленный подвод исключает удар об оснастку.
- Контроль параметра Distance to Go. Оператор непрерывно отслеживает остаточный путь на дисплее ЧПУ. Если на экране до цели осталось 20 мм, а фреза уже подошла вплотную к металлу, оператор сразу жмет Feed Hold.
Техника безопасности и регламент ежедневного технического обслуживания
Металлообрабатывающий цех относится к зонам повышенной производственной опасности. Высокие скорости вращения шпинделя требуют жесткого соблюдения правил охраны труда. Работа на станке с открытой дверью защитного ограждения строго запрещена. Кожух защищает станочника от раскаленной стружки и брызг эмульсии.
Современные станки снабжены электромеханическими блокировками дверей. Запрещается отключать концевые датчики безопасности. При поломке инструмента или появлении сильного постороннего шума оператор немедленно нажимает кнопку аварийного останова Emergency Stop.
Точность обработки зависит от регулярного технического обслуживания. Ежедневное ТО занимает около 15 минут в начале и в конце смены:
- Контроль давления пневматической магистрали. Давление воздуха обеспечивает смену оправки в шпинделе. Манометр блока подготовки воздуха должен показывать 6,0–6,5 бар. Падение давления ниже 5,5 бар приводит к сбою автосменщика инструмента.
- Проверка уровня масла централизованной смазки. Маслостанция питает каретки направляющих и винты ШВП. Станочник проверяет уровень масла ISO VG 68 в бачке и контролирует интервалы автоматической подачи.
- Очистка инструментального конуса шпинделя. Конус шпинделя BT40 или HSK протирают специальным войлочным конусом. Пылинка или стружка толщиной 0,01 мм на посадочной поверхности вызывает биение фрезы до 0,05 мм, резко снижая стойкость инструмента.
- Контроль концентрации СОЖ по рефрактометру. Плотность эмульсии проверяют оптическим рефрактометром по шкале Brix. Для типового фрезерования стали норма составляет 6–8%, а для титана — 10–12%. Низкая плотность вызывает коррозию станка, а высокая провоцирует кожное раздражение.
Освоение этих практических правил гарантирует уверенный старт в профессии и успешную сдачу экзамена на квалификационный разряд.