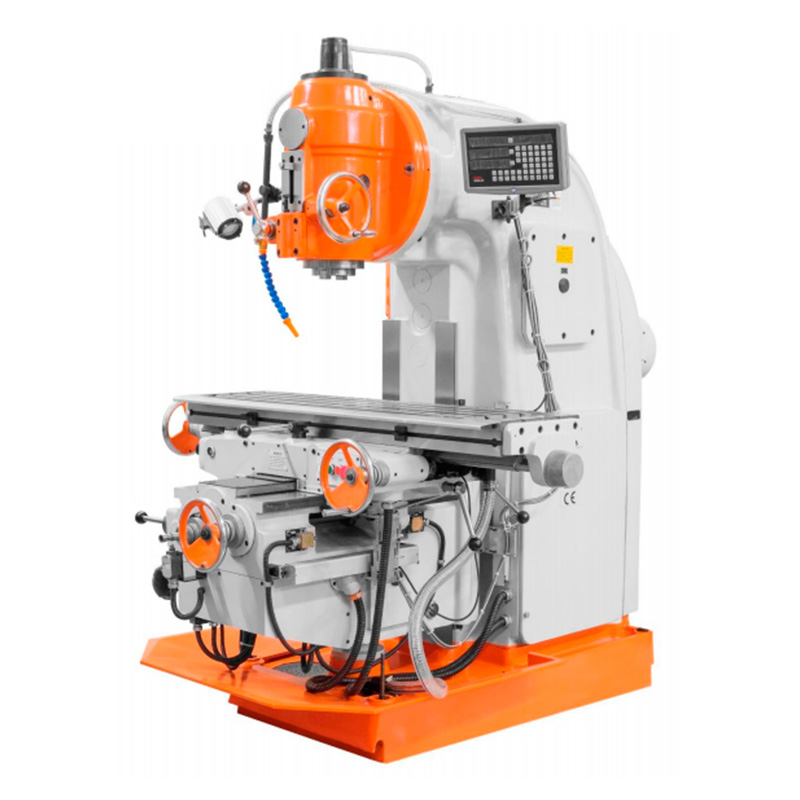
Безаварийная эксплуатация металлообрабатывающего оборудования базируется на строгом соблюдении графика сервисных процедур. Мы внедряем регламентированную систему планово-предупредительного ремонта для трехосевых и пятиосевых обрабатывающих центров. Четкий график межсервисных интервалов снижает риск внезапного отказа шпиндельного узла или приводов подач. Ошибки в обслуживании неизбежно вызывают геометрический брак деталей и дорогостоящий простой. Регулярная инструментальная диагностика окупается с первых месяцев работы. Это проверенный факт.
Система планово-предупредительного ремонта и регламенты ТО
Система ППР распределяет сервисные операции по периодичности и трудоемкости. Первичный уровень ТО-0 выполняет оператор перед началом каждой рабочей смены. Процедура занимает 10–15 минут. Станочник осматривает телескопическую защиту направляющих, убирает стружку с защитных фартуков и протирает конус шпинделя безворсовой салфеткой.
Манометр блока подготовки воздуха показывает рабочее давление в пневмосети. Мы всегда контролируем уровень масла в бачке автоматической смазки перед пуском программы. И оператор обязан проверить концентрацию водосмешиваемой смазочно-охлаждающей жидкости оптическим рефрактометром перед запуском цикла. Чистота базы исключает задиры металла. Брак недопустим.
Периодическое техническое обслуживание ТО-1 проводится сервисной службой цеха каждые 250–500 моточасов. Слесари очищают сетчатые фильтры насоса подачи СОЖ, продувают сухим воздухом радиаторы теплообменников и проверяют состояние скребков кареток осей X, Y, Z. Поврежденные полиуретановые манжеты немедленно заменяются новыми деталями.
Проникновение мелкого абразива под кожух быстро выводит из строя прецизионные линейные опоры качения. Мы также осматриваем приводные зубчатые ремни серводвигателей на предмет расслоения корда. Натяжение ремня замеряется частотным тензометром. Грамотная настройка сохраняет динамику приводов при чистовой фрезеровке заготовок.
Углубленное обслуживание ТО-2 реализуется через каждые 1000–2000 моточасов непрерывной работы станка. Комплекс включает полную замену гидравлического масла в баке гидростанции, промывку распределительных блоков смазочной магистрали и контроль люфтов шарико-винтовых передач. Слесарный персонал проверяет затяжку анкерных болтов станины поверенным динамометрическим ключом.
Инструментальная проверка радиального и осевого биения шпинделя проводится на контрольной оправке. Мы фиксируем износ механических узлов в паспорте оборудования. Все данные заносятся в журнал ТО. Сроки соблюдаются строго.
Капитальный аудит геометрии ТО-3 выполняется ежегодно либо через каждые 4000–5000 рабочих часов. Бригада демонтирует телескопические кожухи, оценивает износ направляющих скольжения или рельсовых кареток и проводит юстировку взаимного положения узлов. Лазерный интерферометр измеряет накопленную шаговую погрешность ШВП по всем координатным осям.
Таблицы компенсации шага винта в ЧПУ обновляются при выявлении отклонений. Тщательный аудит возвращает станку паспортную точность позиционирования. Завод сохраняет стандарты качества. Надежность гарантирована.
| Уровень обслуживания | Периодичность | Ответственный исполнитель | Контролируемые узлы и базовые операции |
|---|---|---|---|
| ТО-0 (Ежесменное) | Каждые 8–12 часов | Оператор станка с ЧПУ | Конус шпинделя, уровень СОЖ и масла смазки, давление пневматики 6.0 бар, очистка кожухов |
| ТО-1 (Периодическое) | 250–500 моточасов | Дежурный слесарь-механик | Очистка фильтров бака СОЖ, скребки направляющих, натяжение ремней сервоприводов, блок FRL |
| ТО-2 (Углубленное) | 1000–2000 моточасов | Сервисный инженер цеха | Замена масла гидростанции, промывка дозаторов смазки, замер люфта Backlash, биение шпинделя |
| ТО-3 (Годовой аудит) | 4000–5000 часов / 1 год | Метрологическая бригада | Лазерная интерферометрия осей, проверка норм ГОСТ 8-82, ревизия кабельных энергоцепей |
Централизованная система автоматической смазки направляющих и ШВП
Линейные направляющие и шарико-винтовые пары современных фрезерных центров требуют постоянного дозированного поступления смазочного материала. Автоматическая импульсная маслостанция создает в напорной магистрали давление 15–25 бар. Встроенное реле минимального давления отслеживает подъем напора в распределительном контуре во время рабочего цикла подачи.
Аварийное сообщение о разгерметизации контура генерируется стойкой ЧПУ, если за 15–20 секунд нагнетания давление не достигает порога 12–14 бар. Мы регулярно проверяем герметичность нейлоновых трубок высокого давления и резьбовых фитингов. Утечка смазки недопустима. Контур обязан сохранять плотность.
Специализированные минеральные масла с противоскачковыми присадками класса вязкости ISO VG 68 применяются для смазывания пар скольжения и качения. Индустриальным стандартом служат марки Mobil Vactra No.2 и Shell Tonna S3 M 68. Их поверхностно-активные компоненты формируют прочную масляную пленку на чугунных и закаленных стальных поверхностях.
Качественная масляная пленка полностью подавляет скачкообразное движение стола на микроподачах при чистовом фрезеровании деталей. Но для тяжелых вертикальных направляющих скольжения оси Z мы применяем более вязкое масло класса ISO VG 220. Адгезионный слой надежно удерживает каретку от сухого трения.
Шариковые гайки ШВП и высокоскоростные гибридные подшипники шпиндельных опор заправляются пластичными синтетическими смазками на бариевом или литиевом комплексе. Сервисные инженеры используют смазку Kluber Isoflex NBU 15 для высокооборотных шпинделей со скоростным фактором скоростного диапазона до 1500000 мм/мин. Высокая частота вращения требует стабильности состава.
Составы класса NLGI 00 или NLGI 0 задействуются для направляющих качения и винтов подачи с централизованной подачей полужидкой смазки. А для тяжелонагруженных опор применяется Mobilith SHC 100 с базовым синтетическим маслом высокой вязкости. Перегрев узлов исключается. Практика доказывает стойкость компонентов.
Промывка дозаторов инжекторного типа и коллекторов проводится при каждом ТО-2. Загустевшие парафиновые фракции и полимеризованный масляный осадок вымываются органическими сольвентами без разборки калиброванных жиклеров. Мы демонтируем датчик давления маслостанции и очищаем его чувствительную мембрану от отложений.
Клапан сброса быстро стравливает давление в паузе между циклами до 1.5–2.0 бар. Такое падение напора позволяет плунжерам дозаторов перезарядиться свежей порцией смазки. И масло поступает во все точки трения бесперебойно. Мы контролируем каждый распределитель.
- Проверка рабочего давления нагнетания маслостанции манометром в диапазоне 15–25 бар
- Визуальный осмотр нейлоновых магистралей и фитингов на отсутствие перетирания и трещин
- Контроль чистоты всасывающего сетчатого фильтра бачка централизованной смазки при ТО-1
- Промывка дозирующих питателей инжекторного типа сольвентом при проведении ТО-2
Подобрать оборудование под вашу задачу
Обслуживание пневматической и гидравлической систем станка
Пневматическая система обеспечивает функционирование механизма автоматической смены инструмента, обдув конуса шпинделя и подпор воздуха в оптических линейках. Входной блок подготовки воздуха FRL выполняет фильтрацию твердых механических включений размером до 5 мкм и сепарацию капельной влаги. Рефрижераторный осушитель компрессорной магистрали обязан поддерживать температуру точки росы не выше +3°C.
Водяной конденсат в пневмораспределителях вызывает коррозию золотников и заклинивание приводов магазина инструментов. Мы контролируем автоматический сброс влаги из колбы фильтра ежедневно. Сухой воздух гарантирует стабильность пневмоаппаратуры. Сырость губит клапаны.
Редуктор поддерживает рабочее давление в пневмомагистрали станка на уровне 6.0–6.5 бар. Падение давления ниже 5.5 бар активирует датчик давления и блокирует запуск управляющей программы. При ТО-1 сервисный мастер проверяет состояние пористых глушителей на выхлопных портах пневмоклапанов.
Закоксованный глушитель увеличивает противодавление и замедляет ход пневмоцилиндра разжима оправки. И мы регулярно регулируем дроссели плавности хода цилиндра смены инструмента. Это предотвращает ударные нагрузки на подшипники шпинделя. Оправка выходит плавно.
Гидравлическая станция фрезерного станка создает усилие для работы гидравлического противовеса оси Z, разжима цанги шпинделя и фиксации планшайбы поворотного стола. Номинальное давление в гидросистеме составляет 50–70 бар. В качестве рабочей жидкости мы используем высококачественные противоизносные гидравлические масла классов кинематической вязкости ISO VG 32 или ISO VG 46.
Термометр гидробака при непрерывной работе станка должен показывать температуру не выше +45°C. Нагрев свыше +50°C приводит к ускоренному окислению присадок и потере уплотняющих свойств полимерных манжет. Охлаждение гидробака защищает насос.
Плановая замена напорных фильтроэлементов тонкостью 10 мкм требуется каждые 1000 моточасов. При сезонном ТО-2 выполняется полный слив отработанной эмульгированной жидкости, механическая очистка дна бака от шлама и заливка свежего масла через фильтровальную тележку.
Зарядный манометр позволяет быстро проверить давление азота в гидроаккумуляторах. Потеря азотной подушки вызывает гидроудары в магистрали при переключении гидрораспределителей. Защита контура работает надежно. Гидроудары исключены.
Рабочая температура масла в гидробаке станка с ЧПУ не должна превышать +45°C при долговременной обработке деталей на повышенных режимах резания. Превышение порога +50°C требует немедленной ревизии воздушного маслоохладителя и проверки исправности термостатического клапана.
Электрошкаф, климатическая система и замена батарей памяти ЧПУ
Электрошкаф современного фрезерного обрабатывающего центра содержит чувствительные платы числового программного управления, сервоусилители и силовые модули приводов. Климатический кондиционер шкафа поддерживает внутреннюю температуру в диапазоне +25°C … +30°C при относительной влажности воздуха не выше 60%. Мы промываем моющиеся фильтрующие маты кондиционера мыльным раствором каждые две недели.
Пыль и масляный туман на радиаторе приводят к перегреву процессора стойки и тепловой блокировке приводов подач. Охлаждение шкафа сохраняет электронные платы в рабочем состоянии. Мы не допускаем перегрева блоков.
Тепловизионная диагностика электрооборудования проводится при выполнении ТО-1 и ТО-2 под реальной рабочей нагрузкой станка. Инженер сканирует клеммные колодки, силовые контакторы, автоматы защиты двигателя и силовые транзисторные модули IGBT сервоусилителей тепловизором с матрицей высокого разрешения.
Максимально допустимая температура исправных силовых соединений и радиаторов не должна превышать +55°C … +60°C. Разница температур между клеммами трех фаз свыше 5°C свидетельствует об ослаблении винтового зажима или окислении контактной пары. Мы протягиваем все винтовые клеммы изолированным динамометрическим инструментом.
Резервные литиевые батареи энергонезависимой памяти SRAM и энкодеров в стойках Fanuc, Siemens Sinumerik и Mitsubishi требуют строгого соблюдения правил безопасности. Литиевые элементы напряжением 3.0 В и 3.6 В поддерживают хранение машинных параметров, системных макросов, нулевых точек G54–G59 и калибровки абсолютных энкодеров сервомоторов.
Замена батарей ЧПУ выполняется только при включенном питании станка. Обесточивание станка при снятом аккумуляторе приводит к мгновенной потере всей памяти SRAM и остановке производства на несколько дней. Мы строго инструктируем персонал. Риск потери данных исключен.
Контроль цепей заземления и сопротивления электрической изоляции выполняется мегаомметром на испытательном постоянном напряжении 500 вольт. Перед замером фазные провода серводвигателей обязательно отключаются от выходных клемм сервоусилителей во избежание пробоя чувствительных полупроводниковых ключей.
Величина сопротивления изоляции силовых кабелей и статорных обмоток моторов относительно корпуса станка должна составлять не менее 5 МОм. А переходное сопротивление шины защитного заземления PE не должно превышать 0.1 Ом. Электробезопасность гарантирована цеховым персоналом.
- Включение главного вводного рубильника станка и проверка подачи рабочего напряжения на стойку ЧПУ
- Открытие отсека платы процессора ЧПУ или батарейного блока сервоусилителей при активном питании
- Аккуратное извлечение старого литиевого элемента питания 3.0 В или 3.6 В из фиксирующего разъема
- Установка нового элемента питания с соблюдением ключа полярности разъема в течение не более 60 секунд
- Контроль исчезновения предупреждающего сообщения о низком заряде батареи на экране диагностических сообщений ЧПУ
Метрологический контроль геометрической точности по ГОСТ 8-82
Периодическая проверка геометрических параметров определяет точность позиционирования фрезерного станка и шероховатость обрабатываемых поверхностей. Испытания проводятся в соответствии с нормами ГОСТ 8-82 и международного стандарта ISO 10791 после прогрева шпинделя на средних оборотах в течение 30 минут.
Стрелочный индикатор часового типа ИЧ-10 с ценой деления 0.01 мм закрепляется на шпинделе для проверки прямолинейности перемещения стола. Измерительный щуп скользит по рабочей грани гранитной поверочной линейки класса точности 00. Отклонение прямолинейности на длине 500 мм не должно превышать 0.008–0.012 мм для станков класса точности П.
Прецизионный гранитный угольник типа УЛГ класса 00 позволяет проконтролировать взаимную перпендикулярность координатных осей X, Y и Z. Угольник базируется на чисто вымытой поверхности стола, а индикатор перемещается стойкой шпинделя по вертикали на длину 300 мм. Допустимая неперпендикулярность оси движения Z к плоскости стола составляет не более 0.010 мм на 300 мм хода.
Горизонт станины мы выравниваем по прецизионному рамному или электронному уровню с ценой деления 0.02 мм/м. Регулировочные клиновые опоры надежно фиксируются контргайками после окончательной затяжки анкеров. Станина стоит монолитно.
Контрольная цилиндрическая оправка класса точности 0 устанавливается в конус шпинделя для замера радиального и торцевого биения. Радиальное биение на срезе конуса шпинделя не должно превышать 0.003 мм, а на контрольном вылете 300 мм от торца оправки допускается биение не более 0.008 мм.
Осевой люфт шпинделя под статической осевой нагрузкой 500 Н не должен превышать 0.003 мм. Превышение этих значений указывает на износ прецизионных радиально-упорных подшипников шпиндельной сборки. Мы вовремя меняем дуплексированные комплекты опор. Биение шпинделя устраняется.
Знакопеременное реверсивное перемещение каретки выявляет люфт шарико-винтовых передач. Индикатор ИЧ-10 упирается в торец стола, после чего подается перемещение на 1 мм в положительном направлении с шагом 0.001 мм и затем в обратном направлении. Разница показаний стрелки индикатора показывает величину мертвого хода ШВП.
Программная компенсация в параметрах системы ЧПУ устраняет выявленный зазор. Если величина люфта превышает 0.025 мм, мы проводим механическую регулировку натяга в сдвоенной гайке ШВП. Точность станка полностью восстанавливается. Механика работает безупречно.
Ведение карты смазки, журнала ТО и регламентных актов
Систематизация сервисных операций требует строгой отчетности и ведения нормативной технической документации. На каждый фрезерный станок с ЧПУ заводится индивидуальный журнал технического обслуживания и наглядная карта смазки, закрепленная на кожухе электрошкафа. В карту смазки вносятся точки смазывания, требуемые марки смазочных материалов, объемы заправки и периодичность обслуживания каждого кинематического узла.
Фрезерные станки
Весь раздел →
Фрезерный станок BELMASH MM2200P/400 (2.2 кВт, 400 В)

Фрезерный станок BELMASH MM2200P

Фрезерный станок HARVEY HW303E DELUXE (2.2 кВт; 220 В)
Персональная ответственность за проведение процедур распределяется между оператором и бригадой механиков. Мы строго следим за выполнением графика. Четкий регламент исключает человеческий фактор. Каждый шаг задокументирован.
Счетчик моточасов ЧПУ дает точное время наработки для фиксации в журнале ТО. Сервисный инженер записывает результаты тепловизионного обследования, значения замеренных люфтов Backlash и параметры чистоты гидравлического масла. При обнаружении отклонений в геометрии станка оформляется дефектная ведомость с перечнем необходимых запчастей и корректирующих действий.
Анализ квартальной статистики отказов помогает нам своевременно корректировать график закупки расходных материалов. Планомерное обслуживание продлевает межремонтный ресурс оборудования на годы вперед. Надежность производства обеспечена заводской службой.