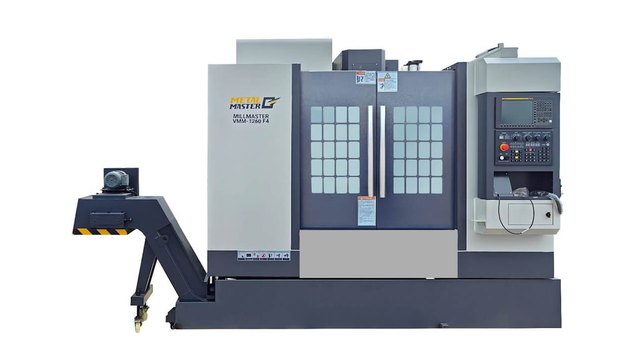
Технология микросмазывания MQL трансформирует процессы скоростной механической обработки на современных металлорежущих станках с ЧПУ. Традиционное фрезерование требует непрерывного полива зоны резания десятками литров водосмешиваемой эмульсии в минуту. В противоположность жидкостному охлаждению система MQL использует направленный аэрозоль чистого смазочного материала с расходом всего 5–50 мл в час. Наш инженерный опыт подтверждает высокую надежность этой схемы при фрезеровании цветных и черных сплавов.
Введение и фундаментальные принципы
Технология Minimum Quantity Lubrication стандартизирована в нормах DIN 51385 как метод прецизионной дозированной подачи смазывающего агента непосредственно в контактную зону резания. Поток осушенного сжатого воздуха под давлением 4–8 бар транспортирует микрокапли органического масла размером 0.5–2.0 мкм к режущей кромке фрезы. Кинетическая энергия воздушной струи эффективно выносит стружку из закрытых пазов заготовки. При этом расширение сжатого воздуха на срезе сопла отводит избыточное контактное тепло.
Качественное сравнение MQL и классической СОЖ наглядно демонстрирует перераспределение тепловых потоков. При непрерывном поливе жидкость забирает тепло конвекцией, но вызывает термический удар на кромках инструмента. А микродозирование формирует прочную мономолекулярную пленку прямо на контактных поверхностях. Почти 85% тепла пластической деформации уносится со стружкой. В результате заготовка и режущий клин не испытывают опасного перегрева.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Энергетические затраты насосных агрегатов высокого давления достигают 2.2–5.5 кВт на один станок. Пневматическая система смазки микротуманом MQL ЧПУ расходует менее 0.1 кВт электроэнергии для работы контроллера. Расход сжатого воздуха удерживается на уровне 80–250 л/мин. И предприятие получает существенную экономию на электроэнергии.
Расход смазочного агента при технологии MQL составляет всего 5–50 мл в час, что исключает скопление свободной жидкости на деталях и позволяет отправлять сухую металлическую стружку на переплавку по высшей сортовой категории без предварительной отмывки.
Инструментальные материалы и физика процесса
В современной механообработке сухое резание и минимальная смазка образуют согласованный термомеханический комплекс. При отсутствии непрерывного полива холодной эмульсией твердосплавный режущий клин работает в стабильном температурном диапазоне 450–700 °C без резких градиентных скачков. Мы исключаем появление термических усталостных микротрещин на твердосплавных пластинах из карбида вольфрама при циклическом выходе зубьев из заготовки. В результате стойкость инструмента на прерывистых траекториях возрастает в 1.5–2.5 раза.
Трение в зоне контакта стружки с передней гранью инструмента описывается формулой Кулона-Амонтона:
\\mu = \\frac{F_{тр}}{F_N}
где {тр}$ задает касательную силу трения скольжения, а $ выражает нормальную силу прижима стружки. Смазочная пленка снижает коэффициент трения $\\mu$ с 0.50–0.65 при сухом резании до 0.10–0.15 при микросмазке. Процесс резания стабилизируется мгновенно.
Масса микрокапли аэрозоля в воздушном потоке рассчитывается по формуле сферического объема:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
q_{капли} = \\frac{4}{3} \\pi r^3 \\cdot \\rho
где $ обозначает радиус микрочастицы масла (0.25–1.0 мкм), а $\\rho$ задает плотность состава (880–920 кг/м³). При объеме капли около \\cdot 10^{-19}$ м³ частицы обладают ничтожной инерцией. Но именно поэтому аэрозоль свободно огибает воздушные вихри вокруг быстро вращающегося инструмента.
Современные масла для систем MQL на растительной основе и синтетические эфиры обладают высокой полярностью молекул. Составы на базе натуральных жирных спиртов и сложных синтетических эфиров характеризуются следующими ключевыми свойствами:
- Температура вспышки превышает 220–280 °C, что исключает риск воспламенения паров при высокоскоростном резании.
- Полная биоразлагаемость за 21 день в грунте и воде согласно экологическим нормативам ISO 14001.
- Абсолютное отсутствие токсичных соединений хлора, серы, тяжелых металлов и фосфора.
- Высокая адгезия молекулярных цепочек к ювенильным металлическим поверхностям деталей.
Для микросмазывания мы выбираем фрезы из субмикронного твердого сплава с размером карбидного зерна 0.2–0.5 мкм. Для алюминиевых сплавов отлично подходят алмазоподобные покрытия DLC и ta-C. Однако для закаленных сталей и жаропрочных сплавов применяются многослойные покрытия AlCrN и TiAlSiN с термостойкостью до 1100 °C.
Подобрать оборудование под вашу задачу
Расчет режимов резания и технологических параметров
Технологический расчет параметров микросмазывания базируется на точном согласовании объема подаваемого масла со скоростью съема припуска. Базовый удельный расход масла при технологии MQL рассчитывается по математической формуле баланса времени и объема. Для чистовой обработки алюминиевых сплавов мы выставляем дозировку 10–18 мл/ч. При тяжелом черновом фрезеровании легированных и конструкционных сталей расход смазочного агента увеличивают до 25–45 мл/ч.
Объемный минутный расход смазочного материала вычисляется по формуле:
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Q_{mql} = \\frac{V_{масла}}{t_{раб}}
где {масла}$ задает суммарный объем состава в миллилитрах, а {раб}$ фиксирует машинное время резания в часах.
Минутная подача стола станка $ (мм/мин) и минутный объем снимаемой стружки {съем}$ (см³/мин) рассчитываются зависимостями:
V_f = n \\cdot z \\cdot f_z
Q_{съем} = \\frac{a_p \\cdot a_e \\cdot V_f}{1000}
где $ обозначает обороты шпинделя (об/мин), $ указывает число зубьев фрезы, $ задает подачу на зуб (мм/зуб), $ определяет осевую глубину (мм), а $ выражает радиальную ширину резания (мм).
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Рассмотрим производственный пример выборки глубоких карманов в плите из сплава Д16Т (EN AW-2024-T351). Мы используем трехзубую фрезу диаметром 12 мм с DLC-покрытием. Скорость резания принимаем = 450$ м/мин, что дает = 11940$ об/мин. При подаче на зуб = 0.08$ мм/зуб минутная подача составляет = 2865$ мм/мин. Осевая глубина = 6.0$ мм, радиальная ширина = 6.0$ мм, съем материала равен {съем} = 103.1$ см³/мин. Дозировка синтетического эфирного масла настраивается на уровне 18 мл/ч при давлении воздуха 6.0 бар.
Сводные технологические параметры MQL по группам материалов
| Группа материала (ISO) | Марка сплава и твердость | Скорость резания Vc, м/мин | Подача fz, мм/зуб | Давление воздуха, бар | Расход масла, мл/час | Рекомендуемый тип масла |
|---|---|---|---|---|---|---|
| ISO N (Цветные) | Д16Т / 6061-T6 (110–135 HB) | 350–650 | 0.06–0.15 | 5.0–6.5 | 10–20 | Жирные растительные спирты |
| ISO P (Стали) | Сталь 40Х / 4140 (200–240 HB) | 180–320 | 0.08–0.18 | 5.5–7.0 | 20–35 | Синтетические эфиры средней вязкости |
| ISO M (Нержавеющие) | 12Х18Н10Т / 316L (180–220 HB) | 120–220 | 0.05–0.12 | 6.0–8.0 | 30–50 | Высокополярные синтетические эфиры |
| ISO K (Чугуны) | СЧ20 / GG25 (180–230 HB) | 160–280 | 0.10–0.22 | 4.5–6.0 | 10–20 | Синтетические эфиры низкой вязкости |
Специфика оснастки, охлаждения и траекторий обработки
Надежность процесса фрезерования зависит от точной доставки аэрозольного факела к контактным площадкам инструмента. В производственной практике применяют внешние сопла MQL для фрезерного станка либо внутреннюю подачу воздушно-масляной смеси через каналы шпинделя. Внешние распылители устанавливают на дистанции 25–40 мм от зоны резания. Факел распыла направляют под углом 30–45° строго в зону схода стружки навстречу режущим кромкам фрезы.
Высокоскоростное фрезерование алюминия с системой MQL на частотах свыше 20000 об/мин требует внутренней двухканальной подачи через шпиндель. В одноканальных трактах центробежные силы отбрасывают микрокапли масла на стенки вращающегося канала, вызывая образование крупных сгустков. Двухканальная схема транспортирует сжатый воздух и чистое масло раздельно до самой инструментальной оправки. Смешивание фаз происходит в адаптере HSK или непосредственно перед каналами фрезы.
При программировании обработки мы применяем алгоритмы адаптивного трохоидального фрезерования. Инструмент врезается в материал по пологой спирали под углом 1.5–2.5° либо наклонным зигзагом. Постоянный угол контакта инструмента исключает резкие удары на зубьях. При этом стружка удаляется непрерывным воздушным потоком без повторного измельчения в пазу.
Сравнение систем подачи смазки и охлаждения
| Тип системы подачи | Удельный расход среды | Эвакуация стружки | Тепловой баланс инструмента | Качество поверхности детали | Категория чистоты стружки |
|---|---|---|---|---|---|
| Классический полив СОЖ | 20–80 л/мин | Гидравлический смыв | Резкие термоциклические удары | Ra 0.8–1.6 мкм | Загрязненная, обводненная |
| Внешняя система MQL | 10–35 мл/час | Направленный пневмообдув | Стабильное термополе без ударов | Ra 0.4–0.8 мкм | Сухая, сортовая категория А |
| Внутришпиндельная MQL | 15–50 мл/час | Осевой сквозной пневмовынос | Равномерное охлаждение каналов | Ra 0.2–0.6 мкм | Сухая, высшая категория |
| Сухой обдув воздухом | 150–350 л/мин | Умеренная эвакуация | Высокий нагрев контактных зон | Ra 1.2–2.5 мкм | Сухая без следов смазки |
Типичные производственные дефекты и регламент устранения
Отклонения от регламентных настроек аэрозольной подачи вызывают характерные технологические сбои при обработке металлов на станках с ЧПУ. Первичным признаком дефицита смазочного состава при скоростной обработке вязких алюминиевых сплавов выступает налипание стружки на канавки фрезы. Дефект устраняют подъемом пневматического давления до 6.5 бар, очисткой сопел и увеличением дозировки масла на 25%. Для исключения адгезионного схватывания применяют фрезы с полированными стружечными канавками.
Микровыкрашивание режущих кромок при чистовом профилировании закаленных сталей свидетельствует о неверном угле факела распылителя. Струя должна подаваться точно на заднюю грань инструмента навстречу вектору скорости резания. При фрезеровании титановых и жаропрочных сплавов мы переводим дозаторы на высокополярные синтетические эфиры с кинематической вязкостью 25–35 мм²/с при 40 °C.
Воздушная среда механического участка контролируется по санитарным нормативам ГОСТ 12.1.005-88. Предельно допустимая концентрация масляного тумана в воздухе рабочей зоны не должна превышать 5.0 мг/м³. Кабинеты станков с ЧПУ мы оборудуем автономными масляными туманоуловителями. Это защищает органы дыхания операторов и гарантирует чистоту помещения.
Сухая металлическая стружка отправляется на вторичную переработку по высшей ценовой категории без центрифугирования и отмывки. Полное устранение расходов на покупку и утилизацию водорастворимых СОЖ экономит до 15–20% бюджета цеха. Детали выходят из станка чистыми и готовыми к контрольным замерам.
Контрольный регламент наладчика перед запуском программы
- Проверить уровень смазочного состава в прозрачной колбе пневматического блока дозирования MQL.
- Убедиться в отсутствии конденсата и механических загрязнений во входном воздушном фильтре-осушителе.
- Выполнить тестовый продув пневмолинии длительностью 5 секунд для проверки геометрии конуса распыла.
- Проконтролировать чистоту базового конуса шпинделя и величину радиального биения оправки с инструментом.