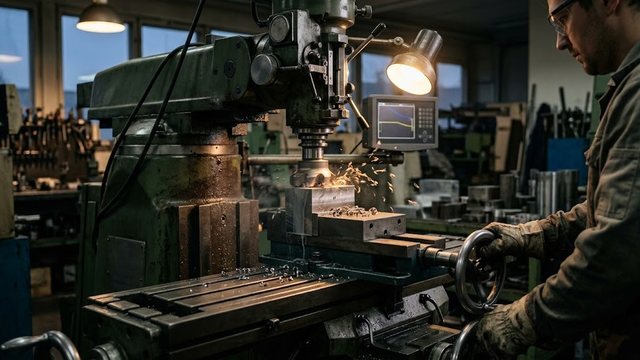
Советский консольно-фрезерный станок 6Р12 и модернизированная модификация 6Т12 Горьковского завода фрезерных станков предназначены для силовой обработки плоскостей, пазов и фасонных поверхностей. Чугунная литая станина коробчатой формы надежно гасит механические нагрузки при резании сталей и чугуна. Технологическая жесткость базовых узлов обеспечивает точность позиционирования детали по нормам ГОСТ 8-82. Шпиндельная бабка поворачивается на угол до 45 градусов в обе стороны. А поворотный корпус расширяет возможности скоростного фрезерования торцевыми фрезами.
Кинематическая схема коробки скоростей 6Р12 и расчет привода
Главный привод станка 6Р12 приводится в движение отдельным асинхронным электродвигателем мощностью 7,5 кВт с синхронной частотой 1440 об/мин. Вращающий момент передается через упругую муфту на первичный вал коробки скоростей внутри станины. Кинематическая цепь формирует 18 ступеней частот вращения шпинделя в диапазоне от 31,5 до 1600 об/мин. Переключение скоростей выполняется однорукояточным селектором с кулачковым диском. А выбор нужной ступени происходит за один оборот рукоятки.
Структурная сетка коробки скоростей построена по множительной формуле:
$$18 = 3 imes 3 imes 2$$
На первичном промежуточном валу II смонтирован тройной блок зубчатых колес. Вал III несет ответный тройной блок шестерен. А переборный узел вала IV содержит сдвоенный блок. Он переключает нижний скоростной диапазон на верхний ряд скоростей шпинделя. Частоты вращения шпинделя образуют геометрический ряд со знаменателем $arphi = 1{,}26$ по ГОСТ 8032-84:
$$n_k = n_{\min} \cdot arphi^{k-1} = 31{,}5 \cdot 1{,}26^{k-1}$$
Геометрическая прогрессия сохраняет постоянство относительной потери скорости резания. Это оптимизирует режимы фрезерования. Диапазон перекрывает все виды скоростной обработки сталей.
| Ступень скорости | Частота вращения $n$, об/мин | Ступень скорости | Частота вращения $n$, об/мин |
|---|---|---|---|
| 1 | 31,5 | 10 | 250 |
| 2 | 40 | 11 | 315 |
| 3 | 50 | 12 | 400 |
| 4 | 63 | 13 | 500 |
| 5 | 80 | 14 | 630 |
| 6 | 100 | 15 | 800 |
| 7 | 125 | 16 | 1000 |
| 8 | 160 | 17 | 1250 |
| 9 | 200 | 18 | 1600 |
Для быстрой остановки шпинделя используется электромагнитная тормозная муфта или электродинамическое торможение обмоток двигателя. Остановка происходит мгновенно.
Конструкция поворотной головки и шпиндельного узла 3182120
Поворотная шпиндельная головка станков 6Р12 и 6Т12 смонтирована на круговых направляющих горловины станины четырьмя болтами. Корпус головки поворачивается в вертикальной плоскости на угол $\pm 45^\circ$ по круговому нониусу. Выдвижная гильза пиноли перемещается вручную маховиком на 70 мм. Это позволяет сверлить и растачивать отверстия под углом. А конусное посадочное гнездо шпинделя выполнено по стандарту ISO 50 с конусностью 7:24.
Передняя опора шпинделя воспринимает радиальные силы резания. В ней смонтирован двухрядный роликовый подшипник с коническим посадочным отверстием типа 3182120 по ГОСТ 7634-75 (NN3020K). Внутреннее кольцо имеет конусность 1:12 под шейку шпинделя.
Подшипник 3182120 класса точности 4 или 2 обеспечивает радиальную жесткость узла свыше 250 Н/мкм. Осевые нагрузки воспринимают сдвоенные радиально-упорные шарикоподшипники 46214 в средней опоре шпинделя.
Шпиндельный узел передает крутящий момент до 1150 Н·м на низких оборотах. Жесткая затяжка инструмента шомполом исключает вырывание оправки при попутном и встречном фрезеровании. При этом вибрация инструмента гасится жесткой чугунной гильзой. Люфты полностью исключены.
Подобрать оборудование под вашу задачу
Регламент регулировки зазоров шпинделя и конического подшипника
Увеличение радиального зазора в передней опоре шпинделя свыше 0,015 мм вызывает вибрации и снижает чистоту обработанной поверхности. Заводской паспорт станка 6Р12 требует выборки зазора натягом внутреннего кольца подшипника 3182120 на коническую шейку шпинделя. Регулировочные работы выполняют на остывшем оборудовании. При этом наладчик использует индикатор часового типа ИЧ-10 с ценой деления 0,001 мм на магнитной стойке.
Наладчик выполняет регулировку передней опоры по строгому регламенту:
- Снять защитный кожух и вывернуть стопорный винт контровочной планки круглой шлицевой гайки передней опоры шпинделя.
- Установить измерительный наконечник индикатора на наружный поясок шпинделя или контрольную оправку в конусе ISO 50.
- Подтянуть шлицевую гайку радиусным ключом по часовой стрелке. Конусное кольцо подшипника смещается вдоль шейки и упруго расширяется, выбирая зазор.
- Проверить радиальное биение шпинделя покачиванием оправки деревянным рычагом с усилием 200 Н. Стрелка индикатора должна показывать биение не более 0,010 мм для класса Н и 0,005 мм для класса П.
- Затянуть стопорный винт гайки. Шпиндель должен свободно вращаться от руки без заеданий.
Осевой люфт шпинделя регулируется подшлифовкой дистанционных полуколец в опоре подшипников 46214 до величины не более 0,008 мм. После сборки проводят обкатку на холостом ходу на частоте 1600 об/мин в течение 45 минут. Нагрев корпуса передней опоры не должен превышать +60 °C. Это гарантирует надежность посадки.
Механизм подач консоли и устранение осевых люфтов
Привод подач стола, салазок и консоли станка 6Р12 работает от независимого фланцевого электродвигателя мощностью 2,2 кВт (1420 об/мин) внутри консоли. Коробка подач обеспечивает 18 ступеней рабочих скоростей в продольном и поперечном направлениях (12,5–1600 мм/мин), а также по вертикали (4,1–530 мм/мин). Ускоренное перемещение стола со скоростью 3000 мм/мин включается через электромагнитную муфту ЭТМ без переключения шестерен.
Минутная подача стола $S_m$ (мм/мин) вычисляется по формуле:
$$S_m = S_z \cdot z \cdot n$$
В этом выражении $S_z$ обозначает подачу на зуб фрезы, переменная $z$ указывает количество зубьев инструмента, а параметр $n$ задает частоту вращения шпинделя.
Для защиты механических передач консоли от поломок в цепь встроена кулачковая предохранительная муфта. Муфта рассчитана на предельное тяговое усилие 15 кН. При перегрузке подпружиненные кулачки проскальзывают со щелчками и размыкают привод. Защита срабатывает безотказно. А механизм попутного фрезерования выбирает зазор в винтовой паре стола разрезной бронзовой гайкой. Смещение подвижной полугайки клином фиксирует люфт в пределах 0,03–0,05 мм.
Диагностика дробления, ремонт клиньев и шабрение направляющих
Возникновение дробления и вибраций при фрезеровании свидетельствует об ослаблении подвижных стыков станка. Основными причинами служат износ регулировочных клиньев направляющих консоли, зазор в подшипнике 3182120 и люфт ходового винта стола. Периодический контроль зазоров щупом толщиной 0,03 мм предупреждает поломку пластин фрезы. А своевременная подтяжка клиньев восстанавливает жесткость узлов.
При техническом осмотре и устранении неисправностей контролируют следующие узлы:
- Зазор в направляющих «ласточкин хвост»: клин салазок подтягивают регулировочным винтом до упора с отпуском на четверть оборота, при этом щуп 0,03 мм не должен проходить в стык глубже 20 мм.
- Самопроизвольное выбивание скоростей: заменяют ослабшие пружины фиксаторов вилок, наплавляют изношенные бронзовые сухари и калибруют пазы скользящих шестерен.
- Биение шпинделя: проверяют состояние дорожек качения роликов 3182120 и шариков 46214, меняя отработанное масло на свежее индустриальное масло И-20А или И-30А.
- Шум шестерен: дефектуют зубчатые венцы коробки скоростей на наличие сколов, выкрашивания и усталостного питтинга.
Капитальный ремонт направляющих станины и консоли включает операцию ручного шабрения. Проверку прямолинейности проводят по чугунной поверочной плите и линейке ШД-1000 на краску. Шабрение пластинами ВК6ОМ выполняют крест-накрест до получения 12–16 пятен контакта на контрольном квадрате $25 imes 25$ мм. При этом отклонение от плоскостности не должно превышать 0,015 мм на длине 1000 мм. Это исключает погрешности обработки.
Технические характеристики и модернизация станка под ЧПУ
Массивная чугунная станина станка 6Р12 весом свыше трех тонн обеспечивает виброустойчивость при силовом резании заготовок. Оснащение станочного парка системами цифровой индикации (УЦИ) или перевод на ЧПУ увеличивает производительность механической обработки в 2,5–4 раза. Установка шарико-винтовых пар (ШВП) класса C3 вместо трапецеидальных винтов устраняет люфты в приводах подач. А современные серводвигатели переменного тока гарантируют высокую динамику перемещений.
| Технический параметр | 6Р12 (базовый) | 6Т12 (модернизированный) | 6Р12Ф3 (с ЧПУ) | Обрабатывающий центр VMC 850 |
|---|---|---|---|---|
| Размеры рабочей поверхности стола, мм | 320×1250 | 320×1250 | 320×1250 | 500×1000 |
| Перемещение стола X / Y / Z, мм | 800 / 250 / 420 | 800 / 250 / 420 | 800 / 250 / 420 | 850 / 500 / 550 |
| Мощность главного электродвигателя, кВт | 7,5 | 7,5 | 7,5 / 11,0 | 11,0 / 15,0 |
| Диапазон частот вращения, об/мин | 31,5–1600 | 31,5–1600 | 40–2000 | 50–10000 |
| Конус шпинделя | ISO 50 | ISO 50 | ISO 50 | BT40 / BBT40 |
| Пределы рабочих подач X/Y, мм/мин | 12,5–1600 | 12,5–1600 | 1–2400 (серво) | 1–10000 |
| Скорость быстрых перемещений, м/мин | 3,0 | 3,0 | 4,8 | 30,0 |
| Точность позиционирования, мм | ±0,030 | ±0,025 | ±0,015 | ±0,005 |
| Масса станка, кг | 3120 | 3250 | 3400 | 4800 |
При установке системы ЧПУ (NC-310, Fanuc 0i-MF или Siemens 808D) координатные перемещения стола контролируются оптическими линейками с точностью до 0,005 мм. Это исключает влияние человеческого фактора, стабилизирует режимы обработки и повышает стойкость твердосплавного инструмента.