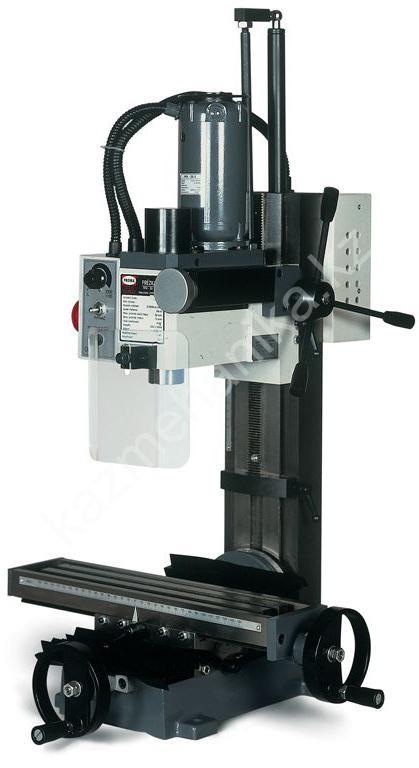
В нашей практике грамотная консервация станка защищает прецизионную механику от коррозии при длительном простое или межцеховой транспортировке. Мы на производстве строго соблюдаем регламенты консервации оборудования. Чугунные направляющие, шарико-винтовые передачи и шпиндельные узлы требуют барьерной изоляции от атмосферной влаги. При этом ошибки при хранении приводят к питтингу и потере точности позиционирования. Поэтому консервационные процедуры окупаются сохранностью ресурса оборудования.
Классификация условий консервации станков по ГОСТ 9.014-78
В нашей практике государственный стандарт ГОСТ 9014 78 консервация оборудования определяет порядок защиты металлорежущих станков с ЧПУ. Мы на производстве относим фрезерные и токарные обрабатывающие центры к группе изделий II-1 и II-2. Прецизионные поверхности требуют высшей степени сохранности. Влажность в неотапливаемых помещениях вызывает коррозию за считанные недели. И выбор категории хранения прямо задает необходимый вариант временной противокоррозионной защиты.
Стандарт классифицирует металлорежущее оборудование по жесткости требований к рабочим поверхностям. Для станков с ЧПУ недопустимо появление даже микроскопических очагов окисления на ходовых винтах и шлифованных чугунных направляющих. Попадание ржавчины в циркуляционные каналы шариковых гаек вызывает заклинивание тел качения. Поэтому базовый регламент консервации предписывает создание сплошной защитной масляной пленки или герметизацию объема с осушением воздуха.
Мы выбираем схему защиты в зависимости от климатических факторов по ГОСТ 15150-69. Хранение в отапливаемом цехе категории 1 (Л) допускает применение легких ингибированных масел. Транспортировка в неотапливаемых контейнерах или хранение в холодном складе категории 3 (Ж) требует барьерной упаковки с силикагелем. При морских перевозках категории 5 (ОЖ) станок упаковывается в вакуумированные чехлы из фольгированной пленки.
| Вариант защиты по ГОСТ 9.014-78 | Срок защиты, лет | Назначение и защищаемые узлы станка | Применяемые консервационные составы | Условия хранения по ГОСТ 15150-69 |
|---|---|---|---|---|
| ВЗ-1 (жидкие консервационные масла) | 1–3 года | Направляющие скольжения, ШВП, конусы шпинделей, поворотные столы | Масла НГ-203А, К-17, ингибированное масло Кормин | 1 (Л), 2 (С) отапливаемые и сухие склады |
| ВЗ-2 (пластичные смазки) | 3–5 лет | Открытые чугунные плоскости станины, Т-пазы, зубчатые рейки | Смазка ПВК пушечная, ЦИАТИМ-201, пластичная смазка ВТВ-1 | 2 (С), 3 (Ж) неотапливаемые закрытые склады |
| ВЗ-4 (летучие ингибиторы коррозии) | 2–5 лет | Шкафы ЧПУ, оптические линейки, сервоприводы, клеммные коробки | Ингибиторная пленка VCI, эмиттеры VpCI-105, бумага УНГ | 1 (Л), 2 (С), 3 (Ж) сухие и умеренные зоны |
| ВЗ-10 (статическое осушение воздуха) | 3–10 лет | Полная герметичная барьерная упаковка станка в сборе | Гранулированный силикагель КСМГ, металлизированная пленка | 3 (Ж), 4 (Ж2), 5 (ОЖ) морская доставка и навесы |
Консервационные масла, ингибиторы коррозии VCI и барьерная защита
В нашей практике консервационные смазки нг 203 к 17 мовил формируют надежный физический барьер на полированных поверхностях. Мы на производстве наносим подогретые защитные масла на очищенный металл. Ингибированные пленки блокируют доступ кислорода и влаги. Однако для сложных полостей и оптических датчиков требуются газовые ингибиторы. И специальная ингибиторная пленка vci для станков создает пассивирующую атмосферу внутри закрытого объема.
Масло НГ-203А содержит полярные нитрованные присадки, которые прочно связываются с кристаллической решеткой железа. Защитная пленка толщиной 25–35 мкм нейтрализует следы кислотных отпечатков рук операторов. Масло марки К-17 изготовлено на основе авиационного масла и окисленного петролатума. Оно образует вязкий самозатягивающийся слой, устойчивый к стеканию при нагреве до +50 °C.
Пластичная смазка ПВК (пушечная) наносится в расплавленном состоянии при температуре +95...+105 °C на массивные наружные чугунные отливки. Мовиль и парафиновые составы мы применяем для защиты опорных лап и неокрашенных торцов станины. Они полимеризуются на воздухе за 2 часа, создавая прочную восковую корку. Но попадание восковых смазок в прецизионные подшипники недопустимо.
Технология летучих ингибиторов коррозии (VCI, Volatile Corrosion Inhibitors) обеспечивает надежную защиту труднодоступных полостей без нанесения жидких масел. Молекулы летучего ингибитора испаряются из полимерной пленки и насыщают замкнутый объем. Пары адсорбируются на стальных, медных и алюминиевых контактах, образуя мономолекулярный гидрофобный слой. При этом приборы ЧПУ и стеклянные шкалы сохраняют идеальную оптическую прозрачность.
| Защитный материал | Рабочая температура нанесения | Толщина защитного слоя | Технология смывки и удаления | Совместимость с уплотнениями и полимерами |
|---|---|---|---|---|
| Консервационное масло НГ-203А | +15...+25 °C (жидкое распыление) | 20–35 мкм | Нефрас-С4-150/200, уайт-спирит, керосин | Полная совместимость с резиной NBR и Viton |
| Консервационное масло К-17 | +50...+65 °C (подогрев состава) | 40–80 мкм | Горячие углеводородные смывки, дизельное топливо | Ограниченная стойкость полиуретановых скребков |
| Пушечная смазка ПВК (ГОСТ 19537-83) | +95...+105 °C (в расплаве) | 1.0–2.0 мм | Механическое снятие шпателем + растворитель | Разрушает мягкие эластомеры и акрил |
| Ингибиторная VCI-пленка 150 мкм | -30...+50 °C (укупорка) | Мономолекулярный слой | Снятие чехла без химической промывки | Абсолютно нейтральна ко всем типам пластмасс |
| Силикагель гранулированный КСМГ | Любая при влажности воздуха <40% | Поглощение влаги объемом пор | Удаление мешков перед включением питания | Экологически безопасен, не оставляет следов |
Подобрать оборудование под вашу задачу
Расчет необходимой массы силикагеля для консервации станка
В нашей практике осушители силикагель расчет массы для станка выполняются строго по методике стандарта ГОСТ 9.014-78 и нормам DIN 55474. Мы на производстве учитываем не только объем барьерного чехла, но и паропроницаемость оболочки. Недостаток влагопоглотителя вызывает образование точки росы при суточных колебаниях температуры. Влажный воздух провоцирует электрохимическую коррозию. И точный расчет гранул силикагеля гарантирует сохранение сухого микроклимата внутри упаковки.
Силикагель марки КСМГ (крупный силикагель мелкопористый гранулированный по ГОСТ 3956-76) обладает удельной площадью поверхности пор до 750 м²/г. Для визуального мониторинга влажности мы добавляем 5–10% индикаторного силикагеля, пропитанного хлоридом кобальта. При повышении относительной влажности воздуха выше 25% синие гранулы индикатора необратимо меняют окраску на розовую.
Суммарная расчетная масса активного силикагеля \(M\) (в граммах) определяется балансом начальной атмосферной влаги и диффузионного потока пара сквозь барьерную оболочку:
$$M = \frac{V \cdot a + S \cdot b \cdot t}{c} \cdot k$$В приведенной математической модели физические параметры имеют следующие инженерные значения:
- Параметр \(V\) задает свободный внутренний объем защитного чехла за вычетом габаритов чугунной станины в кубических метрах.
- Коэффициент \(a\) определяет начальное влагосодержание воздуха внутри объема при температуре +20 °C и влажности 70%, принимается \(a = 15\) г/м³.
- Величина \(S\) обозначает суммарную площадь внешней поверхности пленочного барьерного чехла в квадратных метрах.
- Показатель \(b\) выражает коэффициент суточной паропроницаемости упаковочного полотна по ГОСТ 21472-81 в граммах на квадратный метр за сутки.
- Параметр \(t\) задает гарантированный период непрерывного консервационного хранения оборудования в сутках.
- Величина \(c\) указывает статическую сорбционную емкость силикагеля КСМГ при допустимой влажности воздуха 40%, \(c = 0.22\) г влаги на 1 г осушителя.
- Коэффициент \(k\) представляет технологический запас сорбента, \(k = 1.20\).
Рассмотрим практический расчет массы сорбента для консервации 3-осевого фрезерного обрабатывающего центра с рабочим полем 800х500 мм. Свободный объем воздуха под чехлом составляет \(V = 6.5\) м³. Площадь фольгированного чехла равна \(S = 22.0\) м². Удельная паропроницаемость трехслойной барьерной пленки составляет \(b = 0.08\) г/(м² · сут). Срок планируемой консервации станка равен одному году (\(t = 365\) суток).
Сначала мы рассчитываем массу влаги, содержащейся в начальном объеме замкнутого воздуха: \(W_1 = 6.5 \cdot 15 = 97.5\) г. Затем вычисляем массу диффундирующей влаги за 365 суток: \(W_2 = 22.0 \cdot 0.08 \cdot 365 = 642.4\) г. Суммарная масса поглощаемой влаги составляет \(W_{\Sigma} = 97.5 + 642.4 = 739.9\) г. С учетом емкости КСМГ и коэффициента запаса получаем требуемую массу: $$M = \frac{739.9}{0.22} \cdot 1.20 \approx 4035\text{ г} \approx 4.04\text{ кг}$$ Мы фасуем силикагель в 8 воздухопроницаемых тканевых мешков по 500 граммов и подвешиваем их равномерно по периметру станины.
Подготовка механики, электроники и СОЖ к консервации
В нашей практике качественная подготовка станка к длительному хранению начинается с удаления технологических загрязнений и полной промывки гидравлических трактов. Мы на производстве сливаем отработанную водосмешиваемую эмульсию и очищаем бак от шлама. Остатки СОЖ закисают и вызывают коррозионные раковины на направляющих. Оптические линейки очищаются изопропиловым спиртом высокой чистоты. А в шкафы управления мы закладываем осушающие VCI-капсулы для защиты микроэлектроники.
Мы выполняем регламентную консервацию узлов станка по строгому инженерному маршруту:
- Тщательная очистка кабинета, шнека стружкоудаления и телескопических кожухов от стружки и шлама промышленным пылесосом и ветошью.
- Дренаж бака СОЖ, циркуляционная промывка 3% бактерицидным щелочным раствором и продувка внутренних трубок сухим сжатым воздухом под давлением 0.4 МПа.
- Обезжиривание полированных чугунных столов, призм и направляющих скольжения растворителем Нефрас-С2-80/120.
- Нанесение подогретого консервационного масла НГ-203А распылителем на все оголенные металлические поверхности с последующим укрытием ингибированной бумагой.
- Ручная смазка шарико-винтовых пар и опорных подшипников пластичной водостойкой смазкой через тавотницы до появления свежего слоя на кромках сальников.
- Герметизация конуса шпинделя (BT40, BT50 или HSK-A63) защитной полимерной оправкой-заглушкой после нанесения тонкого слоя консервационного масла.
Особое внимание наладчики уделяют пружинному пакету механизма зажима инструмента в шпинделе. Хранить шпиндель с зажатой технологической оправкой запрещено, так как тарельчатые пружины теряют упругость от постоянного напряжения. Мы разжимаем цанговый зажим или вставляем разгрузочную пластиковую втулку. Литиевые резервные батареи плат ЧПУ (Fanuc, Siemens, Heidenhain) меняются на новые перед консервацией, а полная копия системных параметров выгружается на промышленную карту памяти.
Для оптических линеек абсолютного отсчета Heidenhain и энкодеров осей мы применяем бесконтактную консервацию. Запрещено наносить густые консервационные смазки на стеклянные растры и считывающие головки. Корпус линейки продувается очищенным воздухом с точкой росы -40 °C, после чего входной штуцер глушится защитным резьбовым колпачком.
Регламент расконсервации станка, смывка смазок и запуск
В нашей практике безопасная расконсервация станка с чпу смывка смазки и регламент ввода станка в эксплуатацию после хранения исключают поломки дорогостоящих шпиндельных подшипников. Мы на производстве начинаем расконсервацию с температурной стабилизации оборудования в цехе. Холодный металл мгновенно покрывается конденсатом при распаковке. Защитные масла удаляются мягкими углеводородными растворителями. И только после ручной прокачки направляющих маслом мы подаем силовое напряжение на сервоприводы.
Для безошибочного ввода оборудования в эксплуатацию сервисная служба выполняет регламентные шаги:
- Выдержка запечатанного станка в теплом производственном цехе в течение 24–48 часов до выравнивания температуры корпуса с окружающим воздухом.
- Вскрытие наружного барьерного чехла, извлечение мешков с отработанным силикагелем и демонтаж эмиттеров VCI из электрошкафа.
- Смывка слоя консервационных масел НГ-203А и К-17 ветошью, смоченной уайт-спиритом или Нефрасом-С4-150/200; применение бензола, ацетона и толуола строго запрещено из-за риска разрушения полиуретановых скребков.
- Очистка и сушка посадочного конуса шпинделя безворсовыми салфетками с техническим изопропиловым спиртом.
- Заливка свежего индустриального масла для направляющих скольжения (ISO VG 68 или Mobil Vactra Oil No. 2) в бак автоматической станции централизованной смазки.
- Принудительная ручная прокачка системы смазки кнопкой ручного цикла до появления устойчивой масляной пленки на всех направляющих и гайках ШВП.
- Контроль уровня напряжения резервных батарей памяти ЧПУ, включение вводного автомата и проверка корректности чтения машинных координат осей.
- Заливка свежего раствора смазочно-охлаждающей жидкости требуемой концентрации с проверкой рефрактометром.
- Запуск управляющей программы пошаговой приработки шпиндельного узла на оборотах от 15% до 100% от максимальных в течение 120 минут.
Плавная обкатка шпинделя после расконсервации равномерно распределяет осевшую пластичную смазку по дорожкам качения прецизионных радиально-упорных подшипников. Мы начинаем вращение на 500 об/мин с выдержкой 30 минут. Затем каждые 20 минут скорость увеличивается ступенями по 1000 об/мин с контролем температуры гильзы шпинделя пирометром. Превышение рабочей температуры свыше +55 °C сигнализирует о загустевании смазки или перекосе опор.