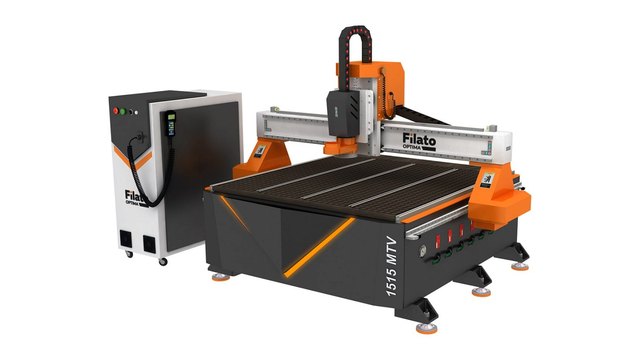
В камнеобработке мы регулярно сталкиваемся с попытками фрезеровать гранитные слябы на стандартных деревообрабатывающих или легких алюминиевых станках. Это приводит к поломке механики. Камень не дает стружки. Абразивный шлам с плотностью минеральных частиц 2.6–2.8 г/см³ мгновенно проникает в открытые каретки и заклинивает шарико-винтовые передачи. Инструмент перегревается. Поэтому станок для камня требует жесткой вибростойкой базы, мощного момента на шпинделе, герметичной защиты узлов и постоянного гидросмыва зоны реза.
Физика разрушения горных пород и свойства минералов
Обработка натурального и агломерированного камня коренным образом отличается от фрезерования металлов или полимеров. Минералы разрушаются не пластическим сдвигом с образованием витой стружки, а хрупким микроскалыванием зерен под силовым воздействием алмазных гранул. Алмазное зерно сминает и продавливает кристаллическую решетку породы. Возникают микротрещины. Затем происходит отрыв микроскопических чешуек породы, которые образуют тонкодисперсную пыль и шлам.
Твердость минералов определяют по минералогической шкале Мооса. Карбонатные породы (мрамор, известняк, травертин, оникс) имеют показатель 3–4 единицы. Они относительно легко поддаются раскрою и объемной 3D-гравировке. При этом силикатные и магматические породы (гранит, лабрадорит, габбро-диабаз, кварцевый агломерат, кварцит) обладают твердостью 6–7 единиц. Они содержат от 25% до 70% свободного кварца. Кварц отличается повышенной абразивностью. И если станок не обеспечивает жесткости, алмазные зерна полируются и перестают вскрываться, что ведет к термическому прижогу камня и выкрашиванию связки инструмента.
Физико-механические параметры камня и режимы резания
| Тип камня | Твердость по шкале Мооса | Плотность, кг/м³ | Тип разрушения | Рекомендуемый алмазный инструмент | Подача Vf, мм/мин | Глубина ap, мм |
|---|---|---|---|---|---|---|
| Мрамор (белый, бежевый) | 3.0–3.5 | 2600–2750 | Пластично-хрупкое скалывание | Вакуумно-паяный (вакуумно-диффузионный) | 800–1800 | 2.0–5.0 |
| Известняк, ракушечник | 2.5–3.0 | 2100–2500 | Хрупкое истирание | Твердосплавный, гальванический | 1200–2400 | 3.0–6.0 |
| Гранит (габбро-диабаз) | 6.5–7.0 | 2700–3100 | Микроскалывание кристаллов | Спеченный металломатричный (кобальт-бронза) | 300–800 | 0.3–1.2 |
| Кварцевый агломерат | 6.5–7.0 | 2400–2500 | Абразивный износ со смолами | Спеченный с усиленной бронзовой связкой | 400–1000 | 0.5–1.5 |
| Кварцит, лабрадорит | 7.0–7.5 | 2650–2800 | Сверххрупкое ударное раскалывание | Спеченный высокоалмазный сегментный | 250–600 | 0.2–0.8 |
Классификация алмазных фрез и геометрия режущей кромки
Для каждого типа породы на производстве подбирают строго определенный класс алмазного инструмента. Несоответствие связки твердости минерала приводит к мгновенной потере геометрии фрезы либо к ее засаливанию.
Спеченные алмазные фрезы (импрегнированные) изготавливают методом порошковой металлургии. Технические синтетические алмазы фракции 40/50–80/100 mesh равномерно перемешивают с металлическим порошком связки (кобальт, никель, вольфрам, бронза) и спекают под высоким давлением при температуре до 1000 °C. В процессе фрезерования твердого гранита связка медленно истирается абразивным шламом. На поверхность непрерывно выходят новые острые алмазные кристаллы. Возникает выраженный эффект самозатачивания. Мы применяем спеченные конические и цилиндрические фрезы для глубоких барельефов, надписей и профилирования кромок слябов.
Вакуумно-паяные (вакуумно-диффузионные) фрезы создают путем фиксации алмазных зерен на стальном корпусе специальным медно-титановым припоем в вакуумной печи. Алмазы выступают над телом корпуса на 60–70% своей высоты. Это формирует открытую структуру с широкими межзеренными карманами. Инструмент отлично выносит шлам при обработке вязкого мрамора, известняка и песчаника. Рез получается мягким. Нагрузка на привод снижается.
Гальванический алмазный инструмент получают электрохимическим осаждением никелевой связки с алмазами на стальную оправку. Алмазный слой тонок (1–2 ряда зерен). Мы рекомендуем применять гальванические граверы и микрофрезы малого диаметра (1–3 мм) исключительно для чистовой доводки, прорисовки мелких шрифтов, художественных портретов и неглубоких рельефов по мрамору.
Подобрать оборудование под вашу задачу
Конструкция станины, масса и портальная кинематика
Фрезерование камня сопровождается непрерывными ударными микроколебаниями. Если масса станка недостаточна, портал входит в резонанс. В результате алмазные кристаллы раскалываются, а на барельефе образуются волнообразные риски и ступени.
Станину тяжелого фрезерного станка по камню с ЧПУ сваривают из толстостенных стальных труб прямоугольного сечения толщиной 10–16 мм с внутренними диагональными ребрами жесткости. После сварки раму отжигают для снятия внутренних напряжений. Общая масса станка с рабочим полем 1300×2500 мм составляет от 1800 до 3500 кг. Опоры станка оснащают массивными виброопорами с регулировочными болтами и резинометаллическими демпферами. Это надежно изолирует станину от колебаний пола в камнерезном цехе.
Ход по оси Z на станках для камня увеличен до 300–500 мм по сравнению со стандартными 180–200 мм на деревообрабатывающих моделях. Увеличенный просвет под порталом необходим для свободной укладки массивных гранитных блоков, надгробных стел, ритуальных плит и установки поворотных поворотно-делительных механизмов (4-й оси) диаметром до 300 мм для вытачивания фигурных балясин и скульптур.
Шпиндельный узел: крутящий момент и жидкостное охлаждение
Для алмазного фрезерования минералов требуются низкие скорости вращения и высокий крутящий момент. Высокооборотные деревообрабатывающие шпиндели здесь неприменимы, поскольку на оборотах ниже 12 000 об/мин они теряют до 70% тяги и перегреваются.
На камнеобрабатывающие фрезерные станки устанавливают специализированные асинхронные трехфазные мотор-шпиндели мощностью 3.7, 5.5 или 7.5 кВт с цанговыми патронами ER25, ER32 или конусами BT30/BT40. Шпиндель 5.5 кВт развивает максимальный крутящий момент на частотах 6000–9000 об/мин. Это позволяет стабильно заглублять алмазные коронки и дисковые пилы диаметром до 150 мм без риска просадки частоты вращения.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Охлаждение шпинделя выполняют исключительно жидкостным через замкнутый контур с фреоновым чиллером (модели CW-5200, S&A). Воздушное охлаждение вентилятором на станках по камню запрещено: крыльчатка затягивает влажный шлам и кварцевую пыль прямо в подшипниковый узел, выводя керамические опоры из строя за несколько недель работы.
Система подачи СОЖ и трехступенчатая фильтрация шлама
Фрезерование камня всухую категорически недопустимо. Без охлаждения алмазный инструмент сгорает за 15–30 секунд, а кварцевая пыль разрушает дыхательные пути оператора.
Смазочно-охлаждающая жидкость (чистая техническая вода без добавления масляных эмульсий, чтобы не оставлять несмываемых жирных пятен на пористом камне) подается поливом непосредственно в точку контакта фрезы с материалом через двойные регулируемые шарнирные сопла. Расход воды составляет от 15 до 30 л/мин при давлении 0.2–0.5 МПа. Интенсивный поток мгновенно омывает алмазные зерна и выносит тяжелый шлам из глубоких пазов.
Рабочий стол станка оборудуют сварной ванной из нержавеющей стали с уклоном к сливному патрубку. Вода со шламом стекает в трехсекционный отстойник:
- Первая секция (грубое осаждение): тяжелые гранитные частицы размером более 100 мкм выпадают в осадок под действием гравитации на дно съемного перфорированного бункера.
- Вторая секция (тонкое отстаивание): лабиринтные перегородки замедляют скорость потока жидкости, обеспечивая оседание мелкой фракции шлама размером 20–100 мкм.
- Третья секция (чистый забор): погружной дренажный насос забирает осветленную воду через сетчатый картриджный фильтр тонкой очистки (до 10–25 мкм) и возвращает ее в замкнутый контур подачи на шпиндель.
Защита механики от абразивного шлама
Гранитный шлам содержит микрокристаллы кварца с твердостью 7 по Моосу. При попадании в пару трения он работает как абразивная притирочная паста, уничтожая закаленные рельсовые направляющие и шарико-винтовые пары за 2–3 месяца.
Для надежной изоляции механики применяют комбинированную трехконтурную защиту. Направляющие и ШВП по осям X и Y закрывают герметичной армированной гофрозащитой из плотного полиуретана или негорючей ткани, устойчивой к воде и абразиву. Подвижные каретки портала дополнительно защищают телескопическими щитками из листовой нержавеющей стали толщиной 1.2–1.5 мм. Они принимают на себя прямые удары брызг и кусков камня.
Каретки линейных направляющих (Hiwin, PMI, THK серии HG/EG) оснащают двойными торцевыми резинометаллическими скребками (пыльниками), металлическими очистителями и встроенными масляными емкостями. Система ЧПУ управляет автоматической импульсной централизованной смазкой. Каждые 30–60 минут насос нагнетает консистентную водостойкую смазку в подшипники, вытесняя возможные микрочастицы шлама наружу.
Технологические режимы фрезерования и стратегии 3D-обработки
Фрезерование камня ведут на умеренных скоростях подачи с минимальным съемом материала за один проход. Попытка ускорить процесс ведет к поломке фрезы и вырывам фрагментов рельефа.
Черновую выборку глубоких полостей выполняют спеченными концевыми цилиндрическими фрезами со спиральными или прямыми сегментами диаметром 8–12 мм. Частоту вращения шпинделя устанавливают в диапазоне 7000–10 000 об/мин. Скорость рабочей подачи Vf выдерживают в пределах 600–1200 мм/мин. Осевое заглубление ap для гранита составляет 0.5–1.2 мм на проход, для мрамора — до 2.0–3.5 мм. Врезание инструмента в цельную плиту производят исключительно по спиральной или наклонной траектории под углом 3–5 градусов. Прямое вертикальное врезание торцом запрещено.
Чистовое 3D-фрезерование барельефов, икон и ритуальных композиций выполняют коническими сферическими фрезами с радиусом скругления кончика R0.5–R1.5 мм. Шаг между строками (Step-over) назначают от 0.08 до 0.18 мм. Малый шаг дает гладкую поверхность камня, которая почти не требует ручной доводки шарошками и полировальными алмазными падами (черепашками). Подачу удерживают на уровне 800–1500 мм/мин при частоте шпинделя 9000–12 000 об/мин.
Практический чек-лист выбора станка по камню
При подборе фрезерного станка для камнеобрабатывающего производства мы рекомендуем опираться на проверенный комплекс технических требований.
- Жесткость рамы: толстостенная сварная или чугунная станина массой от 2.0 тонн с термообработкой и виброопорами.
- Шпиндельный узел: мощность от 5.5 кВт с жидкостным контуром через чиллер и моментом на 6000–9000 об/мин.
- Гидрозащита: ванна из нержавеющей стали, расход помпы от 20 л/мин, трехкамерный отстойник и сплошная бронированная гофрозащита всех осей.
- Кинематика: профильные рельсы типоразмера 25–30 мм со скребками высокого давления и прецизионные ШВП класса C5/C3.
- Рабочее поле: формат 1300×2500 мм с ходом Z не менее 350 мм для свободной работы с плитами, стелами и поворотной 4-й осью.