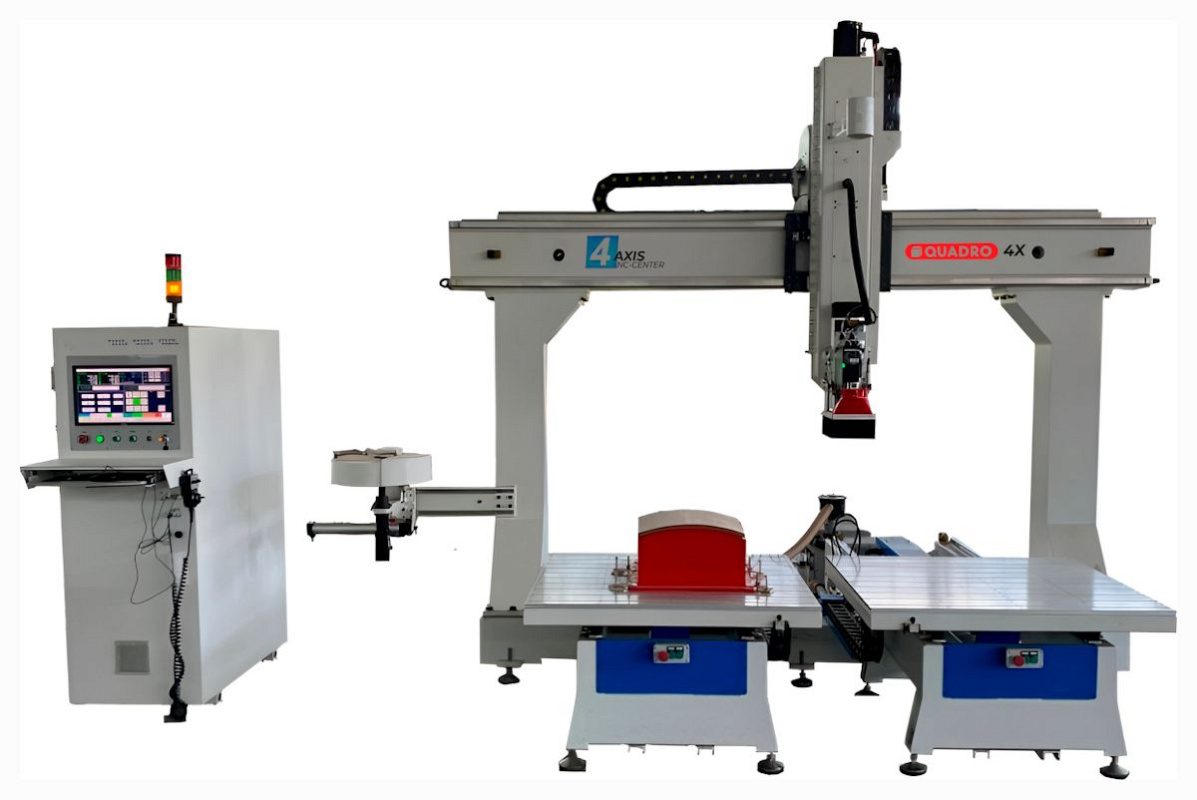
Пятиосевые фрезерные центры подвержены систематическим погрешностям из-за нагрева станины и износа поворотно-наклонных столов. Программный пакет KinematicsOpt системы ЧПУ Heidenhain решает эту сложную задачу. Он обеспечивает автоматическую калибровку кинематической цепочки станка прямо в цехе. Сервисные инженеры с оптическими трекерами больше не требуются. Измерительный щуп последовательно обкатывает калибровочную сферу, определяя смещения центров вращения осей с микронной точностью.
Влияние температурных деформаций на кинематические центры
Колебания температуры воздуха в цехе и нагрев подшипников шпинделя вызывают смещения центра вращения поворотных осей A, B и C. Даже небольшой дрейф стола на пятнадцать микрометров искажает геометрический контур. Ошибки накапливаются при непрерывной многоосевой интерполяции. Регулярная калибровка кинематики перед чистовой обработкой компенсирует тепловой увод математическими поправками. Система ЧПУ вносит коррекции в реальном времени.
Расчет пространственного смещения центра вращения выполняется на основе векторов трансформации кинематической матрицы координат:
Пятиосевые фрезерные станки
Весь раздел →
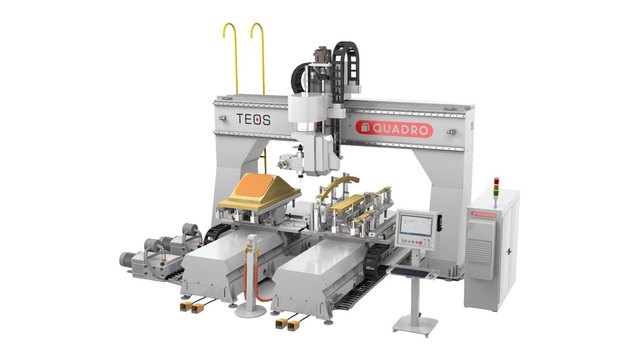
Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS Z-1000 ATC 2+1 ATC (ONE HITECO)

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS ATC
delta_R = sqrt(delta_X^2 + delta_Y^2 + delta_Z^2)где параметры delta_X, delta_Y и delta_Z задают линейные отклонения центра сферы от теоретической оси вращения, величина delta_R определяет итоговую радиальную погрешность позиционирования узла.
Методика замера эталонной сферы циклом Touch Probe 451
Процедура автоматической юстировки начинается с жесткого закрепления прецизионной керамической сферы на поверхности рабочего стола. Цикл Touch Probe 451 системы Heidenhain последовательно касается сферы в пяти базовых точках. Замеры повторяются при различных углах наклона узлов. Координаты точек передаются в числовой контроллер. Программа выполняет триангуляционный расчет и восстанавливает реальное пространственное положение осей вращения.
Калибровочная сфера должна иметь погрешность формы менее 0.5 мкм, а ее монтаж на столе обязан полностью исключать микроперемещения от касания щупа.
Последовательность выполнения калибровки KinematicsOpt состоит из следующих шагов:
- Установка и выверка эталонной калибровочной сферы в рабочей зоне стола.
- Калибровка длины и эффективного радиуса рубинового наконечника измерительного щупа TS 740.
- Запуск цикла Touch Probe 451 в режиме предварительного замера и проверки пределов поворота.
- Выполнение чистового автоматического цикла измерения с записью обновленных кинематических констант.
Подобрать оборудование под вашу задачу
Математический расчет и перезапись смещений осей
Система управления сопоставляет реальную траекторию щупа с теоретической моделью станка, вычисляя линейные и угловые несовпадения. Рассчитанные коэффициенты коррекции автоматически записываются в системную таблицу kinelist.tab. Это корректирует работу функций M128 и TCPM. Оператор получает подробный отчет с указанием люфтов и пространственных отклонений. Точность интерполяции пятиосевого контура полностью восстанавливается.
Пятиосевые фрезерные станки
Весь раздел →
Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO JET ECO

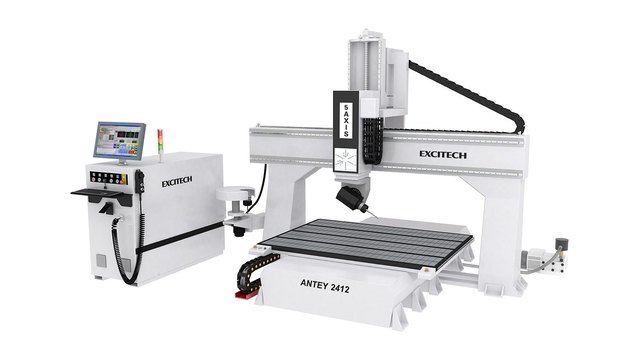
Пятиосевой пятикоординатный фрезерный обрабатывающий центр EXCITECH ANTEY

Пятиосевой пятикоординатный фрезерный обрабатывающий центр QUADRO TEOS ECO
| Параметр кинематической погрешности | Допустимое отклонение нового станка, мм | Значение после 5000 часов работы, мм | Точность компенсации KinematicsOpt, мм |
|---|---|---|---|
| Смещение центра поворотной оси A по оси Y | 0.004 | 0.022 | 0.002 |
| Смещение центра наклонной оси C по оси X | 0.003 | 0.018 | 0.001 |
| Неперпендикулярность осей вращения A и C | 0.005 град | 0.025 град | 0.002 град |
Компенсация люфтов поворотно-наклонных столов
Механические приводы поворотных столов с червячными парами со временем накапливают зазоры при тяжелых переменных нагрузках. Модуль KinematicsOpt измеряет угловой люфт раздельно для прямого и обратного вращения планшайбы. ЧПУ формирует таблицу динамических поправок backlash. Это устраняет запаздывание поворотного привода при смене направления круговой подачи. На чистовой поверхности деталей больше не возникают микроступеньки.
Преимущества регулярной автоматической калибровки кинематики станка заключаются в следующем:
- Исключение ступенчатых переходов на стыках криволинейных поверхностей сложных деталей.
- Гарантированное сохранение допусков взаимного расположения отверстий при многосторонней обработке.
- Возможность быстрой проверки геометрии станка оператором после аварийного столкновения узлов.
- Документирование истории изменения геометрии станка для планирования планово-предупредительного ремонта.
Технические критерии составления протокола точности
Финальный протокол измерений содержит полный анализ состояния каждого поворотного узла обрабатывающего центра. Документ фиксирует максимальную радиальную погрешность сферы, среднеквадратичное отклонение и угловые офсеты осей. Сохранение архива измерений помогает службе главного механика вовремя замечать износ подшипников. Это позволяет точно планировать регламентное обслуживание оборудования без внезапных простоев цеха.