Ошибки при заказе фрезерного станка с ЧПУ оборачиваются постоянными простоями цеха. Предприятия теряют деньги из-за брака посадочных шеек и выкрашивания твердосплавных пластин. Мы на производстве часто сталкиваемся с попыткой обрабатывать конструкционную сталь на легких портальных станках. Жесткости не хватает. Технологи снижают минутную подачу. В итоге пластины работают с трением вместо резания, их стойкость падает втрое, а себестоимость деталей растет. Грамотный инженерный расчет защищает производство от лишних расходов.
Анализ производственных задач и выбор кинематической схемы
Геометрия заготовок, их исходный вес и заданные допуски чертежа определяют базовую компоновку фрезерного станка. Для раскроя крупногабаритных листовых материалов, деревообработки и силовой трехмерной фрезеровки стальных поковок требуются принципиально разные несущие системы. Правильный выбор кинематической схемы защищает направляющие качения от раннего износа. При этом станок стабильно держит расчетные квалитеты точности при круглосуточной двухсменной эксплуатации.
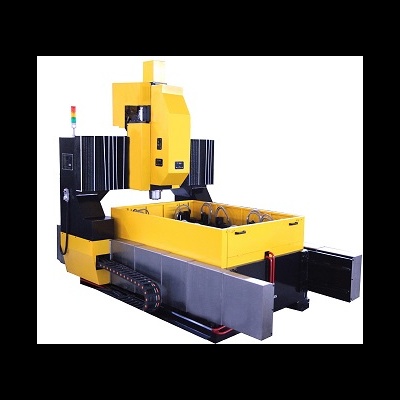
Портальные станки с подвижным порталом (Gantry type) перемещают тяжелую поперечную балку с осью Z над неподвижным столом. Такая компоновка обеспечивает высокую грузоподъемность. Вес тяжелой плиты передается прямо на цеховой фундамент. Станки с подвижным порталом оптимальны для раскроя листового алюминия, композитных панелей, фанеры и пластиков на столах от 1500×3000 до 3000×12000 мм. Но длинная подвижная балка уступает в жесткости при высоких боковых усилиях резания.
Портальные центры с подвижным столом (Bridge type) строят на базе неподвижной замкнутой П-образной рамы. По координате X перемещается рабочий стол вместе с заготовкой. Неподвижный портал обеспечивает повышенную виброустойчивость при обработке стальных отливок. Длина зоны обработки здесь ограничена физическим ходом стола. А масса детали напрямую нагружает сервопривод подачи.
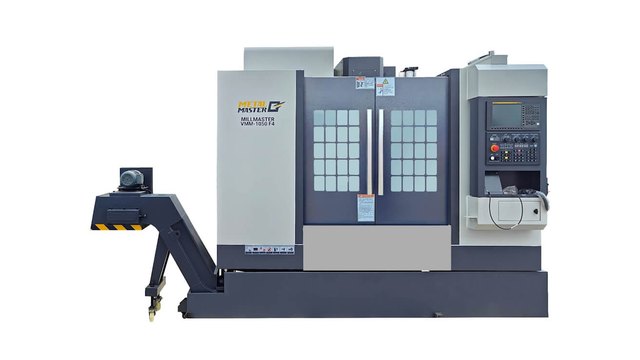
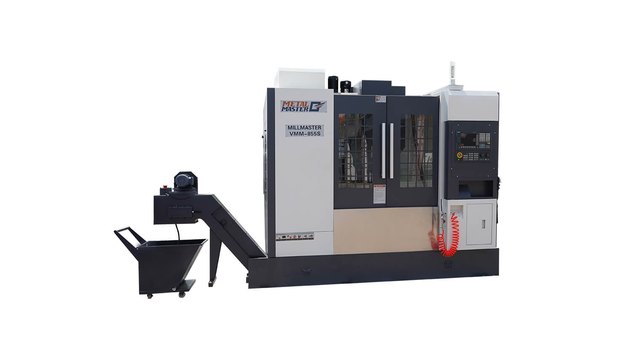
Вертикальные обрабатывающие центры (VMC) с C-образной чугунной колонной и крестовым столом созданы для силовой обработки сталей, чугунов и титана. Компактная рабочая зона и телескопические щитки надежно изолируют направляющие от горячей стружки. Станки VMC обеспечивают точность позиционирования по стандарту ISO 230-2 в пределах 0.005–0.008 мм. Их повторяемость достигает 0.003 мм.
Сравнение кинематических компоновок фрезерных станков
| Технический параметр | Подвижный портал (Gantry) | Подвижный стол (Bridge) | Вертикальный центр (VMC) |
|---|---|---|---|
| Обрабатываемые материалы | Алюминий, пластик, дерево, композиты | Сталь, чугун, цветные сплавы | Конструкционные и жаропрочные стали, титан |
| Типовые габариты стола, мм | От 1300×2500 до 3000×12000 | От 1000×1500 до 2000×4000 | От 500×400 до 2000×900 |
| Точность позиционирования (ISO 230-2) | ±0.05–0.08 мм | ±0.015–0.025 мм | ±0.005–0.008 мм |
| Повторяемость позиционирования | 0.03–0.05 мм | 0.008–0.012 мм | 0.003–0.005 мм |
| Максимальная масса заготовки | Ограничена только полом | До 3000–5000 кг | До 800–2500 кг |
| Эвакуация стружки и подача СОЖ | Аспирация / боковые лотки | Шнековые транспортеры | Смыв СОЖ и ленточный конвейер |
Материаловедение станины и выбор направляющих
Статическая и динамическая жесткость несущей рамы определяет устойчивость станка при прерывистом резании уступов и глубоких пазов. Материал станины задает демпфирующую способность и температурную стабильность геометрических осей. Легкая станина быстро входит в резонанс на рабочих оборотах шпинделя. Возникают автоколебания. Они выкрашивают твердосплавные кромки за несколько минут силового фрезерования.
Серый модифицированный чугун Механит (Meehanite FC25 и FC30) содержит плотный пластинчатый графит. Микроструктура чугуна эффективно рассеивает механические колебания и гасит вибрации. Мы на заводах изготовителей строго проверяем регламент термической обработки. Отливки проходят полный отжиг при температуре 580–600 °C с медленным охлаждением в печи. Процесс снимает внутренние напряжения и стабилизирует станину на весь срок службы.
Минеральное литье (эпоксигранит или полимербетон) состоит из эпоксидной смолы и гранитного щебня мелких фракций. Демпфирование эпоксигранита в 6–8 раз выше чугуна. Низкая теплопроводность компаунда защищает геометрию станка от суточных перепадов температуры в цехе. Мы рекомендуем выбирать полимербетонные станины для высокоскоростной чистовой обработки закаленных пресс-форм.
Сварные стальные рамы из профильных труб применяют в портальных станках легкого класса. Главным критерием качества служит обязательный объемный термоотпуск рамы в печи перед фрезеровкой посадочных полок под рельсы. Без отжига остаточные напряжения деформируют конструкцию через пару месяцев. Это неизбежно перекашивает направляющие.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Профильные рельсовые направляющие качения разделяются на шариковые и роликовые серии. Шариковые рельсы имеют низкое трение и дают скорость быстрых ходов до 48 м/мин. Роликовые рельсы используют цилиндрические ролики. Они создают непрерывный линейный контакт с дорожкой. Ролики держат в 2.5 раза большие радиальные нагрузки и рекомендуются для обработки сталей.
Направляющие скольжения коробчатого типа (Box Ways) представляют собой массивные чугунные призмы твердостью 52–56 HRC. Сопрягаемые плоскости кареток оклеивают полимером Turcite-B и шабрят вручную. Масляный клин между чугуном и полимером Turcite-B дает идеальное виброгашение при тяжелой черновой обдирке поковок фрезами диаметром от 80 мм.
Инженерное правило цеха: для скоростной обработки алюминия и цветных сплавов оптимальны роликовые рельсовые направляющие со скоростью подач до 36–48 м/мин. Но при силовой черновой обработке жаропрочных сталей и титана преимущество сохраняют направляющие скольжения Box Ways с ручной шабровкой и покрытием Turcite-B.
Характеристики материалов станин и типов направляющих
| Тип станочного узла | Конструкционный материал | Коэффициент демпфирования | Скорость подач, м/мин | Рекомендуемая область применения |
|---|---|---|---|---|
| Станина Meehanite FC30 | Серый модифицированный чугун | 0.035 (высокий) | До 36–48 | Обрабатывающие центры VMC, резание сталей |
| Станина из эпоксигранита | Полимербетон с гранитной крошкой | 0.220 (сверхвысокий) | До 60 | Прецизионное микрофрезерование, матрицы |
| Сварная стальная станина | Конструкционная сталь с отжигом | 0.008 (умеренный) | До 24–30 | Раскрой листовых пластиков, дерева, алюминия |
| Шариковые рельсы | Легированная сталь с шариками | Низкий | До 48–60 | Гравировка, раскрой древесины, сверление |
| Роликовые рельсы | Рельс с цилиндрическими роликами | Средний | До 36–48 | Обработка сталей, цветных сплавов, пресс-форм |
| Коробчатые Box Ways | Закаленный чугун и Turcite-B | Максимальный | До 15–20 | Черновая обдирка поковок, титан, жаропрочные сплавы |
Подобрать оборудование под вашу задачу
Шпиндельный узел: крутящий момент, обороты, типы конусов и охлаждение
Шпиндельный узел передает механическую энергию вращения на фрезу и воспринимает радиальные и осевые силы резания. Согласование эффективной мощности привода, крутящего момента и рабочей частоты вращения определяет минутный объем снимаемой стружки. При слабом моторе шпиндель перегревается. Автоматика отключает привод при первом силовом проходе торцевой фрезы.
Связь мощности, момента и частоты вращения описывается базовой формулой электропривода:
P = \frac{M \cdot n}{9550}
В этой формуле параметр \(P\) задает эффективную мощность на валу в киловаттах, величина \(M\) определяет крутящий момент в ньютон-метрах, а значение \(n\) выражает частоту вращения шпинделя в оборотах в минуту. Физика процесса проста. При фиксированной мощности мотора рост оборотов неизбежно снижает крутящий момент на фрезе.
Редукторные шпиндели с двухступенчатой коробкой ZF развивают момент 400–1200 Нм на скоростях 50–2000 об/мин. Они незаменимы для сверления крупных отверстий и тяжелого фрезерования поковок. Ременные шпиндели работают на частотах 8000–10000 об/мин с моментом 70–160 Нм. Это универсальный выбор для машиностроения.
Шпиндели прямого привода (Direct Drive) и встроенные мотор-шпиндели исключают ремни и шестерни. Ротор мотора сидит прямо на шпиндельном валу. Мотор-шпиндели развивают от 12000 до 24000 об/мин при моменте 25–90 Нм. Мы рекомендуем прямой привод для скоростной обработки алюминия и чистового фрезерования пресс-форм.
Жесткость инструментального стыка задается типом и размером приемного конуса шпинделя.
- Конус BT30 (ISO 30): компактный конус для легких станков с оборотами до 24000 об/мин и фрезами диаметром до 16 мм.
- Конус BT40 (DIN 69871 / MAS 403): основной стандарт машиностроения для силовой работы фрезами диаметром до 63 мм.
- Конус BT50: массивный силовой конус с диаметром фланца 100 мм для черновой обдирки стальных отливок.
- Двойной контакт Big-Plus (BBT): одновременное базирование по конусу 7:24 и торцу фланца с ростом жесткости на 35%.
- Полые конусы HSK (HSK-A63, HSK-E40 по ISO 12164): укороченный конус 1:10 с упругой юбкой, прижимающейся к гнезду на высоких скоростях.
Для стабилизации геометрии высокооборотных шпинделей применяют проточные фреоновые чиллеры. Хладагент непрерывно циркулирует через рубашку шпиндельного картриджа. Чиллер держит температуру корпуса шпинделя равной температуре станины с точностью ±0.5 °C. Это исключает температурное удлинение вала по оси Z.
Приводы подач, датчики обратной связи и выбор системы ЧПУ
Точность координатных перемещений суппорта зависит от типа механической передачи и способа измерения реального положения стола. Использование шлифованных шарико-винтовых пар с предварительным натягом гайки исключает люфты в кинематике. Выбор оптических линеек и вычислительной платформы ЧПУ определяет чистоту поверхности детали при скоростном 3D-фрезеровании сложных поверхностей.
Шлифованные ШВП классов точности C3 и C5 с предварительным натягом преобразуют вращение серводвигателя в линейное движение. Развиваемое винтовой парой осевое усилие рассчитывается по формуле:
F_a = \frac{2 \cdot \pi \cdot M \cdot i}{P_h \cdot \eta}
где переменная \(F_a\) выражает создаваемое осевое тяговое усилие в ньютонах, значение \(M\) задает крутящий момент сервомотора, параметр \(i\) обозначает передаточное число редуктора, величина \(P_h\) соответствует шагу винта в метрах, а \(\eta\) выражает механический КПД пары (0.90–0.95). ШВП дают предельную жесткость на ходах до 2000 мм.
Косозубые зубчатые рейки с безлюфтовыми планетарными редукторами ставят на длинных осях порталов протяженностью от 3 до 30 метров. Зацепление закаленной шестерни и шлифованной рейки исключает вибрацию длинного винта. Линейные двигатели (Linear Motors) передают тяговое усилие на каретку напрямую. Они развивают скорость до 100 м/мин и ускорения до 2G.
Оптические измерительные линейки (Heidenhain, Renishaw, Fagor) монтируют вдоль базовых осей для прямого контроля положения стола (Full Closed Loop). Стеклянная шкала считывает координату с шагом 0.1 мкм. Система автоматически компенсирует тепловой нагрев винта ШВП и микродеформации опор.
Вычислительные возможности системы ЧПУ определяют скорость отработки кадров управляющей программы:
- Fanuc 0i-MF Plus: эталон надежности и долговечности с обширной сервисной поддержкой и отработанными циклами фрезерования.
- Siemens Sinumerik 828D / 840D sl: современная система для скоростной 5-осевой обработки со сглаживанием Advanced Surface и средой ShopMill.
- Heidenhain TNC 640: признанный лидер в изготовлении пресс-форм за счет идеальной интерполяции сплайнов.
- Syntec 6MB / 60WE: надежная тайваньская система управления для портальных станков по дереву и цветным металлам.
- RichAuto A11: автономный трехкоординатный DSP-пульт для бюджетных раскроечных станков без постоянного подключения к ПК.
Практический расчет режимов и параметров станка
Для подтверждения методики подбора выполним инженерный расчет параметров вертикального обрабатывающего центра под черновое торцевое фрезерование корпусной плиты из стали 40Х твердостью 220 HB. Расчет позволяет заранее выяснить требуемую мощность главного привода и крутящий момент шпинделя на малых частотах вращения. Это исключает покупку станка со слабым мотором.
Операция выполняется насадной торцевой фрезой диаметром \(D = 80\) мм с числом зубьев \(z = 5\). Ширина фрезерования составляет \(a_e = 60\) мм при глубине резания \(a_p = 4\) мм. Для сменных твердосплавных пластин задаем скорость резания \(V_c = 160\) м/мин и подачу на зуб \(f_z = 0.18\) мм/зуб.
Сначала вычисляем расчетную частоту вращения шпинделя: \(n = rac{1000 \cdot V_c}{\pi \cdot D} = rac{1000 \cdot 160}{3.1416 \cdot 80} pprox 637\) об/мин. Затем находим минутную подачу рабочего стола: \(V_f = n \cdot z \cdot f_z = 637 \cdot 5 \cdot 0.18 pprox 573\) мм/мин. Минутный объем снимаемой стальной стружки составит: \(Q = rac{a_p \cdot a_e \cdot V_f}{1000} = rac{4 \cdot 60 \cdot 573}{1000} pprox 137.5\) см\(^3\)/мин.
При удельной силе резания для стали 40Х \(k_c = 2100\) МПа расчетная эффективная мощность резания равна: \(P_e = rac{Q \cdot k_c}{60 \cdot 10^3 \cdot \eta} = rac{137.5 \cdot 2100}{60000 \cdot 0.85} pprox 5.66\) кВт. Требуемый крутящий момент шпинделя на частоте 637 об/мин составит: \(M = rac{9550 \cdot P_e}{n} = rac{9550 \cdot 5.66}{637} pprox 84.9\) Нм.
Наш расчет доказывает необходимость станка со шпинделем мощностью от 11–15 кВт и конусом BT40 или BT50, выдающим момент от 100 Нм на низких оборотах. Попытка резать эту деталь высокооборотным мотор-шпинделем без редуктора вызовет перегрузку привода по току и аварийную остановку.
Рейтинг классов станков, расчет TCO и регламент приемки
Рынок фрезерных станков с ЧПУ делится на четыре технологических сегмента с разной точностью, ресурсом и стоимостью владения. Понимание различий между классами помогает предприятию подобрать оптимальный станочный парк без лишней переплаты за невостребованные функции. Рассмотрим актуальное сопоставление категорий станков и методику их заводской и цеховой приемки.
Фрезерные станки с ЧПУ по размерам рабочей зоны
Весь раздел →
3D Фрезерный станок c ЧПУ Wattsan A1 1616

3D Фрезерный станок c ЧПУ Wattsan A1 1616 NcStudio

3D Фрезерный станок c ЧПУ Wattsan A1 1616 RichAuto
Премиальный сегмент (DMG Mori, Makino, Hermle, Mazak, Grob) использует станины из чугуна Meehanite или полимербетона. Термосимметричная конструкция с активным охлаждением осей дает точность позиционирования до 0.003 мм. Это оборудование для авиакосмической отрасли, медицины и приборостроения.
Промышленный стандарт (DN Solutions / Doosan, Hyundai WIA, Haas, Feeler, Victor Taichung) перекрывает типовые задачи серийного машиностроения. Станки оснащают роликовыми направляющими или призмами Box Ways, конусами BT40/BT50 и ЧПУ Fanuc или Siemens. Они стабильно работают в три смены.
Тайваньско-китайский промышленный сегмент (DMTG, Leadwell, Neway, Quick-Jet, Kafo) предлагает хороший баланс цены и ресурса для малых цехов. При правильной комплектации станки уверенно держат квалитеты точности IT7–IT8.
Портальные раскроечные станки (WoodTec, Beaver, MultiCam) служат для столярных цехов, рекламы и пакетного раскроя листового пластика и алюминия.
Для оценки инвестиций мы рассчитываем совокупную стоимость владения (Total Cost of Ownership):
TCO = CAPEX + \sum_{t=1}^{N} \frac{OPEX_t}{(1+r)^t}
где параметр \(CAPEX\) выражает затраты на покупку, доставку и фундамент, переменная \(OPEX_t\) определяет эксплуатационные расходы в году \(t\) (электроэнергия, плановое ТО, замена подшипников шпинделя и расходники), величина \(r\) задает ставку дисконтирования, а \(N\) соответствует плановому сроку службы станка.
Приемка станка проводится по четкому инженерному регламенту в соответствии с ГОСТ 18097-93 и стандартом ISO 10791-2.
- Геометрический контроль плоскостей: проверка плоскостности стола линейкой, замер перпендикулярности осей гранитным угольником и контроль биения шпинделя на оправке длиной 300 мм (допуск не более 0.003–0.005 мм).
- Лазерная интерферометрия осей: замер шага и повторяемости интерферометром Renishaw XL-80 с записью таблицы компенсации шага ШВП в ЧПУ по стандарту ISO 230-2.
- Динамический тест круглости Ballbar: выявление несоосности осей, люфтов подшипников и рассогласования приводов системой Renishaw QC20-W на скоростях 1000, 3000 и 5000 мм/мин.
- Силовая обработка контрольного образца: фрезерование тестовой детали и последующий замер шероховатости Ra и квалитетов на координатно-измерительной машине.