Покупка деревообрабатывающего станка с ЧПУ требует детального анализа механических узлов, динамики приводов и электрошпинделя. Ошибки при подборе жесткости портала и типа координатных передач приводят к вибрационному браку, сколам шпона и ограничению скорости резания. Правильный выбор конфигурации гарантирует многолетнюю работу на высоких подачах с минимальными эксплуатационными расходами.
Конструкция станины и выбор направляющих для деревообработки
Жесткость станины определяет предельную точность и способность гасить высокочастотные колебания от быстровращающегося инструмента. Легкие конструкции из тонкостенного алюминиевого профиля деформируются при скоростном перемещении массивного портала. Наш производственный опыт показывает, что для надежной деревообработки необходима тяжелая цельносварная станина из толстостенной стальной трубы с термическим отжигом.
Термообработка снимает внутренние механические напряжения в сварных швах станины. Если отжиг не выполнен, станину со временем «ведет», и плоскостность стола безвозвратно теряется. После отжига посадочные площадки под профильные направляющие фрезеруются на портальном оборудовании за одну технологическую установку.
Фрезерные станки с ЧПУ
Весь раздел →
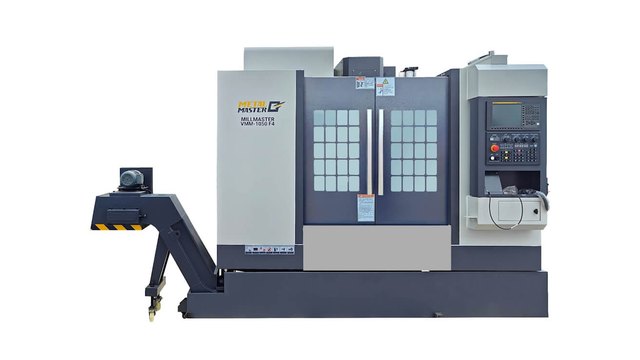
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
| Тип направляющих | Динамическая грузоподъемность | Точность позиционирования | Срок службы при запылении |
|---|---|---|---|
| Цилиндрический вал на опоре SBR20 | 8.6 кН | ±0.15 мм/м | До 1 года (быстрый люфт) |
| Профильный рельс квадратного сечения HGR20 | 17.8 кН | ±0.02 мм/м | 3–5 лет при регулярной смазке |
| Усиленный профильный рельс HGR25 | 24.8 кН | ±0.01 мм/м | Более 7 лет в промышленном режиме |
Подбор мощности и типа охлаждения шпинделя
Электрошпиндель является главным силовым узлом, определяющим максимальный диаметр концевой фрезы и скорость подачи. Для скоростного раскроя мебельных плит толщиной до 25 мм требуется шпиндель мощностью не менее 3.2 кВт. При этом для глубокой 3D резьбы рельефов и обработки массива твердых пород древесины оптимальны агрегаты мощностью от 4.5 до 6.0 кВт.
По типу охлаждения шпиндели делятся на водяные (жидкостные) и воздушные. Водяное охлаждение работает тише и обеспечивает стабильный тепловой режим независимо от оборотов. Но воздушное охлаждение исключает риск замерзания теплоносителя в неотапливаемом цехе и упрощает конструкцию.
| Параметр шпинделя | Легкая гравировка и 3D рельеф | Скоростной мебельный раскрой (ЛДСП/МДФ) | Тяжелая обработка массива древесины |
|---|---|---|---|
| Рекомендуемая мощность | 1.5 – 2.2 кВт | 3.2 – 4.5 кВт | 5.5 – 9.0 кВт (с автосменой ISO/HSK) |
| Тип цангового зажима | ER16 / ER20 (до 13 мм) | ER25 / ER32 (до 20 мм) | ISO30 / HSK-F63 (до 25 мм) |
| Диапазон рабочих оборотов | 6 000 – 24 000 об/мин | 12 000 – 24 000 об/мин | 3 000 – 24 000 об/мин (высокий крутящий момент) |
| Тип охлаждения | Водяное (помпа/чиллер) | Воздушное (электрокрыльчатка) | Воздушное принудительное |
Подобрать оборудование под вашу задачу
Тип привода осей: ШВП или косозубая рейка для раскроя
Выбор механической передачи по осям X и Y зависит от размеров рабочего поля станка и требуемой динамики. Шарико-винтовые передачи (ШВП) обеспечивают наивысшую точность позиционирования, но на длинных осях свыше 1500 мм длинный винт провисает и вибрирует при высоких оборотах. Поэтому для полноформатных столов 2050x4050 мм стандартом является закаленная косозубая рейка с планетарным редуктором.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Косозубая зубчатая рейка обеспечивает плавное зацепление нескольких зубьев одновременно, что снижает динамический шум и устраняет рывки. Расчет допустимой скорости перемещения по рейке учитывает передаточное число редуктора:
\[V_{max} = \frac{\pi \cdot m \cdot z \cdot n_{mot}}{1000 \cdot i}\]
где параметр \(m\) означает модуль зубчатой рейки, число \(z\) указывает количество зубьев ведущей шестерни, величина \(n_{mot}\) задает обороты серводвигателя, а \(i\) обозначает коэффициент редукции планетарного механизма.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
- Плавный вход в зацепление двух и более зубьев одновременно.
- Отсутствие критического провисания на длинах перемещения более 3 метров.
- Высокая динамика ускорения портала до 4000 мм/с² без риска изгиба винта.
По оси Z всегда устанавливается прецизионная ШВП с предварительным натягом гайки. Это исключает люфт и предотвращает самопроизвольное опускание шпиндельного суппорта при отключении питания станка.
Вакуумный прижим и система аспирации стружки
Надежная фиксация листового материала исключает сдвиг заготовки под действием радиальных сил резания. Механические струбцины и прижимы требуют запаса материала по краям и отнимают до 30% рабочего времени оператора. В нашей практике вакуумный стол с зонированием и вихревым или пластинчато-роторным насосом окупается за 3 месяца за счет непрерывного цикла раскроя.
Для удержания мелких деталей площадью менее 0.1 кв. метра требуется вакуумный насос производительностью от 250 куб.м/час с глубоким разрежением до -0.85 бар. Стол делят на 4–8 независимых вакуумных зон с шаровыми кранами переключения.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Качественная аспирация стружки — обязательное условие долговечности оборудования с ЧПУ. Древесная пыль МДФ обладает высокой абразивностью. Без вытяжного кожуха производительностью 3000 куб.м/час пыль оседает на рельсах и убивает подшипники кареток за полгода.
Технические критерии подбора конфигурации под тип деревянных изделий
Конфигурация оборудования должна точно соответствовать производственной специализации предприятия. Для цеха по изготовлению кухонных фасадов и корпусной мебели приоритетом является скорость раскроя, вакуумный стол и автосмена инструмента. А для столярной мастерской по выпуску резных лестниц и дверей на первый план выходит высота портала по оси Z и возможность установки поворотной оси.
При выборе станка ориентируйтесь на следующие ключевые критерии:
- Габариты рабочего поля: для стандартных плит МДФ/фанеры необходим стол 1300x2500 мм или 2100x3000 мм с запасом по ходам на 50 мм.
- Клиренс портала (ось Z): для плоского раскроя достаточно 150–200 мм, для глубоких 3D форм и поворотной оси требуется 300–400 мм.
- Тип шаговых приводов: отдавайте предпочтение гибридным шаговым двигателям с энкодером (Easy Servo) или полноценным сервоприводам переменного тока мощностью 750 Вт.
- Система управления: автономные DSP-пульты (RichAuto A11) или промышленные ЧПУ стойки (Syntec, Weihong NC-Studio) защищены от сбоев операционной системы.
Грамотно сбалансированный станок обеспечивает точность позиционирования в пределах 0.05 мм и готов к круглосуточной работе без термических перекосов.