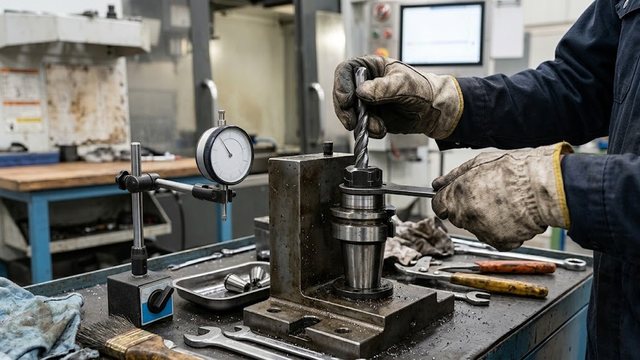
Выбор оснастки станков с ЧПУ формирует точность резания. Мы на производстве постоянно сопоставляем стандартные цанговые патроны ER с прецизионными держателями. Инженерное сравнение термопатронов и гидропатронов выявляет ключевые отличия в жесткости, вибродемпфировании и микрогеометрии кромки. Патроны shrink fit термоусадочные и гидропластовые патроны hydro grip чпу обеспечивают радиальное биение менее трех микрометров.
Фундаментальные принципы зажима: Shrink Fit, Hydro-Grip и ER
Физика удержания хвостовика фрезы делит прецизионную оснастку на три конструктивных класса. Цанговый патрон er против термопатрона использует осевое вдавливание разрезной цанги в конус оправки. Термопатрон базируется на тепловом расширении стали при индукционном нагреве корпуса. Гидропатрон передает давление замкнутого объема рабочей жидкости на гибкую тонкостенную мембрану.
Корпус термопатрона (Shrink Fit) монолитен. Подвижных деталей нет. Отверстие расточено с отрицательным допуском под калибр инструмента. В холодную оправку твердосплавная фреза не заходит. Индукционный нагреватель расширяет посадочный диаметр токами высокой частоты на 30–50 мкм. Мы свободно вставляем фрезу. Остывая, металл плотно сжимает цилиндрический хвостовик с радиальным натягом 10–25 мкм.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Гидропластовый патрон (Hydro-Grip) устроен иначе. Внутри расположен герметичный масляный контур. Оператор поворачивает винт Т-образным ключом. Встроенный плунжер создает давление 350–450 бар. Это усилие деформирует внутреннюю двухслойную гильзу из пружинной стали. Гильза центрирует и зажимает инструмент по всей длине. Зазор исчезает полностью.
Цанговые патроны стандарта ISO 15488 (DIN 6499) используют угол конуса 8 градусов. Гайка перемещает лепестки цанги вдоль оси. Но механический контакт распределяется дискретно. Наличие зазоров между пазами снижает динамическую жесткость оправки. Точность падает.
Инженерная заметка с производства: При чистовой обработке глубоких пазов гидропатрон гасит микроколебания за счет вязкого сдвига рабочей жидкости. Это предотвращает резонанс шпинделя на высоких оборотах и сохраняет твердосплавную кромку.
Инструментальные материалы и термомеханическая физика оправки
Свойства сплавов оправки задают стабильность натяга при нагреве. Мы применяем для термопатронов жаропрочные инструментальные стали с коэффициентом линейного расширения около одиннадцати миллионных долей на кельвин. В гидропластовых патронах внутренний слой рабочей жидкости сохраняет вязкоупругие свойства при нагреве от десяти до пятидесяти градусов. Превышение порога разрушает уплотнения.
Тепловое расширение посадочного отверстия термопатрона описывает уравнение термомеханики:
ΔD = D · α · ΔT
Параметр D обозначает номинальный посадочный диаметр в миллиметрах. Коэффициент α выражает линейное расширение инструментальной стали (α ≈ 11 × 10-6 K-1). Перепад ΔT задает разницу температур нагрева и цеховой среды (ΔT ≈ 300 °C).
Для отверстия диаметром 12 мм расширение равно: ΔD = 12 × 11 × 10-6 × 300 = 0.0396 мм (39.6 мкм). Заданный технологический натяг составляет 15 мкм. Посадочный зазор при нагреве достигает 24.6 мкм. Фреза легко входит в канал. Металл остывает. Соединение становится монолитным.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Корпуса термопатронов закаливают до твердости 52–56 HRC из сталей марок 32CrMoV12-28 или 40CrMnMoS8-6. Высокий предел упругости исключает остаточную деформацию пояска при тысячах циклов смены инструмента. Нагрев оправки свыше 400 °C ведет к отпуску стали. Жесткость падает.
Полость гидропатронов заполняют синтетическим полимерно-минеральным гелем с объемным модулем упругости K ≈ 2.0 ГПа. Гель не сжимается при рабочем давлении 400 бар. Двухслойная мембрана выдерживает свыше десяти тысяч рабочих зажимов без усталостных микротрещин.
Подобрать оборудование под вашу задачу
Расчет параметров зажима, жесткости и радиального биения
Крутящий момент и радиальная жесткость определяют технологические возможности фрезерования жаропрочных сплавов. Биение инструмента в патроне tir на вылете три калибра для термопатронов и гидропатронов не превышает трех микрометров. Цанговый патрон ER на аналогичном вылете дает погрешность от десяти до двадцати пяти микрометров. Мы наглядно наблюдаем прямую связь радиального биения с неравномерным износом зубьев фрезы.
Удерживающий крутящий момент цилиндрической посадки рассчитывают по формуле контактного трения:
Mкр = μ · p · π · D · L · (D / 2)
Коэффициент μ отражает сухое трение в контакте сталь-твердый сплав (μ ≈ 0.16). Величина p означает контактное радиальное давление в мегапаскалях. Переменная D задает диаметр хвостовика, а L выражает рабочую длину зажима.
Для термопатрона с хвостовиком 20 мм и глубиной посадки 50 мм радиальное давление натяга достигает 90 МПа. Удерживающий момент превышает 350 Н·м. Гидропластовый патрон при гидростатическом давлении 400 бар передает крутящий момент 200–240 Н·м. Цанговый патрон ER32 передает лишь 90–120 Н·м из-за проскальзывания лепестков при ударах.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
Радиальное биение (Total Indicated Reading) измеряют индикатором при повороте оправки на 360 градусов:
TIR = max(R) - min(R)
Стойкость концевой фрезы T зависит от биения режущих кромок:
T = T0 · [1 - k · (TIR / fz)]
Значение T0 обозначает базовую стойкость при нулевом биении в минутах. Параметр fz задает минутную подачу на зуб (мм/зуб). Множитель k выражает неравномерность распределения нагрузки (k ≈ 0.8–1.2).
При биении TIR = 0.016 мм и подаче 0.04 мм/зуб опережающий зуб воспринимает двойную нагрузку. Зуб скалывается. Снижение TIR до 0.002 мм в гидропатроне или термопатроне выравнивает нагрузку по всем кромкам. Стойкость инструмента растет на 35–50%.
Демпфирование вибраций гидропатронов происходит благодаря сдвиговой вязкости масляного слоя. Демпфирующая способность гидропатрона втрое выше монолитной стали термопатрона. Вибрации затухают. Шероховатость детали достигает Ra 0.2–0.4 мкм.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Рассмотрим пример чистовой обработки детали из легированной стали 40ХН2МА (38 HRC) концевой четырехзубой твердосплавной фрезой диаметром 16 мм. Режимы фрезерования: скорость Vc = 140 м/мин (n = 2785 об/мин), подача fz = 0.06 мм/зуб, глубина резания ap = 18 мм, ширина ae = 1.2 мм.
В цанговом патроне ER32 (TIR = 0.016 мм) фреза отработала 48 минут до предельного износа при шероховатости Ra = 1.15 мкм. Гидропластовый патрон Hydro-Grip (TIR = 0.0025 мм) снизил вибрации шпинделя на 65%. Ресурс фрезы вырос до 74 минут (прирост 54%), а шероховатость стенки кармана составила Ra = 0.28 мкм.
| Параметр / Характеристика | Термопатрон (Shrink Fit) | Гидропатрон (Hydro-Grip) | Цанговый патрон (ER Standard) |
|---|---|---|---|
| Радиальное биение TIR на вылете 3×D | ≤ 0.003 мм (0.002 мм прециз.) | ≤ 0.003 мм | 0.010 – 0.025 мм |
| Крутящий момент зажима (D = 12 мм) | 140 – 170 Н·м | 90 – 120 Н·м | 45 – 65 Н·м |
| Крутящий момент зажима (D = 20 мм) | 350 – 450 Н·м | 200 – 260 Н·м | 90 – 130 Н·м |
| Коэффициент вибродемпфирования | Базовый (монолитная сталь) | Высокий (гидравлический слой) | Низкий (трение в лепестках) |
| Шероховатость поверхности (чистовое) | Ra 0.4 – 0.8 мкм | Ra 0.2 – 0.4 мкм | Ra 1.2 – 2.5 мкм |
| Качество балансировки по ISO 1940-1 | G2.5 при 25 000 – 40 000 об/мин | G2.5 при 20 000 – 25 000 об/мин | G6.3 при 12 000 – 15 000 об/мин |
| Время переналадки инструмента | 20 – 45 сек (нагрев + охлаждение) | 5 – 10 сек (один винт) | 30 – 60 сек (затяжка ключом) |
| Совместимость со стандартами шпинделя | HSK-A63, HSK-E40, BT40, SK40 | HSK-A63, BT40, BT30, SK40 | BT30, BT40, BT50, SK40 |
Геометрия патронов, охлаждение и доступность в глубоких карманах
Геометрический контур инструментальной оправки ограничивает траекторию пятиосевой обработки при фрезеровании глубоких карманов штампов и пресс-форм. Патроны Slim Shrink Fit с углом наклона наружного конуса три градуса минимизируют риск столкновения шпиндельного узла с заготовкой. Гидропластовые патроны имеют утолщенный цилиндрический корпус из-за встроенной гидравлической камеры и регулировочного поршня. Поэтому гидрооправки уступают термопатронам в компактности лобовой части.
Носик тонкого термопатрона Slim Line имеет толщину стенки 1.5–3.0 мм. Угол конусности составляет 3–4.5 градуса. Мы максимально сокращаем вылет фрезы при обработке глубоких пазов. Жесткость соединения остается высокой.
Гидропатроны обладают массивным наружным корпусом для размещения камеры давления. Наружный диаметр носовой части для хвостовика 12 мм составляет не менее 32 мм. В узких глубоких полостях пресс-форм возникают опасные коллизии со стенками матрицы.
Каналы внутренней подачи смазочно-охлаждающей жидкости соответствуют стандартам DIN 69893 и DIN 69871. В термопатронах сопла Cool Jet направляют поток СОЖ под давлением до 80 бар в зону резания. Стружка вымывается сразу. В гидропатронах герметичные переходные втулки также оснащены периферийными каналами подачи охлаждающей эмульсии.
Производственные дефекты оснастки и экономическая модель окупаемости
Анализ совокупной стоимости владения инструментальной оснасткой включает капитальные затраты на оборудование и эксплуатационные расходы на замену изношенных оправок. Индукционная установка для термопатронов требует начальных инвестиций в размере от четырех до двенадцати тысяч долларов. Гидропластовые патроны не нуждаются в нагревательных станциях и зажимаются шестигранным ключом прямо на рабочем месте оператора. Однако удельная стоимость одного гидропатрона заметно превышает цену базового термопатрона.
Нарушение регламента эксплуатации прецизионной оснастки приводит к повреждениям посадочных поверхностей. Мы систематизировали типичные дефекты для основных типов патронов:
- Термопатроны: перегрев корпуса выше 400 °C из-за некорректного выбора индуктора со снижением твердости стали; установка загрязненных или влажных хвостовиков с пригоранием нагара на зеркале посадки; применение инструмента с отклонением хвостовика от квалитета h6.
- Гидропластовые патроны: затягивание нагнетательного винта вхолостую без установленного инструмента (приводит к разрыву тонкостенной мембраны); недостаточная глубина ввода фрезы ниже отметки Lmin; перегрев корпуса выше 50 °C горячей стружкой без подачи СОЖ.
- Цанговые патроны ER: перетяжка резьбовой гайки с пластической деформацией конуса; накручивание гайки без предварительного защелкивания цанги в эксцентриковое кольцо; засорение продольных пазов лепестков мелкодисперсной стружкой.
Расчет совокупных затрат (TCO) для производственного участка из трех станков с ЧПУ (парк 60 оправок) наглядно показывает специфику окупаемости:
- Комплект термопатронов: автоматическая индукционная станция с жидкостным охлаждением ($7500) и 60 термопатронов по $160 ($9600). Начальный CAPEX равен $17 100. Ресурс каждой термооправки составляет 3000–5000 циклов смены инструмента. Низкая стоимость одного термопатрона выгодна при крупносерийном производстве с сотнями позиций инструмента.
- Комплект гидропатронов: динамометрический Т-образный ключ ($45) и 60 гидропатронов по $320 ($19 200). Начальный CAPEX равен $19 245. Ресурс гидропатрона достигает 10 000 зажимов. Использование прецизионных переходных втулок ($70) позволяет одной оправкой D20 зажимать инструмент диаметром от 6 до 16 мм. Это уменьшает требуемый парк оправок на треть.
| Технологическая операция фрезерования | Рекомендуемый тип оправки | Ключевой фактор выбора | Альтернативное решение |
|---|---|---|---|
| Тяжелое черновое фрезерование (Trochoidal, HD) | Heavy Duty Shrink Fit (термопатрон) | Экстремальный крутящий момент и жесткость | Силовой фрезерный патрон (Milling Chuck) / Weldon |
| Высокоскоростная чистовая обработка (ВСО) | Hydro-Grip (гидропластовый патрон) | Демпфирование микроколебаний и шероховатость Ra ≤ 0.4 | Прецизионный термопатрон с балансировкой G2.5 |
| Обработка глубоких полостей и карманов пресс-форм | Slim Shrink Fit (тонкий термопатрон 3°) | Сверхкомпактный контур без риска коллизий | Удлиненный гидропатрон с тонким носом |
| Высокоточное развертывание и сверление отверстий | Hydro-Grip с переходной втулкой | Минимальное биение TIR ≤ 2 мкм и стойкость кромок | Термопатрон ультрапрецизионной серии |
| Универсальная мелкосерийная обработка деталей | Цанговый патрон ER прецизионного класса UP | Широкий диапазон диаметров и низкая стоимость | Гидропатрон с набором герметичных втулок |