Цанговый патрон держит режущий инструмент с цилиндрическим хвостовиком в шпинделе станка. Разрезная втулка обжимает хвостовик по всей длине посадки, а не в трех точках, как кулачки сверлильного патрона. От качества этого обжатия зависят стойкость фрезы и чистота поверхности. Ниже разобраны серия ER, биение, момент затяжки и граница применимости.
Как устроен цанговый патрон и что держит фрезу
В сборке три детали. Корпус с хвостовиком под конус шпинделя и коническим гнездом внутри, цанга, зажимная гайка. Цанга — разрезная втулка с продольными прорезями, сделанными с двух торцов через одну. Гайка втягивает ее в конус корпуса, прорези сходятся, посадочное отверстие обжимает хвостовик.
Патроны и зажимы
Весь раздел →
Цанговый патрон МТ2-ER25/6 PCS с набором цанг (4,6,8,10,12,16 мм)

Патрон цанговый МТ3-ER32 с набором цанг 12 шт.
Обратный ход дает эксцентриковая канавка на цанге. Кольцо гайки заходит в эту канавку и при отворачивании выталкивает втулку из конуса. Поэтому цангу сначала защелкивают в гайку под наклоном и только потом наворачивают сборку на корпус. Геометрию серии ER задают DIN 6499 и ISO 15488, поэтому цанга любого производителя подходит к патрону той же серии.
Что значат обозначения ER11, ER16, ER20 и ER32
Число в обозначении — это округленный наружный диаметр тела цанги в миллиметрах. У ER32 он равен 33 мм, у ER25 равен 26 мм. Одна цанга закрывает диапазон шириной 1 мм: с маркировкой 10 мм она зажмет хвостовик от 9 до 10 мм и больше ничего. Серия задает верхний предел, а работаете вы комплектом цанг.
| Серия | Наружный Ø тела, мм | Максимальный хвостовик, мм | Где встречается |
|---|---|---|---|
| ER11 | 11,5 | 7 | гравировка, печатные платы, настольные шпиндели |
| ER16 | 17 | 10 | настольные станки, легкое фрезерование |
| ER20 | 21 | 13 | сверление, мелкая серия |
| ER25 | 26 | 16 | легкое производственное фрезерование |
| ER32 | 33 | 20 | вертикальные центры, токарная оснастка |
| ER40 | 41 | 26 | крупные центры, фрезы большого диаметра |
Размеры серий ER по DIN 6499.
Оснастку этого класса мы держим в разделе Патроны и зажимы, инструмент под нее — в разделе Фрезы для фрезерных станков. Прежде чем купить комплект цанг, посчитайте остальную оснастку участка: тиски в нашем каталоге на 02.09.2026 стоят от 144 450 до 996 090 ₸ при медиане 466 545 ₸ (Тиски для фрезерных станков).
Подойдет ли цанга или гайка от другого производителя
Цанга подойдет, гайка — не всегда. Геометрия конуса и посадочных поверхностей описана DIN 6499, поэтому цанга ER32 любого завода сядет в гнездо любого патрона ER32. Гайка держится резьбой на корпусе, и резьба у каждой серии своя. Она же отсекает попытку навернуть гайку соседнего типоразмера.
| Серия | Резьба гайки | Длина резьбы, мм |
|---|---|---|
| ER11 | M14 × 0,75 | 8 |
| ER16 | M22 × 1,5 | 12 |
| ER20 | M25 × 1,5 | 13 |
| ER25 | M32 × 1,5 | 13 |
| ER32 | M40 × 1,5 | 15 |
| ER40 | M50 × 1,5 | 16 |
Резьбы стандартных зажимных гаек ER. У части серий выпускаются гайки другого стиля, и у них диаметр и шаг отличаются — резьбу сверяют по паспорту патрона.
Внутри одной серии гайки различаются формой. Стандартная шестигранная тянется рожковым ключом. Мини-гайка меньше в диаметре и нужна там, где патрон работает в тесном кармане детали, но и момент затяжки у нее ниже. Гайка с упорным подшипником снижает трение на кольце и требует меньшего усилия при том же зажиме.
Класс точности по наследству не передается. Прецизионный патрон со стандартной цангой даст стандартное биение: слабое звено в цепочке всегда определяет результат. Комплект цанг покупают того же класса, что и корпус, и хранят его целиком — цанга из чужого набора с неизвестным пробегом обнуляет смысл переплаты за патрон.
Биение: что оно отнимает у фрезы и у поверхности
Биение — это радиальный увод оси инструмента относительно оси вращения шпинделя. Главная цифра при сравнении патронов. DIN 6499 делит цанги на классы: стандартный до 15 мкм, высокой точности (АА) до 10 мкм, прецизионный от 5 мкм и ниже. Замеряют на вылете, равном трем диаметрам хвостовика.
Платите вы стойкостью. При биении одно перо снимает почти всю стружку, остальные идут вхолостую и добивают кромку ударами. Производители инструмента оценивают потерю так. Лишние 0,01 мм срезают стойкость фрезы примерно вдвое, а каждые 2,5 мкм отнимают около десяти процентов. На детали это видно как разновысокие гребешки и волна на стенке.
Из чего складывается биение на вашем станке:
- собственное биение шпинделя;
- посадка конуса патрона в шпинделе: стружка в конусе добавляет больше, чем разница между классами цанг;
- класс точности цанги и ее износ;
- допуск на хвостовик самой фрезы;
- перекос от неравномерной затяжки гайки.
Как замерить биение индикатором и найти его источник
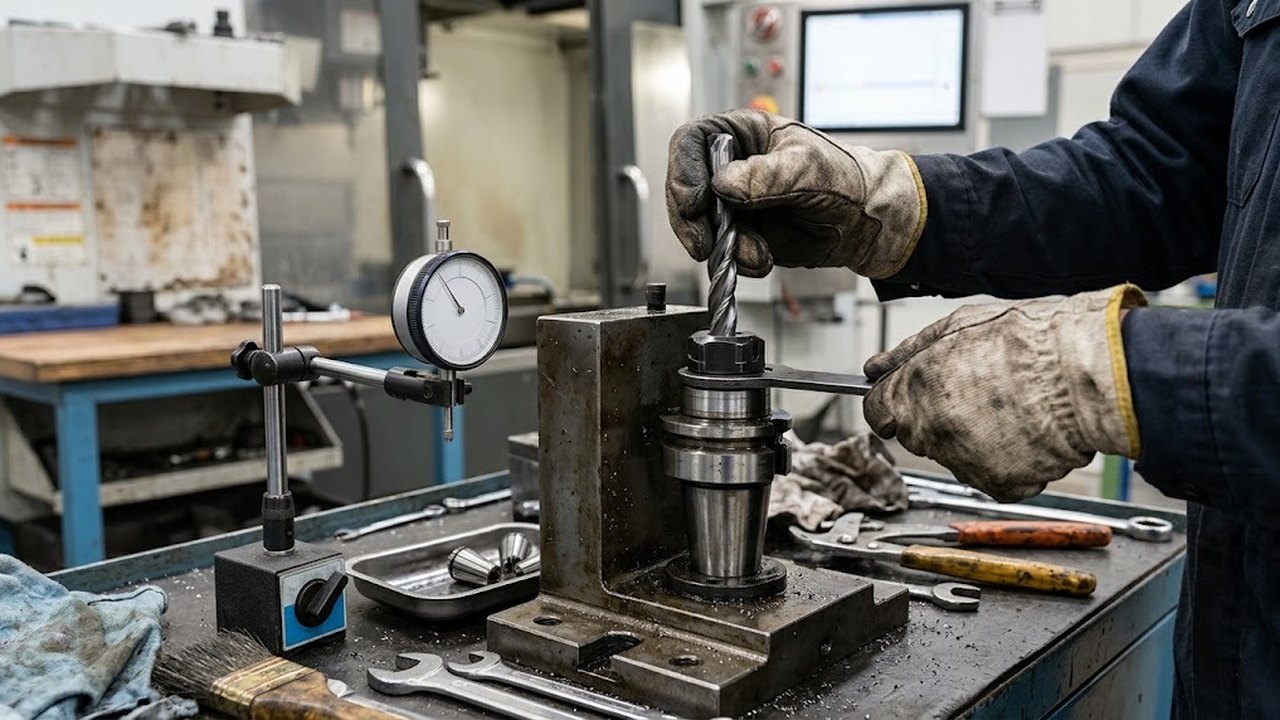
Биение меряют индикатором по калиброванной оправке, зажатой на вылете в три диаметра хвостовика. Часовой индикатор с ценой деления 0,01 мм для этого не годится: классы DIN 6499 разведены пятью микронами, и целый класс уложится в половину одного деления. Нужен рычажно-зубчатый прибор на 0,001 мм и жесткая магнитная стойка на столе станка.
Порядок замера:
- Протереть конус шпинделя и хвостовик патрона насухо, поставить патрон, затянуть штатным элементом.
- Зажать оправку на вылете три диаметра, момент затяжки взять по таблице своей серии.
- Стойку поставить на стол, наконечник подвести к оправке перпендикулярно ее оси.
- Провернуть шпиндель вручную на полный оборот и снять размах стрелки. Размах и есть биение; делить его пополам не нужно.
- Повторить замер у торца гайки, на одном диаметре вылета и на трех. Растущая к низу цифра говорит о перекосе оси, одинаковая по всей длине — о параллельном смещении.
Цифра получена, дальше ее раскладывают на слагаемые. Метод один. По очереди поворачивают одно звено и смотрят, поехало ли показание вместе с ним.
- Вынуть оправку, повернуть ее в цанге на 90 градусов, зажать снова. Показание уехало вместе с оправкой, значит виноват допуск хвостовика.
- Повернуть цангу в гайке на 90 градусов, оправку не трогать. Уехало — дело в цанге.
- Переставить патрон в шпинделе на другое угловое положение. Уехало, и виноват конус патрона или его посадка в шпинделе.
- Ничего не поменялось ни в одном опыте, и оставшееся биение принадлежит шпинделю. Оснасткой оно не лечится.
Отдельно снимают биение пустого шпинделя по внутреннему конусу. Эта цифра — предел, ниже которого не опустится ни один патрон на этом станке.
Момент затяжки гайки: цифры вместо «от руки»
Гайку тянут моментным ключом, и значение зависит и от серии, и от диаметра зажатого хвостовика. По таблице PreciseBits для стандартной шестигранной гайки ER16 это 8–56 Н·м, для ER20 диапазон 16–80 Н·м, для ER32 доходит до 136 Н·м. Нижняя граница строки относится к самому тонкому хвостовику серии, верхняя к предельному.
| Серия | Стандартная гайка, Н·м | Мини-гайка, Н·м |
|---|---|---|
| ER11 | 8–24 | 8–16 |
| ER16 | 8–56 | 8–24 |
| ER20 | 16–80 | 16–28 |
| ER25 | 24–104 | 24–32 |
| ER32 | 24–136 | нет данных |
«Слишком малый момент — риск проскальзывания, вырывания инструмента и вибраций. Слишком большой ускоряет износ, повреждает цангу, гайку или шпиндель и увеличивает биение» (PreciseBits).
Использование ключа «на глаз» дает обе ошибки сразу. Тонкий хвостовик недотягивают, толстый перетягивают. А гайке с упорным подшипником нужен момент ниже стандартного, у нее меньше трение на кольце.
Шесть ошибок сборки, которые встречаются чаще всего:
- Цангу вкладывают в корпус, а гайку наворачивают сверху. Эксцентриковое кольцо не защелкнуто, зажим перекошен, вынуть ее потом нечем.
- Хвостовик 6 мм зажимают цангой на 8 мм. Прорези сходятся неравномерно, биение растет в разы.
- Гайку затягивают на пустой цанге. Втулка теряет форму и уходит в брак.
- Хвостовик утоплен не на всю длину цанги. Площадь контакта падает, и при попутном фрезеровании фрезу вытягивает из зажима.
- В конус корпуса и на цангу попадает стружка вместе с СОЖ. Пленка грязи работает как клин.
- Цангу со следами проворота и забитыми прорезями оставляют в работе до поломки инструмента.
Что делать, если фрезу вытягивает, проворачивает или цангу закусило
Четыре аварии на цанговом зажиме дают четыре разных почерка, и по почерку опознается причина. Общий принцип такой. Сначала снимают инструмент и осматривают хвостовик вместе с посадочным отверстием цанги, и только потом меняют режимы. Следы на металле рассказывают больше, чем ощущения от звука.
| Что видно | Что происходит | Что делать |
|---|---|---|
| Фреза медленно уходит вниз, глубина растет по ходу прохода | осевая сила тянет инструмент из зажима: недотянутая гайка или короткая посадка хвостовика | утопить хвостовик на всю длину цанги, дотянуть моментным ключом по таблице серии, на тяжелой обдирке перейти на боковой зажим по лыске |
| Хвостовик проворачивается, на нем блестящие полосы и потемнение | зажим не держит момент: масло или СОЖ на хвостовике, изношенная цанга, зажат диаметр из соседнего диапазона | обезжирить хвостовик и отверстие цанги, взять цангу точно под свой диаметр, цангу с полосами вывести из работы |
| Гайка идет туго, потом резко проваливается | грязь на резьбе корпуса или на опорном кольце гайки; момент уходит в трение, а не в зажим | промыть резьбу и кольцо, повторить затяжку и проверить биение индикатором |
| Цанга не выходит из корпуса после отворачивания гайки | цангу вложили в корпус вместо того, чтобы защелкнуть в эксцентриковое кольцо гайки | выбить нельзя: конус разбивается, снимают корпус и выпрессовывают цангу через оправку |
Вытягивание чаще всего ловят на попутном фрезеровании концевой фрезой с правой винтовой канавкой. Такая канавка сама создает осевую силу, направленную из патрона в деталь, а зажим по гладкому цилиндру ей противостоит только трением. Помогает полная длина посадки и правильный момент. Не помогает добавка оборотов.
Закусывание с поломкой на входе в металл почти всегда идет от биения. Одно перо снимает утроенную стружку, кромка скалывается, обломок клинит в канавке. Поэтому после каждой аварии биение замеряют заново: цанга, пережившая проворот инструмента, обратно в паспортный класс уже не возвращается.
Хвостовик с лыской: почему Weldon в цангу не зажимают
Хвостовик формы B по DIN 1835 — цилиндр с фрезерованной плоской лыской под боковой винт. В цангу его не ставят. Прорези цанги сходятся на полную окружность, а против лыски остается пустота: обжатие идет по неполному контуру, втулка получает перекошенную нагрузку и теряет круглость посадочного отверстия. След от такой затяжки остается на цанге отпечатком напротив лыски.
Стандарт различает три формы хвостовика:
- форма A, гладкий цилиндр без лысок и канавок, единственная годная под цанговый зажим;
- форма B — лыска Weldon под стопорный винт держателя, ставится в патрон Weldon;
- форма E, наклонная канавка whistle notch, требует своего держателя с винтом под угол.
Отличаются они на глаз. Ровная плоская площадка у торца хвостовика означает форму B, наклонная выемка с уклоном — форму E, чистый цилиндр по всей длине означает форму A. Смотреть надо до того, как фреза уйдет в гайку.
Если под рукой только фреза с лыской, правильный ход один: взять держатель под ее форму. Обходных путей нет, и переходной втулки, закрывающей лыску, тоже. Держатель подбирают вместе с фрезой на этапе заказа: серию ER заказывают под инструмент формы A, а под формы B и E берут отдельные оправки нужных диаметров.
Чистка, хранение и замена цанги
Цанга — расходник с ресурсом, а не деталь патрона на всю жизнь. Грязь на посадочных поверхностях мешает равномерному обжатию и поднимает радиальное биение, а после 400–600 часов работы цанга выходит за паспортный допуск даже при аккуратной эксплуатации. Дальше ее меняют, а не подтягивают сильнее.
Порядок обслуживания простой:
- вынуть цангу из гайки и замочить в промышленном обезжиривателе или изопропиловом спирте;
- прочистить прорези щеткой, вымыв стружку и спекшуюся СОЖ из глубины пазов;
- промыть чистым растворителем и высушить, вытирая безворсовой салфеткой: волокна обычной ветоши остаются в прорезях и работают как та же грязь;
- агрессивную химию и абразив не применять, они снимают шлифованный слой посадочного отверстия;
- перед укладкой нанести тонкий слой антикоррозионного масла и убрать цангу в кассету, а не в общий ящик со стружкой.
Перед каждой установкой цангу осматривают на трещины, ржавчину и износ. К замене ведут четыре признака: биение вышло за класс при замере индикатором на вылете три диаметра, на посадочном отверстии видны трещины или ржавчина, зажим перестал держать инструмент, наработка перевалила за 400–600 часов. Первый признак объективный, остальные три видны глазом.
Ресурс считают по наработке конкретной цанги, а не по календарю. Одна смена по восемь часов при двадцати двух рабочих днях дает около 175 станко-часов в месяц, две смены вдвое больше. Цанга ходового диаметра, которая почти не выходит из шпинделя, упирается в свои 400–600 часов за полтора-два месяца работы в две смены. Цанга под редкий диаметр проживет годы. Считать их расходом на инструмент, а не на оснастку, честнее. Изношенная цанга съедает стойкость фрез быстрее, чем стоит сама.
Когда цанги мало: термопатрон, гидропатрон и Weldon
Цанговый зажим универсален и дешев, но у него есть потолок по биению и по передаваемому моменту. Как только начинаются высокие обороты, микрофрезы или тяжелая обдирка на большом вылете, выигрывают другие схемы крепления. Выбирают их по операции, а не по цене комплекта.
| Тип крепления | Типичное биение | Что дает | Чем платите |
|---|---|---|---|
| Цанговый ER | 5–15 мкм по классу | любой диаметр хвостовика, дешевые сменные цанги | гайка, износ цанг, потолок точности |
| Термопатрон | до 3 мкм | жесткость и баланс на высоких оборотах | нагреватель, один патрон под один диаметр |
| Гидропатрон | близко к термопатрону | гасит вибрацию, зажим без нагрева | цена, требователен к допуску хвостовика |
| Weldon, боковой винт по лыске | худшее в списке | тяжелая обдирка, фрезу не вытянет | боковой поджим сам добавляет биение |
Правило простое:
- на черновой обдирке с большим вылетом выигрывает Weldon;
- на высоких оборотах и мелких диаметрах нужен термопатрон или гидропатрон;
- на участке с разными диаметрами хвостовиков остаются цанги серии ER.
Дальше все упирается в конус шпинделя.
Как подобрать патрон под шпиндель по описанию станка
Покупают не «серию ER», а связку «конус шпинделя плюс серия». Конусы 7:24 описывает ГОСТ 25827-93 (ИСО 7388-1), это привычные ISO, SK и BT типоразмеров 30, 40 и 50. Хвостовик по DIN 2080 затягивается шомполом через резьбу, а DIN 69871 и BT работают со сменным грибком, который подбирают под конкретный шпиндель.
Что снять со станка до заказа:
- обозначение конуса и стандарт хвостовика: DIN 2080, DIN 69871, BT, HSK или конус Морзе;
- тип и резьбу затяжного элемента, шомпол или грибок;
- максимальные обороты шпинделя;
- вылет патрона, который проходит по ходу оси Z и не задевает оснастку;
- диаметры хвостовиков всей оснастки, которая уже лежит на участке.
На настольном оборудовании и на гравировальных шпинделях гайка ER часто нарезана прямо на валу, отдельный патрон там не нужен. Что стоит у вас, видно из карточки оборудования в разделах Фрезерные станки с ЧПУ и Сверлильно-фрезерные станки.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Частые вопросы
Для чего используется цанга, кроме зажима фрез? Цанга держит любой инструмент с прямым круглым хвостовиком. В нее идут сверло, зенкер, развертка, шлифовальная головка, борфреза. Для метчиков берут отдельные цанги с квадратом под хвостовик, иначе метчик проворачивается. Гладкие цанги той же серии ставят и в токарную оснастку, когда деталь-пруток зажимают по калиброванному диаметру.
Чем цанги ER отличаются от OZ, TG и 5C? Разной геометрией конуса и своими гайками. Цанга одной системы в патрон другой не встанет, переходников тут нет. Серия ER выигрывает распространенностью. Цанги ER11, ER16, ER20 и ER32 продаются поштучно почти везде, а комплект восстанавливается по одной позиции, а не целиком.
Можно ли сделать цанговый патрон своими руками? Корпус выточить реально, цангу — нет. Но прорези, термообработка и шлифовка конуса после закалки определяют то самое биение, ради которого патрон и покупают. Самодельная втулка дает десятки микрон увода, и вы теряете на фрезах больше, чем сэкономили на оснастке.
Сколько цанг нужно, чтобы закрыть весь инструмент участка? Считайте по правилу диапазона: одна цанга берет один миллиметр, значит от 3 до 20 мм нужно восемнадцать штук. Реальный комплект меньше. Выпишите диаметры хвостовиков всех фрез, сверл и разверток, которые лежат на участке, и купите цанги только под них, а редкие диаметры доберете поштучно.
Можно ли зажать в цангу ER дюймовый хвостовик? Можно, если он попадает в диапазон метрической цанги. Четверть дюйма равна 6,35 мм и уверенно ложится в цангу с маркировкой 7 мм, которая берет от 6 до 7 мм. Полудюймовый хвостовик 12,7 мм ложится в цангу 13 мм. Отдельные дюймовые цанги для этого не нужны.
Нужен ли моментный ключ, если гайка с упорным подшипником? Нужен. Подшипник снижает трение и уменьшает требуемый момент, но не отменяет его. Под каждый диаметр хвостовика остается свое значение. Разница как раз в том, что перетянуть такую гайку рычагом проще, а последствия те же — овализация цанги и рост биения.
Пришлите чертеж детали или габариты заготовки и модель станка с обозначением конуса шпинделя. Мы подберем патрон, комплект цанг и оснастку под ваш фрезерный участок и посчитаем поставку по Казахстану.