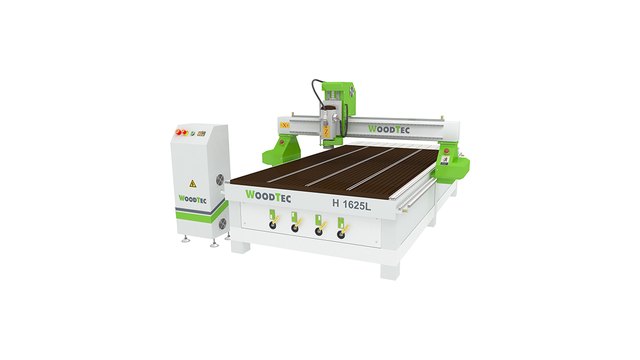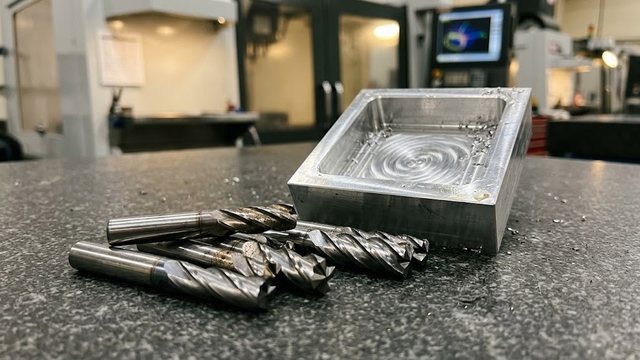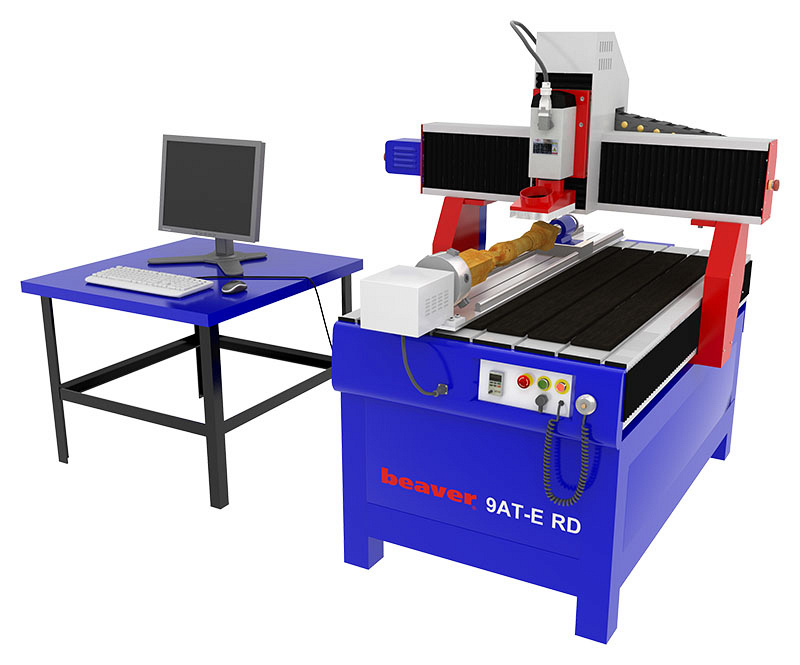
В нашей практике выбор между фрезерным и лазерным станком с ЧПУ выступает классической инженерно-экономической дилеммой для мастерских и промышленных цехов. Мы на производстве эксплуатируем оба типа оборудования и четко разграничиваем их технологические возможности. Световой луч непревзойден в скоростном тонколистовом раскрое и микрогравировке с нулевым радиусом угла. А фрезерный станок остается единственным решением для трехмерной 3D-обработки, глубоких пазов и силовой металлообработки.
Фундаментальные физические различия технологий обработки
В основе фрезерования лежит классическое механическое срезание припуска вращающимся многолезвийным инструментом под действием контактных сил резания СПИД. При световой резке разделение материала происходит за счет бесконтактного теплового воздействия сфокусированного когерентного луча (длина волны 10.6 мкм для CO2 и 1.06 мкм для оптоволокна) с мгновенным расплавлением или испарением зоны реза. И это различие определяет спектр доступных материалов и геометрию деталей.
При световом раскрое отсутствует механический силовой контакт, что исключает сдвиг заготовки и не требует мощного вакуумного прижима.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-1050 G3

Фрезерный станок с ЧПУ MILLMASTER VMM-1050 F4

Фрезерный станок с ЧПУ MILLMASTER VMM-845 G3
Фрезерование не создает термических зон термического влияния (HAZ) и не оставляет нагара на кромках древесины и фанеры.
- Фрезерование: силовое резание, глубина за проход до десятков миллиметров, объемные 3D-рельефы.
- Газовый CO2 комплекс: термическая возгонка неметаллов, идеальный рез акрила с глянцевой кромкой.
- Оптоволоконный излучатель (Fiber): высокоскоростной плоский раскрой листовых сталей, меди и алюминия.
- Требования к фиксации: жесткие прижимы для фрезера против свободной укладки листа для оптической головки.
Сравнение возможностей: геометрия реза и внутренние углы
Мы на производстве сопоставляем геометрические ограничения каждого метода при подготовке управляющих программ. Фреза всегда оставляет во внутренних углах контура остаточный радиус скругления, равный половине диаметра инструмента (\(R_{min} = d_c / 2\)). Для сопряжения пазов типа шип-паз фрезеру требуются технологические галтели (выборки собачья кость). Сфокусированный оптический луч диаметром 0.08–0.20 мм прожигает абсолютно острый прямой внутренний угол с нулевым радиусом.
Ширина светового пропила составляет всего 0.10–0.25 мм, что минимизирует отходы сырья по сравнению с фрезой диаметром 3–6 мм.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ MILLMASTER VMM-855S

FPV-30G фрезерный станок с ЧПУ

Фрезерный станок с ЧПУ RS 6090TT
Световой луч принципиально не способен выполнять трехмерную рельефную обработку с переменной глубиной, фаски под углами и резьбонарезание.
| Технологический параметр | Фрезерный станок с ЧПУ | Оптический раскрой (CO2 / Fiber) |
|---|---|---|
| Тип геометрии обработки | Полноценная 3D, 4D и 5D объемная обработка | Плоский 2D раскрой и поверхностная 2.5D гравировка |
| Минимальный внутренний радиус угла | Ограничен радиусом фрезы (\(R \ge 1.0 - 3.0\) мм) | Практически нулевой (\(R \le 0.05 - 0.10\) мм) |
| Толщина разделяемого материала | Не ограничена (до 100–150 мм за проходы) | До 20–25 мм для CO2 / до 30–50 мм для мощного Fiber |
| Ширина пропила (Керф) | Равна диаметру фрезы (2.0 – 12.0 мм) | Микроскопическая (0.10 – 0.30 мм) |
| Состояние кромки фанеры и МДФ | Чистый светлый рез без нагара и копоти | Темная обугленная кромка с термическим нагаром |
| Кромка литого акрила (оргстекла) | Матовая кромка, требует полировки | Зеркальная оптически прозрачная оплавленная кромка |
Подобрать оборудование под вашу задачу
Материаловедение: совместимость и технологические ограничения
В нашей практике спектр обрабатываемых материалов выступает главным фактором выбора оборудования. Фрезерный станок всеяден: он обрабатывает древесину, композиты, графит, полимеры, любые металлы от магния до закаленной стали. Газовый станок CO2 идеален для органических неметаллов (акрил, ткань, кожа, картон), но не режет металлы. А оптоволоконный излучатель режет только листовые металлы и разрушает древесину термическим прожигом.
Обработка поливинилхлорида (ПВХ) на оптическом станке категорически запрещена из-за выделения смертельно ядовитого хлористого водорода и порчи зеркал.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RABBIT SF-6090

Фрезерный станок с ЧПУ EXT SHG 0404

Фрезерный станок с ЧПУ RABBIT SF-3030
На фрезерном станке листовой вспененный и жесткий ПВХ фрезеруется на максимальных скоростях без выделения токсичных газов.
Для производства рекламных конструкций и интерьерного брендинга идеальной является связка двух станков: фрезер выполняет силовой раскрой толстых композитов, ПВХ и фанеры, а CO2 излучатель обеспечивает скоростную резку тонкого акрила с глянцевым торцом.
Экономика владения: эксплуатационные расходы и расходники
Мы на производстве рассчитываем полную стоимость владения (TCO) с учетом структуры регулярных расходных материалов. Эксплуатация фрезерного станка требует постоянного обновления концевых фрез, цанг, шприцевания направляющих и замены подшипников шпинделя. Газовый комплекс CO2 требует периодической замены стеклянной трубки (ресурс 6000–10000 часов), зеркал и фокусных линз. А оптоволоконный излучатель требует расхода технологических газов (кислорода или азота чистотой 99.999%).
Ниже приведена сравнительная таблица себестоимости реза и эксплуатационных затрат для обоих типов оборудования.
Фрезерные станки с ЧПУ
Весь раздел →
Фрезерный станок с ЧПУ RS 0609G

Фрезерный станок с ЧПУ RABBIT SF-1212

Фрезерный станок с ЧПУ RS 1313G
Пошаговый чек-лист подбора станка помогает предпринимателю принять взвешенное решение.
| Статья затрат и параметров | Фрезерный станок ЧПУ | Станок CO2 | Оптоволоконный комплекс Fiber |
|---|---|---|---|
| Основные расходные материалы | Фрезы, цанги, смазка EP-2, МДФ | Газовая трубка CO2, линзы ZnSe, зеркала | Защитные стекла, сопла, азот/кислород |
| Периодичность замены расходников | По износу инструмента (50–300 часов) | Трубка раз в 1.5–2 года, линзы раз в 6 мес | Стекла раз в месяц, газ непрерывно |
| Потребляемая электроэнергия | Высокая (4.5 – 12.0 кВт со шпинделем и вакуумом) | Умеренная (1.5 – 3.5 кВт с чиллером) | Средняя (4.0 – 8.0 кВт с источником 3 кВт) |
| Скорость раскроя фанеры 4 мм | Средняя (4.0 – 6.0 м/мин) | Высокая (12.0 – 20.0 м/мин) | Неприменимо (прожиг и пожар) |
| Скорость резки стали 2 мм | Низкая (0.4 – 0.8 м/мин фрезой) | Не режет металл | Рекордно высокая (18.0 – 25.0 м/мин) |
Технические критерии выбора оборудования под задачи цеха
В нашей практике принятие решения о покупке базируется на четком анализе номенклатуры планируемой продукции. Если ваш бизнес ориентирован на корпусную мебель, объемные мебельные фасады, 3D-декор из дерева, клише и металлообработку, фрезерный станок с ЧПУ не имеет альтернатив. Если же ключевой объем составляет раскрой тонкого акрила, ткани, кожи, скоростная гравировка сувениров, оптический комплекс обеспечит максимальную рентабельность.
Для тонколистового раскроя углеродистых и нержавеющих сталей толщиной до 20 мм оптоволоконный лазер окупается быстрее фрезера в 3–4 раза.
Мы рекомендуем начинать с фрезерного станка при универсальной направленности цеха благодаря его непревзойденной технологической гибкости.
- Определение перечня обрабатываемых материалов (металлы, дерево, полимеры).
- Анализ требуемой геометрии (плоский 2D раскрой или объемная 3D рельефная обработка).
- Оценка требований к внутренним углам деталей и допустимости радиуса скругления.
- Расчет плановой толщины заготовок и требований к термическому состоянию кромок.
- Сопоставление инвестиционного бюджета и расчет совокупной стоимости владения.