Жесткая фиксация концевого режущего инструмента определяет геометрическую точность обработки деталей на металлорежущих станках. В производственной практике цанговый патрон для чпу er11 er16 er20 остается наиболее востребованным типом зажимной оснастки. Международные стандарты DIN 6499 и ISO 15488 регламентируют конструкцию лепестковых зажимов ER с углом наружного конуса 8 градусов на сторону. Полный угол рабочего конуса составляет 16 градусов. Данная геометрическая схема обеспечивает эффективное преобразование осевого усилия затяжной гайки в равномерное радиальное обжатие цилиндрического хвостовика фрезы.
При вращении шпинделя на рабочих подачах радиальное биение инструмента напрямую снижает стойкость твердосплавных фрез и режущих кромок. Мы на производстве часто сталкиваемся с преждевременным выкрашиванием инструмента из-за некорректного подбора оснастки или превышения момента затяжки. Рациональный выбор инструментального патрона требует комплексной оценки жесткости шпиндельного узла, класса точности цанги и типа конуса станка. В данном инженерном обзоре мы рассмотрим параметры стандарта ER, физику влияния микробиения на динамику резания, конструктивные различия шпиндельных конусов BT30, BT40, BT50, HSK-A63 и BIG-PLUS, а также регламент сборки и обслуживания оснастки.
1. Стандарты и типоразмеры цанг ER (DIN 6499 / ISO 15488)
Основой конструкции цанг семейства ER служат сквозные продольные пазы, прорезанные с противоположных торцов в шахматном порядке. Благодаря упругой деформации лепестков цанга плотно обжимает цилиндрический хвостовик при закручивании гайки. Это дает возможность компенсировать небольшие отклонения диаметра инструмента в пределах нормативного диапазона сжатия.
Стандартный диапазон сжатия составляет 0.5 мм для малых номеров и 1.0 мм для крупных оправок. Однако для высокоточного чистового фрезерования мы советуем применять фрезы с номинальным диаметром хвостовика, строго совпадающим с калибром цанги. Избыточная деформация лепестков смещает пятно контакта к кромкам пазов и ухудшает концентричность зажима.
| Типоразмер цанги | Наружный диаметр D (мм) | Общая длина L (мм) | Диапазон зажимаемых диаметров (мм) | Диапазон сжатия (мм) | Типовые технологические задачи |
|---|---|---|---|---|---|
| ER8 | 8.5 | 13.5 | 0.5 – 5.0 | 0.5 | Микрофрезерование, гравировка печатных плат, ювелирная обработка |
| ER11 | 11.5 | 18.0 | 0.5 – 7.0 | 0.5 | Высокооборотные электрошпиндели, гравировально-фрезерные станки |
| ER16 | 17.0 | 27.5 | 0.5 – 10.0 | 0.5 – 1.0 | Обработка цветных металлов, сверление, концевые фрезы малых диаметров |
| ER20 | 21.0 | 31.5 | 1.0 – 13.0 | 1.0 | Универсальные фрезерные операции, серийное производство деталей |
| ER25 | 26.0 | 34.0 | 1.0 – 16.0 | 1.0 | Черновое и чистовое фрезерование конструкционных сталей до 16 мм |
| ER32 | 33.0 | 40.0 | 2.0 – 20.0 | 1.0 | Силовое фрезерование, тяжелые режимы резания, нарезание резьбы |
| ER40 | 41.0 | 46.0 | 3.0 – 26.0 | 1.0 | Крупный концевой инструмент, обработка поковок и отливок |
| ER50 | 52.0 | 60.0 | 6.0 – 34.0 | 1.0 – 2.0 | Тяжелые расточные и портальные обрабатывающие центры |
Специальные модификации цанг ER
Для решения специфических производственных задач разработаны специализированные исполнения цанг:
- Герметичные цанги ER-HP / ER-C (Coolant Sealed): снабжены уплотнительными полимерными вставками в пазах. Они обеспечивают герметичность и выдерживают внутреннее давление СОЖ до 70–100 бар при осевой подаче через тело инструмента.
- Метчиковые цанги ER-GB с четырехгранным замком: имеют внутреннее квадратное гнездо на дне посадочного отверстия. Квадрат жестко передает крутящий момент при нарезании резьбы, исключая проворот хвостовика метчика при реверсе.
- Цанги ER-ET1 с осевой компенсацией шага: содержат пружинный блок микрокомпенсации осевого смещения (до 0.5–1.0 мм). Это защищает резьбу от срезания при синхронном нарезании резьбы на станках без жесткого резьбонарезания.
Конструкции зажимных гаек
Форма и внутренняя геометрия гайки определяют доступность инструмента в карманах деталей и динамическую балансировку на высоких скоростях:
- Шестигранные гайки (Hex Type): монтируются на компактных патронах ER11, ER16 и ER20. Затягиваются стандартными рожковыми головками динамометрического ключа.
- Шлицевые гайки (Slotted / Castle Type): основной стандарт для оправок ER25, ER32 и ER40. Снабжены радиальными пазами под полукруглый корончатый ключ.
- Мини-гайки (Mini Type M): отличаются цилиндрическим наружным профилем уменьшенного диаметра с резьбой мелкого шага. Незаменимы при многоосевой обработке глубоких пресс-форм, где массивная стандартная гайка задевает прижимы или стенки заготовки.
- Гайки на упорных игольчатых подшипниках (Bearing Nut): содержат промежуточное кольцо с телами качения. Подшипник полностью снимает крутильные касательные напряжения с торца цанги при вращении гайки. Это повышает осевое усилие зажима хвостовика на 35–50% при том же моменте на рукоятке ключа.
2. Классы точности цанг и методика контроля радиального биения
Паспортная точность цанги определяет концентричность вращения режущей части относительно оси шпинделя. По стандарту DIN 6499 цанги делятся на три квалитета точности:
| Класс точности | Радиальное биение T.I.R. на вылете 3×D | Особенности изготовления | Назначение и технологические операции |
|---|---|---|---|
| Стандартный (Standard) | до 0.015 мм (15 мкм) | Базовая шлифовка конусов после термообработки | Черновое фрезерование, сверление, зенкование и снятие фасок |
| Прецизионный (Precision / P) | 0.005 – 0.008 мм (5–8 мкм) | Прецизионное шлифование конусов и калибровка отверстия | Получистовое и чистовое контурное фрезерование сталей |
| Ультрапрецизионный (Ultra-Precision UP/HP) | менее 0.003 мм (3 мкм) | Финишное суперфиниширование, индивидуальный паспорт замеров | Высокоскоростная обработка (HSM), микрофрезерование, зеркальные поверхности |
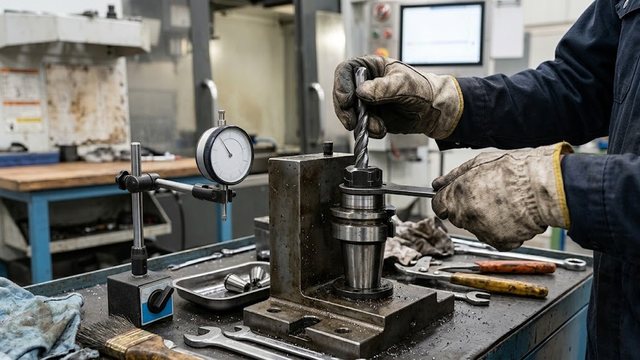
Замер суммарного радиального биения T.I.R. (Total Indicator Reading) выполняют с помощью шлифованной контрольной оправки (калибра) твердостью не менее 60 HRC. Измерительный наконечник стрелочного или электронного индикатора с ценой деления 0.001 мм устанавливают на образующую калибра на расстоянии 3×D от торца гайки. Шпиндель плавно поворачивают вручную на полный оборот 360 градусов. Разница между крайними отклонениями стрелки фиксирует фактическое радиальное биение узла.
Подобрать оборудование под вашу задачу
3. Физика радиального биения: стойкость инструмента и микрогеометрия поверхности
Во время фрезерования радиальное биение нарушает кинематику резания многозубым инструментом. В расчетной модели каждый зуб монолитной фрезы снимает стружку одинаковой толщины hz. Однако радиальное смещение оси инструмента на величину эксцентриситета e вызывает циклическую пульсацию толщины срезаемого слоя.
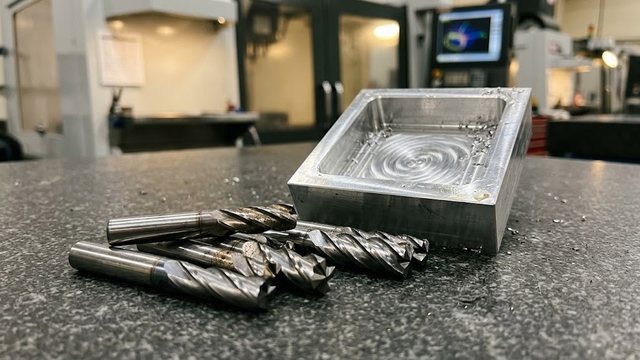
Один лидирующий зуб фрезы воспринимает повышенную толщину стружки, многократно превышающую расчетную подачу на зуб. Соседние зубья работают с неполной нагрузкой либо испытывают упругое трение по металлу без резания. В итоге режущая кромка перегруженного зуба подвергается жестким термомеханическим ударам и быстро выкрашивается.
Экспериментальный закон стойкости твердосплавного инструмента:
Каждые0.002 мм (2 мкм)радиального биения сокращают эксплуатационную стойкость твердосплавной концевой фрезы на10%.
Если суммарное биение на кромках инструмента возрастает до 0.05 мм (50 мкм), период стойкости фрезы сокращается в 2–3 раза. Но кроме поломок инструмента катастрофически ухудшается микрогеометрия детали. Вместо чистовой поверхности с шероховатостью Ra 0.2–0.4 мкм на стенках пазов возникают микроволны от доминирующего зуба. Шероховатость падает до грубых значений Ra 3.2 мкм, что делает деталь бракованной.
4. Выбор шпиндельного конуса: BT30, BT40, BT50, HSK-A63 и BIG-PLUS
Цанговый патрон соединяется со шпинделем станка через инструментальный хвостовик. Жесткость и виброустойчивость сопряжения определяют допустимую глубину резания и скорость подачи.
| Тип конуса | Конструктивный стандарт | Предельная скорость вращения (об/мин) | Изгибная жесткость сопряжения | Рекомендуемое технологическое применение |
|---|---|---|---|---|
| BT30 (MAS 403) | Конус 7:24, центрирование только по конусу | до 15 000 | Низкая – средняя | Компактные сверлильно-фрезерные ОЦ, обработка алюминия и пластика |
| BT40 (MAS 403) | Конус 7:24, центрирование только по конусу | до 12 000 | Средняя – высокая | Универсальные фрезерные центры, серийная обработка сталей и чугунов |
| BT50 (MAS 403) | Конус 7:24, центрирование только по конусу | до 6 000 – 8 000 | Максимальная | Тяжелое черновое фрезерование, силовое растачивание крупных корпусов |
| BIG-PLUS BT40 | Конус 7:24, одновременный контакт по конусу и торцу | до 15 000 – 18 000 | Высокая (в 1.8 раза выше стандартного BT40) | Силовое фрезерование с длинными вылетами, твердые закаленные стали |
| HSK-A63 (DIN 69893) | Полый конус 1:10 с торцевым фланцевым контактом | до 24 000 – 30 000 | Очень высокая при минимальной инерции | Высокоскоростная обработка (HSM), изготовление штампов и деталей авиации |
Особенности поведения конусов 7:24 и полых конусов HSK на высоких оборотах
Крутые конусы 7:24 (BT, SK, CAT) обладают отличной самоцентрирующей способностью на низких и средних скоростях. Но при росте частоты вращения шпинделя свыше 10 000–12 000 об/мин центробежная сила начинает раздувать стенки вращающегося шпинделя. Посадочное гнездо расширяется. Под действием осевого усилия затяжного механизма конус оправки проваливается глубже по оси Z. Это приводит к потере контакта, уходу нулевой точки детали по высоте и резкому росту вибраций.
Полый короткий конус HSK исключает осевую просадку благодаря сопряжению 1:10 и гарантированному упору во фланец шпинделя. Механизм зажима HSK расположен внутри полого хвостовика оправки. При разгоне центробежные силы раздвигают кулачки зажима, увеличивая силу фиксации оправки к шпинделю изнутри. Радиальное положение и координата Z остаются стабильными во всем рабочем диапазоне скоростей.
Оправки BIG-PLUS объединяют преимущества геометрии 7:24 и фланцевого контакта. Прецизионная шлифовка конуса и опорного торца устраняет зазор между фланцем оправки и шпинделем. Это исключает смещение инструмента по Z и существенно повышает изгибную жесткость фрезерного узла.
5. Регламент сборки узла, моменты затяжки и ошибки наладчиков
Нарушение правил сборки цангового патрона ведет к мгновенной потере соосности и росту биения до 0.04–0.08 мм даже на прецизионной оснастке. Мы требуем строгого следования технологическому регламенту.
Базовое правило монтажа цанг ER:Цангу необходимо защелкнуть в эксцентриковое кольцо гайки ДО накручивания на корпус патрона. Категорически запрещено сначала опускать цангу в гнездо патрона, а затем прижимать ее гайкой сверху!
Пошаговый алгоритм правильной установки
- Очистите конус патрона, наружный и внутренний конус цанги и резьбу гайки от остатков СОЖ, масляной пленки и металлической пыли.
- Возьмите гайку и вставьте цангу под наклоном в отверстие эксцентрикового кольца. Нажмите пальцами до характерного щелчка, пока проточка цанги не войдет в эксцентриковый выступ гайки.
- Наживите гайку с зафиксированной цангой на резьбу корпуса патрона на 1–2 витка вручную.
- Вставьте хвостовик фрезы в цангу. Глубина зажима хвостовика должна составлять не менее 80% длины цанги (минимум 3xD хвостовика). Инструмент не должен упираться в дно патрона.
- Затяните гайку динамометрическим ключом с регламентированным крутящим моментом.
| Типоразмер цанги ER | Стандартная гайка (Н·м) | Мини-гайка тип M (Н·м) | Гайка на подшипнике (Н·м) | Минимальная глубина зажима хвостовика (мм) |
|---|---|---|---|---|
| ER11 | 25 – 30 | 15 – 20 | — | 14 |
| ER16 | 50 – 60 | 30 – 35 | 40 – 45 | 20 |
| ER20 | 75 – 85 | 40 – 45 | 60 – 70 | 24 |
| ER25 | 100 – 110 | 55 – 65 | 85 – 95 | 26 |
| ER32 | 135 – 150 | 80 – 90 | 110 – 125 | 30 |
| ER40 | 170 – 190 | — | 140 – 160 | 35 |
Типовые ошибки и их последствия
Затягивание гайки обычным рожковым ключом без контроля усилия порождает две серьезные проблемы:
- Недостаточная затяжка гайки: под действием осевой силы резания винтовая канавка фрезы вытягивает инструмент из патрона. Хвостовик проворачивается, оставляя глубокие кольцевые задиры на зеркале конуса цанги.
- Чрезмерная перетяжка гайки: приводит к пластическому смятию лепестков цанги и деформации резьбы. Цанга приобретает овальную форму, а радиальное биение навсегда возрастает до 0.03–0.05 мм.
6. Чек-лист выбора и эксплуатации инструментальной оснастки ER
Для надежной работы инструментального участка на станках с ЧПУ мы рекомендуем соблюдать базовый чек-лист:
- Соответствие конуса шпинделя: используйте BT30/BT40 для скоростей до 12 000 об/мин, оправки BIG-PLUS для силового фрезерования длинными вылетами и конусы HSK-A63 для скоростей 15 000–30 000 об/мин.
- Выбор типоразмера ER: применяйте ER11 и ER16 для граверов и тонких фрез до 10 мм; ER25 и ER32 для универсального диапазона фрез 4–20 мм; ER40 для силовых черновых фрез.
- Класс точности цанги: назначайте стандартные цанги (0.015 мм) на черновые проходы и сверление; прецизионные цанги (0.005 мм) на чистовые контуры; цанги UP (<0.003 мм) на чистовую обработку штампов и скоростное фрезерование.
- Контроль момента затяжки: затягивайте оснастку строго динамометрическим ключом по табличным нормам.
- Чистота сопряжений: протирайте конусы патрона и прорези цанг перед каждой переустановкой инструмента.