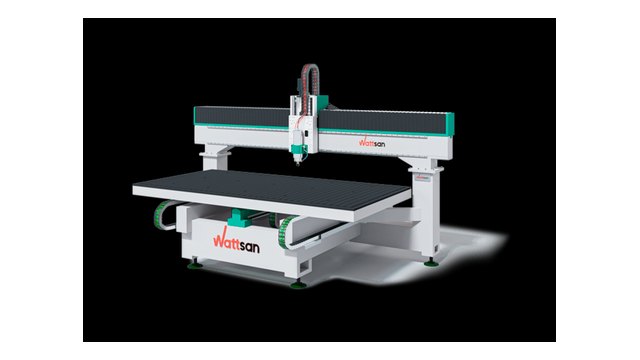
Фрезеровка пенопласта на станках с ЧПУ представляет собой скоростную механическую обработку вспененных полимеров сверхдлинным режущим инструментом на минутных подачах до 15 000 мм/мин. Технология позволяет изготавливать литейные ЛГМ-модели по ГОСТ 21345, мастер-модели матриц для выклейки композитов, архитектурный декор и защитные упаковочные ложементы. В производственной практике мы выбираем острые фрезы с полированными канавками, чтобы исключить выкрашивание шариков и термическое оплавление кромок заготовки.
Свойства вспененных полимеров и физика резания пенопласта
В промышленном производстве применяют три основных класса вспененных полимеров с различной морфологией. Шариковый пенополистирол EPS по ГОСТ 15588-2014 плотностью 15–35 кг/м3 состоит из спеченных гранул, заполненных газом. Экструдированный пенополистирол XPS плотностью 30–50 кг/м3 по стандарту DIN 4102 отличается закрытопористой однородной структурой без выраженных гранул. Модельный пенополиуретан PUR плотностью 80–450 кг/м3 используют для прецизионных прототипов и мастер-моделей под вакуумную формовку.
Механика резания вспененных пластиков кардинально отличается от обработки металлов. Плотность заготовок ничтожно мала. Стенки легко отжимаются фрезой. Жесткости нет. Но при этом тупая кромка выламывает целые гранулы из массива, оставляя на поверхности глубокие раковины и каверны.
Портальные станки с ЧПУ
Весь раздел →
Портальный сверлильный станок с ЧПУ 2PS 2016

Портальная машина термической резки с ЧПУ серии SG

Портальный сверлильный станок с ЧПУ 2PS 1020
Вторая сложность кроется в термических свойствах полистирола. Материал размягчается при 80–105 °C, а при 160–240 °C переходит в жидкую фазу. Если подача занижена, трение разогревает контактный слой за доли секунды. И вязкий расплав моментально налипает на режущую кромку и разрушает геометрию паза. Мы строго выдерживаем скоростной режим. Брак исключен.
Острота лезвия и высокая скорость подачи предотвращают нагрев полистирола. Инструмент должен непрерывно срезать материал без трения хвостовика о стенки заготовки.
| Тип полимерного материала | Плотность заготовки, кг/м3 | Структура и прочность на сжатие, МПа | Температура деструкции / плавления, °C | Типовое назначение на производстве |
|---|---|---|---|---|
| EPS (шариковый пенополистирол) | 15–35 | Спеченные гранулы; 0,05–0,20 | 160–240 | Литейные ЛГМ-модели, объемная реклама, архитектурный декор |
| XPS (экструдированный полистирол) | 30–50 | Закрытопористая монолитная; 0,25–0,50 | 180–250 | Ложементы приборной упаковки, матричные пуансоны, прототипы |
| PUR (модельный пенополиуретан) | 80–450 | Микропористая гомогенная; 1,50–18,0 | 220–290 | Мастер-модели для формовки стеклопластика, контрольные калибры |
Промышленное применение: ЛГМ-модели, матрицы и ложементы
Литье по газифицируемым моделям (ЛГМ) занимает особое место среди скоростных технологий обработки полистирола. Пенопластовая модель отливки по ГОСТ 21345 помещается в формовочную опоку с сухим кварцевым песком без смолы. При заливке жидкий чугун или сталь мгновенно выжигает пенополистирол и заполняет освобождающуюся полость. Обработка пенополистирола EPS XPS фрезерованием обеспечивает 7–9 класс точности отливок без сложных песчаных стержней.
В судостроении вспененные блоки служат основой композитных конструкций. Мы фрезеруем корпуса катеров, обтекатели ветрогенераторов и кузовные элементы спецтехники. После чистовой обработки поверхность пенопласта грунтуют и оклеивают стеклотканью. И цикл подготовки оснастки сокращается в 5 раз. Экономия налицо.
Выпуск приборной упаковки требует идеальной геометрии гнезд. Ложементы из пенополистирола ЧПУ изготавливает с точностью до 0,1 мм под корпуса лазеров, геодезических станций и военной электроники. Мы выбираем плотный XPS за один установ. Стенки пазов получаются гладкими и прочными. Заусенцев нет.
Фасадный декор и театральный реквизит также вырезают на портальных станках. ЧПУ формирует карнизы, пилястры, капители и замковые камни с глубоким трехмерным рельефом. Изделия армируют полимерцементным составом. И срок службы декора превышает 25 лет. Фасад защищен.
Подобрать оборудование под вашу задачу
Специализированный длинный инструмент и геометрия фрез
Глубокая трехмерная выборка объемных блоков требует инструмента с увеличенным вылетом. Мы применяем монолитные твердосплавные и быстрорежущие фрезы с длиной рабочей части L от 100 до 350 мм при диаметрах D от 6 до 25 мм. Из-за соотношения L/D свыше 10 инструмент подвержен упругому отжиму. Для снижения вибраций применяют конические хвостовики с уклоном стенки до 5 градусов.
Заточка инструмента под вспененные полимеры подчиняется строгим правилам. Радиус округления кромки не должен превышать 2–4 мкм. Передний угол gamma задают в диапазоне +20°...+30°, а задний угол alpha выдерживают в пределах 12°...18°. Полировка канавок до зеркального блеска исключает адгезию стружки к металлу.
При подготовке управляющих программ на производстве мы соблюдаем строгую последовательность назначения инструмента:
- Черновая обдирка крупного блока: фрезы с волнистым стружколомом быстро снимают основной припуск без перегрузки портала.
- Послойная получистовая выборка ступеней: двухзаходные длинные фрезы с полированными канавками формируют базовый контур детали.
- Чистовое 3D-профилирование рельефа: конические сферические фрезы создают гладкую поверхность криволинейных поверхностей.
- Калибровка узких пазов: однозаходные спиральные фрезы с верхним выбросом стружки чисто доводят мелкие элементы.
В цеховой работе мы выбираем фрезы для пенопласта длинные конические. Они обладают колоссальной жесткостью. Конус гасит изгибающие колебания на глубинах до 200 мм. И брак из-за увода инструмента исключен.
Расчет режимов резания и высоты остаточного гребешка
Назначение режимов резания вспененных полимеров базируется на максимально возможной подаче стола. Окружную скорость V_c поддерживают в интервале 300–1800 м/мин в зависимости от диаметра фрезы. Частоту вращения шпинделя n вычисляют по стандартной формуле n = (1000 · V_c) / (π · D). При черновой выборке подачу на зуб f_z назначают в диапазоне 0,15–0,45 мм/зуб, а минутная скорость стола достигает 6000–15 000 мм/мин.
Минутную скорость стола V_f определяют через подачу на зуб f_z и число режущих зубьев z:
V_f = f_z · z · n
Черновое снятие припуска выполняют с максимальной объемной производительностью. Портальные станки легко тянут заглубление a_p от 10 до 100 мм за один рабочий проход. Нагрузка на шпиндель остается ничтожной. Производительность съема стружки Q (см3/мин) находят простым перемножением геометрических параметров:
Q = (a_p · a_e · V_f) / 1000
Чистовое строчное фрезерование сферой оставляет микронеровности в виде продольных гребешков. Теоретическая высота гребешка h_scallop выражается формулой h_scallop = R − √(R2 − (a_e / 2)2). Для малых поперечных шагов строки a_e << R инженеры используют удобную квадратичную формулу:
h_scallop ≈ a_e2 / (8 · R)
Здесь величина R обозначает радиус шарового наконечника инструмента. Под покраску высоту гребешка выдерживают в пределах 0,05–0,15 мм. И это дает шаг a_e = (0,10–0,20) · D.
| Диаметр фрезы D, мм | Радиус сферы R, мм | Радиальный шаг a_e, мм | Высота гребешка h_scallop, мм | Обороты n, об/мин | Подача стола V_f, мм/мин |
|---|---|---|---|---|---|
| 8 (коническая сфера) | 4,0 | 0,80 | 0,020 | 18 000 | 7 200 |
| 12 (сферическая) | 6,0 | 1,50 | 0,047 | 16 000 | 8 000 |
| 16 (сферическая) | 8,0 | 2,50 | 0,098 | 14 000 | 9 500 |
| 20 (сферическая) | 10,0 | 3,50 | 0,153 | 12 000 | 10 500 |
| 25 (сферическая) | 12,5 | 4,50 | 0,202 | 12 000 | 12 000 |
Практический расчет режимов для литейной ЛГМ-модели
Разберем расчет управляющей программы для газифицируемой модели корпуса редуктора габаритами 800 × 500 × 300 мм из пенополистирола ППС-25. Общий объем снимаемого припуска равен 0,072 м3. Черновую послойную обработку ведем кукурузной фрезой диаметром 20 мм. Чистовую 3D-доводку выполняем конической сферической фрезой диаметром 12 мм с радиусом R = 6 мм.
Для обдирки задаем скорость V_c = 900 м/мин. Частота шпинделя составляет 14 000 об/мин. При подаче f_z = 0,35 мм/зуб скорость стола равна V_f = 0,35 · 2 · 14 000 = 9800 мм/мин. Осевое заглубление составляет a_p = 40 мм при боковом шаге a_e = 12 мм. Съем материала достигает 4704 см3/мин.
Чистовой регламент требует гребешок h_scallop не более 0,05 мм под литейную краску. По обратной формуле a_e = √(8 · R · h_scallop) находим шаг: a_e = √(8 · 6 · 0,05) ≈ 1,55 мм. Задаем шаг 1,50 мм. При 16 000 об/мин и подаче 0,25 мм/зуб скорость подачи стола равна 8000 мм/мин.
Фрезеровка пенопласта на ЧПУ по рассчитанной программе длится 42 минуты. ЛГМ модели из пенопласта на ЧПУ выходят чистыми, без выкрашивания гранул. И отливка укладывается в 7 класс по ГОСТ 21345.
Особенности портальных станков, фиксация блоков и аспирация
Обработка крупных заготовок требует специфической кинематики. Станок для 3d фрезеровки пенопласта оснащают порталом с ходом по оси Z от 400 до 1200 мм. Для деталей с поднутрениями мы задействуем 5-осевые обрабатывающие центры с поворотным шпинделем. Легкий алюминиевый портал развивает ускорения до 4 м/с2 при сохранении высокой точности позиционирования инструмента.
Закрепление вспененных блоков требует деликатности из-за мягкости материала. В производственной практике мы сочетаем четыре проверенных метода фиксации:
- Вакуумный прижим через жертвенный слой: плиту пористого МДФ толщиной 10–16 мм укладывают на вакуумный стол, создавая равномерное удерживающее усилие без механической деформации пенопласта.
- Низкотемпературный термоклей: точечная фиксация подошвы блока к технологической подложке с температурой плавления клея не выше 110 °C.
- Армированная двухсторонняя лента: фиксация плоских плит XPS при изготовлении тонкостенных ложементов.
- Резьбовые шпильки с упорными пластинами: механическое прижатие по базовым технологическим приливам вне зоны резания фрезы.
Главная технологическая проблема фрезерования пенопласта состоит в электризации пыли. В сухом воздухе заряд стружки достигает 25 кВ. Частицы плотно облепляют направляющие и датчики станка. Для нейтрализации статики мы устанавливаем ионизаторы воздуха прямо у сопла обдува фрезы. Аспирацию собираем из антистатических заземленных рукавов.
Типичные дефекты фрезеровки пенополистирола и методы устранения
В процессе отладки управляющих программ операторы нередко сталкиваются со специфическими дефектами вспененных полимеров. Большинство проблем вызвано термическим перегревом зоны резания, вибрациями длинного хвостовика или затуплением режущей кромки фрезы. Для предотвращения брака дорогостоящих заготовок и поломки оснастки мы используем структурированный регламент диагностики и устранения производственных неполадок.
| Характерный производственный дефект | Физическая причина возникновения | Технологический метод устранения |
|---|---|---|
| Выкрашивание гранул EPS (каверны на стенках) | Затупление режущей кромки (r_n > 5 мкм) или заниженная скорость резания | Установить острую фрезу с зеркальной полировкой канавок, повысить обороты шпинделя до 16 000–20 000 об/мин |
| Термическое оплавление и налипание пластика | Малая минутная подача стола при высоких оборотах, вызывающая трение | Увеличить минутную подачу V_f в 1,5–2 раза или уменьшить обороты n, очистить канавки фрезы |
| Ступеньки и полосы на чистовой 3D-поверхности | Слишком большой радиальный шаг a_e либо биение длинного хвостовика фрезы | Уменьшить шаг строки a_e до (0,10–0,15) · D, проверить радиальное биение цанги ER (допуск <= 0,005 мм) |
| Отжим и вибрационный увод инструмента | Недостаточная жесткость тонкой длинной фрезы при радиальном врезании | Заменить цилиндрическую фрезу на коническую сферическую, снизить подачу на врезании |
| Налипание стружки на направляющие и инструмент | Высокий трибоэлектрический заряд полистирольной стружки при сухом резании | Включить ионизатор воздуха в зоне резания, подключить антистатический заземленный воздуховод аспирации |
Точный подбор инструмента и скоростей гарантирует безупречное качество моделей. Острое лезвие и быстрая подача исключают брак заготовок. В нашей работе эти правила обеспечивают рекордную производительность цеха.